
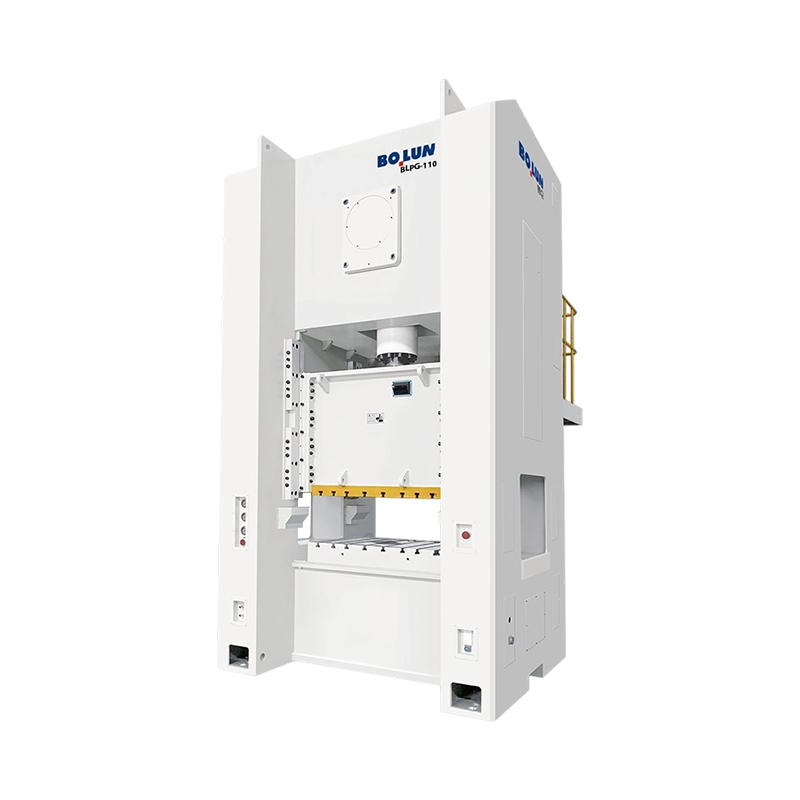


A prensa elétrica de porta larga de ponto único e precisão de alta velocidade BLPG-110 fornece uma capacida...
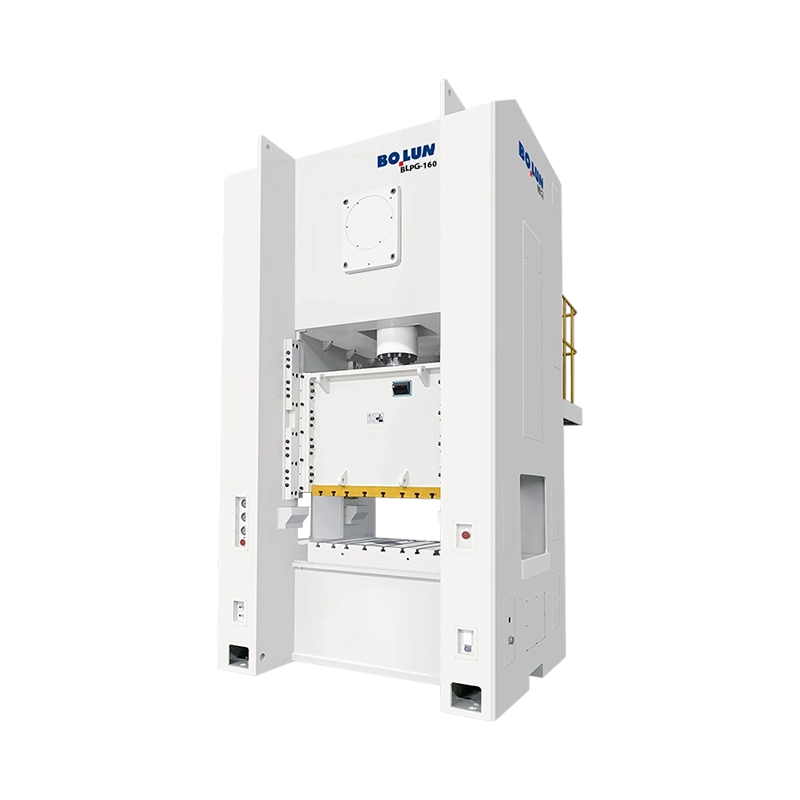
A prensa elétrica versátil de estrutura estável, tipo fechado, ponto único e porta larga BLPG-160 é adequad...
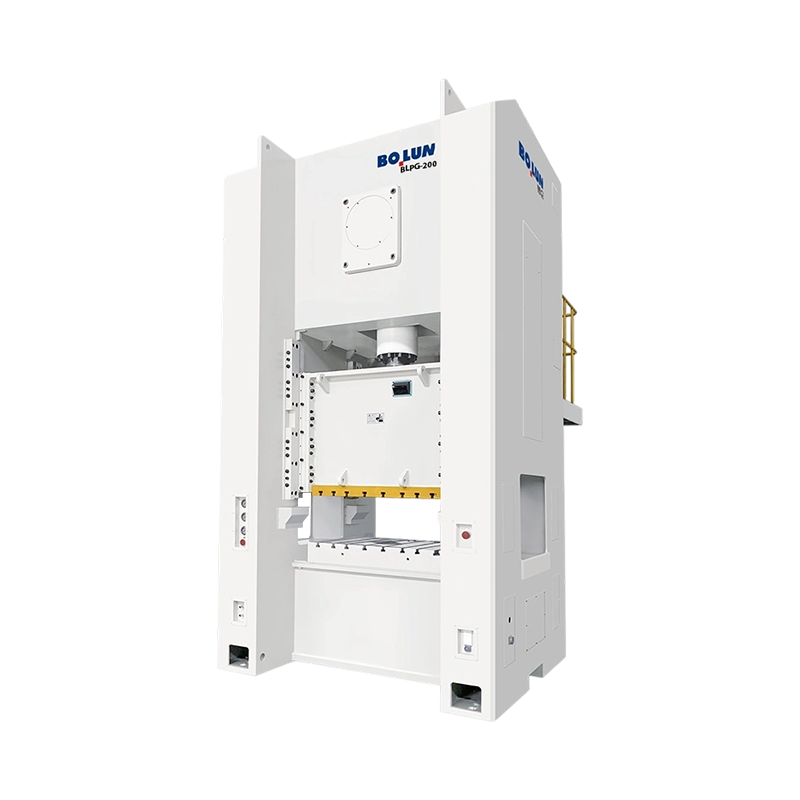
A prensa elétrica de porta larga de ponto único, tipo fechado, de alta capacidade e grande formato BLPG-200...
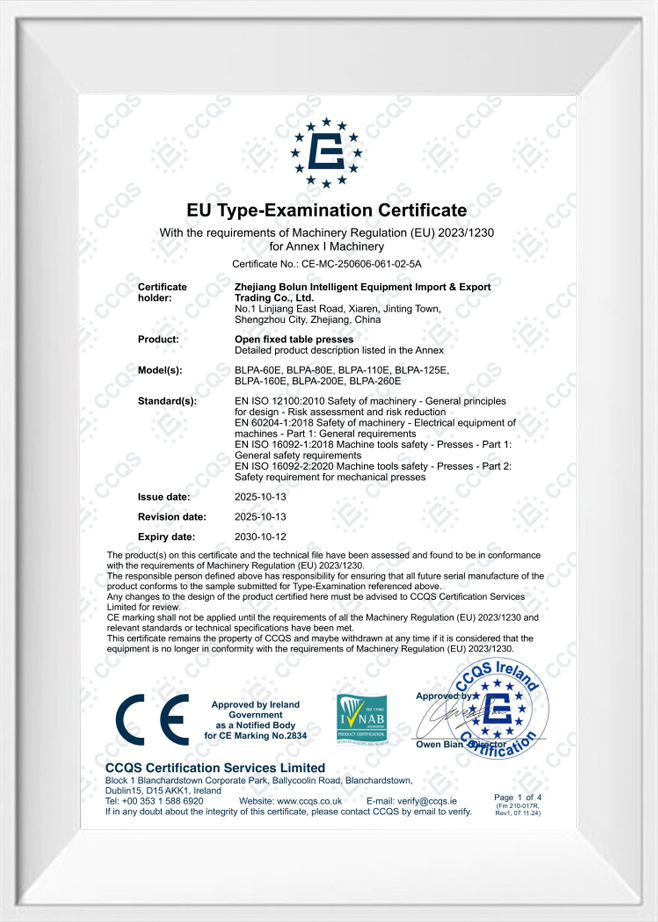
Nossa prensa elétrica de ponto único de tipo fechado da série BLPA representa o auge da precisão, confiabilidade e eficiência na conformação de metal moderna. Projetada especificamente para lidar com tarefas rigorosas de estampagem – como o processamento de materiais de 3,2 mm de espessura, comum nas indústrias automotiva e de eletrodomésticos – esta máquina é sua melhor parceira para produção de alto rendimento.
Integridade estrutural de alta rigidez
A máquina possui uma estrutura soldada em chapa de aço de alta resistência que passa por um processo de tratamento térmico especializado para alívio de tensões. Isso garante rigidez estrutural máxima e deflexão mínima sob cargas pesadas, resultando diretamente em precisão superior da peça e vida útil significativamente prolongada da ferramenta.
Transmissão superior e componentes principais
No coração da prensa está um virabrequim forjado em liga de aço 42CrMo, que oferece excepcional resistência à fadiga em comparação com componentes fundidos tradicionais. Juntamente com buchas de bronze-estanho CuSn12 de alta qualidade, nosso sistema de transmissão garante fornecimento de energia suave e geração reduzida de calor, mesmo durante operações contínuas de três turnos.
Controle pneumático avançado e segurança
Equipada com uma embreagem de fricção pneumática de alto desempenho e uma unidade de freio, a máquina fornece resposta rápida e precisão de parada precisa. A segurança é fundamental; assim, integramos uma válvula de segurança solenóide dupla e um protetor de sobrecarga hidráulica para evitar golpes contínuos acidentais e proteger a máquina contra picos de tonelagem.
Orientação de precisão para tarefas complexas
Os trilhos-guia longos estendidos de 6 lados (ou opcional de 8 lados) proporcionam excepcional estabilidade de deslizamento. Essa orientação de alta precisão minimiza o movimento lateral, garantindo uma folga consistente da matriz mesmo durante o carregamento descentralizado, o que é fundamental para aplicações complexas de matrizes progressivas.
Integração perfeita de automação
Alimentada por um sistema de controle baseado em PLC com uma IHM fácil de usar, nossa impressora é totalmente otimizada para sincronização com servoalimentadores NC e sistemas robóticos. Esteja você produzindo suportes arquitetônicos ou componentes automotivos, nossos equipamentos oferecem a flexibilidade e os recursos de "handshaking" necessários para uma fábrica inteligente totalmente automatizada.
Escolha máquinas de alta precisão Bolun - onde a durabilidade encontra a automação digital.
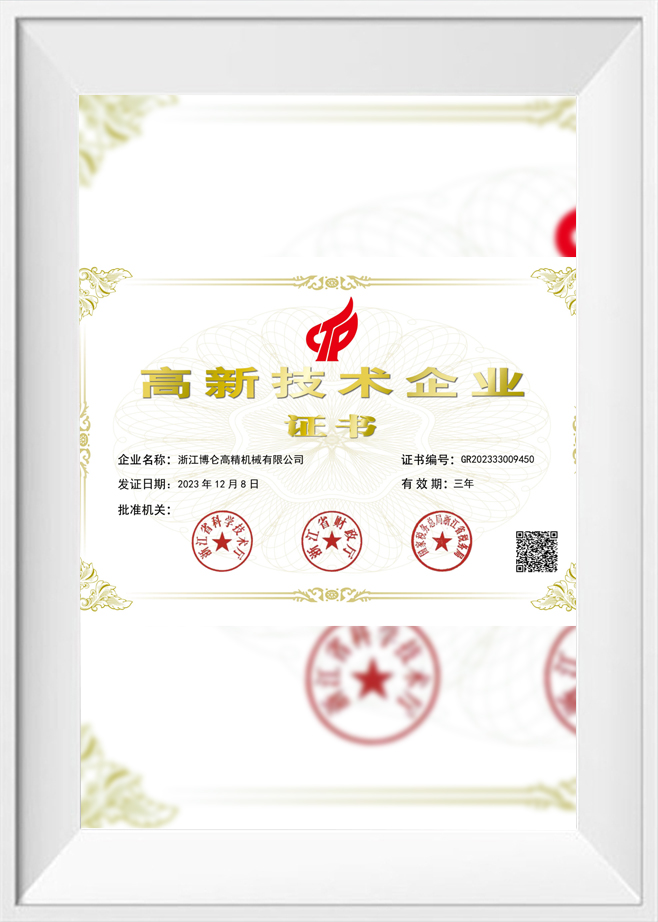
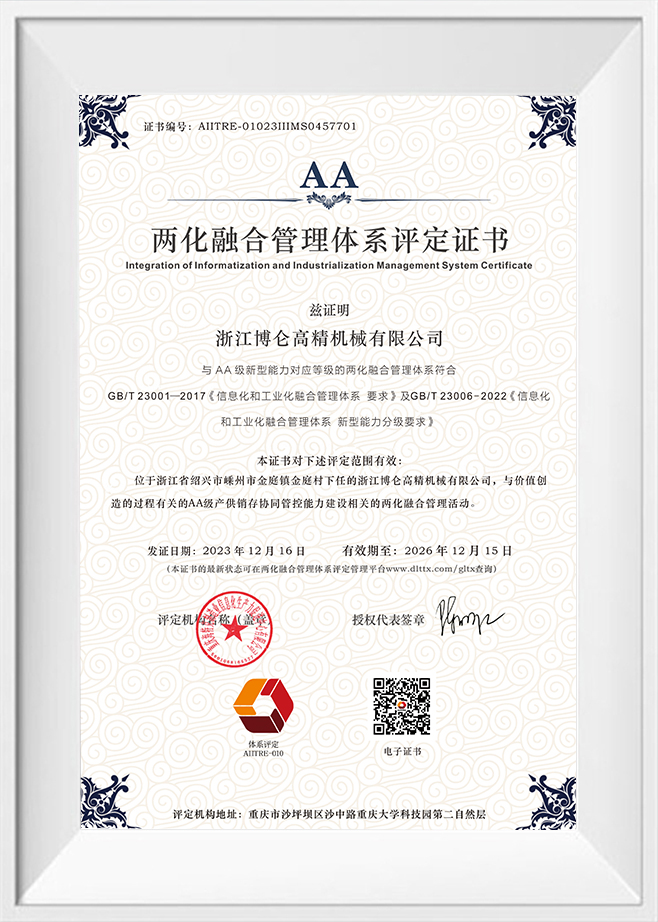
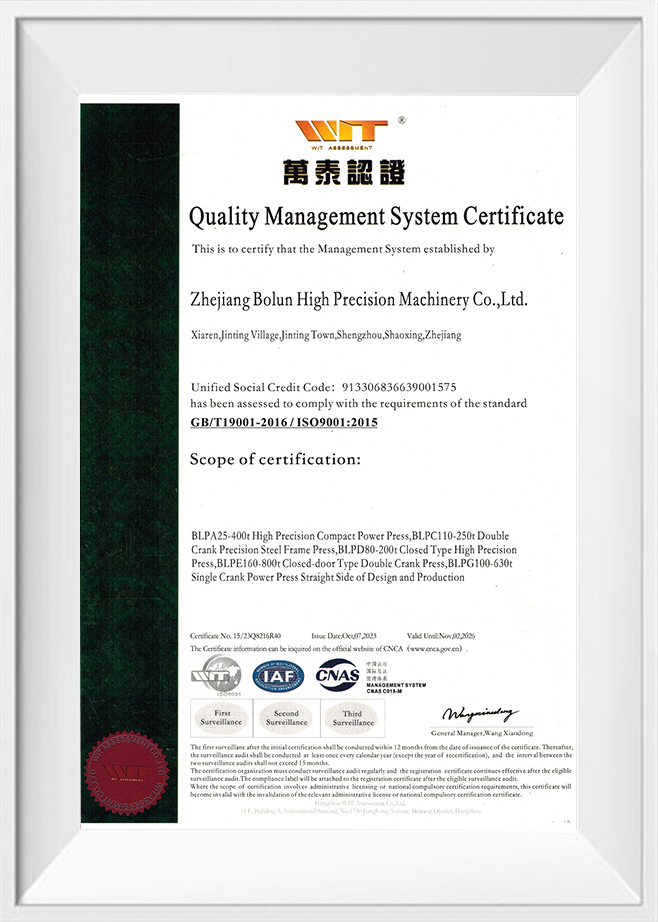
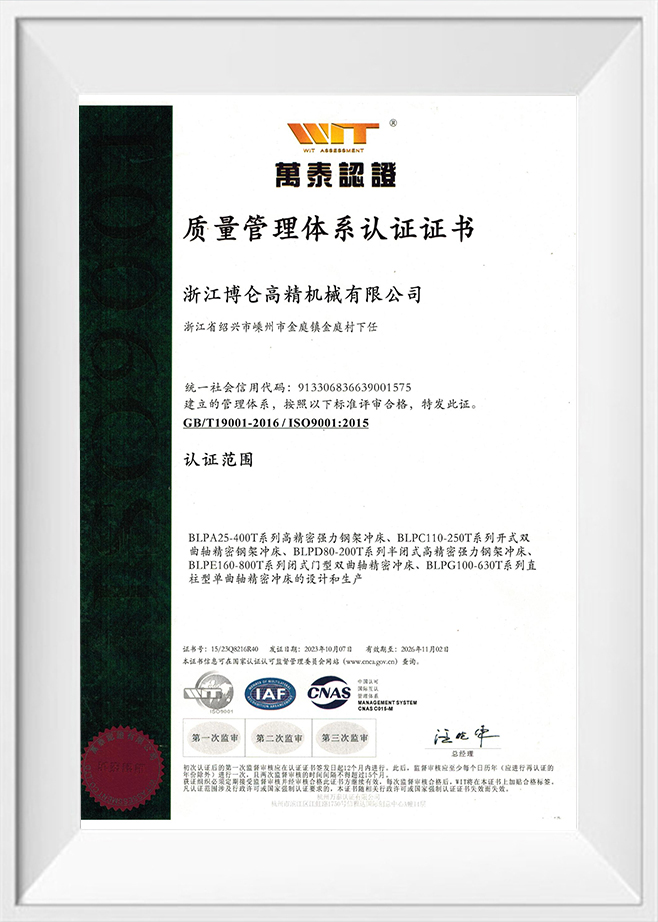
Como China Prensa de ponto único tipo fechado Fabricantes e Prensa de ponto único tipo fechado Fornecedores, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A resposta curta: ponto único versus ponto duplo para impressoras abertas ...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facilitando o carregamento de matrizes e alimentação de peças, enquanto uma prensa mec...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem podem se comportar de maneira muito diferente na mesma matriz: uma pode segurar ...
Em ambientes de fabricação de alta velocidade e 24 horas por dia, manter a posição precisa onde o deslizamento atinge seu ponto mais baixo, conhecido como Ponto Morto Inferior ou BDC, é o principal desafio. Durante um cronograma de produção contínuo 24 horas por dia, 7 dias por semana, uma prensa de ponto único do tipo fechado é submetida a repetidos ciclos mecânicos que geram atrito dentro dos rolamentos, engrenagens e guias deslizantes. Esse atrito gera calor, que é gradualmente transferido para o virabrequim principal, bielas e para a própria estrutura da prensa. Como o aço e o ferro fundido se expandem quando aquecidos, esse acúmulo térmico faz com que as ligações mecânicas se alongem, empurrando o cursor ligeiramente para baixo da sua posição zero calibrada. Esse lento deslocamento vertical é a principal causa do desvio do BDC, que afeta diretamente a profundidade de penetração da ferramenta e pode resultar em dimensões inconsistentes das peças.
Além da expansão térmica, fatores dinâmicos também contribuem para variações do BDC. Ao operar em altas velocidades, as forças inerciais da corrediça alternativa e das ferramentas aumentam. Esta inércia cria um estiramento elástico temporário na estrutura e nas ligações de conexão durante a fase de reversão do curso. À medida que a máquina acelera ou desacelera para acomodar variações de alimentação de material, essas cargas dinâmicas mudam, fazendo com que o BDC se desloque dinamicamente. Para evitar problemas de qualidade, os operadores de estampagem devem abordar tanto o crescimento térmico gradual como as rápidas variações dinâmicas que ocorrem durante longos ciclos de produção.
Para mitigar o crescimento térmico gradual de componentes críticos de acionamento, os sistemas de estampagem modernos empregam estratégias avançadas de lubrificação e gerenciamento térmico. Os rolamentos principais e o eixo excêntrico do prensa de ponto único de tipo fechado são continuamente abastecidos com óleo de um sistema de lubrificação centralizado. Em vez de simplesmente reciclar este óleo, prensas de alta resistência direcionam o lubrificante através de um trocador de calor ativo equipado com sensores de temperatura precisos. Ao resfriar o óleo a uma temperatura operacional padronizada antes de reintroduzi-lo nas superfícies dos rolamentos, o sistema atua como um dissipador de calor ativo, transportando a energia térmica gerada pelo atrito em alta velocidade e estabilizando a temperatura interna do trem de força mecânico.
A estabilização da temperatura do lubrificante minimiza o diferencial de temperatura entre o início de um turno e as horas de operação contínua. Zhejiang Bolun Alto-Precision Machinery Co., Ltd. constrói sistemas robustos de controle térmico que monitoram a estrutura e acionam as temperaturas em tempo real. Ao manter um gradiente térmico estável em toda a estrutura da máquina, a taxa de expansão física no virabrequim e na conexão deslizante é mantida dentro de limites rígidos, permitindo que a prensa funcione continuamente com deslocamento mecânico mínimo e evitando a necessidade de paradas manuais frequentes para deixar os componentes esfriarem.
Embora a estabilização térmica limite a taxa de crescimento, as operações de alta precisão exigem correção ativa e em tempo real para eliminar totalmente o desvio do BDC. As modernas redes de controle de prensas integram sistemas dinâmicos de compensação de circuito fechado que utilizam sensores de alta resolução, como sensores de correntes parasitas ou codificadores lineares, instalados diretamente na base da prensa ou nas colunas guia. Esses sensores medem a distância exata entre o deslizamento e a placa de apoio na parte inferior de cada curso, transmitindo esses dados para a unidade central de processamento em microssegundos. Se o controlador detectar que a corrediça está descendo devido a mudanças de calor ou de carga, ele aciona automaticamente um microajuste do mecanismo de altura da corrediça durante a parte não funcional do curso.
Este ajuste instantâneo é realizado por um sistema de ajuste motorizado de alto torque integrado ao conjunto deslizante. O sistema faz correções submicrométricas no comprimento da biela, compensando o alongamento térmico sem interromper o fluxo de produção. Esta integração do feedback do sensor e do controle preciso do motor garante que a prensa de ponto único do tipo fechado mantenha uma profundidade de formação consistente ao longo de milhões de ciclos consecutivos, suportando linhas de produção altamente automatizadas onde a intervenção manual deve ser evitada.
A tabela abaixo fornece uma visão geral das diferentes estratégias de abordagem utilizadas para gerenciar o desvio do BDC durante operações contínuas, destacando sua complexidade de implementação e capacidades de correção.
| Estratégia de Controle | Princípio Operacional | Faixa média de desvio BDC (mm) | Custo de implementação | Requisito de manutenção |
|---|---|---|---|---|
| Resfriamento de ar padrão | Dissipação passiva através do fluxo de ar ambiente | 0,080 a 0,150 | Linha de base | Baixo (somente unidades de ventilador de limpeza) |
| Resfriamento ativo de óleo | Resfriamento de óleo em circuito fechado via trocador de calor externo | 0,030 a 0,060 | Moderado | Trocas periódicas de filtro e verificações do líquido refrigerante |
| Compensação Estática | Fórmulas matemáticas pré-calculadas com base no tempo de execução | 0,025 a 0,045 | Baixo (software integrado) | Requer recalibração regular do sensor |
| Loop fechado em tempo real | Monitoramento dinâmico do sensor com correção de deslizamento motorizada | 0,005 a 0,015 | High | Calibração regular de sensores de deslocamento |
Conforme indicado nos dados comparativos, os métodos passivos por si só são geralmente insuficientes para aplicações que exigem tolerâncias de nível micro. Alcançar o mais alto nível de consistência requer uma abordagem combinada em que a estabilização ativa da temperatura do óleo lide com a maior parte da energia térmica, enquanto o feedback do sensor em tempo real gerencia as variações mínimas restantes. A implementação desses sistemas duplos permite que os fabricantes atendam a rigorosos requisitos de qualidade durante operações de estampagem contínua e de alta velocidade.
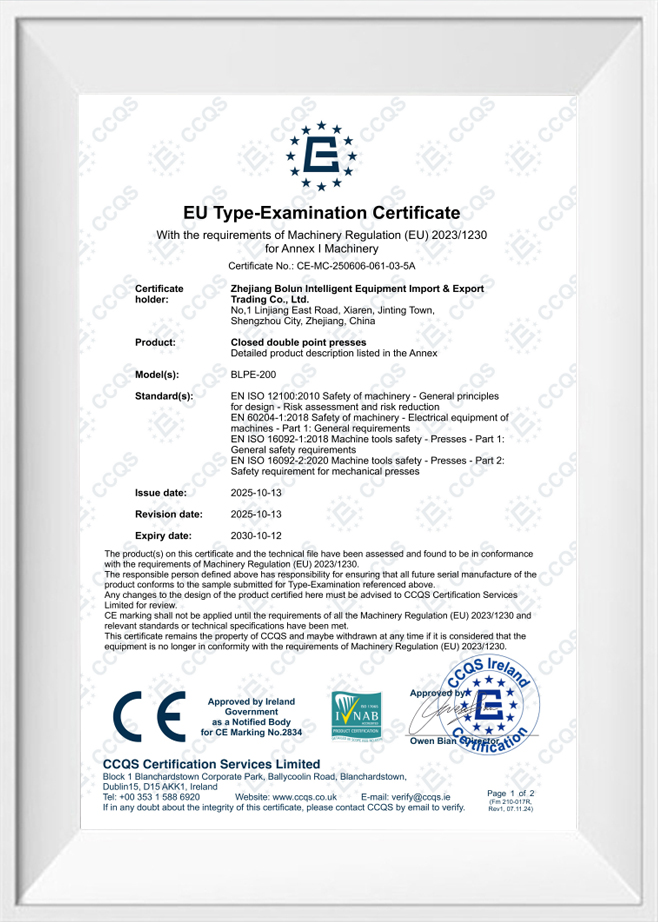
O layout geométrico da estrutura da prensa desempenha um papel crítico na forma como a expansão térmica afeta a precisão geral. Armações assimétricas, como estruturas padrão com parte traseira aberta, tendem a se expandir de forma desigual quando sujeitas a mudanças de temperatura, fazendo com que a armação se incline para frente e desalinhe o punção. Uma prensa de ponto único de tipo fechado utiliza uma configuração simétrica e de estrutura fechada que distribui a carga térmica uniformemente pelos montantes verticais esquerdo e direito. Esta simetria estrutural garante que qualquer expansão térmica ocorra uniformemente na direção vertical, mantendo o deslizamento perfeitamente paralelo ao leito e evitando forças de cisalhamento horizontais que podem danificar o ferramental.
Além do projeto estrutural, a seleção de materiais com propriedades térmicas adequadas é crucial. A Bolun Machinery utiliza placas de aço de alta densidade com alívio de tensão e componentes fundidos que possuem coeficientes de expansão térmica altamente previsíveis. Antes da usinagem, essas estruturas passam por ciclos de alívio de tensões térmicas para garantir que a estrutura interna dos grãos do metal esteja totalmente estabilizada. Este processo de fabricação evita que a estrutura se deforme ou distorça à medida que passa pelo ciclo térmico associado à transição entre estados de produção ativos e condições de fábrica ociosa, mantendo o alinhamento geométrico de longo prazo das guias de prensa.
Gerenciar o desvio do BDC não é apenas uma função do design da prensa; também requer uma coordenação cuidadosa com as ferramentas e acessórios da matriz. Em matrizes progressivas, cilindros de gás nitrogênio são frequentemente usados para fornecer força consistente no suporte do blank. No entanto, durante operações contínuas 24 horas por dia, 7 dias por semana, esses cilindros podem aquecer devido à compressão de alta frequência, levando a mudanças de pressão interna que alteram a força de resistência geral sentida pela corrediça da prensa. Se os requisitos de tonelagem mudarem dinamicamente devido à mudança na pressão do cilindro, a deflexão elástica da estrutura da prensa irá variar, causando pequenas flutuações na posição física do BDC.
Para evitar essas variações, as linhas de fabricação integram sistemas externos de coletores de nitrogênio com válvulas reguladoras de pressão que mantêm a pressão do cilindro constante, independentemente das mudanças de temperatura. Garantir uma força de resistência uniforme ajuda a estabilizar a tonelagem total de conformação, o que, por sua vez, mantém constante a deflexão elástica da prensa de ponto único de tipo fechado em todos os turnos. Ao combinar forças estáveis da ferramenta, construção de estrutura simétrica rígida e sistemas de compensação de circuito fechado responsivos, as fábricas modernas podem executar com sucesso operações de estampagem de alta precisão 24 horas por dia, com qualidade de peça altamente consistente.
P: Quais medidas são integradas à sua prensa de ponto único de tipo fechado para estabilizar o Ponto Morto Inferior (BDC) durante execuções intensivas 24 horas por dia?
R: A expansão térmica das ligações mecânicas é gerenciada por meio de um sistema de resfriamento de lubrificação ativa que estabiliza a temperatura do óleo, combinado com sensores de deslocamento de circuito fechado em tempo real. constrói esses sistemas para monitorar a posição do slide dinamicamente, executando ajustes submicrométricos no mecanismo de altura do slide para compensar qualquer desvio térmico gradual sem parar a linha.
P: Por que uma prensa de ponto único de tipo fechado é preferível a uma alternativa de tipo aberto na fabricação de componentes elétricos ou automotivos de alta tolerância?
R: O design simétrico de estrutura fechada elimina completamente a deflexão angular, ou efeito de abertura de estrutura, que é comum em máquinas de estrutura aberta sob cargas pesadas. Ao direcionar todas as forças de reação ao longo de um caminho perfeitamente vertical, a estrutura fechada garante que o alinhamento da ferramenta permaneça altamente preciso, evitando o desgaste desigual da matriz e mantendo tolerâncias restritas às peças.
P: Como o trem de força da sua prensa de ponto único lida com o forte choque mecânico associado ao processamento de materiais estruturais de alta resistência?
R: O ponto de conexão único é suportado por virabrequins de alta liga e buchas reforçadas e banhadas em óleo, projetadas para distribuir uniformemente cargas de impacto severo. Este projeto é apoiado pela construção robusta da estrutura da Bolun Machinery, que passa por um alívio completo da tensão térmica para absorver a liberação repentina de energia da fratura ou supressão do metal sem micro-deslocamento.
P: Como sua prensa protege ferramentas caras e sensíveis contra sobrecargas prejudiciais durante ciclos de produção de alta frequência?
R: Cada prensa é equipada com um sistema de proteção contra sobrecarga hidráulica altamente responsivo localizado dentro do conjunto deslizante. No caso de uma alimentação de folha dupla ou de uma ferramenta encravada, a pressão hidráulica cai instantaneamente, parando o movimento da corrediça em milissegundos para evitar danos estruturais nas ferramentas e na própria estrutura da prensa.
P: Os perfis de curso de deslizamento e os ajustes de altura de fechamento podem ser modificados para acomodar matrizes progressivas especializadas com diferentes alturas de fechamento?
R: Sim, nossos sistemas abrangentes de projeto e fabricação nos permitem equipar essas prensas com mecanismos motorizados de ajuste de deslizamento e unidades de controle programáveis avançadas. Essa configuração permite configurações de ferramentas rápidas e repetíveis e ajustes fáceis para acomodar diversas alturas de matrizes e sequências de estampagem complexas de vários estágios.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
