
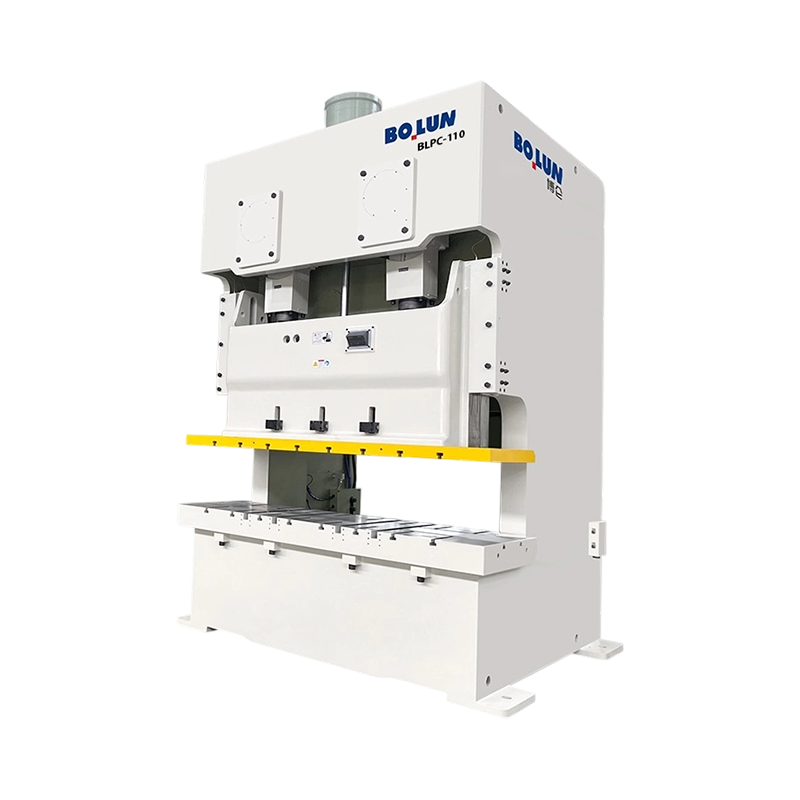


A prensa elétrica de ponta dupla de tipo aberto de alta eficiência e agilidade BLPC-110 é o modelo mais ági...
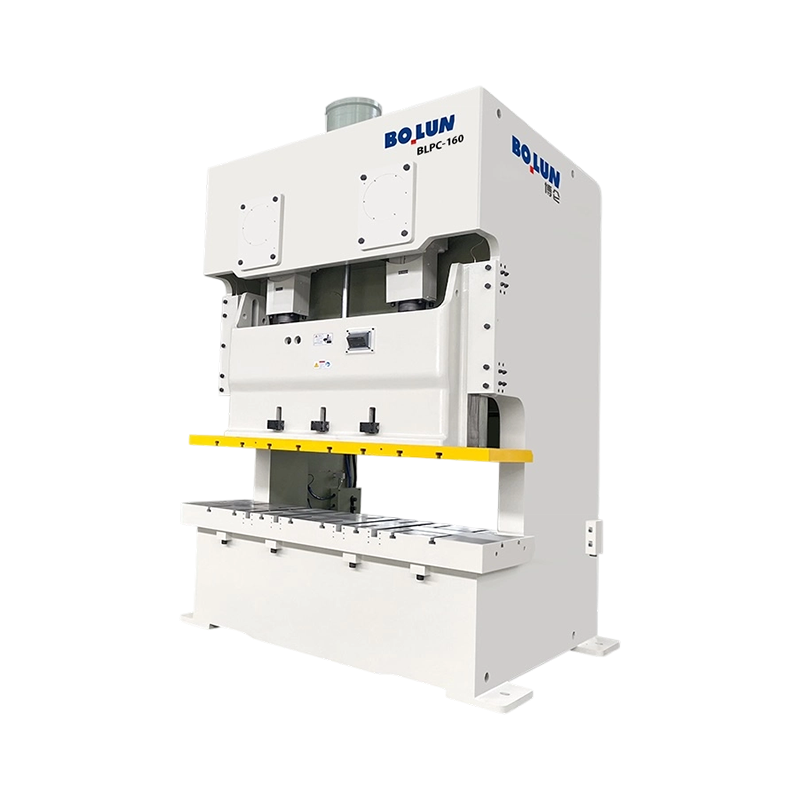
A prensa elétrica de ponta dupla de tipo aberto, versátil, estável e de precisão BLPC-160 oferece uma capac...
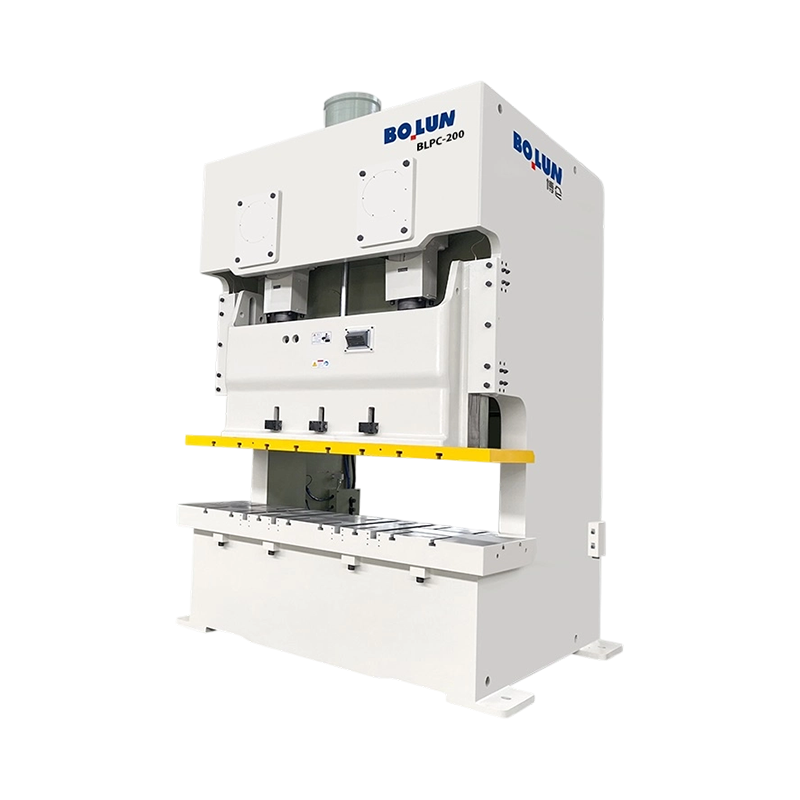
A prensa elétrica de ponta dupla de tipo aberto de alta rigidez e leito extralargo BLPC-200 é uma potência ...
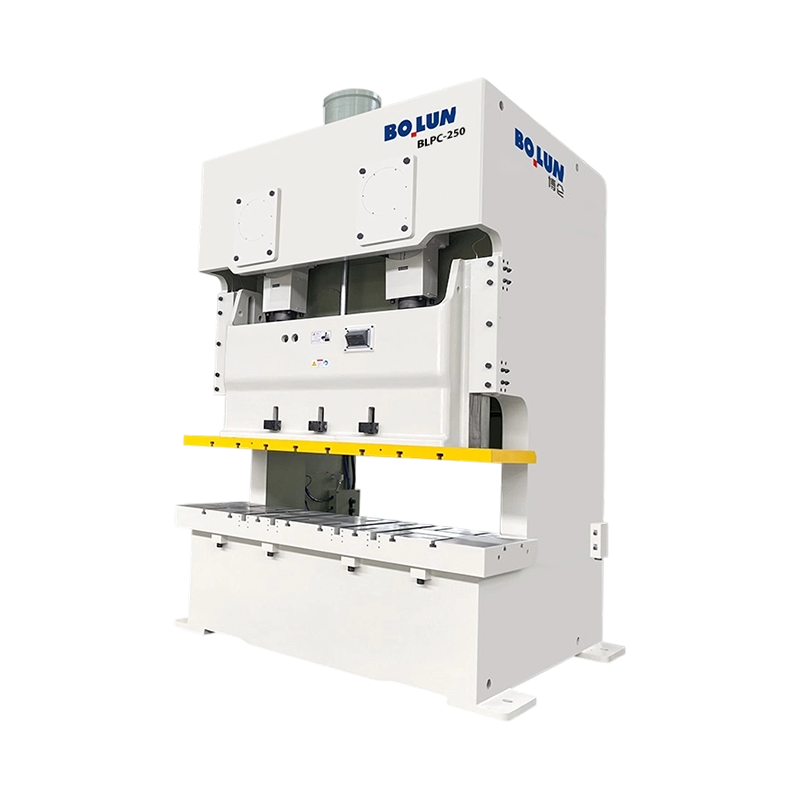
BLPC-250 Prensa elétrica robusta de ponta dupla de tipo aberto para serviços pesados, que fornece formidáve...
A série de serviços pesados da Bolun, com os modelos BLPC e BLPE, representa a solução definitiva para ambientes de estampagem de alta precisão e grande tonelagem. Projetadas para durabilidade e integração digital, essas máquinas são projetadas para se destacar onde o equipamento padrão falha.
Série BLPC: Prensa de precisão de ponto duplo de alto desempenho
A série BLPC foi projetada especificamente para aplicações de mesa ampla e ferramentas complexas de múltiplas estações.
Carga Anti-Excêntrica Superior: Utilizando um mecanismo de acionamento de ponto duplo, a série BLPC oferece resistência excepcional a cargas excêntricas (fora do centro). Isso garante que o cursor permaneça perfeitamente horizontal mesmo ao usar matrizes progressivas largas ou desequilibradas, reduzindo significativamente o desgaste da ferramenta e garantindo qualidade consistente da peça em toda a área do suporte.
Versatilidade em larga escala: A área expandida da base é otimizada para grandes painéis automotivos e caixas de eletrodomésticos, permitindo geometrias de peças mais complexas e processos de estampagem integrados em uma única configuração.
Amortecimento de vibração: Sua arquitetura robusta de ponto duplo amortece naturalmente as vibrações harmônicas, protegendo componentes delicados da matriz e garantindo um ambiente de produção estável e de baixo ruído.
Série BLPE: Prensa de precisão ultrarrígida tipo fechado (estrutura H)
A série BLPE é o "Padrão Ouro" para corte pesado e conformação de precisão onde a deflexão zero é obrigatória.
Design de estrutura H com "deflexão zero": A estrutura simétrica e fechada da estrutura H praticamente elimina a "abertura angular" comum em prensas com parte traseira aberta. Isso garante um alinhamento vertical perfeito entre o punção e a matriz, o que é fundamental no processamento de ligas de alta resistência ou materiais espessos que excedem 3,2 mm.
Repetibilidade em nível de mícron: A base ultrarrígida fornece a estabilidade necessária para linhas automatizadas de alta velocidade, mantendo extrema precisão mesmo sob tonelagem máxima.
Confiabilidade de longo prazo: Projetada para estampagem pesada e estampagem profunda, a série BLPE lida com cargas de impacto massivas com facilidade, tornando-a a escolha preferida para produção de alta frequência em 3 turnos.
Excelência em Engenharia e Automação
Ambas as séries são equipadas com virabrequins forjados em liga de aço 42CrMo e buchas de bronze-estanho CuSn12 para máxima vida útil. Integrados com controles inteligentes baseados em PLC, eles oferecem "Handshaking" contínuo com servoalimentadores NC e sistemas robóticos, fornecendo uma solução completa de "Fábrica Inteligente" para fabricantes modernos.
Como China Prensa elétrica de ponto duplo tipo aberto Fabricantes e Prensa elétrica de ponto duplo tipo aberto Fornecedores, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A resposta curta: ponto único versus ponto duplo para impressoras abertas ...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facilitando o carregamento de matrizes e alimentação de peças, enquanto uma prensa mec...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem podem se comportar de maneira muito diferente na mesma matriz: uma pode segurar ...
Um prensa elétrica de ponto duplo tipo aberto distribui a força entre dois pontos de conexão distintos no escorregador, permitindo áreas de leito mais amplas e maior resistência a cargas descentralizadas. O movimento desta máquina é regulado por uma unidade pneumática de embreagem e freio para serviços pesados. Quando a prensa está funcionando, o ar comprimido é direcionado para o pistão da embreagem, que engata o eixo de transmissão no volante. Simultaneamente, a pressão do ar supera a força das pesadas molas mecânicas para liberar o freio. Quando um comando de parada é emitido, seja manualmente ou através de sensores automatizados, o sistema de controle deve esgotar imediatamente o ar pressurizado. Esta ação permite que as molas mecânicas forcem as placas do freio uma contra a outra, interrompendo o movimento da corrediça. O tempo de resposta física depende diretamente da velocidade da válvula de escape pneumática e da massa do conjunto deslizante de ponto duplo. Como a corrediça em uma prensa de ponto duplo é mais larga e mais pesada do que em uma prensa de ponto único, o gerenciamento das forças inerciais durante as sequências de parada requer um dimensionamento estruturado da passagem de ar e uma calibração precisa da mola para garantir que a corrediça pare dentro dos limites especificados.
A sincronização entre a liberação da embreagem e o engate do freio é crítica. Se houver uma sobreposição onde ambos os sistemas estejam parcialmente engatados, as placas de fricção sofrerão alta tensão térmica e rápido desgaste. Por outro lado, se houver uma folga onde nenhum dos sistemas estiver engatado, o ferrolho poderá deslizar sob o seu próprio peso, especialmente ao transportar ferramentas pesadas. Os princípios de design moderno resolvem esse problema usando uma unidade combinada de embreagem e freio, que utiliza um único pistão para impedir fisicamente o engate simultâneo. Esta configuração garante que à medida que a pressão do ar cai, a transição da condução para a travagem ocorre de forma mecânica e previsível, minimizando o tempo necessário para iniciar a desaceleração durante as paragens de segurança.
Durante uma situação de parada de emergência, cada milissegundo determina a distância total que o slide percorre antes de parar completamente. O caminho do sinal começa quando um operador pressiona o botão de emergência ou quando uma cortina de luz de segurança é interrompida. Esse sinal elétrico viaja diretamente para um CLP de segurança de canal duplo, que processa a entrada em uma pequena janela, normalmente menos de quinze milissegundos. Depois de processado, o controlador corta a energia das válvulas solenóides de segurança duplas. Essas válvulas redundantes são projetadas para expelir o ar comprimido da câmara do freio da embreagem. A liberação física da pressão do ar e o subsequente engate das placas do freio de fricção representam a parte do atraso mecânico do ciclo de resposta. Para uma prensa elétrica de ponto duplo do tipo aberto operando sob carga normal, o tempo total decorrido desde o sinal inicial até a cessação completa do movimento do cursor geralmente varia entre cento e duzentos e cinquenta milissegundos. analisa esses parâmetros de sequência durante as fases de teste para garantir que a distância de frenagem atenda às diretrizes internacionais de máquinas-ferramenta.
A velocidade do slide no momento do sinal de parada também influencia o tempo total de parada. Em velocidades operacionais mais altas, a energia cinética rotacional do virabrequim e o momento vertical do deslizamento são maiores, o que exige maior dissipação de energia da lona do freio. Consequentemente, as zonas de segurança e as distâncias das cortinas de luz devem ser calculadas com base na velocidade máxima da prensa e não na velocidade média de operação. Os projetistas utilizam cálculos de desaceleração que levam em consideração o tempo de resposta da válvula, a tensão da mola do freio e o coeficiente de atrito da lona do freio para estabelecer um perímetro operacional seguro em torno da área de deslizamento.
O avanço gradual, também conhecido como jogging, é um modo operacional essencial usado durante a configuração do molde e procedimentos de alinhamento. Neste modo, o deslizamento é movido para baixo em pequenos incrementos através de engates rápidos e repetidos do mecanismo de freio-embreagem. O tempo de resposta durante o avanço gradual é caracterizado pela rapidez com que a embreagem pode acumular pressão para mover o deslizamento e pela rapidez com que o freio pode ser reengatado para pará-lo antes que o deslizamento se desloque muito. Como o motor funciona continuamente, as válvulas de controle pneumático devem reagir com alta repetibilidade. Se o tempo de resposta for inconsistente, o cursor poderá ultrapassar a altura de ajuste desejada, o que poderá resultar em danos ao molde ou sistemas de alimentação desalinhados. O circuito pneumático deve ser projetado para lidar com essas rápidas flutuações de pressão sem sofrer quedas de pressão ou atraso estrutural. Um sinal de avanço típico exige uma resposta da válvula inferior a sessenta milissegundos para garantir que o operador possa controlar a descida da corrediça com precisão durante as etapas críticas de ajuste do molde.
Durante o ciclo de avanço gradual, a prensa não atinge a velocidade total de operação, o que significa que a energia cinética é menor do que durante a operação contínua. No entanto, a frequência de engate é muito maior, o que pode levar ao acúmulo de calor no conjunto embreagem-freio. Para manter tempos de resposta consistentes durante sequências de configuração prolongadas, o sistema depende de ventilação forçada ou passagens de resfriamento para dissipar essa energia térmica. Manter as superfícies de atrito dentro de uma faixa de temperatura estável garante que o coeficiente de atrito permaneça constante, evitando desvios de deslizamento ou paradas retardadas durante esses microajustes precisos.
O tamanho físico da estrutura da máquina e a massa do cursor influenciam diretamente as taxas de desaceleração e o tempo total necessário para interromper o movimento do cursor. A tabela a seguir fornece métricas de desempenho típicas observadas em diferentes capacidades de tonelagem dessas configurações de ponto duplo durante paradas de emergência e sequências de avanço gradual sob condições operacionais padrão.
| Capacidade da prensa (toneladas) | Reação média da válvula de parada de emergência (ms) | Acionamento do Freio Mecânico (ms) | Tempo total de parada do slide (ms) | Resposta de pulso gradual (ms) |
|---|---|---|---|---|
| 110 toneladas | 12 a 18 | 85 a 110 | 100 a 130 | 45 a 60 |
| 160 toneladas | 14 a 20 | 95 a 125 | 115 a 150 | 50 a 65 |
| 250 toneladas | 16 a 22 | 110 a 145 | 130 a 175 | 55 a 75 |
| 400 toneladas | 18 a 25 | 130 a 170 | 155 a 205 | 65 a 85 |
Durante longos períodos de fabricação contínua, as lonas de fricção das placas da embreagem e do freio sofrem desgaste natural e gradual. Este desgaste aumenta a folga entre as superfícies de atrito, o que por sua vez aumenta o volume de ar necessário para acionar o sistema e prolonga o tempo de resposta mecânica. Para evitar que esse desgaste comprometa a segurança do operador, as modernas prensas elétricas de ponto duplo do tipo aberto são equipadas com sistemas automáticos de monitoramento dos freios. Esses monitores medem o ângulo do virabrequim no momento em que o sinal de parada é dado e o comparam com o ângulo quando o deslizamento realmente para. Se o tempo ou ângulo de parada medido exceder um limite de segurança predeterminado, o sistema bloqueia outras operações, solicitando ao pessoal de manutenção que ajuste a folga do freio ou substitua as pastilhas de fricção. A Bolun Machinery integra esses sistemas de monitoramento para garantir que a máquina permaneça em conformidade com os padrões de segurança estabelecidos durante toda a sua vida útil, evitando excessos inesperados durante as rotinas diárias de estampagem.
A integração desses monitores eletrônicos também auxilia na manutenção preditiva. Ao registrar a tendência dos tempos de parada ao longo de milhares de ciclos, o software de controle pode prever quando as lonas de freio necessitarão de manutenção antes que um limite crítico de segurança seja atingido. Esta abordagem baseada em dados minimiza o tempo de inatividade não planejado e garante que a máquina sempre opere dentro dos parâmetros de segurança certificados, protegendo tanto as ferramentas quanto o operador contra perigos potenciais.
O layout físico da tubulação pneumática dentro da estrutura da prensa é outro fator crítico na determinação do tempo de resposta da prensa elétrica de ponto duplo do tipo aberto. Longas linhas de ar entre a válvula de segurança e a unidade de freio-embreagem criam resistência ao fluxo de ar e atrasos de volume, o que pode retardar o ciclo de exaustão. Para obter tempos de resposta rápidos, os engenheiros posicionam as válvulas de segurança duplas o mais próximo fisicamente possível da carcaça do freio da embreagem. O uso de tubulações de grande diâmetro e silenciadores de alto fluxo permite que o ar pressurizado escape para a atmosfera com restrição mínima. Esta consideração de projeto é vital para manter os tempos de parada dentro dos limites exigidos, especialmente ao executar operações de estampagem em alta velocidade, onde a janela para evitar colisão da ferramenta ou lesão do operador é pequena.
Além do comprimento da tubulação, a qualidade do fornecimento de ar deve ser regulada. A umidade ou contaminantes no ar comprimido podem fazer com que as válvulas de segurança emperrem ou respondam lentamente, aumentando diretamente o tempo de parada. Uma unidade dedicada de preparação de ar composta por filtros, reguladores e lubrificadores é instalada a montante das válvulas de segurança para garantir um fornecimento de ar limpo, seco e consistente. Esta estabilidade de pressão mantida é essencial para garantir que os atuadores pneumáticos operem nas velocidades designadas durante paradas de emergência e processos de avanço de alta frequência.
P: Quais vantagens de design uma prensa elétrica de ponta dupla de tipo aberto oferece em relação aos modelos de ponta única ao manusear matrizes de estampagem mais largas?
R: Ao utilizar dois pontos de conexão distintos na corrediça, esta configuração distribui a força de formação por uma área de superfície muito mais ampla. projeta essas prensas para fornecer resistência excepcional a cargas descentralizadas, evitando a inclinação do slide e garantindo uma distribuição de pressão altamente uniforme ao operar matrizes progressivas grandes ou assimétricas.
P: Como os sistemas de segurança das prensas da Bolun Machinery garantem a rápida desaceleração do deslizamento durante uma parada de emergência?
R: Nossos modelos de prensa elétrica de ponto duplo de tipo aberto integram válvulas solenóides de segurança duplas de alto fluxo posicionadas imediatamente adjacentes à unidade combinada de embreagem e freio. Este layout minimiza a resistência da linha pneumática, permitindo que o ar pressurizado seja exaurido em milissegundos, o que aciona imediatamente as molas do freio mecânico de serviço pesado para interromper rapidamente o movimento do deslizamento.
P: Como o mecanismo de acionamento desta prensa mantém alta precisão e baixa vibração durante operações de avanço rápido?
R: A prensa possui um virabrequim dinamicamente balanceado e um sistema deslizante apoiado por um sistema automático de lubrificação forçada de alta pressão. Esta película de óleo contínua evita folgas mecânicas ou folgas dentro das hastes de conexão dupla, permitindo microajustes altamente responsivos e repetíveis durante o processo de fixação do molde.
P: Que medidas estão em vigor para monitorar e compensar o desgaste dos freios durante longos ciclos de produção?
R: Um sistema eletrônico integrado de monitoramento do ângulo da manivela mede continuamente o ângulo de parada e o tempo durante a operação. Se as lonas de fricção sofrerem desgaste natural e ultrapassarem o limite de segurança designado, o sistema de controle aciona um bloqueio para alertar a manutenção, garantindo que o maquinário sempre opere dentro dos parâmetros de segurança certificados.
P: A pressão de equilíbrio pneumático nessas prensas de ponto duplo pode ser ajustada para acomodar conjuntos de matrizes superiores pesados?
R: Sim, nossas prensas são equipadas com cilindros balanceadores pneumáticos ajustáveis que podem ser calibrados para corresponder ao peso específico de diversas ferramentas superiores. Esta ação de contrapeso compensa a inércia vertical do conjunto deslizante, reduzindo a tensão nas engrenagens de acionamento e preservando a verticalidade precisa do deslizamento durante a estampagem em alta velocidade.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
