
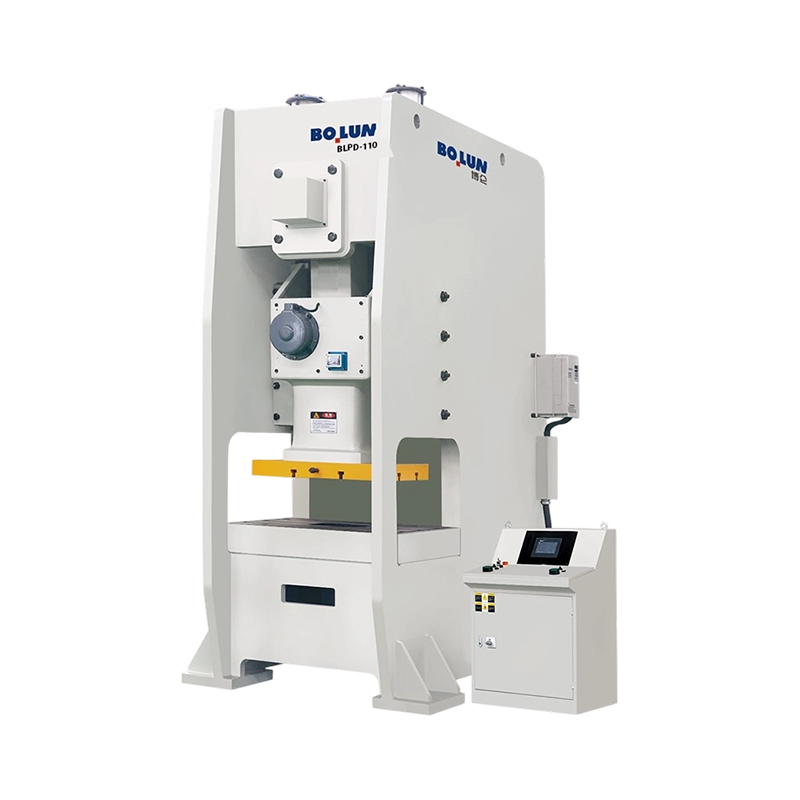


A prensa elétrica semifechada de ponto único de precisão ágil BLPD-110 foi desenvolvida para operações de e...
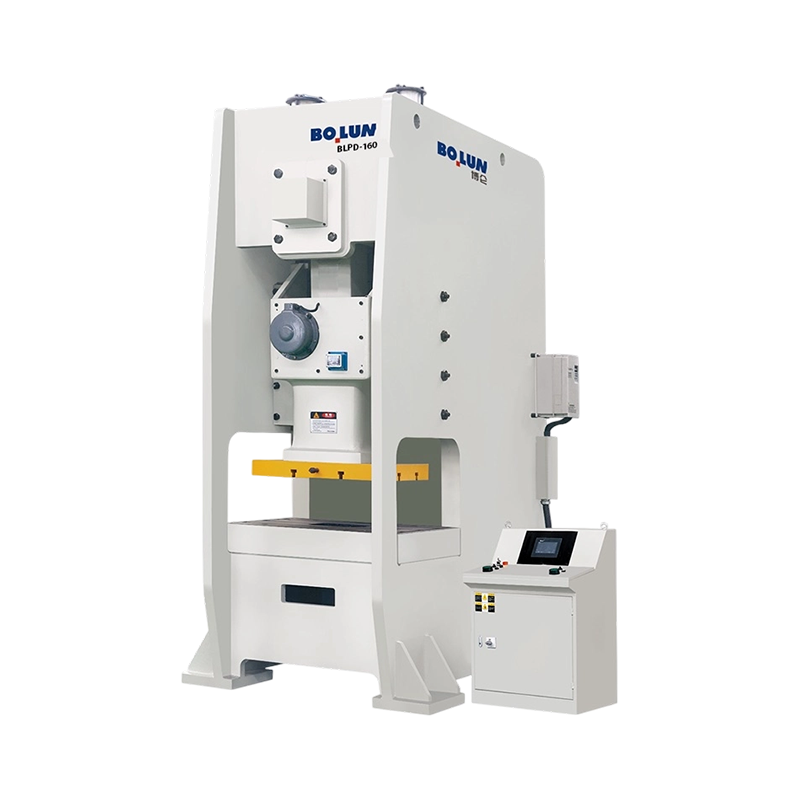
A prensa elétrica de ponto único semifechada, versátil e com estabilidade balanceada BLPD-160 oferece uma c...
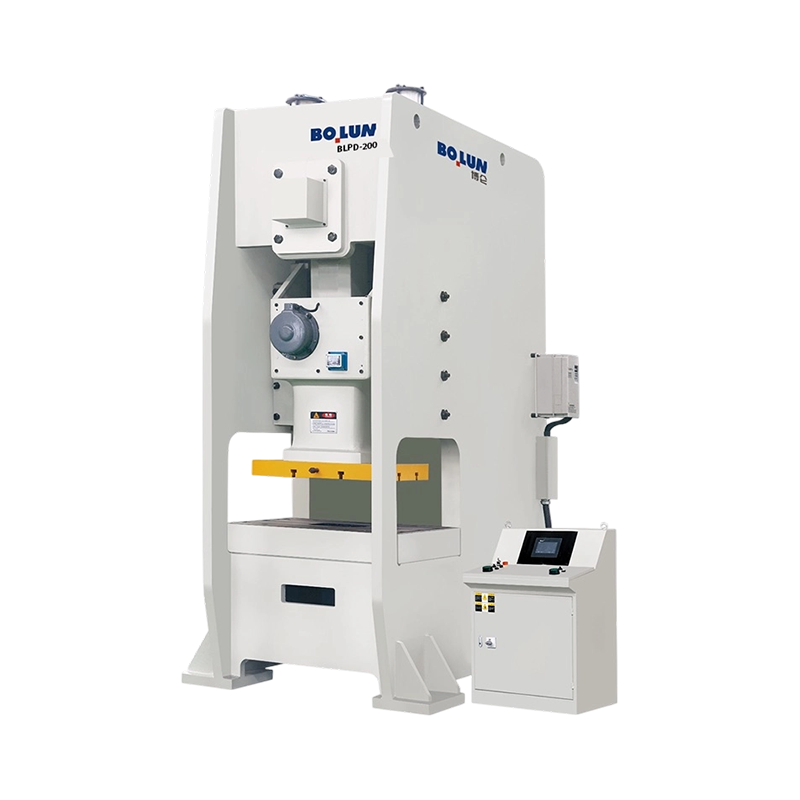
A prensa motorizada de ponto único semifechada de grande formato para serviços pesados BLPD-200 oferece u...
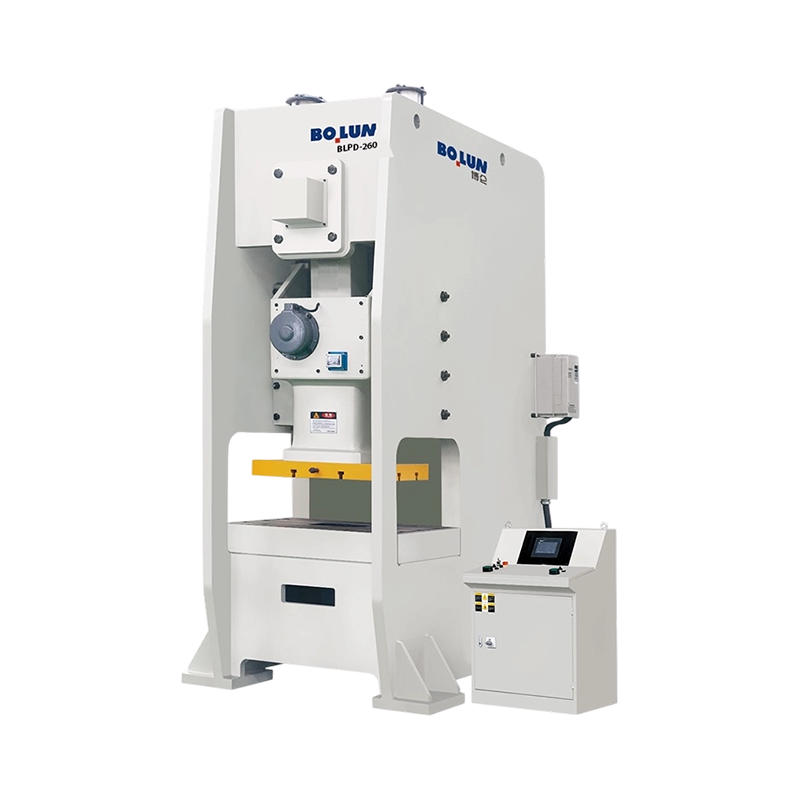
Adequada para aplicações de conformação profunda, forjamento pesado e estampagem industrial em grande escal...
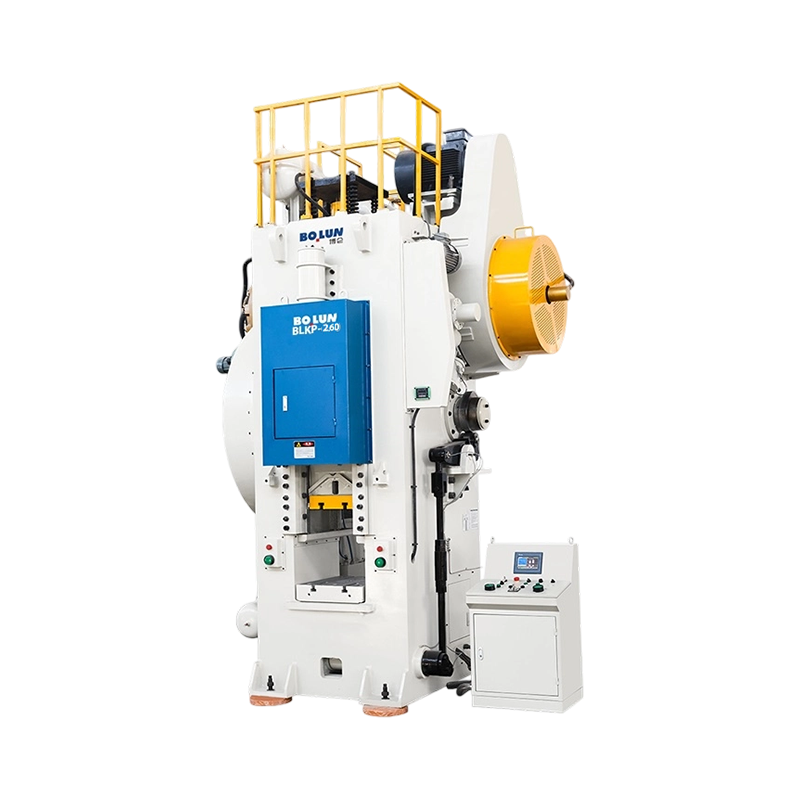
A prensa elétrica tipo alavanca de forjamento a frio de precisão ágil BLKP-260 oferece uma capacidade nomin...
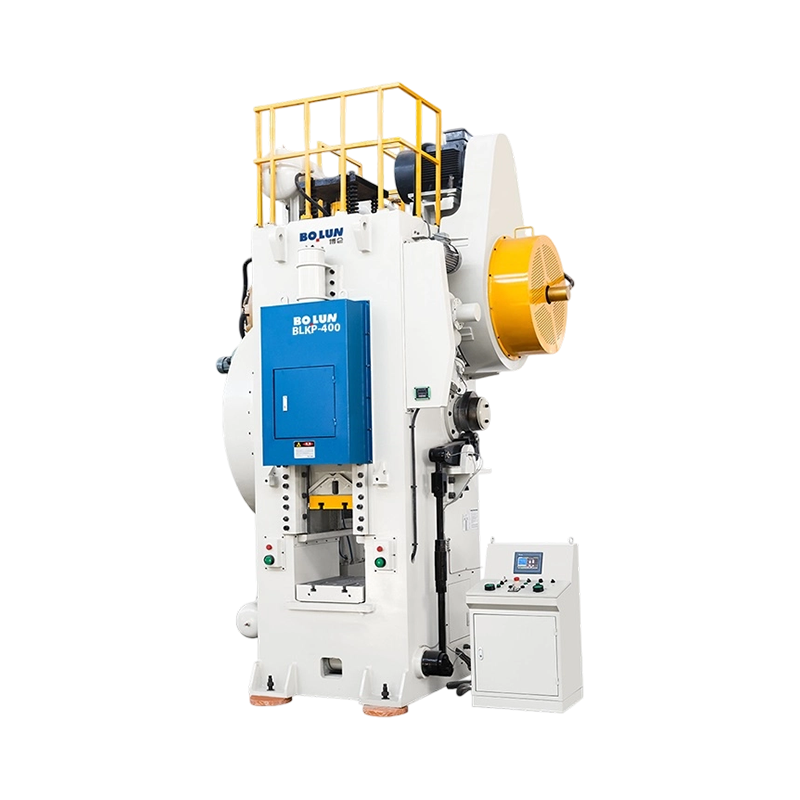
A prensa elétrica versátil de curso balanceado para forjamento a frio BLKP-400 oferece uma capacidade nomin...
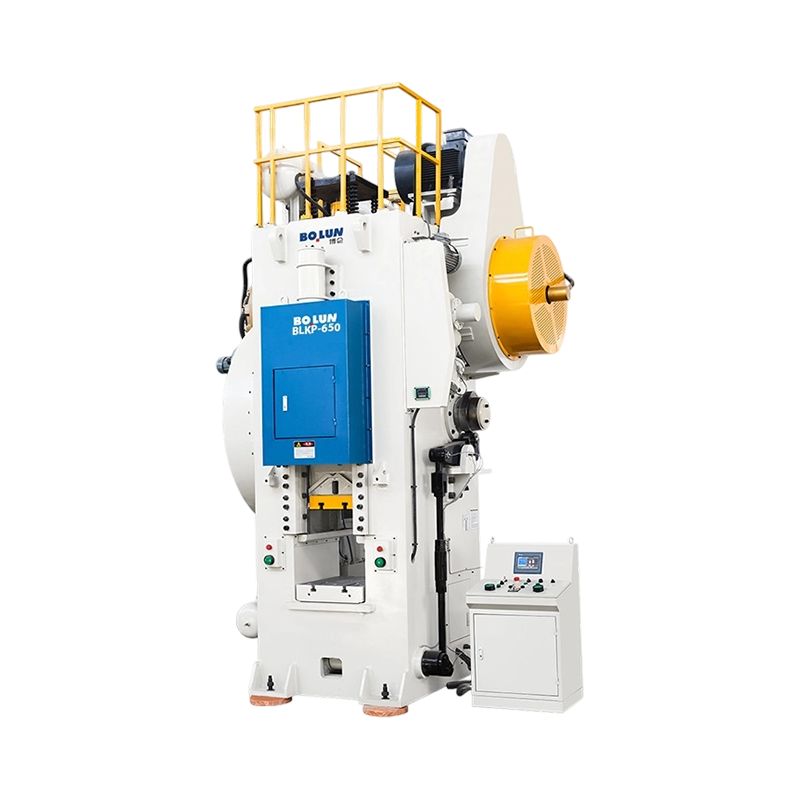
A prensa elétrica tipo alavanca para forjamento a frio robusta e de alta deformação BLKP-650 oferece uma ca...
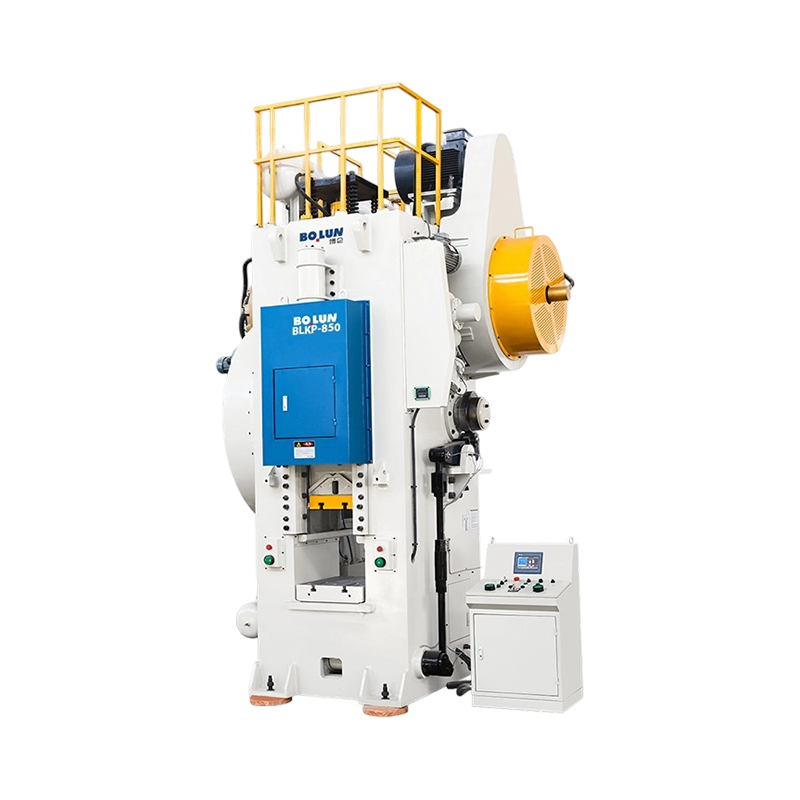
A prensa elétrica tipo alavanca para forjamento a frio para serviços pesados de resistência industrial BL...
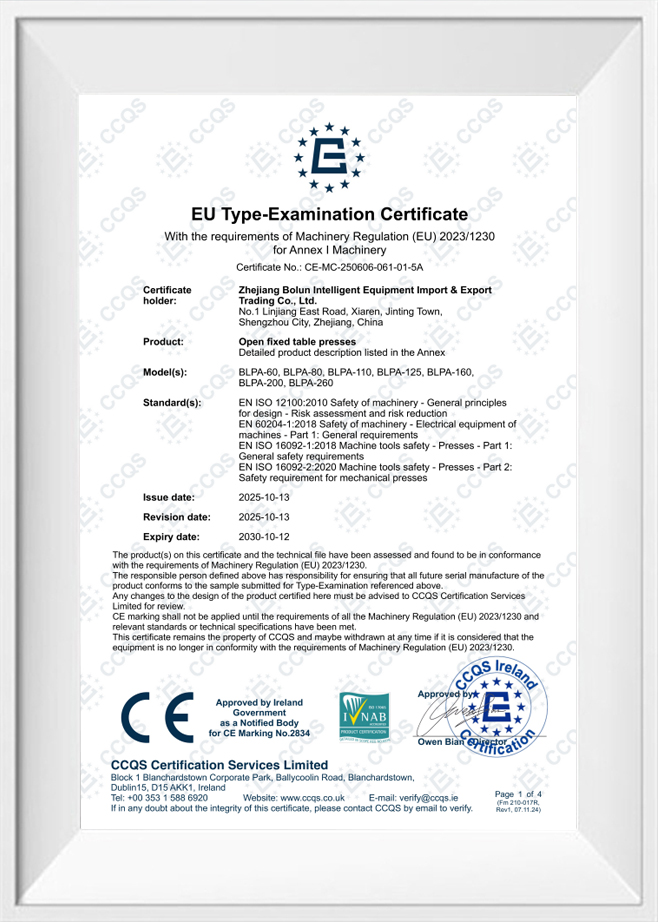
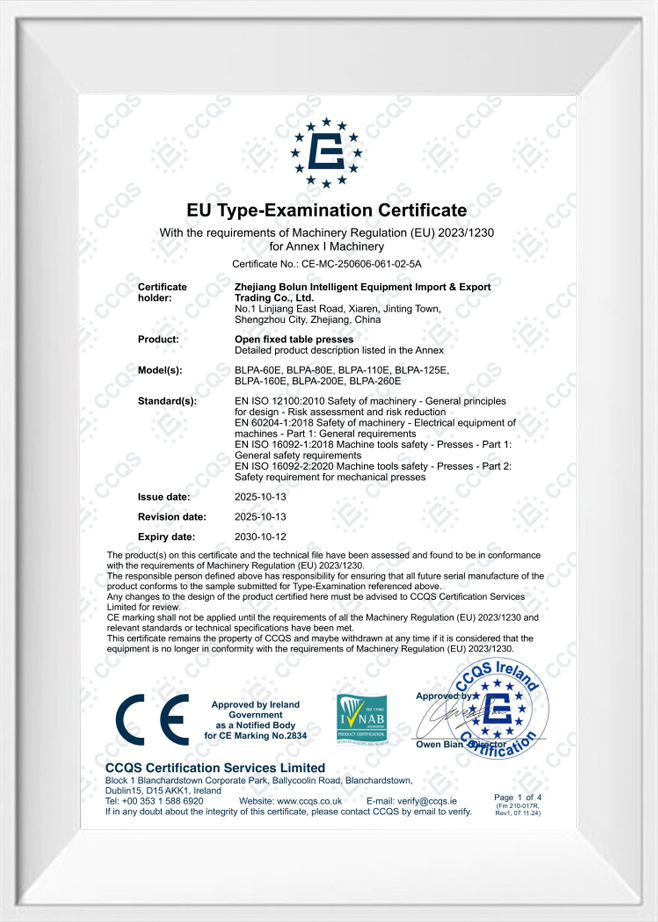
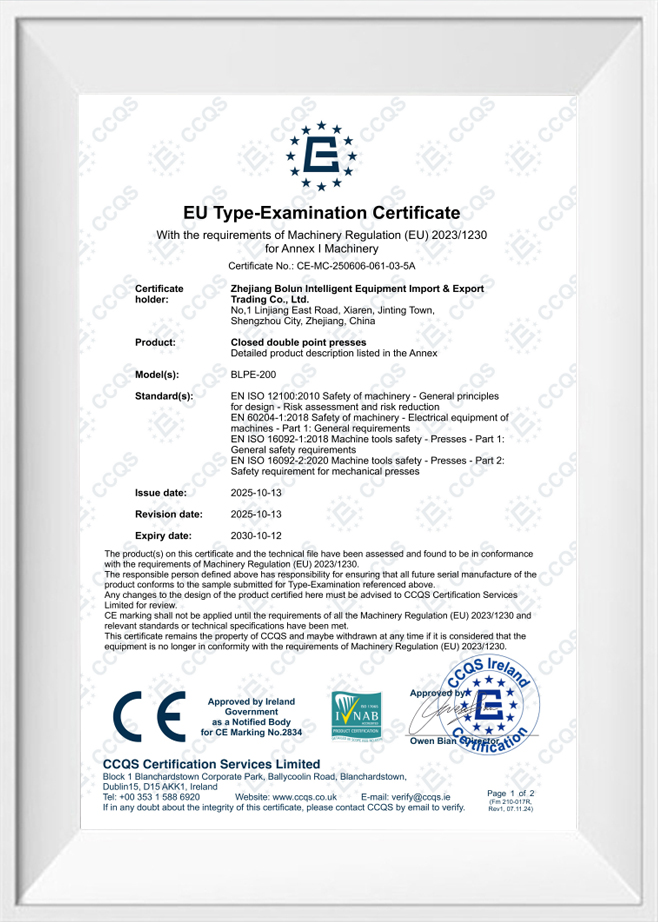
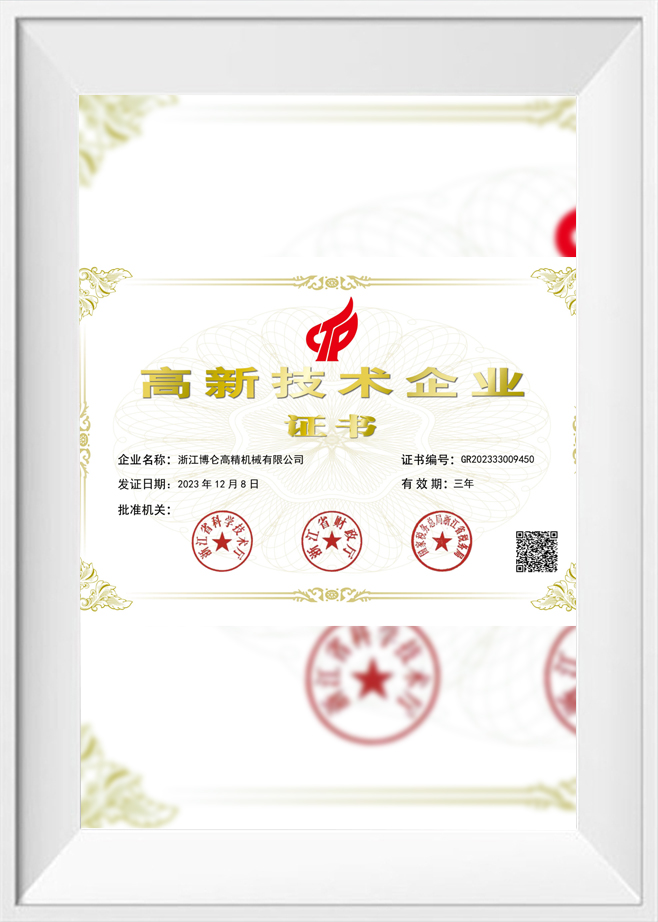
Como China Fábrica de prensas de estampagem de metal e Fabricantes de prensas de estampagem de precisão, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A respo...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facili...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem ...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linha de suporte geralmente recebe duas cotações que parecem quase idênticas no papel: mesma classe de tonelagem, tamanho de base semelhante, preço semelhante. A di...
Na fabricação de estampagem de alta frequência, uma prensa de estampagem de precisão geralmente opera em velocidades superiores a centenas de golpes por minuto. Sob essas intensas condições de trabalho, as áreas de contato físico dentro do eixo de transmissão principal, das articulações de conexão e dos trilhos-guia deslizantes estão sujeitas a forças de microfricção contínuas. Este atrito converte energia cinética diretamente em energia térmica, causando um rápido aumento de temperatura em componentes localizados da máquina. Sem a mitigação adequada, esse acúmulo de calor desencadeia a expansão térmica, o que altera as folgas mecânicas das interfaces deslizantes. À medida que as folgas diminuem, o atrito aumenta ainda mais, acelerando o desgaste superficial e causando desvio dimensional nas peças acabadas. Equilibrar esses comportamentos tribológicos é fundamental para garantir o alinhamento estrutural e a durabilidade a longo prazo da prensa durante longos ciclos de produção.
Para controlar as taxas de desgaste e gerenciar o calor, os engenheiros analisam os regimes de lubrificação dos componentes de suporte de carga. Quando a prensa opera em altas velocidades, é vital manter uma película de óleo contínua e pressurizada entre os mancais do munhão e o virabrequim. Este filme evita o contato direto metal com metal, mudando o perfil de desgaste de atrito abrasivo para cisalhamento fluido viscoso. Ao compreender os estados de transição desses lubrificantes limite, os fabricantes podem otimizar os caminhos físicos de deslizamento e as taxas de alimentação de óleo, garantindo que o maquinário opere dentro de limites de temperatura operacional seguros, sem sacrificar a precisão da estampagem.
Um método principal para evitar o acúmulo de calor é a implementação de um circuito de lubrificação com óleo contínuo e com temperatura regulada. Em vez de usar banhos de óleo estáticos, um moderno prensa de estampagem de precisão incorpora um sistema de lubrificação forçada que bombeia o óleo filtrado diretamente para os pontos de fricção de alta carga. Este sistema funciona tanto como fornecedor de lubrificante quanto como meio de evacuação de calor. O óleo absorve energia térmica das engrenagens internas, das buchas excêntricas principais e das superfícies guia antes de ser drenado para um reservatório central. A partir daí, ele é forçado através de um trocador de calor externo de resfriamento de óleo, que reduz a temperatura do fluido para um ponto de ajuste específico antes de devolvê-lo à estrutura da prensa.
Este processo de estabilização de temperatura evita que zonas quentes localizadas expandam a estrutura e alterem a altura crítica de fechamento. A Zhejiang Bolun High-Precision Machinery Co., Ltd. constrói unidades de controle térmico de alta capacidade em seus sistemas de prensas para manter temperaturas uniformes da máquina durante os ciclos de fabricação de 24 horas. Ao manter o gradiente de temperatura estrutural estável, a prensa evita desvios físicos nos caminhos de guia do deslizamento, preservando as folgas em nível de mícron necessárias para estampar conectores delicados e laminações de motores de alta tolerância.
A escolha dos materiais do rolamento e das configurações do projeto determina diretamente o coeficiente de atrito e a taxa de geração térmica dentro da linha de transmissão principal. A tabela abaixo descreve as características de desempenho de vários sistemas de rolamentos usados em aplicações de alta velocidade.
| Tipo de configuração de rolamento | Velocidade Prática Máxima (RPM) | Faixa de coeficiente de atrito | Taxa de dissipação de calor (kW) | Vida útil operacional típica (horas) |
|---|---|---|---|---|
| Bucha de Bronze Padrão | 300 a 500 | 0,05 a 0,08 | 1,2 a 2,5 | 12.000 a 18.000 |
| Rolamento hidrostático | 600 a 1200 | 0,001 a 0,005 | 4,5 a 8,0 | Mais de 35.000 |
| Rolamento de esferas cerâmico híbrido | 1000 a 1800 | 0,0015 a 0,003 | 3,2 a 5,5 | 25.000 a 30.000 |
| Rolamento de luva hidrodinâmico | 500 a 800 | 0,005 a 0,012 | 2,8 a 4,5 | 20.000 a 28.000 |
Os dados indicam que as configurações de rolamentos hidrostáticos oferecem os menores coeficientes de atrito e as maiores taxas de dissipação sob cargas contínuas. Ao apoiar o eixo rotativo sobre uma almofada pressurizada de óleo, esses sistemas eliminam o contato mecânico durante a rotação, mantendo as taxas de desgaste próximas de zero e reduzindo substancialmente a geração térmica em operações de alta velocidade e longo prazo.
A precisão mecânica do movimento descendente da corrediça é mantida por trilhos-guia estendidos montados nas colunas verticais para serviço pesado da estrutura da prensa. Quando uma prensa de estampagem de precisão lida com cargas descentralizadas, a corrediça sofre forças de impulso laterais que a empurram contra as guias. Para evitar aquecimento e desgaste localizado nessas zonas de contato, as prensas de alta velocidade utilizam rolos de agulhas de oito ou doze pontos ou sistemas de guia de face composta. Essas guias distribuem as forças laterais por uma grande área superficial, evitando altas concentrações de pressão que podem romper o filme lubrificante.
Estas estruturas guia são pré-carregadas para minimizar as folgas internas, mantendo a inclinação do deslizamento ao mínimo. Para gerir o calor de fricção gerado ao longo destes longos percursos de deslizamento, canais de refrigeração internos podem ser integrados nos próprios trilhos-guia. Isto garante que o calor da ação deslizante não seja transferido para as colunas da estrutura principal, o que de outra forma causaria flexão térmica assimétrica e desalinhamento do punção de estampagem. A Bolun Machinery enfatiza essas geometrias de guia balanceadas para garantir que o paralelismo entre deslizamento e suporte permaneça dentro de tolerâncias estritas durante ciclos rápidos e contínuos.
Manter a precisão de nível micro ao longo de milhões de ciclos de alto impacto requer uma estrutura de prensa estruturalmente estável que resista ao deslocamento interno do material. As soldagens da estrutura de uma prensa de alta velocidade são fabricadas com placas de aço espessas e de alta resistência. Após a soldagem, toda a estrutura estrutural é submetida a um processo de alívio de tensões térmicas, onde o conjunto é aquecido em um forno para liberar tensões internas localizadas criadas durante o corte e soldagem da chapa. Este tratamento térmico evita que o metal se deforme lentamente ao longo dos anos de uso industrial, garantindo que as folgas críticas entre a corrediça e a base permaneçam inalteradas.
Uma estrutura estável e com alívio de tensão garante que os trilhos-guia permaneçam paralelos e retos, evitando alto atrito pontual que causa desgaste localizado. Esta estabilização do material é vital para preservar o alinhamento das ferramentas progressivas, pois mesmo um pequeno desvio na geometria da estrutura pode causar desgaste da ferramenta e reduzir a qualidade das peças estampadas. Ao garantir que todas as estruturas da estrutura estejam estruturalmente relaxadas antes da usinagem de precisão, a prensa mantém seu alinhamento geométrico sob as tensões dinâmicas da produção contínua em alta velocidade.
P: Como sua engenharia estrutural protege uma prensa de estampagem de metal contra fadiga de longo prazo sob cargas de impacto contínuas e de alta velocidade?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. fabrica soldagens de estrutura tipo caixa para serviços pesados usando placas de aço de alta resistência. Após a fabricação, toda a estrutura passa por um processo completo de recozimento térmico para eliminar as tensões internas do material, evitando empenamentos físicos e fadiga estrutural mesmo sob décadas de impactos dinâmicos contínuos.
P: Quais sistemas de gerenciamento térmico são integrados para evitar mudanças de folga deslizante em uma prensa de estampagem de metal com alto SPM?
R: Nossos projetos de prensas utilizam um sistema de lubrificação centralizado e pressurizado que circula constantemente óleo com temperatura regulada para todos os rolamentos e trilhos-guia críticos. Ao direcionar o óleo através de um resfriador ativo externo, o sistema estabiliza o gradiente de temperatura interno da máquina, evitando que a expansão térmica altere as folgas do deslizamento durante operações contínuas.
P: Como seus sistemas de trilhos-guia mantêm o paralelismo entre deslizamento e reforço ao processar cargas descentralizadas?
R: Para neutralizar as forças de impulso laterais, nosso prensa de estampagem de metal os modelos são equipados com guias de oito pontos ajustáveis e de comprimento total. Essas guias são pré-carregadas com folgas mínimas e continuamente lubrificadas, garantindo que o cursor se desloque em um caminho estritamente vertical e protegendo as matrizes progressivas contra o desgaste irregular da ferramenta.
P: Qual mecanismo é usado para mitigar o choque reverso severo, ou snap-through, durante o corte de chapas metálicas de alta tonelagem?
R: A prensa possui cilindros pneumáticos de contrapeso que aplicam tensão ascendente contínua ao conjunto deslizante. Essa força ascendente pré-carrega o trem de força e elimina folgas nos rolamentos e engrenagens, absorvendo a energia liberada na ruptura e protegendo os componentes de acionamento e as ferramentas.
P: Como a proteção contra sobrecarga hidráulica integrada protege as dispendiosas matrizes progressivas de vários estágios contra danos repentinos?
R: Um sistema de proteção contra sobrecarga hidráulica de alta pressão e ação rápida é construído diretamente dentro do escorregador. Se a pressão de formação exceder os limites de segurança devido a uma alimentação de folha dupla ou falha na alimentação, uma válvula de alívio de pressão se abre em milissegundos para interromper instantaneamente o movimento da corrediça, evitando danos catastróficos à estrutura da prensa e às ferramentas.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
