
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linha de suporte geralmente recebe duas cotações que parecem quase idênticas no papel: mesma classe de tonelagem, tamanho de base semelhante, preço semelhante. A diferença aparece mais tarde – durante a configuração da matriz, perfuração descentralizada ou um trabalho de estampagem profunda que precisa de uma força maior no curso do que a que a prensa pode fornecer. É por isso que a seleção de uma prensa elétrica de tipo aberto deve começar com a operação de conformação e não com uma página de catálogo.
Conclusão primeiro: uma prensa elétrica de tipo aberto geralmente é a melhor escolha quando o trabalho precisa de acesso rápido à matriz, trocas curtas e uma janela de tonelagem moderada. Uma prensa de estrutura fechada torna-se a escolha mais segura quando predominam cargas descentralizadas, estampagem profunda ou precisão de longo prazo. A verdadeira decisão depende da força no curso de trabalho, na deflexão da estrutura, na altura de fechamento, no tamanho da base e na estratégia de controle – e não apenas na tonelagem.
Uma prensa do tipo aberto, muitas vezes chamada de prensa de abertura aberta ou estrutura em C, deixa a frente e muitas vezes a parte traseira e as laterais abertas para acesso às ferramentas. Esse layout é prático para estampagem, perfuração, dobra, corte, desenho superficial e trabalhos de produção mista onde as matrizes são trocadas várias vezes ao dia. A garganta aberta também permite que um operador ou robô alcance a área da matriz com mais facilidade do que em uma máquina de estrutura fechada.
A compensação é a rigidez. A estrutura é essencialmente em forma de C, por isso desvia sob carga. Isso não o torna inferior; torna-o adequado para um perfil de trabalho diferente. Uma prensa de estrutura fechada envolve o caminho da carga com montantes e geralmente é mais rígida, o que ajuda com folgas estreitas da matriz, cargas pesadas descentralizadas e processos que exigem paralelismo consistente entre o aríete e a base. A comparação prática é assim:
| Consideração | Imprensa de tipo aberto | Prensa de tipo fechado | Efeito prático |
|---|---|---|---|
| Acesso ao dado | O acesso tripartido é comum | O acesso é limitado por montantes | O tipo aberto favorece trocas frequentes e alimentação manual |
| Rigidez do quadro | Inferior a uma estrutura fechada de tonelagem semelhante | Mais alto e mais simétrico | Espaço apertado e trabalho descentralizado precisam de mais escrutínio no tipo aberto |
| Cama e garganta | Camas largas estão disponíveis; profundidade da garganta limita o envelope da peça | Camas grandes e cursos longos são comuns | Painéis grandes podem exigir um design de garganta profunda ou de moldura fechada |
| Trabalho típico | Perfuração, dobra, corte, desenho raso, estampagem de bateria | Estiragem pesada, conformação de precisão, estampagem de alta tonelagem | A curva de tonelagem e o perfil de carga da matriz decidem a combinação final |
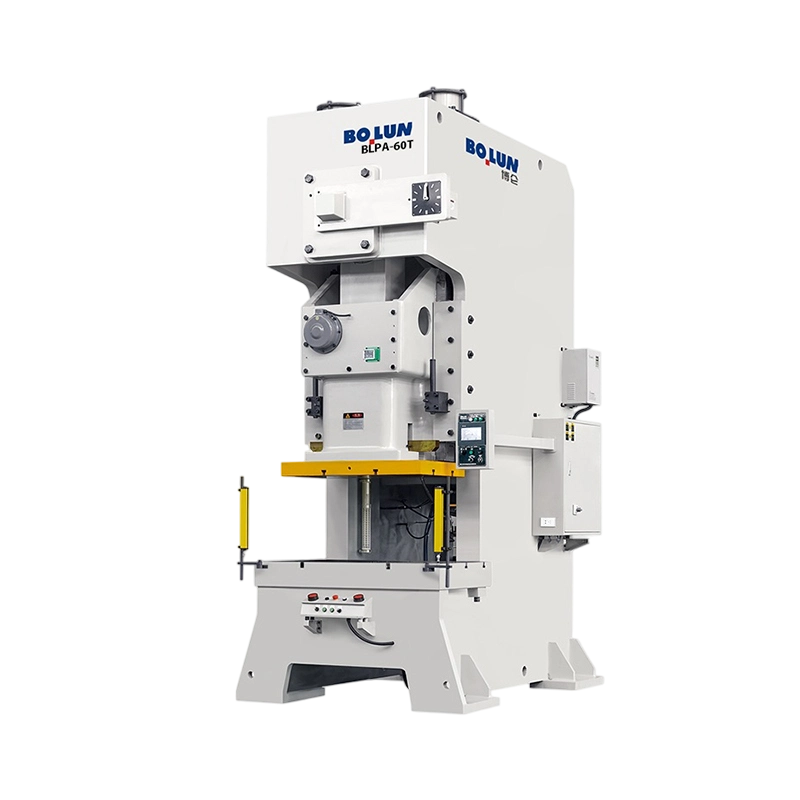
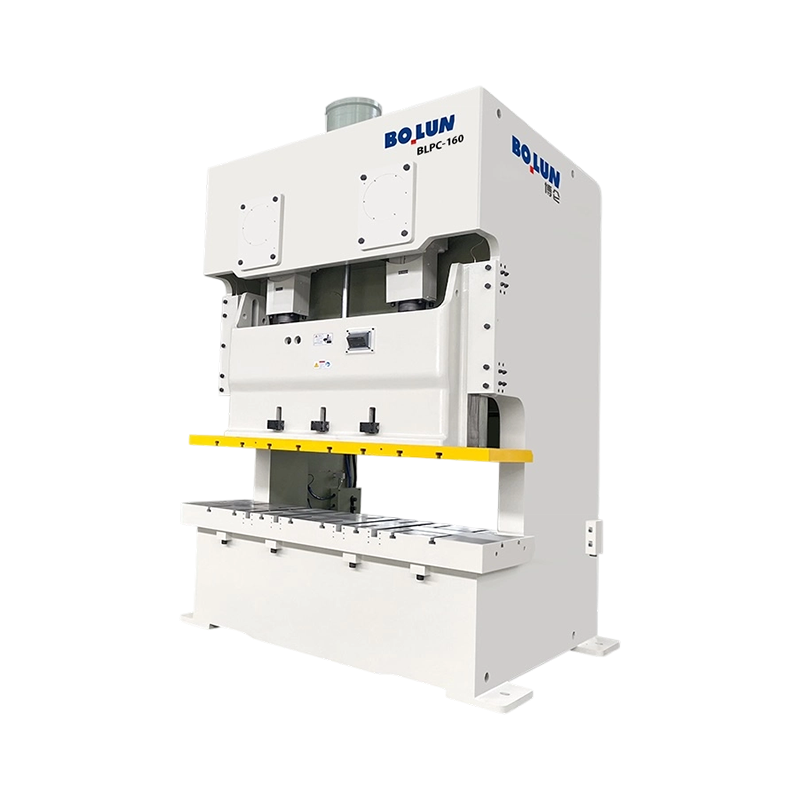
A gama de tipo aberto de Bolun reflete essa lógica. Inclui modelos BLPA de ponto único, modelos BLPC de ponto duplo, modelos BLPS de garganta profunda, modelos BLAS acionados por servo e modelos BLPC2 com bateria. A família de modelos é importante porque uma estrutura de ponta dupla, uma garganta profunda ou um servo deslizante alteram o tipo de trabalho que a impressora pode absorver – não apenas o preço.
A tonelagem nominal não é um número fixo disponível em qualquer parte do curso. Em uma prensa mecânica, a força disponível muda ao longo do curso, e a classificação nominal geralmente está vinculada a uma posição de trabalho especificada acima do ponto morto inferior. Uma matriz que precisa de muita força no início do curso pode sobrecarregar uma prensa que pareça adequada na tonelagem indicada. É por isso que uma prensa de 63 toneladas pode ser mais segura do que uma prensa de 80 toneladas para um trabalho e mais fraca para outro.
Para uma primeira estimativa, mantenha o pico de força de formação calculado abaixo de aproximadamente 70-80% da capacidade nominal e, em seguida, verifique a curva de tonelagem no curso de trabalho real. Se uma peça pesa 52 toneladas, um quadro de 63 toneladas não é automaticamente suficiente. O layout da matriz, a espessura do material, a resistência à tração, a área de cisalhamento e a profundidade de estiramento afetam o perfil de força. Para estampagem profunda, a força pode permanecer alta por uma distância maior; para apagamento, pode atingir um pico acentuado perto da parte inferior.
A carga descentralizada é a segunda armadilha. Uma prensa pode ser classificada para 100 toneladas centralizada, mas uma matriz colocada bem em um dos lados do aríete cria inclinação do aríete, carregamento irregular da chaveta e pouca folga da matriz. Em uma impressora aberta, esse efeito é mais pronunciado porque o próprio quadro desvia. Solicite a carga descentralizada permitida e o paralelismo do aríete sob carga, não apenas o nivelamento estático do leito.
A deflexão não é um defeito a ser eliminado; é uma característica a ser gerenciada. Sob carga, a lacuna em uma estrutura em C tende a se fechar e o aríete pode inclinar-se ligeiramente em relação à base. O resultado pode ser uma entrada desigual do punção, desgaste mais rápido da matriz ou altura da rebarba que se desloca pela tira. Para perfuração e dobra em geral, uma prensa de tipo aberto bem construída pode ter uma precisão aceitável. Para uma matriz com folga entre punção e matriz de 0,03–0,05 mm por lado, a deflexão da estrutura e a orientação do aríete são mais importantes do que 20 toneladas extras de capacidade nominal.
Durante a aquisição, solicite a deflexão na carga nominal, o paralelismo do aríete ao longo do curso de trabalho e o nivelamento da base. Um fornecedor que pode fornecer dados medidos é mais fácil de comparar do que aquele que apenas afirma “alta rigidez”. Se a aplicação envolver corte fino, planicidade muito precisa ou uma matriz progressiva de longo prazo, um projeto de estrutura fechada pode ser a resposta mais econômica porque reduz a quantidade de compensação de precisão incorporada ao ferramental.
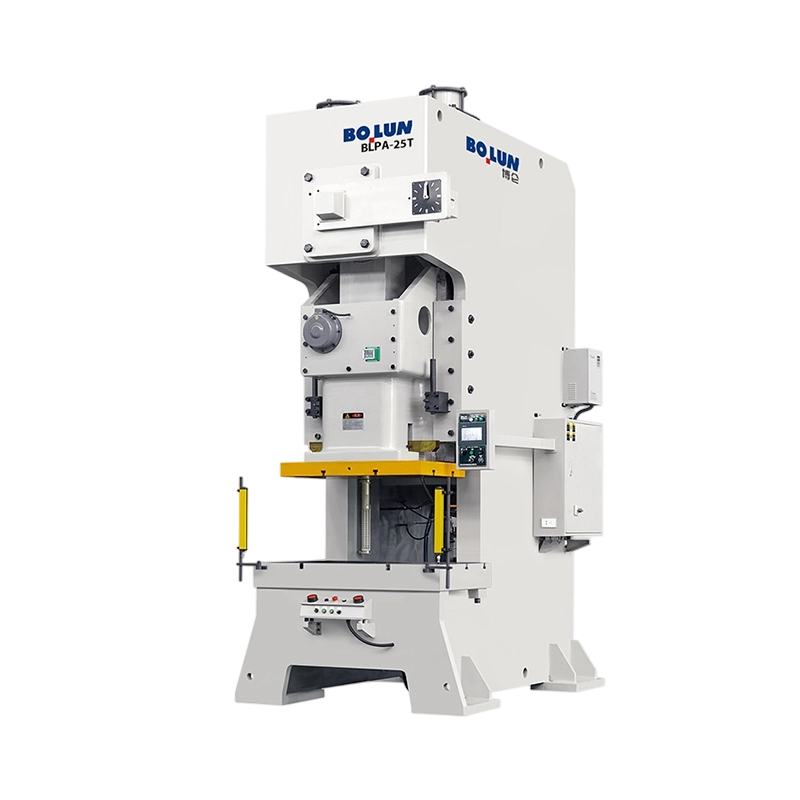
Os modelos de ponto único e ponto duplo de tipo aberto da Bolun usam diferentes arranjos de moldura e slide por esse motivo. Um modelo BLPA compacto é adequado para matrizes menores e trocas frequentes; um modelo BLPC mais amplo oferece mais área de base e dois pontos de conexão para matrizes que precisam de melhor distribuição de carga ao longo da corrediça.
Uma prensa pode ter tonelagem suficiente e ainda assim ser inutilizável porque a matriz não cabe. Verifique o envelope de ferramentas antes de comparar o preço. A lista de verificação útil inclui:
Um risco comum na aquisição é comprar para o desenho da peça e esquecer a pilha de ferramentas. Se a matriz tiver um suporte grosso, um conjunto de pinos-guia altos ou uma almofada pneumática, a altura de fechamento necessária poderá aumentar rapidamente. Adicionar um espaçador pode resolver o ajuste imediato, mas pode reduzir a rigidez e alterar a altura de trabalho. É melhor confirmar a pilha completa de matrizes e a faixa de ajuste antes do pedido.
A maioria das prensas abertas usa volante mecânico com embreagem e freio. São simples, produtivos e bem compreendidos pelas equipes de manutenção. Uma prensa servo substitui esse movimento de deslizamento fixo por uma curva programável. O deslizamento pode diminuir a velocidade no contato com a matriz, parar na parte inferior e retornar mais rápido. Para um copo repuxado, esse controle pode melhorar o fluxo do material e reduzir rugas; para um trabalho de piercing, pode reduzir choques e ruídos. O custo é mais elevado, por isso o processo deve justificá-lo.
Em uma servoprensa de ponto único do tipo aberto, o benefício prático não é “mais tonelagem”. É o controle da velocidade e da posição durante o curso. Isso é importante quando a mesma máquina opera vários produtos e a equipe de teste da matriz precisa ajustar o movimento em vez de trocar a prensa.
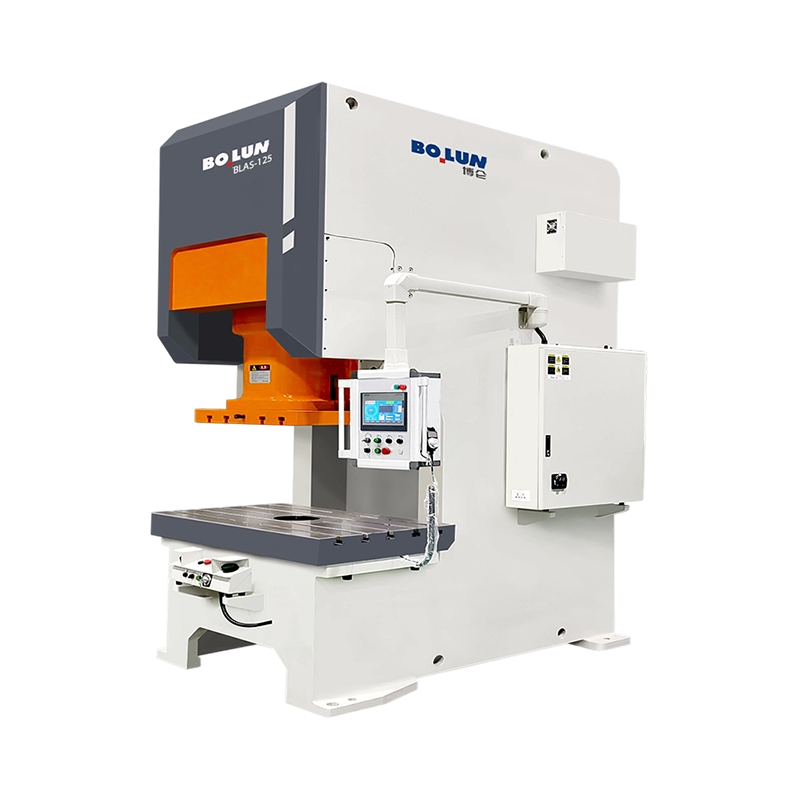 Prensa servomotora de ponto único tipo aberto BLAS-125 Uma servoprensa de 1.250 kN para estampagem e estiramento profundos, com profundidade de garganta de 350 mm e curso de deslizamento de 180 mm para peças maiores. Ver Produto →
Para matrizes largas ou trabalhos onde a carga é distribuída por uma base grande, uma prensa do tipo aberto de ponto duplo pode reduzir a tendência de inclinação da corrediça. O modelo de leito extralargo BLPC200 da Bolun é um exemplo desse layout: oferece mais área de leito e dois pontos de conexão, o que é útil quando a matriz é larga, mas o processo ainda se beneficia do acesso frontal aberto.
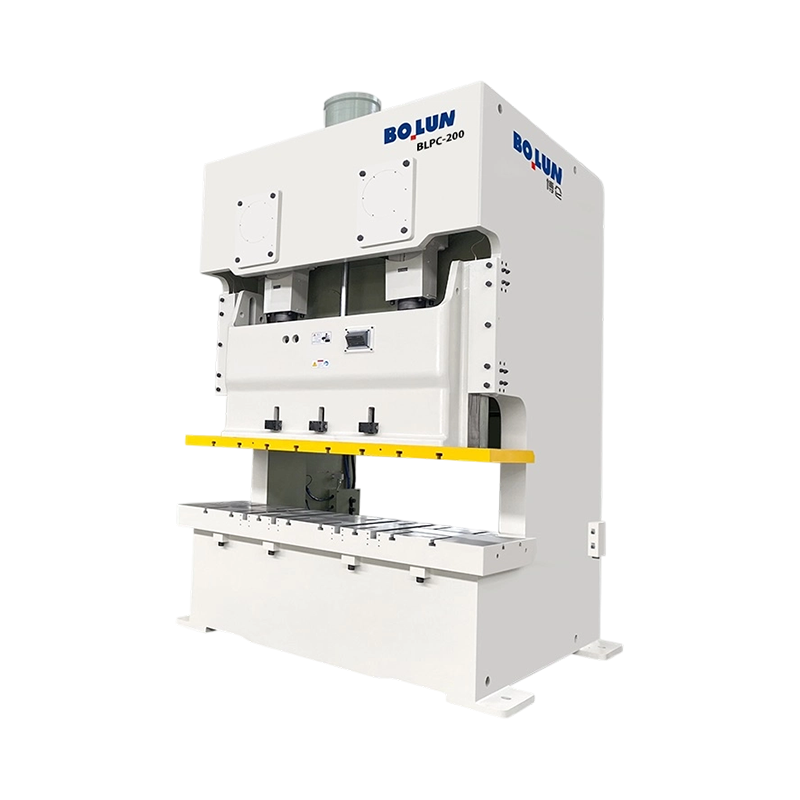 Prensa tipo aberta de ponto duplo de cama extra larga BLPC-200 Prensa de ponta dupla aberta de 2.000 kN com mesa de trabalho de 2.400 × 840 mm e colunas de 1.980 mm para matrizes largas e conformação de chapas grandes. Ver Produto →
A segurança faz parte das especificações da máquina e não é um acessório adicionado após a entrega. Uma prensa de tipo aberto precisa de proteção que impeça o acesso ao ponto de operação e ao mesmo tempo permita que a matriz e a alimentação funcionem. Dependendo do mercado e da avaliação de risco, isso pode incluir proteções fixas, proteções móveis interligadas, cortinas de luz, controles bimanuais e disposições de bloqueio/sinalização. O sistema elétrico e de controle deve ser documentado de acordo com os padrões relevantes, como ISO 12100 para avaliação de riscos e IEC 60204-1 para equipamentos elétricos. Na Europa, uma máquina com a marca CE deve vir acompanhada de uma declaração de conformidade e de uma ficha técnica; em outros mercados, os requisitos locais ainda se aplicam.
Um custo oculto comum é o retrofit. Uma impressora que chega com a marca CE, mas sem arquivo de avaliação de risco, sem desenhos de proteção e sem registro de validação, pode ser cara para manter a conformidade. Solicite o conceito de segurança, desempenho de parada, lógica de intertravamento de proteção e suporte de peças sobressalentes antes do envio. A cotação mais barata pode se tornar a máquina mais cara se a produção não puder ser iniciada até que a proteção seja corrigida.
Um vídeo de uma impressora vazia não é evidência de aceitação. Os testes de aceitação de fábrica devem incluir funcionamento sem carga em velocidades baixas e altas, verificações de lubrificação, verificações de ar e elétricas e validação da função de segurança. As verificações geométricas devem abranger o nivelamento do leito, o paralelismo do aríete ao leito e a perpendicularidade do deslocamento do aríete. Se possível, execute a matriz real ou uma matriz de teste representativa e meça a altura da rebarba, a planicidade da peça e a repetibilidade.
A aceitação do local adiciona efeitos de fundação e instalação. Após a cura da fundação e o nivelamento da prensa, verifique novamente a geometria e execute um teste de carga. Vibração, ruído, aumento de temperatura e resposta da embreagem/freio devem ser registrados. Para uma prensa servo, verifique os perfis de movimento programados e o desempenho de parada sob condições de produção. Uma máquina que atende a uma especificação estática, mas produz uma dispersão inaceitável de peças após a instalação, não está pronta para entrega.
O preço de compra é apenas uma linha no modelo de custo. Compatibilidade de ferramentas, suporte para testes de matrizes, peças de reposição, treinamento, uso de energia e tempo de inatividade afetam o custo real por peça. Antes de assinar, solicite a curva de tonelagem, dados de deflexão, desenho da fundação, requisitos de utilidade, lista de peças sobressalentes recomendadas e cronograma de manutenção. Esclareça quais componentes são proprietários e com que rapidez eles podem ser substituídos.
Para uma prensa elétrica de tipo aberto usada na produção de alta mistura, o tempo de troca pode ser mais importante do que uma pequena diferença na velocidade. Pergunte como funcionam a fixação da matriz, o ajuste do slide e o armazenamento da receita de controle. Para uma linha dedicada, a repetibilidade e a resposta do serviço podem ser mais importantes. Um fornecedor com dados de testes documentados, um arquivo de segurança claro e suporte de serviço local geralmente é um parceiro melhor do que um concorrente apenas em tonelagem e preço.
A série de lacunas abertas de garganta profunda de Bolun mostra por que os detalhes da aplicação são importantes. Uma garganta mais profunda pode resolver um problema de envelope parcial, mas também altera a rigidez da estrutura e os requisitos de espaço no piso.
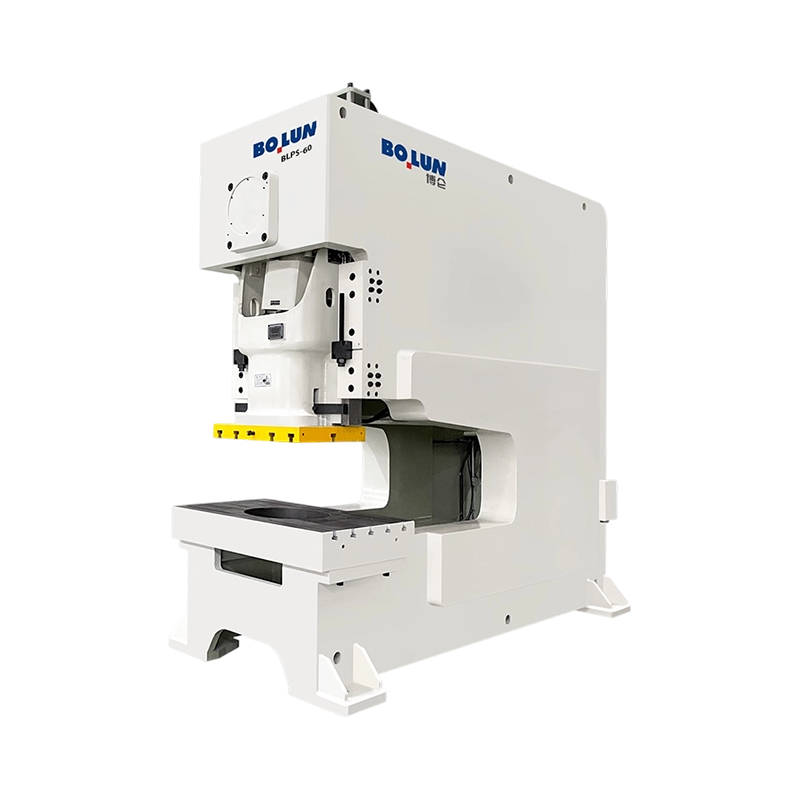 Prensa elétrica de garganta profunda com abertura aberta BLPS-60 Uma prensa de garganta profunda de 600 kN com abertura de garganta de 500–1200 mm de profundidade de garganta e mesa de trabalho de 900 × 520 mm para chapas metálicas de grande formato que necessitam de alcance estendido. Ver Produto →
Para a maioria dos trabalhos gerais de estampagem, dobra, perfuração e trefilação rasa, uma prensa elétrica de tipo aberto oferece o melhor equilíbrio entre acesso, velocidade de troca e custo. É a escolha prática quando a matriz é trocada frequentemente e a carga está razoavelmente centralizada. Mude para um projeto de estrutura fechada ou tipo aberto para serviços mais pesados quando a matriz precisar de folga apertada, a carga estiver muito descentralizada, o curso for profundo ou a peça exigir estabilidade dimensional de longo prazo.
A sequência de compra segura é simples: defina a força de conformação no curso de trabalho, confirme o envelope da matriz e a altura de fechamento, verifique a deflexão da estrutura e a orientação do aríete e, em seguida, combine o pacote de acionamento e segurança com o plano de produção. A tonelagem é o número principal, mas a impressora com bom desempenho é aquela cuja estrutura, base, curso e sistema de controle se ajustam ao trabalho real.


A resposta curta: qual tipo de quadro combina com seu trabalho U...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Design de ponto único Uma conexão de unida...
Compreendendo as prensas mecânicas e suas funções essenciais ...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

