
A prensa mecânica é uma máquina-ferramenta que aplica força às peças por meio de sistemas mecânicos, principalmente usando volante e mecanismos excêntricos para fornecer pressão consistente e repetível para operações de modelagem, estampagem e conformação . Essas máquinas industriais formam a espinha dorsal da fabricação moderna, permitindo a produção em massa de componentes metálicos, peças automotivas e montagens industriais. As prensas mecânicas convertem o movimento rotacional elétrico ou motorizado em movimento linear controlado, aplicando uma força tremenda para transformar matérias-primas em produtos acabados com precisão e consistência.
A classificação das prensas mecânicas em projetos de tipo aberto e fechado representa uma distinção fundamental baseada na construção da estrutura e nos recursos de segurança operacional. As prensas mecânicas estão disponíveis em diversas configurações, desde pequenos modelos de bancada que produzem dezenas de quilonewtons de força até grandes instalações industriais que excedem vários milhares de quilonewtons de pressão aplicada. . A compreensão das diferenças entre os tipos de prensas permite que os engenheiros de produção e os gerentes de instalações selecionem os equipamentos mais adequados aos requisitos específicos de produção, aos ambientes de segurança e aos objetivos de qualidade.
A evolução da tecnologia de prensas mecânicas se estende por mais de um século, com projetos continuamente refinados para aumentar a produtividade, a precisão e a segurança do operador. As prensas mecânicas modernas integram sistemas de controle avançados, mecanismos de alimentação automatizados e recursos de segurança abrangentes que não estavam disponíveis nas gerações anteriores. Apesar do surgimento de alternativas hidráulicas e pneumáticas, as prensas mecânicas continuam dominantes em muitos setores de produção devido à sua confiabilidade, velocidade, economia e capacidade de fornecer qualidade consistente em execuções de produção que abrangem milhares de componentes idênticos.
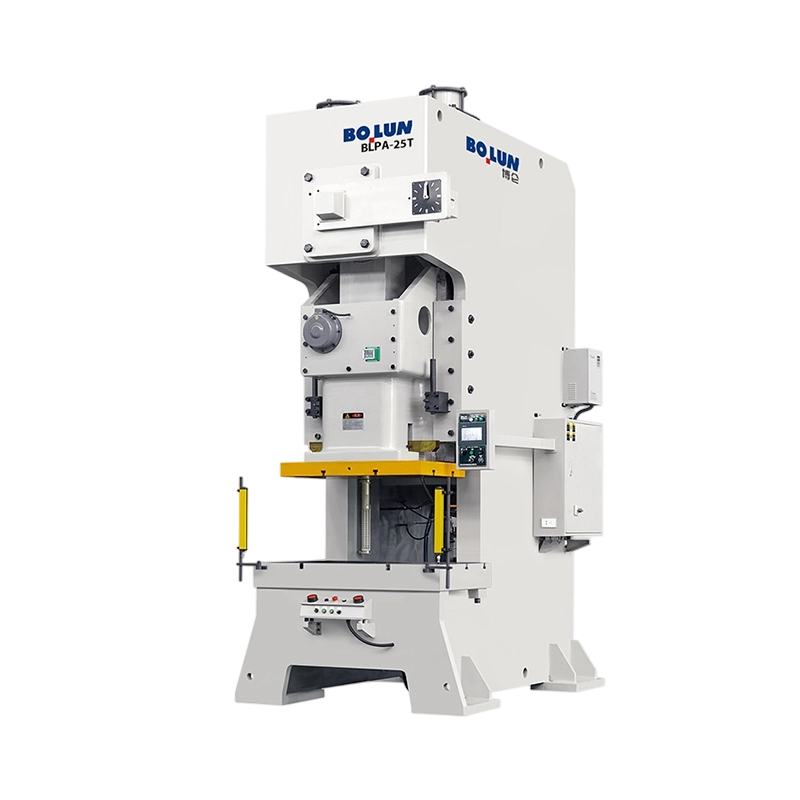
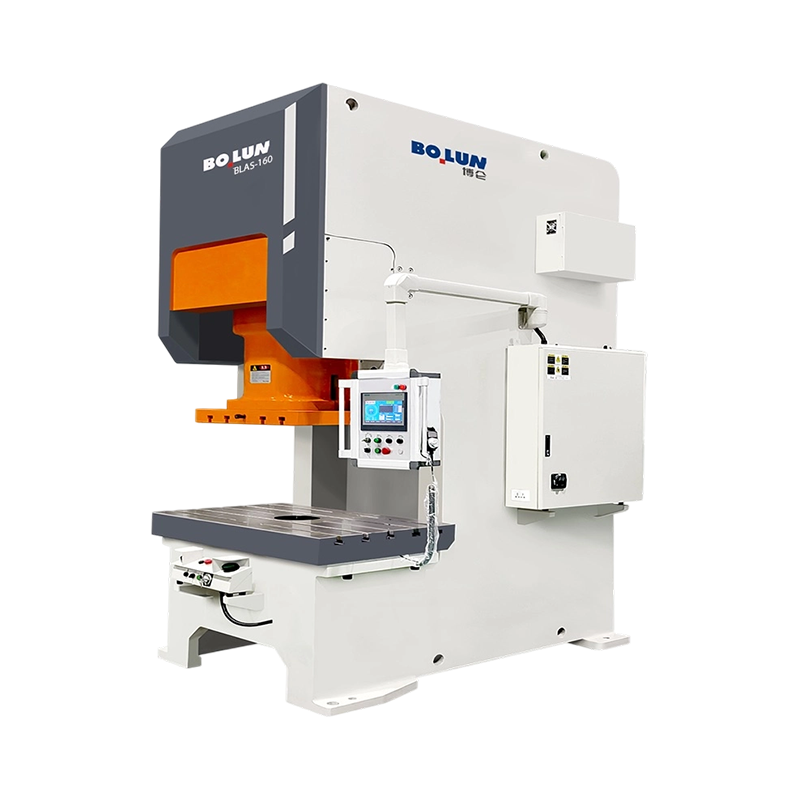
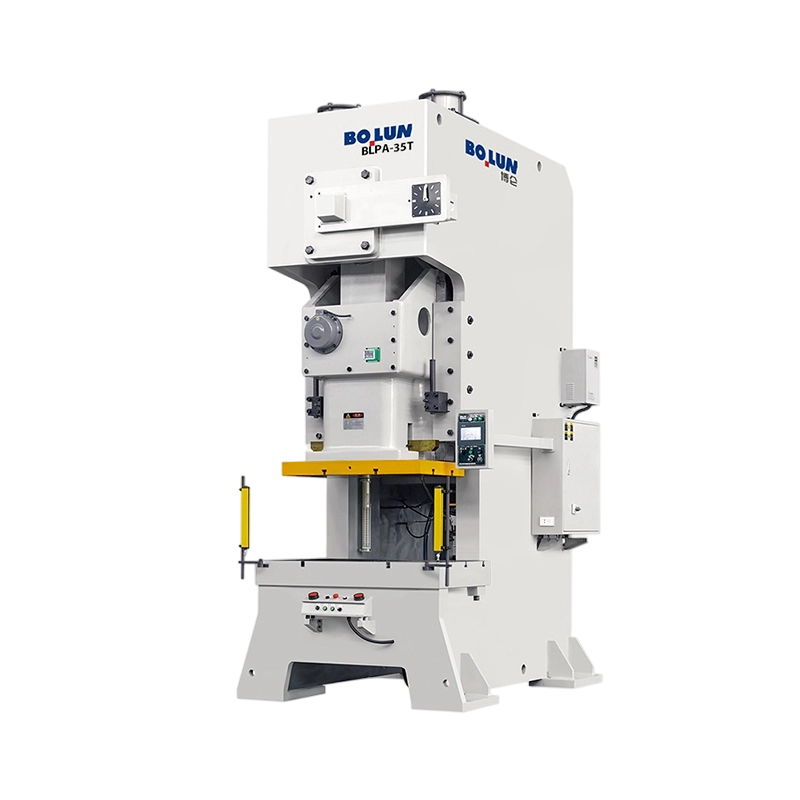
Um Máquina de prensa elétrica de tipo aberto apresenta um design de estrutura acessível com laterais abertas e proteção mínima, permitindo fácil acesso à área de trabalho para posicionar peças de trabalho e extrair peças acabadas . Esta configuração torna as prensas do tipo aberto particularmente adequadas para operações de produção de golpe único ou de tiragem curta, onde ocorrem carregamentos e descarregamentos frequentes de material. A ausência de uma estrutura extensa ao redor da área de trabalho proporciona aos operadores visibilidade clara e acesso conveniente, reduzindo os tempos do ciclo de produção para aplicações que exigem a colocação manual de componentes entre os ciclos de prensagem.
As prensas elétricas do tipo aberto normalmente empregam um design de estrutura C ou estrutura lacuna, com o lado aberto fornecendo acesso à área de trabalho. A estrutura consiste em uma base robusta, colunas verticais que sustentam a cabeça da prensa e, normalmente, um único aríete fixo movendo-se para baixo. A configuração aberta permite que as peças sejam facilmente posicionadas lateralmente, tornando essas máquinas ideais para operações de prensagem que envolvem materiais grandes ou de formato irregular. O design de estrutura mais simples se traduz em custos de fabricação mais baixos em comparação com designs de estrutura fechada, tornando as prensas do tipo aberto economicamente atraentes para operações de fabricação de pequena e média escala.
A principal vantagem das prensas elétricas do tipo aberto reside na sua acessibilidade para operações manuais. Os operadores podem posicionar grandes peças ou conjuntos na área de trabalho sem exigir fixações complexas ou equipamentos de posicionamento. O manuseio de materiais torna-se mais simples, pois os componentes podem ser inseridos de vários ângulos através das laterais abertas da estrutura. Essa acessibilidade é particularmente valiosa em ambientes de fabricação personalizados, onde as configurações das peças variam significativamente entre as execuções de produção, exigindo configurações de máquinas flexíveis em vez de ferramentas especializadas.
As máquinas de prensa elétrica do tipo aberto se destacam em aplicações que incluem estampagem de metal para componentes decorativos ou relativamente simples, operações de endireitamento em peças metálicas curvas, operações de gravação e cunhagem, operações de rebitagem e montagem e operações de conformação em chapas metálicas ou materiais de placas. Essas máquinas funcionam bem para desenvolvimento de protótipos e fabricação de lotes curtos, onde o tempo de configuração de ferramentas justifica o tempo dedicado da máquina. Os exemplos incluem estampagem de painéis de carrocerias automotivas, montagem de componentes elétricos e fabricação de componentes de móveis.
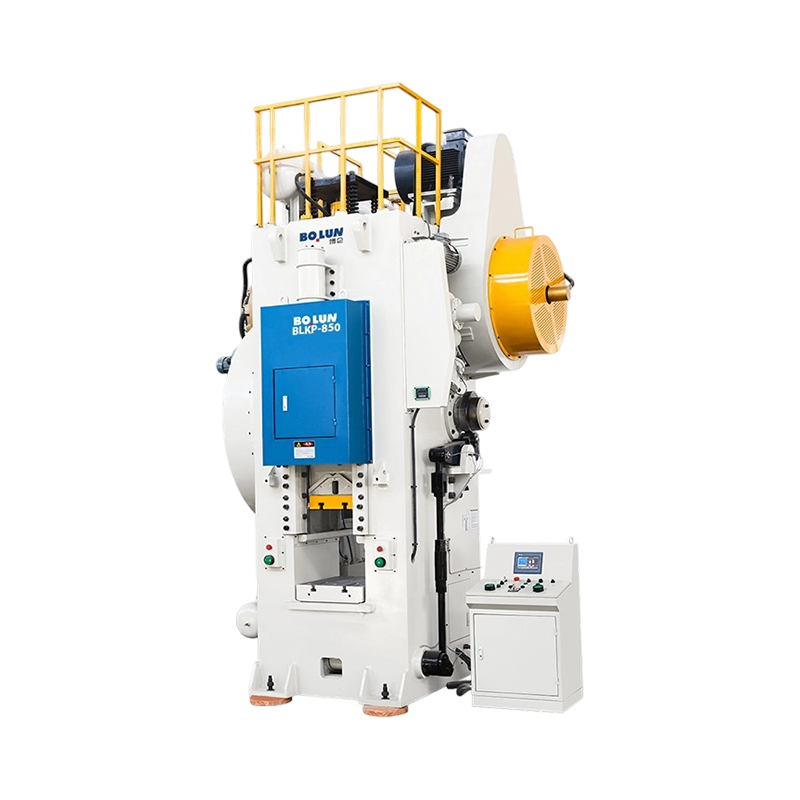
A Máquina de prensa elétrica tipo fechada emprega uma estrutura completamente fechada ao redor da área de trabalho, proporcionando proteção máxima aos operadores e permitindo a integração de sistemas de segurança avançados, incluindo proteções de intertravamento e mecanismos de alimentação automatizados . Este projeto prioriza a segurança do operador e a eficiência da produção em detrimento da acessibilidade da área de trabalho, tornando as prensas fechadas adequadas para operações de produção contínua de alto volume. O design fechado cria um ambiente de trabalho confinado onde os perigos potenciais são fisicamente isolados do contato do operador, reduzindo o risco de ferimentos graves causados por componentes móveis da prensa ou detritos lançados.
As prensas elétricas do tipo fechado apresentam estruturas completas com apenas pontos de acesso designados para carregamento e remoção de material. A estrutura robusta envolve o mecanismo de prensa, o volante e os componentes de acionamento, evitando o contato do operador com máquinas em movimento durante a operação. Os intertravamentos de segurança nos pontos de acesso interrompem automaticamente a operação da prensa se as proteções forem abertas, garantindo que os operadores não possam alcançar inadvertidamente a área de trabalho durante os ciclos ativos da prensa. O design fechado também contém ruído operacional e fornece rigidez estrutural, permitindo controle preciso do movimento da prensa e da aplicação de força.
As prensas elétricas do tipo fechado integram múltiplas camadas de proteção de segurança, incluindo intertravamentos mecânicos que impedem a abertura da proteção durante a operação, botões de parada de emergência acessíveis de vários locais e sistemas de detecção que detectam tentativas de acesso não autorizado . Os designs modernos incorporam sistemas de monitoramento eletrônico que rastreiam o status do ciclo de prensagem e permitem o desligamento automático caso sejam detectadas anomalias. Dispositivos sensores de presença podem detectar se mãos ou outros objetos entram na zona de perigo durante a operação, provocando a parada imediata da prensa. Esses recursos de segurança abrangentes tornam as prensas fechadas adequadas para grandes instalações onde vários operadores interagem com o equipamento durante os turnos de produção.
As prensas elétricas do tipo fechado oferecem vantagens substanciais em ambientes de produção de alto volume. Os sistemas de alimentação automatizados podem posicionar os materiais com precisão entre os ciclos, reduzindo o manuseio manual e o erro humano. Conjuntos de matrizes projetados especificamente para máquinas de estrutura fechada alcançam tempos de ciclo mais rápidos por meio de deslocamento otimizado do aríete e características de permanência. A consistência e a repetibilidade da operação da máquina fechada produzem componentes de qualidade uniforme em toda a produção, abrangendo milhares de peças idênticas. O rendimento da produção aumenta dramaticamente em comparação com máquinas de tipo aberto, com algumas prensas industriais de tipo fechado produzindo mais de 100 peças por minuto em aplicações de alta velocidade.
Compreender os sistemas mecânicos que acionam as prensas mecânicas é essencial para otimizar seu desempenho e manter a confiabilidade do equipamento. As prensas mecânicas empregam volante e mecanismos excêntricos ou de manivela para converter a potência rotacional do motor em movimento de prensagem linear controlado, fornecendo força máxima na parte inferior do curso, independentemente da resistência da carga . Esta característica distingue as prensas mecânicas das alternativas hidráulicas, que mantêm a força constante durante todo o curso. O sistema de acionamento mecânico proporciona benefícios de segurança inerentes através do comportamento auto-regulado, reduzindo automaticamente a aplicação de força caso a prensa encontre resistência inesperada.
O volante serve como componente de armazenamento de energia em sistemas de prensas mecânicas, acumulando energia rotacional durante os períodos entre os ciclos de prensagem, quando a potência do motor elétrico excede as demandas de carga atuais. Quando a prensa engata e inicia o curso de conformação, o volante libera a energia armazenada para manter a velocidade do curso, apesar do aumento da resistência à carga à medida que a matriz entra em contato com a peça de trabalho. Essa capacidade de armazenamento de energia permite que as prensas mecânicas forneçam uma força enorme em distâncias de curso relativamente curtas, sem a necessidade de motores elétricos proporcionalmente grandes. Uma prensa mecânica com motor de 1.000 quilowatts pode fornecer forças de prensagem equivalentes a uma prensa hidráulica que requer 3.000 quilowatts ou maior entrada de energia.
Mecanismos excêntricos ou virabrequins convertem o movimento rotacional do volante em movimento linear do aríete. Um came excêntrico ou pino de manivela cria o movimento alternativo à medida que o came gira, empurrando a biela e o conjunto do aríete para baixo durante o curso de pressão e, em seguida, retraindo-se para cima à medida que o excêntrico completa sua rotação. A vantagem mecânica varia ao longo do curso, proporcionando vantagem mecânica máxima no ponto onde a força de pressão atinge o pico. Projetos excêntricos modernos alcançam movimentos extremamente suaves com vibração mínima por meio de usinagem de precisão e componentes rotativos balanceados, permitindo velocidades de prensa que atingem 100 a 200 golpes por minuto ou mais em aplicações especializadas .
Os mecanismos de embreagem acoplam o motor ao volante e ao sistema de acionamento, permitindo que a prensa engate e desengate conforme necessário. As embreagens pneumáticas proporcionam engate e desengate rápido, permitindo modos de operação de curso único ou contínuo. Os sistemas de controle modernos incorporam recursos de detecção de carga que ajustam automaticamente o engate da embreagem para otimizar os tempos de ciclo com base nas cargas de trabalho reais. Os sistemas de freio interrompem o movimento da prensa e param completamente o aríete após a conclusão do curso de conformação, controlando a velocidade de retorno do aríete e evitando danos induzidos pelo momento nas ferramentas ou nas peças de trabalho.
| Parâmetro de desempenho | Abrir tipo pressione | Imprensa de tipo fechado | Prensa Hidráulica |
|---|---|---|---|
| Velocidade do Ciclo | 20 a 60 ciclos por minuto | 60 a 200 ciclos por minuto | 5 a 30 ciclos por minuto |
| Acessibilidade do Operador | Excelente | Limitado por guardas | Moderar com automação |
| Perfil de entrega forçada | Máximo na parte inferior do curso | Máximo na parte inferior do curso | Constante durante todo o AVC |
| Requisitos de manutenção | Moderado | Moderado to High | Manutenção significativa de fluidos |
| Custo de capital inicial | Baixo a moderado | Moderado to High | Alto |
| Eficiência Energética | Alto (Flywheel energy storage) | Alto (Flywheel energy storage) | Moderado (Continuous pump operation) |
| Precisão e repetibilidade | Bom | Excelente | Excelente with CNC controls |
| Geração de Ruído | Moderado to High | Moderado (enclosed) | Baixo |
As prensas mecânicas do tipo fechado normalmente operam em velocidades 2 a 3 vezes mais rápidas do que os projetos do tipo aberto, capazes de produzir de 100 a 200 componentes completos por minuto em aplicações de alta velocidade. Essa vantagem de velocidade reflete o design simplificado, a integração otimizada de ferramentas e os sistemas de alimentação automatizados incorporados em máquinas fechadas. As prensas abertas operam de 20 a 60 ciclos por minuto, refletindo o tempo de posicionamento manual necessário para cada componente e arranjos simplificados de ferramentas. As velocidades mais elevadas das prensas fechadas traduzem-se em volumes de produção diária substancialmente maiores, compensando custos mais elevados de equipamento através do aumento da produtividade.
As prensas mecânicas do tipo fechado alcançam consistência dimensional superior através da construção de estrutura rígida e movimento do aríete controlado com precisão, produzindo variação de componentes dentro de mais ou menos 0,1 milímetros em execuções de produção abrangendo milhares de peças . A estrutura rígida minimiza a deflexão sob carga total de trabalho, enquanto mecanismos excêntricos de precisão proporcionam comprimento e velocidade de curso repetíveis. As prensas do tipo aberto alcançam boa consistência dimensional, mas normalmente produzem variações de mais ou menos 0,2 a 0,3 milímetros devido à deflexão da estrutura e sistemas de controle menos precisos.
As prensas mecânicas do tipo fechado oferecem proteção superior ao operador por meio de gabinetes abrangentes e sistemas de segurança integrados. As modernas máquinas fechadas atendem aos padrões de segurança internacionais, incluindo os regulamentos ISO 12100 e OSHA, com vários sistemas de segurança redundantes que impedem o acesso do operador durante os ciclos de prensa ativos. As prensas abertas dependem mais da conscientização e disciplina do operador para manter práticas seguras, exigindo vigilância constante para evitar o contato com componentes móveis do aríete ou ferramentas de prensa. O design da prensa fechada contém ruído de 80 a 90 decibéis, em comparação com 90 a 100 decibéis para máquinas de tipo aberto, reduzindo os requisitos de proteção auditiva e melhorando a qualidade do ambiente de trabalho.
As especificações da prensa mecânica variam significativamente com base nas aplicações pretendidas e nos requisitos de volume de produção. A compreensão das principais especificações permite a seleção adequada da impressora para os requisitos de fabricação.
As prensas mecânicas são classificadas pela sua força máxima de prensagem, medida em quilonewtons ou toneladas métricas. As classificações de força disponíveis variam de 5 a 10 quilonewtons para pequenas máquinas especializadas a 5.000 quilonewtons ou mais para grandes instalações industriais . Os tamanhos comuns incluem máquinas com capacidade de 25, 50, 100, 250, 500, 1.000 e 2.000 quilonewtons, sendo cada tamanho adequado para diferentes requisitos de aplicação. A seleção da capacidade de força adequada é essencial, pois máquinas subdimensionadas produzem pressão de conformação inadequada, resultando em peças incompletas, enquanto máquinas superdimensionadas desperdiçam energia e aumentam desnecessariamente os tempos de ciclo. As operações típicas de fabricação exigem seleção de força com base na dureza do material da peça, na complexidade da conformação e nos requisitos de projeto da matriz.
O comprimento do curso da prensa define a distância máxima que o aríete percorre para baixo durante o ciclo de conformação, medida em milímetros. Os comprimentos típicos dos cursos variam de 50 milímetros em máquinas de estampagem de precisão a 500 milímetros ou mais em aplicações de conformação pesada. A seleção do comprimento do curso depende da espessura da peça, da altura da matriz e dos requisitos de configuração da peça. Vários cursos em uma única prensa podem alcançar diferentes estágios de conformação, com posicionamento intermediário permitindo a formação complexa de peças em múltiplas etapas em prensas fechadas equipadas com sistemas de alimentação automatizados.
A altura de fechamento refere-se à distância entre a superfície da matriz e a base da prensa quando o aríete atinge sua posição mais baixa sem carga aplicada. Esta dimensão determina a espessura máxima dos componentes que podem ser processados, incluindo a altura da matriz e a espessura da peça combinadas. As dimensões da superfície de trabalho definem o espaço horizontal disponível para montagem da matriz e posicionamento da peça. As modernas prensas mecânicas oferecem áreas de superfície de trabalho que variam de 200 por 300 milímetros em máquinas compactas a 2.000 por 3.000 milímetros ou maiores em instalações industriais, acomodando peças que vão desde pequenos componentes de precisão até grandes montagens de chapa metálica. .
A funcionalidade da prensa mecânica depende criticamente do projeto da matriz e da integração das ferramentas, pois as matrizes determinam as operações de conformação específicas que a prensa executa. A seleção e configuração da matriz influenciam significativamente a qualidade da produção, a velocidade do ciclo e a relação custo-benefício de fabricação.
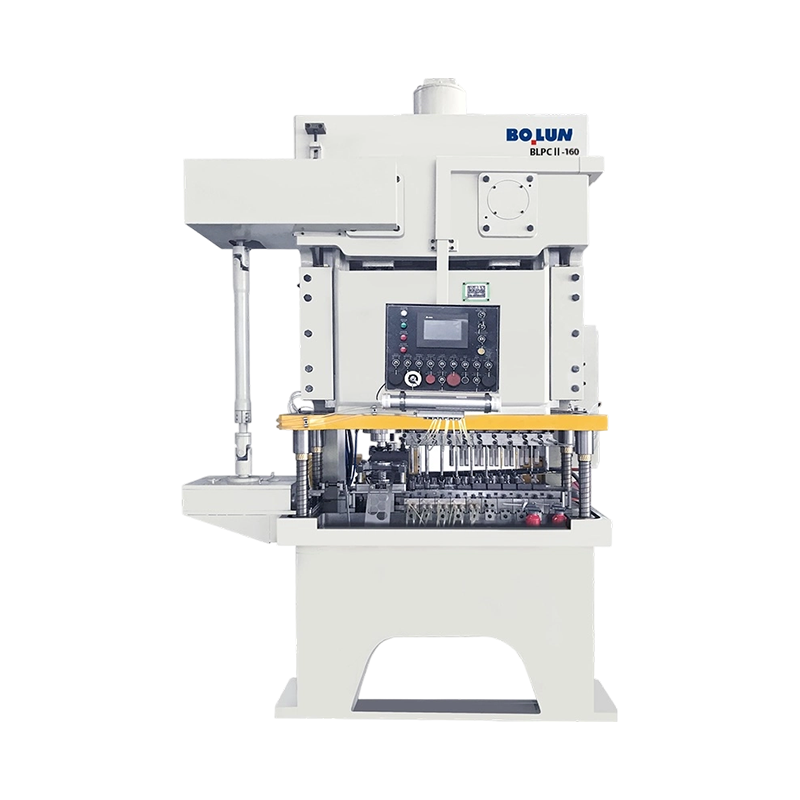
As matrizes progressivas incorporam múltiplas estações de conformação em um único conjunto de matrizes, permitindo que operações complexas de múltiplas etapas ocorram durante ciclos de prensagem únicos. O material da tira avança através de estações progressivas à medida que os ciclos de prensagem, com cada estação adicionando recursos ou modificando a geometria da peça. As matrizes progressivas produzem componentes acabados em um tempo de ciclo mínimo, muitas vezes realizando operações de cisalhamento, dobra, conformação e gravação em relevo em um ciclo de 2 a 5 segundos. As aplicações de matrizes progressivas exigem prensas mecânicas de tipo fechado equipadas com sistemas automatizados de alimentação de tiras, produzindo custos de componentes tão baixos quanto alguns centavos por peça em aplicações de alto volume . As aplicações comuns de matrizes progressivas incluem fixadores automotivos, conectores elétricos e componentes de eletrodomésticos.
As matrizes compostas realizam múltiplas operações simultaneamente em um único golpe de prensa, cortando o perímetro enquanto formam recursos internos no mesmo ciclo. Essas matrizes reduzem o tempo de processamento dos componentes em comparação com as matrizes progressivas, eliminando etapas intermediárias de reposicionamento. As matrizes compostas são adequadas para aplicações que produzem volumes moderados, onde os custos de ferramentas permanecem razoáveis, mas a velocidade de produção excede as matrizes simples de operação única. Exemplos de aplicações incluem pistas de rolamentos, carcaças de componentes elétricos e componentes estruturais que exigem recursos formados com precisão.
As modernas prensas mecânicas de tipo fechado integram sistemas de transferência automatizados que movem peças parcialmente concluídas entre várias estações de prensagem sem intervenção manual. Os sistemas de transferência reduzem drasticamente os requisitos de mão de obra e aumentam o rendimento geral da produção, eliminando o tempo de posicionamento manual. Os sistemas de transferência mecânica utilizam mecanismos de came acionados por movimentos de prensa para mover e posicionar componentes, enquanto os sistemas hidráulicos e pneumáticos fornecem abordagens alternativas de automação. Sistemas de transferência avançados com controles de detecção e feedback permitem sequências de fabricação complexas que envolvem até 10 ou mais operações de prensagem separadas em uma linha de produção automatizada contínua .
As prensas mecânicas desempenham funções críticas em indústrias de manufatura que vão desde a produção automotiva até a produção de eletrodomésticos, permitindo a produção em massa econômica de componentes metálicos de precisão . As diversas aplicações refletem a flexibilidade e a confiabilidade da tecnologia de prensas mecânicas em diversos ambientes de fabricação.
A indústria automotiva representa o maior consumidor global de capacidade de prensas mecânicas, com milhares de prensas produzindo painéis de carroceria, componentes estruturais, fixadores e conectores elétricos. As prensas progressivas e de transferência produzem fixadores a taxas superiores a 10.000 peças por hora, mantendo os custos mínimos para aplicações em massa. Os painéis da carroceria exigem grandes prensas fechadas que aplicam forças de até 3.000 quilonewtons ou mais, com automação integrada controlando as sequências de prensas e o manuseio de materiais. As prensas fechadas dominam as aplicações automotivas devido aos requisitos de segurança e aos altos volumes de produção que justificam o investimento em equipamentos.
Invólucros de conectores elétricos, componentes de suporte de contato e laminações de transformadores são produzidos em enormes quantidades usando prensas mecânicas. Essas aplicações normalmente exigem níveis de força moderados de 50 a 500 quilonewtons e altas velocidades de ciclo para atender às metas de produção que medem milhões de componentes anualmente. Os requisitos de precisão são rigorosos, com tolerâncias geralmente especificadas em mais ou menos 0,05 milímetros para garantir contato elétrico adequado e encaixe do conector. As prensas fechadas com sistemas de controle de precisão atendem consistentemente a essas exigentes especificações.
Revestimentos de refrigeradores, gabinetes de máquinas de lavar e componentes de utensílios de cozinha são moldados por meio de operações de estampagem profunda e conformação usando prensas mecânicas. Essas aplicações normalmente empregam prensas do tipo fechado com classificações de força moderada de 250 a 1.000 quilonewtons e controles de cordão de extração integrados para fluxo consistente de material. Os sistemas de automação posicionam peças brutas e recuperam componentes acabados, permitindo taxas de produção de 20 a 60 dispositivos concluídos por hora, dependendo da complexidade.
Os fabricantes de joias utilizam prensas mecânicas menores, abertas e fechadas, para operações de cunhagem, gravação e conformação em metais preciosos. A precisão e a aplicação de força repetível permitem uma reprodução de qualidade consistente de padrões e designs decorativos. A operação manual é adequada para a produção de pequenos lotes de designs de joias personalizadas, com prensas de tipo aberto preferidas para flexibilidade no manuseio de componentes de tamanhos variados.
O design moderno da prensa mecânica incorpora sistemas de segurança abrangentes e recursos de conformidade regulatória, protegendo os operadores e garantindo o comportamento previsível do equipamento em situações de emergência. A segurança representa um diferencial crítico entre equipamentos modernos e mais antigos, com designs contemporâneos que atendem a rigorosos padrões internacionais.
As modernas prensas mecânicas de tipo fechado integram sistemas de intertravamento mecânico e eletrônico que impedem a operação do aríete se as proteções estiverem abertas, garantindo que os operadores não possam alcançar zonas de perigo durante os ciclos ativos da prensa . Cortinas de luz e tapetes sensíveis à pressão detectam a presença do operador e acionam o desligamento imediato da prensa se alguém entrar em áreas protegidas. Esses sistemas operam independentemente da eletrônica de controle, fornecendo proteção contra falhas mesmo em caso de mau funcionamento dos sistemas elétricos. Os sistemas de intertravamento não devem ser ignorados durante a operação, com os intertravamentos de segurança monitorados continuamente e qualquer falha interrompendo automaticamente a operação da prensa.
Botões de parada de emergência posicionados em vários locais permitem que os operadores interrompam imediatamente a operação da prensa caso surjam situações perigosas. Os sistemas de monitoramento eletrônico rastreiam a posição da prensa e o status do ciclo, evitando comportamentos erráticos caso os componentes mecânicos falhem. Sistemas de freio redundantes garantem que o aríete pare completamente, independentemente das condições do equipamento. Os sistemas de controle evitam a reinicialização até que todas as condições de segurança sejam verificadas, protegendo os operadores contra o envolvimento inesperado da prensa.
As prensas mecânicas modernas devem cumprir os padrões de segurança de máquinas industriais ISO 12100 e os regulamentos OSHA nos Estados Unidos. Os padrões internacionais especificam o projeto da proteção, o desempenho do dispositivo de segurança, a confiabilidade do sistema de controle e os requisitos de treinamento do operador. As instalações de fabricação devem manter a conformidade por meio de inspeções regulares de segurança, cronogramas de manutenção e programas de treinamento de operadores. A verificação de conformidade garante que o equipamento opere com segurança e atenda aos requisitos de seguro.
A manutenção adequada é essencial para prolongar a vida operacional da prensa mecânica e manter as capacidades de segurança e precisão. Equipamentos bem conservados funcionam de forma confiável durante décadas, enquanto prensas negligenciadas deterioram-se rapidamente.
As prensas mecânicas exigem inspeção diária das condições de proteção, funcionamento do sistema de controle e componentes visíveis quanto a danos ou desalinhamento. A manutenção semanal inclui lubrificação de mecanismos excêntricos, componentes de embreagem e freio e sistemas de transferência de acordo com as especificações do fabricante. A lubrificação adequada reduz o desgaste, prolonga a vida útil dos componentes e melhora a precisão através da redução do atrito e da folga em sistemas mecânicos . Os projetos de rolamentos vedados reduziram os requisitos de lubrificação em comparação com equipamentos mais antigos, embora a inspeção periódica continue essencial.
A manutenção preventiva programada envolve inspeção sistemática e substituição de componentes que se aproximam do fim da vida útil antes que ocorra uma falha. O balanceamento do volante deve ser verificado anualmente para evitar vibração excessiva e desgaste prematuro do rolamento. Os componentes da embreagem e do freio normalmente exigem substituição a cada 2 a 5 anos, dependendo da intensidade de uso. A substituição de vedações em componentes de sistemas hidráulicos prolonga a operação sem vazamentos. Os intervalos de manutenção programados variam de acordo com o modelo da impressora, intensidade de uso e condições operacionais específicas.
Prensas mecânicas operadas por 20 a 40 anos geralmente recebem reformas abrangentes, incluindo substituição do sistema de acionamento, modernização do sistema de controle eletrônico e atualizações do sistema de segurança. Equipamentos antigos recondicionados proporcionam economias substanciais de custos em comparação com impressoras novas, ao mesmo tempo em que atendem aos atuais padrões de segurança e requisitos de produtividade. Sistemas de controle modernos com controladores lógicos programáveis permitem programação de produção flexível e monitoramento de qualidade integrado, inimagináveis em projetos de equipamentos originais.
A seleção adequada da impressora requer uma análise cuidadosa dos requisitos de produção, do ambiente de fabricação e dos objetivos de qualidade. A seleção de equipamentos com capacidades apropriadas garante uma operação eficiente e ótima relação custo-benefício.
Comece determinando a força de prensagem real necessária para operações de conformação específicas por meio de testes de materiais ou cálculos do fornecedor de matrizes. Selecione a capacidade da prensa 10 a 20 por cento acima dos requisitos calculados para garantir margem adequada e evitar sobrecarga crônica. Analise os volumes de produção necessários para determinar a velocidade necessária do ciclo, reconhecendo que a velocidade do ciclo depende do tipo de prensa, da configuração da matriz e da complexidade do sistema automatizado. Uma única prensa de tipo aberto produzindo 30 peças por hora pode ser inadequada para requisitos de fabricação que exigem 300 peças por dia, necessitando de seleção de prensa de tipo fechado ou múltiplas máquinas menores operando em paralelo .
O volume de produção influencia dramaticamente a seleção ideal do equipamento. A produção de pequenos lotes de 1.000 a 5.000 peças por ano muitas vezes justifica o uso de prensas abertas ou o aluguel de equipamentos portáteis, em vez do investimento de capital em máquinas fechadas. A produção de volume médio de 10.000 a 100.000 peças anualmente normalmente suporta o investimento em uma única prensa fechada. A produção de alto volume, superior a 500.000 peças anualmente, muitas vezes justifica múltiplas prensas especializadas, matrizes progressivas e sistemas de automação integrados, compensando os custos do equipamento através de menores despesas de fabricação por unidade.
Verifique se a prensa selecionada acomoda conjuntos de matrizes projetados para aplicações de fabricação específicas. As dimensões da superfície de trabalho da prensa devem fornecer espaço adequado para configuração da matriz e troca de ferramentas. A altura de fechamento deve acomodar as alturas combinadas da matriz e da peça de trabalho. Verifique se a classificação da força de prensagem excede os requisitos da matriz para garantir a conformação completa sem esforço do equipamento. Conjuntos de matrizes legados podem ser compatíveis apenas com modelos de prensas específicos, influenciando a seleção de equipamentos para operações que exigem compatibilidade de matrizes com investimentos em ferramentas existentes.
A tecnologia de prensas mecânicas continua evoluindo através da integração de controles avançados, ciência de materiais aprimorada e inovações em automação. Os desenvolvimentos futuros prometem capacidades melhoradas, mantendo ao mesmo tempo as vantagens fundamentais de eficiência e fiabilidade dos sistemas mecânicos.
As prensas mecânicas modernas incorporam cada vez mais controladores lógicos programáveis e sistemas de monitoramento em tempo real, permitindo a integração com redes de automação de fábrica. A conectividade da Internet das Coisas permite o monitoramento remoto do status da impressora, programação de manutenção preditiva e otimização da produção. Sistemas de controle avançados ajustam os parâmetros operacionais da prensa em tempo real com base no feedback dos sensores de posição e dispositivos de medição de força, compensando a variação do material e o desgaste da ferramenta para manter a qualidade consistente da peça .
O desenvolvimento de bombas de deslocamento variável e designs aprimorados de embreagem reduzem o consumo de energia, eliminando a operação desnecessária do motor entre os ciclos produtivos da prensa. Os sistemas de frenagem regenerativa recuperam a energia cinética do aríete durante os cursos de retorno, convertendo essa energia em trabalho útil, em vez de dissipá-la na forma de calor. Os designs modernos de volantes que incorporam materiais compósitos proporcionam armazenamento de energia equivalente com peso reduzido e características de segurança aprimoradas.
O desenvolvimento de aços para ferramentas e materiais cerâmicos que permitem temperaturas operacionais mais altas e velocidades de ciclo mais rápidas prolongam a vida útil da ferramenta e melhoram a produtividade. A análise computacional durante a otimização do projeto da matriz reduz o tempo de desenvolvimento e permite o projeto de geometrias complexas anteriormente consideradas impraticáveis. As técnicas de fabricação aditiva permitem componentes de ferramentas personalizados e aceleram a prototipagem para aplicações especializadas.
Como fabricante de prensas mecânicas e fábrica de máquinas-ferramentas industriais, a Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da indústria de fabricação de precisão da China. . Com duas décadas de acumulação diligente e avanços técnicos, a Bolun Machinery evoluiu para uma empresa moderna e líder, especializada em equipamentos de conformação de alta precisão e soluções de máquinas-ferramenta industriais.
Nossa empresa integra pesquisa e desenvolvimento, design, produção, vendas e serviço pós-venda abrangente em uma operação profissional unificada. Desde a nossa fundação, passando pelos desafios perseverantes da indústria, até a nossa atual posição de liderança em máquinas de forjamento, fundição e conformação mecânica, a Bolun Machinery estabeleceu um sistema de gerenciamento de produção maduro, eficiente e comprovado pela indústria. Temos o compromisso de fornecer aos clientes globais soluções superiores de prensas mecânicas, quer você precise de prensas abertas para fabricação personalizada flexível ou máquinas fechadas para operações de produção de alto volume.
Nossa experiência abrange toda a gama de tecnologia de prensas mecânicas, desde projetos tradicionais até sistemas modernos que incorporam controles eletrônicos avançados e integração de automação. Compreendemos as diversas necessidades dos fabricantes de todos os setores, incluindo automotivo, produção de eletrodomésticos, fabricação de componentes elétricos e aplicações industriais especializadas. Quer você busque novas soluções de equipamentos, reforma de equipamentos ou consultoria técnica para otimizar suas operações de conformação, a Bolun Machinery traz profundo conhecimento do setor e excelência comprovada em fabricação para cada projeto.
Contate Zhejiang Bolun High-Precision Machinery Co., Ltd. hoje para descobrir como nossas soluções de prensas mecânicas e experiência em máquinas-ferramenta industriais podem aprimorar suas capacidades de fabricação e melhorar sua eficiência de produção e resultados de qualidade.


Uma impressora não é uma categoria de máquina. É uma família de máquinas f...
As prensas mecânicas são classificadas de duas maneiras principai...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

