
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedor automotivo de nível um: 8 milhões de parafusos de cabeça cilíndrica de grau 10.9, entregues em quatorze meses. A rota de usinagem da planta é muito lenta, as perdas de material são muito altas e as propriedades de fluxo de grãos das roscas cortadas não atendem aos requisitos de fadiga. Uma semana depois, a fábrica assina o pedido de ferramentas para uma prensa de conformação a frio.
Essa sequência é repetida milhares de vezes em todo o setor. Quando os volumes de produção aumentam e a relação entre custo de material e mão de obra é alta, a resposta é a conformação a frio, e a máquina que a executa, a prensa de conformação a frio, acaba sendo uma família de prensas com características mecânicas muito específicas, em vez de um único projeto genérico.
Resumindo: uma prensa de conformação a frio é uma máquina de conformação de metal que molda materiais em bruto ou de arame à temperatura ambiente usando um conjunto de matrizes e alta força de compressão, e sua configuração mais eficaz para trabalhos pesados é a prensa acionada por alavanca, que multiplica a força na parte inferior do curso. O restante deste artigo explica o que isso significa, quais são as variantes comuns, como compará-las e como dimensionar uma para uma peça real.
Uma prensa de conformação a frio é uma máquina de prensagem que aplica força compressiva ao metal à temperatura ambiente, fazendo com que o material flua plasticamente para dentro da cavidade da matriz. O processo não produz cavacos, não requer aquecimento da peça e é classificado como forjamento a frio quando a deformação é severa. Extrusão, recalque, cunhagem e engomadoria são operações típicas. O termo prensa de conformação a frio é usado de forma intercambiável com prensa de forjamento a frio em muitos catálogos de equipamentos.
A conclusão vem primeiro: se a sua peça for um parafuso, uma porca bruta, uma pista de rolamento, um pino esférico, um conector elétrico ou qualquer componente simétrico feito em volumes acima de 50.000 peças por ano, a conformação a frio quase sempre a produzirá mais rapidamente, com menos consumo de material e com melhores propriedades mecânicas do que a usinagem. A imprensa é a base dessa lógica económica.
Três fatos definem o caso econômico. Primeiro, o rendimento do material: o forjamento a frio utiliza 20 a 40 por cento menos material do que a usinagem da mesma peça acabada porque o metal é deslocado em vez de removido. Em segundo lugar, a produtividade: uma única prensa de conformação a frio produz peças de 20 a 200 golpes por minuto, dependendo do tamanho da peça e do tipo de máquina. Terceiro, resistência: como o fluxo de grãos é contínuo ao longo do contorno da peça, em vez de ser cortado, o desempenho à fadiga melhora por uma margem mensurável, frequentemente de 20 a 30 por cento em testes de fadiga, em comparação com peças usinadas.
Existem também condições de contorno. A conformação a frio exige que o material seja dúctil o suficiente para se deformar à temperatura ambiente. Aços de baixo e médio carbono, aços-liga com grau de recozimento, aços inoxidáveis da série 300, ligas de alumínio de até resistência média e ligas de cobre dominam a lista prática. Materiais com alto teor de carbono ou frágeis não são candidatos. A força de prensagem também deve ser elevada em relação a uma prensa de estampagem do mesmo tamanho, e a estrutura da máquina deve ser correspondentemente rígida. É por isso que o comprador ouve “prensa de conformação a frio” como uma categoria de equipamento dedicada, em vez de uma prensa genérica. Para uma análise mais aprofundada do relacionamento do processo, consulte nossa nota do setor em o que uma máquina de forjamento a frio faz antes de comparar modelos, porque o mesmo fabricante que constrói prensas de estampagem pode construir uma linha de alternância separada para trabalho a frio.
O princípio de funcionamento de uma prensa mecânica de conformação a frio é simples em termos de conceito. Um volante armazena energia rotacional. Uma embreagem conecta essa energia a um trem de engrenagens, e as engrenagens acionam um mecanismo que converte a rotação no movimento alternativo de um deslizamento. O slide carrega o soco; a matriz é montada no travesseiro ou na cama. Quando a prensa gira, o punção entra na cavidade da matriz e força a peça bruta a fluir no formato desejado.
A variável distintiva é o mecanismo que converte a rotação em movimento de deslizamento. Uma prensa de manivela padrão usa um virabrequim: o slide se move mais rápido no meio do curso e desacelera próximo ao ponto morto inferior, e a força disponível aumenta gradualmente até um máximo muito próximo ao fundo. Uma prensa alternada usa um conjunto de elos dispostos de modo que, à medida que a manivela gira, os elos quase se endireitem na parte inferior do curso. Nessa fase final, a vantagem mecânica torna-se enorme: uma força relativamente pequena do trem de engrenagens é multiplicada por uma força muito grande no deslizamento.
Esse arranjo mecânico produz exatamente a curva de força necessária para a conformação a frio. A reviravolta, a extrusão direta e a cunhagem exigem o pico de força nos últimos milímetros do curso, depois que o material preencheu a matriz e endureceu. A prensa articulada fornece alta tonelagem na parte final do curso, enquanto mantém a velocidade de deslizamento baixa no ponto de contato. Baixa velocidade no contato significa maior vida útil da matriz e mais tempo para o material fluir em vez de fraturar.
Um segundo benefício é a característica de “curso balanceado” que as folhas de dados da impressora alternada costumam mencionar. Como a geometria articulada distribui a velocidade de contato e a aceleração uniformemente pela zona de trabalho, a prensa não bate na peça bruta tão abruptamente como faria uma prensa de manivela com a mesma tonelagem. Isto reduz o martelamento na estrutura e muitas vezes se correlaciona com uma melhor consistência dimensional em todo o lote.
Há também um aspecto energético. O volante é dimensionado para fornecer a energia de formação sem queda excessiva de velocidade. Em operação contínua, o motor reacelera o volante entre os cursos. Se o motor não conseguir recuperar energia suficiente no tempo disponível, a prensa para com uma tonelagem nominal abaixo da classificação indicada na placa de identificação. Esta é a razão pela qual uma linha de forjamento a frio deve avaliar a capacidade de energia em joules por curso, e não apenas a tonelagem, ponto ao qual retornaremos na seção de especificações.
Muitas oficinas começam com uma prensa de manivela de uso geral, tentam uma operação de extrusão a frio e relatam quebra da matriz, martelamento da estrutura ou força insuficiente no final do curso. As diferenças não são sutis.
Uma prensa de manivela desenvolve força aproximadamente igual ao seno do ângulo da manivela. O slide atinge a velocidade máxima no meio do curso e a força máxima apenas cerca de 15 a 30 graus antes do ponto morto inferior. A energia de trabalho é entregue em uma janela curta. Uma prensa articulada, em contraste, usa os elos de endireitamento para produzir alta força em toda a parte inferior do curso, normalmente acima de 40 a 60 graus de rotação da manivela. A zona de conformação utilizável é mais longa e a força está disponível onde o trabalho realmente acontece.
Na prática, isso muda todas as decisões do processo: o projeto da ferramenta pode usar uma taxa de fluxo de material mais lenta em alta pressão; a matriz é carregada de maneira mais uniforme; e a prensa pode suportar choques fortes e contínuos com taxas de curso mais altas sem o mesmo nível de vibração. A tabela abaixo resume as diferenças que um engenheiro de produção deve verificar antes de selecionar uma prensa para trabalho a frio.
| Critérios | Manivela | Alternar pressão | Prensa hidráulica |
|---|---|---|---|
| Força perto do ponto morto inferior | Alta apenas nos 15 a 30 graus finais | Alto sobre um segmento de curso inferior mais longo | Força total em qualquer posição de deslizamento |
| Velocidade de deslizamento no contato da matriz | Relativamente alto | Baixo e controlado | Ajustável, normalmente baixo |
| Taxa de acidente vascular cerebral | Alto (60 a 200 spm para quadros pequenos) | Médio alto (30 a 80 spm para quadros pesados) | Baixo (5 a 30 ppm para trabalho de conformação) |
| Entrega de energia | Volante, moderado | Volante, altamente eficaz no ponto morto inferior | Fluxo da bomba, contínuo, mas mais lento |
| Mais adequado para | Blanking, flexão, desenho raso | Perturbação, extrusão, cunhagem, forja pesada a frio | Componentes profundos, tiragens curtas, perfis de força variáveis |
A conformação a frio é uma família de processos, portanto a família de máquinas também é variada. A escolha do tipo certo geralmente é uma questão de velocidade de produção, tamanho da peça e perfil de força. As quatro configurações abaixo cobrem a esmagadora maioria das instalações industriais.
A prensa articulada mecânica é o padrão para componentes da indústria automotiva e de fixadores: pinos esféricos, retentores de molas de válvulas, peças brutas de engrenagens e fixadores estruturais. Ela combina a velocidade de uma prensa mecânica com as características de alta força inferior descritas acima. A faixa de força que cobre a maioria das peças é de 100 a 1000 toneladas, com comprimentos de curso entre 50 e 200 mm. Para peças de alto volume, uma única prensa articulada é notavelmente eficiente porque o tempo de ciclo é curto e o processo é totalmente automático quando as peças são alimentadas.
As prensas hidráulicas têm uma vantagem diferente: elas não são restringidas por uma curva fixa de movimento de deslizamento. A velocidade de deslizamento e o tempo de permanência podem ser programados durante todo o curso, e a força total está disponível em qualquer posição, não apenas perto do ponto morto inferior. Isso é importante para extrusões longas e para componentes com características profundas onde a deformação começa no início do curso. O preço é velocidade e eficiência energética. As prensas hidráulicas funcionam a uma fração dos cursos por minuto de uma prensa articulada, e o sistema de bomba consome energia elétrica continuamente, mesmo quando a prensa está ociosa entre as execuções de produção.
Uma regra prática da prática real de cotação: se a peça puder ser produzida dentro de um curso de trabalho de 50 mm e o volume anual exceder aproximadamente 100.000 peças, uma prensa articulada mecânica proporcionará o menor custo por peça. As máquinas hidráulicas fazem sentido economicamente quando os tamanhos dos lotes são pequenos, o componente é longo ou as ferramentas precisam de flexibilidade para operar diferentes matrizes em diferentes níveis de força em uma máquina.
As servoprensas substituem o volante e a embreagem por um ou mais servomotores grandes conectados ao trem de força. O software controla o movimento do slide; o usuário pode programar uma aproximação rápida, pressão lenta, uma permanência no ponto morto inferior e um retorno rápido. Para a conformação a frio, o servocontrole reduz a velocidade no contato para quase zero, proporcionando à vida útil da matriz e à tolerância da peça outro passo de melhoria. As servoprensas custam mais inicialmente e o sistema elétrico deve lidar com picos de energia dentro e fora do motor. Para componentes de precisão, as prensas servo articuladas são a opção de maior desempenho, e a mesma fábrica que fabrica prensas mecânicas padrão geralmente oferece uma versão servo em toda a sua linha de produtos. O princípio de acionamento também facilita o ajuste da matriz, porque a corrediça pode ser avançada e posicionada sem percorrer todo o curso.
Para fixadores, a máquina preferida não é uma prensa de estação única, mas uma formadora a frio de múltiplas estações, muitas vezes chamada de coletor a frio. O fio é alimentado a partir de uma bobina, endireitado, cortado no comprimento certo, transferido através de duas a seis matrizes e transformado em um parafuso, parafuso, porca em bruto ou formato especial em uma série de estações. As taxas de produção atingem várias centenas de peças por minuto para fixadores pequenos. A força de conformação por estação é menor do que em uma única operação de recalque pesado, portanto, o alto volume anual pode justificar esta máquina mesmo com uma tonelagem relativamente baixa por estação.
A lógica de seleção pode ser expressa em uma frase: prensas alternadoras de estação única lidam com componentes grandes ou complexos; os formadores de múltiplas estações possuem o mundo dos fixadores pequenos e de alto volume; as prensas hidráulicas cobrem trabalhos de curso longo ou curto; as servoprensas refinam as condições de ferramental e a estabilidade do processo de todos os tipos anteriores.
Quando uma citação de imprensa chega à mesa, ela lista a tonelagem da placa de identificação, curso, taxa de curso, área da mesa e altura de fechamento. Para uma prensa de conformação a frio, o comprador deve verificar um segundo conjunto de parâmetros que determinam se a máquina realmente formará a peça dia após dia.
A tonelagem da placa de identificação não é um número universal único. A maioria das prensas mecânicas avalia a tonelagem em uma posição acima do ponto morto inferior, normalmente 5 mm para prensas menores e 10 a 13 mm para estruturas industriais maiores, seguindo as convenções comuns usadas no JIS e outros padrões de prensas. A força próxima ao ponto morto inferior é maior que a classificação nominal, mas apenas dentro do curso de trabalho. Ao comparar cotações de diferentes fornecedores, peça a curva de força: a tonelagem utilizável na altura de fechamento da matriz é mais importante do que o máximo no ponto morto.
As operações de conformação a frio são divididas por exigência de curso. A reviravolta e a cunhagem necessitam de um curso curto, muitas vezes de 30 a 60 mm, porque a deformação está concentrada nos milímetros finais. A extrusão direta se beneficia de um curso disponível mais longo, de 100 a 200 mm, para acomodar o comprimento da peça e o deslocamento do punção. A taxa de cursos indica os ciclos contínuos máximos por minuto. Uma prensa articulada pesada avaliada em 260 a 400 toneladas geralmente lista 25 a 40 spm; uma prensa de 60 a 110 toneladas para componentes menores pode operar de 40 a 70 ppm. Verifique a frequência no comprimento real do curso porque algumas especificações listam valores apenas no curso mínimo.
A força de conformação a frio é contínua e severa, ao contrário do blanking, onde a carga entra em colapso à medida que o material fratura. A estrutura deve resistir à deflexão em duas direções: compressão vertical e inclinação angular sob cargas descentralizadas. As prensas de estrutura fechada têm uma rigidez naturalmente elevada; as prensas de estrutura aberta desviam mensuravelmente e são recomendadas somente quando a carga de conformação é pequena ou centralizada. Uma referência de qualidade comum é a deflexão angular abaixo de 1/10.000 rad sob a carga central nominal medida na face deslizante. Se uma folha de dados não incluir esse valor, é justo perguntar.
Guias montadas de oito lados são a solução usual para prensas de precisão; algumas prensas pesadas usam placas-guia revestidas de bronze que são ajustáveis para brincar. Uma orientação mais precisa mantém o punção alinhado com a matriz em cada golpe e se torna mais importante quando as peças têm zonas de extrusão longas ou exigem um punção ejetor do lado oposto. A altura ajustável da matriz é igualmente importante: as matrizes de conformação a frio se desgastam e você desejará aumentar a altura de fechamento à medida que retrabalha o ferramental.
A energia do volante disponível por curso é, em muitos casos, a especificação que define a prensa antes da tonelagem. A energia de deformação para uma peça forjada a frio pode ser calculada a partir da área sob a curva força-deslocamento. Para um componente típico de médio porte, o número fica entre 5 e 30 kJ por curso. A prensa deve fornecer pelo menos essa quantidade, com uma margem operacional de cerca de 30%, e o motor deve reacelerar o volante até quase a velocidade máxima entre os golpes. Um método simples é confirmar três números: energia nominal por curso em kN·m, que é igual a kJ; o trabalho necessário de sua parte; e a taxa de curso contínua real.
As ferramentas de conformação a frio podem emperrar quando falta uma peça bruta ou quando a inserção da matriz racha. A proteção hidráulica contra sobrecarga na corrediça interrompe a prensa antes que o dano atinja a estrutura. No lado da subestrutura deve ser especificada uma força de arrancamento ou ejeção para a peça acabada; um componente formado a frio pode aderir à matriz com uma força equivalente a 10 a 20 por cento da força de conformação e, sem um ejetor forte, a etapa de extração se torna o gargalo.
As prensas de conformação a frio são máquinas de produção, e a melhor forma de saber se uma delas se enquadra no planejamento é observar as peças que nelas são fabricadas. O denominador comum é a forma pelo fluxo plástico: a forma externa é determinada pela cavidade da matriz, a interna pelo punção.
Os veículos automotivos e comerciais são os maiores consumidores. Os pinos esféricos, as extremidades dos tirantes, os retentores das molas das válvulas, os retentores dos cubos das rodas, os componentes dos cintos de segurança, as pistas dos rolamentos, as peças brutas das engrenagens e muitos dos fixadores de alta resistência no compartimento do motor são forjados a frio. A razão não são apenas materiais; é cansaço. Um pino esférico forjado a frio com fluxo contínuo de grãos falha menos frequentemente sob carregamento cíclico do que um pino usinado da mesma classe.
A indústria eletrônica e elétrica aparece mais recentemente na lista. Conectores de terminais de bateria, barramentos, contatos de soquete, núcleos de relés e peças brutas de pinhão para mecanismos de travamento são feitos em prensas articuladas ou prensas hidráulicas. A aplicação de formação de invólucros de baterias é uma variante específica: invólucros cilíndricos para invólucros de baterias são trefilados e passados em prensas de alta tonelagem, com diferenças de precisão visíveis na uniformidade da espessura da parede.
Os fixadores continuam sendo o segmento mais visível. Parafusos de M4 a M36, parafusos de cabeça cilíndrica, porcas sextavadas, porcas de flange, rebites, parafusos para madeira e plástico e peças rosqueadas personalizadas são formados em cabeçotes multiestação para tamanhos pequenos e em prensas de alternância única para tamanhos maiores que o padrão. A tabela abaixo lista as janelas de força típicas que uma oficina encontra ao cotar componentes formados a frio.
| Categoria de peça | Material típico | Aprox. faixa de força (tonelada) | Tipo de máquina típico |
|---|---|---|---|
| Fixadores pequenos M4 a M10 | 1022, 10B21, 304 | 10 a 60 | Cabeçalho multiestação |
| Parafusos e porcas M12 a M24 | 1035, 1045, 4140 | 60 a 250 | Alternar ou cabeçalho |
| Pinos esféricos e peças de direção | SAE 1541, 4140 | 100 a 400 | Alternar pressão |
| Pistas de rolamentos e espaços em branco de engrenagens | 52100, 8620 | 200 a 600 | Alternar pressão |
| Carcaças de bateria, tubos de parede espessa | Alumínio, tira de aço | 250 a 800 | Estrutura fechada hidráulica ou articulada |
Nenhum fabricante selecionará uma impressora apenas a partir de uma tabela, mas uma primeira estimativa mantém a conversa honesta. O ponto de partida é o modelo perturbador. Para uma operação de recalque simples, a força necessária é aproximadamente a área da cabeça acabada multiplicada pela tensão de fluxo do material no final da deformação, multiplicada por um fator que leva em conta o atrito e a forma. O coeficiente normalmente fica entre dois e quatro para trabalho a frio.
Aqui está um exemplo de uma citação real. Um cliente forma uma cabeça hexagonal com largura entre faces de 20 mm em uma peça bruta de aço AISI 1045 de 12 mm de diâmetro, recozida. A área do hexágono é de cerca de 346 mm². A tensão de fluxo de 1045 após trabalho a frio moderado é de aproximadamente 800 MPa. Um coeficiente conservador de 2,5 dá uma força de conformação de 346 mm² multiplicada por 800 MPa multiplicada por 2,5, o que equivale a cerca de 690 kN. Isso equivale a 70 toneladas no ponto morto inferior. Adicionando uma margem de segurança de 30% e contabilizando o atrito da matriz, o tamanho recomendado da prensa é de 100 a 110 toneladas. Uma prensa articulada de estrutura aberta de 110 toneladas é uma escolha confortável; uma prensa de 60 toneladas apresentaria desempenho marginal.
A extrusão direta é estimada de forma diferente. A força depende da taxa de redução. Uma barra de 25 mm de diâmetro extrudada em 18 mm proporciona uma redução na área de cerca de 48 por cento. A deformação equivalente é calculada a partir da razão de área, e para aço de médio carbono a pressão no punção, incluindo o atrito, fica entre 1.200 e 1.800 MPa. Multiplicando a pressão do punção pela área da seção transversal original de 491 mm² obtém-se 590 a 880 kN, ou 60 a 90 toneladas. Com margem, uma máquina de 130 a 160 toneladas é uma primeira seleção razoável. Se a extrusão for longa, o comprimento do curso e a classificação energética devem ser verificados separadamente.
As peças de maior precisão adicionam uma segunda restrição. Quando a tolerância da peça é inferior a 0,05 mm, a rigidez da prensa, a orientação do deslizamento e a estabilidade de temperatura da máquina tornam-se mais relevantes do que o cálculo da tonelagem. Uma estrutura fechada de baixa deflexão com orientação de oito lados custa mais, mas mantém a tolerância por muito mais tempo durante a vida útil da ferramenta.
Uma regra prática para citar é seguir esta sequência:
Se a tonelagem resultante ficar dentro de 20% da classificação de um modelo de impressora, passe para o próximo modelo. Uma prensa de conformação a frio que é levada a 95% de sua capacidade utilizável perderá margem de energia e problemas de paralisação aparecerão no calor da produção da tarde.
No momento em que as especificações da impressora ficam claras, resta a questão de quem a constrói e em que configuração. Os pontos a seguir vêm da comparação de várias cotações e dos problemas que aparecem após a instalação.
Para qualquer carga de conformação a frio acima de 100 toneladas, prefira uma estrutura de estrutura fechada quando o orçamento permitir. Os quadros fechados são dimensionalmente estáveis sob cargas laterais e permitem maior precisão ao longo do tempo. Se uma estrutura aberta for necessária para acessibilidade das ferramentas, verifique se a estrutura tem alívio de tensão e se a base e a corrediça são usinadas ao mesmo tempo para manter a referência de alinhamento. Pergunte se o fornecedor vende o mesmo design de estrutura em uma versão de estampagem padrão e uma versão de forjamento a frio; a diferença geralmente está em uma guia deslizante mais longa, chavetas mais pesadas e uma base reforçada.
A conformação a frio causa um forte choque na unidade. Uma embreagem multidisco úmida gera mais capacidade térmica e é a escolha comum para alta carga contínua; uma embreagem seca é aceitável para prensas menores e tiragens curtas. Confirme se a impressora pode produzir tonelagem nominal continuamente na taxa de curso que você planeja executar, não apenas em testes de curso único.
Os compradores modernos de impressoras esperam um controlador lógico programável com tela sensível ao toque colorida, armazenamento para parâmetros de configuração da matriz e um monitor de carga que registre a tonelagem real em cada curso. O monitor de carga não é um luxo: ele protege a ferramenta e informa ao operador quando a matriz está desgastada. Confirme também se o controlador suporta o tipo de sistema de alimentação, seja um alimentador de bobina, alimentador de barra, sistema de transferência ou célula robótica pick-and-place, e se o fornecedor pode integrar a interface de automação durante o comissionamento.
O tempo de inatividade da conformação a frio é dominado pelas trocas de matrizes. Um sistema de troca rápida de matrizes, um conjunto ejetor bem projetado e uma base de prensa com ranhuras em T suficientes reduzem o tempo de configuração em uma margem significativa. Se a peça for produzida com óleo ou lubrificante solúvel em água, a prensa deverá ter dreno, reservatório e conexão opcional de extração de névoa necessária para um layout de célula limpo.
Para uma máquina que funcionará em dois turnos durante muitos anos, o fornecedor é tão importante quanto a especificação. Procure um fabricante com produção integrada: fundição da estrutura da casa, usinagem, linhas de montagem e uma equipe de atendimento que tire dúvidas técnicas na pré-venda. Uma verificação útil no local é se o fornecedor controla a usinagem de precisão da corrediça e da base nas mesmas máquinas-ferramentas, pois isso determina as tolerâncias de paralelismo que duram durante a vida útil da prensa. Um fornecedor competente também documentará seu sistema de gestão de produção e certificações de qualidade, portanto solicite o certificado e o relatório de auditoria mais recente durante as negociações.
As prensas de conformação a frio funcionam muito, e a diferença entre máquinas bem conservadas e negligenciadas aparece na vida útil da matriz e na consistência das peças em seis meses.
As verificações diárias dizem respeito ao sistema de lubrificação: nível de óleo, pressão de circulação e condição do filtro. Os elos articulados suportam pressões de pino extremamente altas e uma interrupção da lubrificação de alguns minutos pode danificar permanentemente as superfícies do pino de elo. Um calendário de manutenção prático é assim:
A falha mais comum na conformação a frio não é a quebra da estrutura, mas a deriva térmica. Longas execuções de produção geram calor nos mancais articulados, o que expande a estrutura e altera a altura de fechamento. As máquinas projetadas para trabalho a frio contínuo compensam com um fluxo de lubrificação automático que também elimina o calor, e o sistema de controle monitora a temperatura da estrutura. Discuta a estabilidade térmica com o fabricante antes da compra, especialmente se o chão de fábrica não tiver temperatura controlada.
A segurança faz parte da operação: controles bimanuais anti-repetição, uma cortina de luz ou proteção fixa e um intertravamento de freio mecânico são requisitos básicos. As matrizes de conformação a frio ejetam material em alta velocidade, e chiplees não significa livre de cavacos; a proteção contra pedaços de arame ou névoa lubrificante pertence ao mesmo conceito de segurança do próprio escorregador.
A primeira resposta à questão do custo é: as prensas de conformação a frio custam mais, para a mesma tonelagem nominal, do que as prensas de estampagem comuns, porque a estrutura, a guia e o acionamento são mais pesados. A segunda resposta é que a economia é geralmente decidida pelo material e pela velocidade, e não pelo preço da imprensa.
Uma típica prensa de conformação a frio alternada de média tonelagem na faixa de 160 a 400 toneladas requer um desembolso de capital inicial da mesma ordem que outras prensas industriais dessa classe, e o cálculo do retorno deve incluir ferramentas, instalação, treinamento e o primeiro conjunto de peças sobressalentes. O custo operacional por peça, porém, cai drasticamente com o volume porque a utilização do material sobe de 40 a 60% na usinagem para 75 a 95% na conformação a frio.
Um modelo simples: uma peça usinada perde 50% de seu estoque inicial de barras na forma de cavacos. Se o aço custar uma parte significativa do preço de venda e a fábrica produzir 500.000 peças por ano, o material recuperado por si só pode justificar a diferença da prensa dentro de dois anos, sem contar o tempo de ciclo. Na realidade do chão de fábrica, a decisão também inclui encaixar a prensa na linha de produção existente. Portanto, uma análise de custos responsável baseia-se sempre na parte específica e não numa declaração geral.
O orçamento de capital e o planejamento do espaço também devem considerar os equipamentos de alimentação: berço da bobina, endireitador, alimentação, transportador de sucata e sistema de manuseio de peças. Estes sistemas periféricos representam frequentemente 20 a 35 por cento do investimento na imprensa e são invisíveis na fase de cotação. Os compradores que pulam esta etapa acabam com uma impressora que funciona em um turno porque os operadores não conseguem mantê-la alimentada.
Uma maneira prática de fundamentar a discussão é observar uma família real de produtos construída especificamente para forjamento a frio. A Bolun High-Precision Machinery produz a série BLKP de prensas elétricas do tipo alavanca para forjamento a frio, que cobre capacidades nominais de 260, 400, 650 e 850 toneladas. A série é um exemplo direto das prioridades de projeto descritas acima: um acionamento articulado para alta força de deformação, um curso equilibrado para movimento de deslizamento controlado e construção de estrutura reforçada para operação industrial contínua.
O BLKP260 é o modelo de entrada na faixa pesada. Ele está posicionado para trabalhos de recalque e pequenas extrusões, onde sua precisão ágil e a estabilidade do sistema de alternância permitem um controle dimensional rígido em componentes de alto volume. Plantas que produzem peças brutas médias para fixadores, pistas de rolamentos pequenas e peças de conexão elétrica normalmente iniciam sua linha de forjamento a frio com esta capacidade.
 Prensa alternadora de forjamento a frio de precisão ágil BLKP-260 Esta prensa articulada de 2.600 kN é adequada para conformação precisa em alta velocidade de peças pequenas. Sua velocidade de deslizamento reduzida próximo ao ponto morto inferior suporta deformação controlada, ideal para trabalhos de recalque e pequena extrusão descritos aqui. Ver Produto →
O BLKP400 adiciona um curso equilibrado, o que é importante quando o material tem que passar por uma cavidade de matriz mais longa: a força de deslizamento permanece na peça através de toda a zona de conformação, de modo que a matriz preenche completamente sem quebrar os cantos. É uma escolha comum para pinos esféricos, terminais de tirantes e componentes de freio e direção automotivos.
 Prensa alternadora de forjamento a frio de curso balanceado BLKP-400 Com capacidade de 4.000 kN e mecanismo articulado, este modelo melhora o fluxo de material para recalque, cunhagem e dimensionamento. Seu curso equilibrado ajuda a preencher totalmente as cavidades mais longas da matriz, uma vantagem importante para pinos esféricos e componentes de direção. Ver Produto →
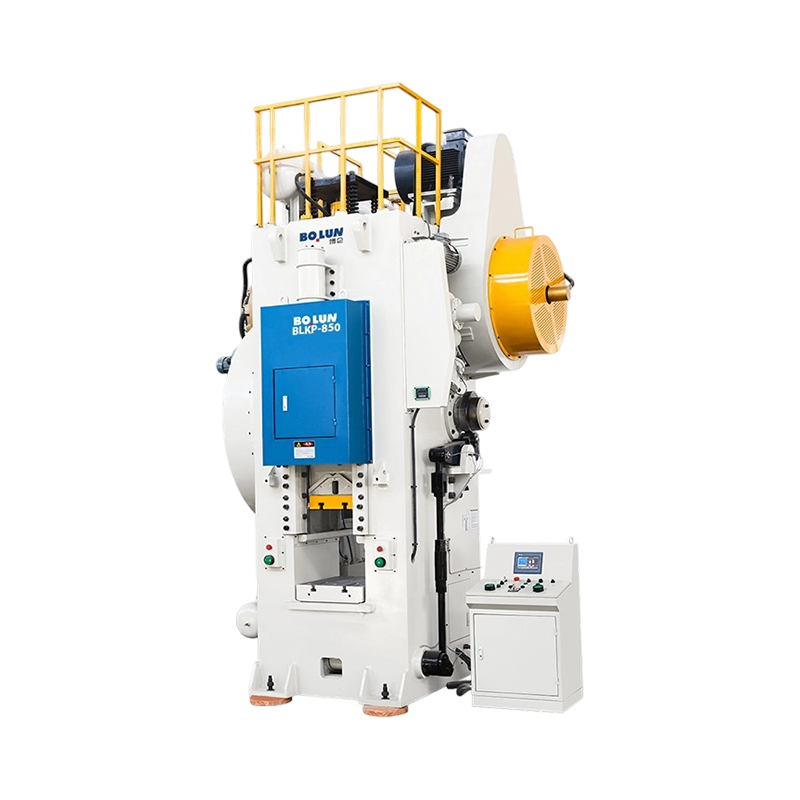
Na extremidade superior, o BLKP650 e o BLKP850 são máquinas industriais para grandes extrusões, peças brutas de engrenagens pesadas e peças moldadas com paredes espessas. A alta capacidade de deformação e a estrutura reforçada absorvem a carga repetida de grandes reduções na seção transversal em taxas de curso contínuas. A série BLKP completa está documentada nas páginas de produtos Bolun, e a equipe de engenharia de vendas pode mapear sua peça específica para um modelo após revisar o desenho.
 Prensa de forjamento a frio de alta deformação para serviços pesados BLKP-650 Esta máquina de 6.500 kN suporta compressão pesada e forjamento profundo a frio com um curso de pressão de 8 mm e ejetor integrado. Sua estrutura reforçada e sistema de segurança de detecção de carga são adequados para grandes extrusões e peças de paredes espessas em operações industriais. Ver Produto →
O histórico da Bolun apoia a afirmação: a empresa produz equipamentos para conformação de metal há mais de duas décadas, opera uma cadeia de produção completa, desde o projeto e usinagem de componentes principais até a montagem final, e mantém um amplo catálogo de prensas de tipo aberto, fechado e para fins especiais. Esse catálogo completo, disponível no site da empresa, é importante para o comprador porque a mesma fábrica pode fornecer não apenas a prensa de forjamento a frio, mas também as prensas de estampagem e servoprensas para as operações adjacentes na mesma fábrica.
A prensa de conformação a frio não é uma máquina de nicho; é o processo de produção mais econômico para uma ampla lista de componentes cujas formas são simétricas, cujos volumes são elevados e cujos materiais são suficientemente dúcteis. O núcleo técnico é o mecanismo de alternância: ele coloca a tonelagem exatamente onde o trabalho de conformação acontece, protege as matrizes diminuindo a velocidade do deslizamento no contato e fornece ao projetista da ferramenta uma janela de força previsível. O processo de seleção começa com uma estimativa de força, passa para uma comparação transparente de definições de tonelagem, curso, rigidez, energia e orientação, e termina com uma parceria com um fabricante cuja produção de quadros e sistema de qualidade você verificou.
A série Bolun BLKP mostra como é uma moderna prensa de conformação a frio articulada na faixa de 260 a 850 toneladas, e o catálogo mais amplo da empresa cobre as máquinas de estampagem, servo e estampagem profunda que geralmente circundam uma célula de conformação a frio. Quando chega um desenho de peça e o volume justifica o processo, o próximo passo mais prático é enviar o desenho e as condições de operação à fábrica para análise de tempo de ciclo e tonelagem. É assim que a compra de uma impressora se torna uma decisão de produção, e uma decisão de produção se torna uma posição de custo competitivo.


Design de ponto único Uma conexão de unida...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
Na fabricação moderna, o forjamento a frio é amplamente utilizado nas indústr...
Compreendendo as prensas mecânicas e suas funções essenciais ...
Uma impressora não é uma categoria de máquina. É uma família de máquinas f...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

