
Um gerente de produção em uma fábrica de componentes metálicos de médio porte enfrentou recentemente um problema que muitos chãos de fábrica enfrentam quando passam da usinagem para a conformação a frio. A empresa ganhou um contrato para um flange pequeno e de alta resistência, medindo aproximadamente 22 mm de diâmetro externo, e a taxa de produção alvo era de 180 peças por minuto. A prensa hidráulica existente não conseguiu acompanhar. O tempo de ciclo era muito longo, a sucata estava aumentando e a dureza da peça variava de lote para lote. A fábrica claramente precisava de uma máquina de conformação a frio, e não de outra prensa de estampagem de uso geral.
Esta situação não é incomum. A conformação a frio remodela o metal à temperatura ambiente, o que significa que o material endurece em vez de ser aquecido. O resultado é uma peça quase perfeita, com excelente resistência e superfície lisa, mas a máquina que faz esse trabalho deve ser escolhida com cuidado. A tonelagem, o curso, a rigidez da estrutura e o formato da curva de força decidem se a operação funciona sem problemas durante anos ou falha em meses. Este artigo explica o que uma máquina de conformação a frio realmente faz, quais especificações são mais importantes, onde estão os riscos ocultos e como avaliar um fornecedor antes de fazer um pedido.
Uma máquina de conformação a frio é uma prensa mecânica de alta força que remodela o metal à temperatura ambiente. A peça fica entre uma matriz e um punção, e a prensa conduz o punção no material. O metal cede e flui para dentro da cavidade da matriz, assumindo a forma da ferramenta. Ao contrário do forjamento a quente, a conformação a frio não aquece a peça, portanto a deformação ocorre através do endurecimento em vez da recristalização.
Em termos práticos, isto cria vários resultados mensuráveis. A utilização de materiais é alta. Uma peça conformada a frio geralmente requer apenas 5% ou menos de sucata, em comparação com 20 a 30% para usinagem a partir de barras. O acabamento da superfície é brilhante, livre de incrustações e geralmente pronto para revestimento ou pintura sem preparação extra. As propriedades mecânicas melhoram porque o endurecimento por deformação aumenta o limite de escoamento e a dureza, razão pela qual muitos fixadores e peças estruturais essenciais para a segurança são formados a frio. A velocidade de produção também é alta, com uma máquina de conformação a frio capaz de produzir de 150 a 300 peças por minuto, dependendo da geometria da peça e do design da prensa.
A terminologia do mercado pode ser confusa. Alguns fornecedores chamam essas máquinas de prensas de forjamento a frio, máquinas de encabeçamento a frio ou formadoras a frio. A expressão máquina de forjamento a frio é frequentemente usada de forma intercambiável com máquina de conformação a frio, mas há diferenças sutis. O cabeçote a frio concentra-se em operações de recalque ou rumo para formar a cabeça dos fixadores. A conformação a frio cobre uma gama mais ampla de deformações, incluindo extrusão e cunhagem. Antes da decisão de compra, vale entender o que define um prensa de forjamento a frio e como ela difere de uma prensa de estampagem padrão.
A categoria de máquina mais relevante para uma operação de conformação a frio de alta tonelagem e alta precisão é a prensa de forjamento a frio tipo alavanca. A articulação articulada produz uma curva de força que aumenta acentuadamente perto da parte inferior do curso, proporcionando ao operador um curto período de permanência onde o material tem tempo para preencher a matriz sob pressão máxima. Isto é exatamente o que a conformação a frio exige, e é por isso que a maioria das linhas de conformação a frio sérias são construídas em torno de prensas articuladas em vez de prensas de manivela comuns.
Uma máquina de conformação a frio converte a energia rotacional de um motor em um curso único e controlado de alta força. O virabrequim aciona uma biela e uma articulação articulada. À medida que a manivela gira, os elos de alternância começam a se endireitar. Perto da parte inferior do curso, os links estão quase alinhados e a vantagem mecânica torna-se muito alta. Isso permite que a prensa forneça uma explosão de força que pode atingir centenas de toneladas enquanto o slide percorre apenas uma curta distância.
Os principais componentes de uma máquina de conformação a frio são a estrutura, que proporciona a rigidez estrutural que mantém a corrediça alinhada; o slide, que carrega o soco; a articulação articulada ou junta articulada, que amplifica a força de entrada; o volante, que armazena energia e mantém a máquina em movimento suave durante o ciclo; a embreagem e o freio, que iniciam e param o deslizamento com segurança; o sistema ejetor, que retira a peça acabada da matriz após cada golpe; e os cilindros de contrapeso, que reduzem o choque e ajudam a manter o movimento preciso do deslizamento.
O próprio processo de conformação tem várias etapas, muitas vezes realizadas em uma única máquina com múltiplas estações. A sequência começa com a alimentação, onde a bobina ou barra é endireitada, cortada no comprimento certo e transferida para a primeira estação de matrizes. A perturbação ocorre então quando o punção comprime a peça bruta e o material flui para fora para formar uma cabeça ou flange. Na extrusão, a peça bruta é forçada através de uma matriz, reduzindo a seção transversal ou formando um eixo. A cunhagem aplica uma deformação final de alta pressão que traz a peça à sua forma e dimensões finais. Finalmente, a ejeção empurra a peça acabada para fora da matriz e a leva para a próxima etapa da linha.
A principal diferença entre uma prensa articulada e uma prensa simples com manivela é a curva de força. Em uma prensa de manivela, a força cai à medida que a corrediça se aproxima do ponto morto inferior. Em uma pressão alternada, a força aumenta acentuadamente perto da parte inferior. Isso significa que uma prensa articulada produz uma pressão real mais alta no ponto onde a matriz é fechada, que é exatamente onde a conformação a frio precisa dela.
Por exemplo, considere uma operação de conformação a frio produzindo uma peça bruta de 22 mm. Uma prensa articulada de 400 toneladas pode produzir 380 toneladas de força real em uma posição 3 mm acima do ponto morto inferior, enquanto uma prensa de manivela de 400 toneladas pode fornecer apenas 280 toneladas na mesma posição. Essa lacuna é importante quando você está formando materiais mais duros ou tentando obter o preenchimento completo da matriz sem desenvolver rachaduras internas.
Vários sistemas de classificação ajudam os compradores a compreender as máquinas disponíveis no mercado. As distinções mais úteis são pelo mecanismo de acionamento, construção da estrutura e conexão deslizante.
A prensa tipo alavanca é o padrão para conformação a frio de alta tonelagem. Sua articulação proporciona alta força na parte inferior do curso e um curso de trabalho curto, o que o torna ideal para operações de extrusão, cunhagem e acabamento. Ela também é compacta, portanto, uma prensa articulada de 260 toneladas geralmente ocupa um espaço menor do que uma prensa de manivela de 315 toneladas com a mesma capacidade de conformação.
As prensas de manivela mecânicas são mais simples e rápidas, o que as torna úteis para recalques rasos ou cabeçotes quando a geometria da peça não é altamente complexa. No entanto, sua curva de força é menos adequada para operações de extrusão profunda ou de alta deformação. Se você escolher uma prensa de manivela para conformação a frio, deverá verificar se a força disponível próxima ao ponto morto inferior é suficiente para toda a sequência de conformação.
As prensas de estrutura aberta, às vezes chamadas de prensas de estrutura C, permitem fácil acesso à área da matriz e são adequadas para peças pequenas e trocas rápidas de matrizes. As prensas de estrutura fechada, também chamadas de prensas laterais retas, proporcionam maior rigidez e melhor alinhamento dos deslizamentos. Esta distinção torna-se crítica quando a carga de conformação está descentralizada ou a peça requer tolerâncias muito restritas. Para conformação a frio, uma prensa de estrutura fechada é geralmente a escolha mais segura porque a estrutura não estica tanto sob carga e a corrediça permanece paralela na face da matriz.
O número de pontos de conexão deslizante afeta a forma como a prensa distribui a carga. As prensas de ponto único são adequadas para peças simétricas centralizadas na mesa. As prensas de ponto duplo distribuem a carga por dois pontos de conexão, reduzindo o risco de inclinação do deslizamento. Para conformação a frio, onde cargas descentralizadas são comuns, uma prensa de ponto duplo melhora o paralelismo e prolonga a vida útil da matriz.
| Configuração | Forçar próximo ao BDC | Velocidade Típica | Melhor uso | Troca |
|---|---|---|---|---|
| Alternar tipo | Alto | 30 a 60 SPM | Forjamento a frio, extrusão, cunhagem | Curso mais curto, ligação mais complexa |
| Tipo de manivela | Moderado | 60 a 150 SPM | Rumo raso, perturbador | Menos força perto do final do curso |
| Quadro aberto | Moderado | Ampla gama | Peças pequenas, trocas rápidas de matrizes | Menor rigidez, mais deflexão |
| Quadro fechado | Estável | Ampla gama | Alto-precision, high-tonnage work | Altoer cost, less die area access |
| Ponto único | Carga centrada | Varia | Peças simétricas | Inclinação deslizante sob carga descentralizada |
| Ponto duplo | Carga balanceada | Varia | Peças descentralizadas ou multiestações | Mais complexo, custo mais alto |
A lista de parâmetros técnicos em uma ficha técnica de máquina pode ser esmagadora. As especificações a seguir são mais importantes na conformação a frio e cada uma delas afeta se a máquina pode lidar com suas peças, suas matrizes e suas metas de produção.
A tonelagem nominal é a força máxima que a prensa exerce a uma distância especificada acima do ponto morto inferior. Ao pressionar com alternância, a janela de trabalho é estreita, então você precisa verificar se a força necessária para sua peça cai dentro dessa janela. Se a peça precisar de 200 toneladas de força a 5 mm acima do BDC, uma prensa de 315 toneladas com uma classificação de força de apenas 2 mm pode não fornecer pressão suficiente no momento certo.
O comprimento do curso determina a distância percorrida pelo slide. A conformação a frio pode ser feita com um curso de trabalho curto porque o material flui apenas por uma distância limitada, mas a ferramenta também precisa de espaço para carregamento, conformação e ejeção. Meça o curso total e compare-o com a altura da matriz e os requisitos de remoção de peças.
O ajuste deslizante oferece flexibilidade vertical para executar matrizes diferentes. A altura de fechamento é a distância da cama até o escorregador na parte inferior do curso. Se a altura de fechamento for muito pequena, a matriz não caberá. Se for muito grande, a prensa não aplicará toda a força indicada na placa de identificação. Ambos os números devem ser verificados em relação às dimensões da matriz antes de você assinar o pedido de compra.
Velocidade is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
A base e a área do deslizamento determinam a pegada máxima da matriz. As matrizes de conformação a frio podem ser grandes quando incluem múltiplas estações. Confirme se a prensa tem área de mesa suficiente para aceitar sua matriz, o sistema de transferência de peças e quaisquer proteções de segurança necessárias.
Muitas operações de conformação a frio requerem um ejetor forte para empurrar a peça acabada para fora da matriz. Se a força do ejetor for muito baixa ou o curso muito curto, a peça pode permanecer presa na matriz, causando travamento e potencialmente danificando o ferramental. Pergunte ao fabricante a força nominal do ejetor e confirme se ela corresponde à geometria da sua peça.
A deflexão da estrutura sob carga total afeta diretamente a precisão da peça e a vida útil da ferramenta. Pergunte ao fabricante o valor da deflexão na tonelagem nominal. Uma prensa de estrutura fechada normalmente desvia menos do que uma prensa de estrutura aberta, e é por isso que a conformação a frio de alta precisão geralmente requer o projeto de estrutura fechada.
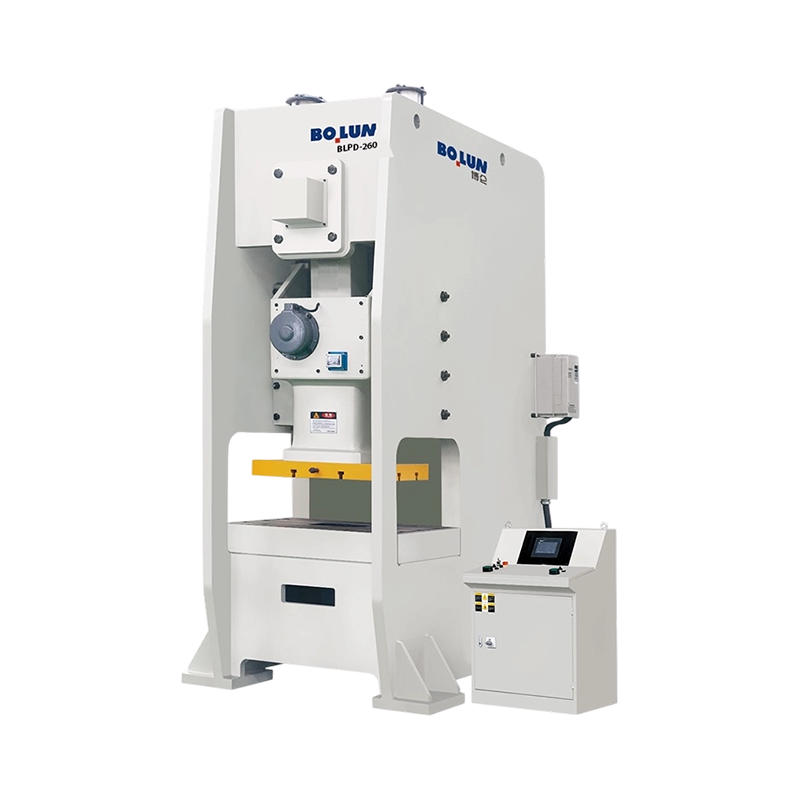
Para peças forjadas a frio de pequeno a médio porte, uma prensa articulada de 260 toneladas oferece um equilíbrio sensato entre área compacta e força de conformação útil. Uma máquina desta classe pode suportar uma ampla gama de peças padrão sem desperdiçar energia em uma estrutura superdimensionada.
 Prensa de forjamento a frio alternada de 260 toneladas para peças pequenas de precisão Esta prensa articulada compacta de 260 toneladas oferece uma capacidade nominal de 2.600 kN, velocidade variável de até 50 spm e uma mesa de trabalho de 500x600 mm, tornando-a adequada para forjamento a frio de precisão e alta velocidade de pequenos componentes eletrônicos e de hardware. Ver Produto →
O material a ser conformado a frio determina a tonelagem necessária, o projeto da ferramenta e o número de estágios de conformação. A conformação a frio funciona melhor em metais dúcteis que podem deformar-se sem rachar. Os materiais mais comuns são aços de baixo carbono, como AISI 1010 e 1018, aços de médio carbono, como AISI 1035 e 1045, aços-liga, como AISI 8620 e 4140, aços inoxidáveis, como 304 e 316, ligas de alumínio, como 6061 e 6063, ligas de cobre, incluindo latão e bronze fosforoso, e algumas ligas de titânio.
A principal propriedade do material é a ductilidade, geralmente medida por alongamento ou redução de área. Se um material tiver baixa ductilidade, a peça pode rachar durante o curso de conformação. Materiais mais duros exigem mais força, o que aproxima a máquina de sua tonelagem nominal. A taxa de endurecimento por trabalho também é importante porque um material que endurece rapidamente pode precisar de uma etapa de recozimento entre os estágios de conformação.
| Materiais | Aplicação Típica | Alongamento | Dificuldade de formação | Notas |
|---|---|---|---|---|
| Aço de baixo carbono | Fixadores, suportes | 25-45% | Fácil | Baixa resistência, alta ductilidade |
| Aço médio carbono | Partes estruturais | 15-25% | Moderado | Altoer force, careful die design |
| Inoxidável 304 | Peças resistentes à corrosão | 40-50% | Moderado | O trabalho endurece rapidamente, maior tonelagem |
| Alumínio 6061 | Componentes leves | 12-20% | Moderado | Lubrificação crítica, menor tonelagem |
| Latão CuZn37 | Terminais elétricos | 15-30% | Fácil | Excelente conformabilidade, reduz o desgaste da ferramenta |
| Titânio Grau 2 | Peças aeroespaciais | 20-25% | Difícil | Alto tonnage, tooling life risk |
Antes de finalizar a escolha do material, peça ao projetista da matriz para confirmar se a peça pode ser produzida dentro da tonelagem e do curso da máquina selecionada. Também vale a pena verificar se o limite de escoamento do material não excede o limite prático para a prensa que você está considerando.
As máquinas de conformação a frio trazem um conjunto específico de benefícios que as tornam atraentes para produção de alto volume. Compreender esses benefícios ajuda a justificar o investimento para sua equipe de operações e seu departamento financeiro.
A conformação a frio não é a solução certa para todas as peças e ignorar seus limites pode levar a falhas dispendiosas. Os seguintes riscos devem fazer parte da sua avaliação antes de você se comprometer com uma máquina.
Esses riscos são administráveis quando você escolhe uma máquina com capacidade e rigidez suficientes. Uma das melhores maneiras de proteger seu investimento é calcular a força de conformação com precisão e depois comprar uma prensa com margem de capacidade incorporada.
O processo de decisão deve começar pela peça e não pela máquina. Depois de conhecer a geometria da peça, o material e a taxa de produção necessária, você poderá trabalhar em uma sequência lógica de escolhas.
Calcule a força necessária para moldar a frio sua peça específica antes de comparar máquinas. Use um cálculo de força de conformação baseado no material, seção transversal e atrito. Peça também um orçamento ao seu fornecedor de matrizes. Em seguida, escolha uma impressora que forneça pelo menos 15 a 20% mais tonelagem do que o requisito calculado.
Para extrusão, cunhagem e conformação a frio de alta deformação, uma prensa tipo alavanca é a melhor opção. Se você estiver fazendo apenas recalques superficiais, uma prensa de manivela pode funcionar, mas você ainda precisa confirmar se a força disponível perto do ponto morto inferior é adequada.
Um erro comum é comprar a prensa de maior tonelagem que você puder pagar. Prensas maiores possuem bases maiores, maior consumo de energia e ciclos mais lentos. Uma máquina de 260 toneladas pode ser mais produtiva do que uma máquina de 850 toneladas para peças pequenas, simplesmente porque é mais fácil de automatizar e mais rápida de operar.
Não confie apenas na classificação de tonelagem máxima. Peça ao fabricante uma curva de força mostrando quanta força está disponível em várias distâncias acima do ponto morto inferior. Isso lhe dirá se a prensa pode atender aos seus requisitos específicos de preenchimento de matrizes.
O punção e a matriz devem ser construídos para suportar o material e a deformação necessária. Se você estiver formando um aço de alta resistência, peça uma máquina com velocidade de deslizamento ajustável e estrutura rígida. Verifique se as guias deslizantes estão endurecidas e substituíveis e se o sistema de lubrificação cobre todos os pontos de desgaste de formação profunda.
As peças conformadas a frio geralmente precisam de interfaces de ferramentas personalizadas, sistemas de ejeção e mecanismos de alimentação. O fabricante deve ser capaz de acomodar dimensões e requisitos de processo não padronizados. Um fornecedor que oferece apenas modelos padrão pode não se adequar ao layout da sua linha de produção ou aos seus planos de automação.
Para formação em vários estágios e produção versátil, uma prensa articulada de 400 toneladas oferece um curso equilibrado e maior capacidade de deformação. Este é um meio-termo útil para fábricas que produzem uma variedade de tamanhos e precisam de uma máquina que possa lidar com operações de conformação rasa e profunda.
 Prensa alternada de forjamento a frio de 400 toneladas com curso balanceado A prensa articulada de 400 toneladas oferece capacidade de 4.000 kN e cursos ajustáveis de 160 ou 180 mm, ideal para processos de vários estágios, como recalque e cunhagem em uma mesa de trabalho de 550x660 mm, com ajuste elétrico de deslizamento para configuração. Ver Produto →
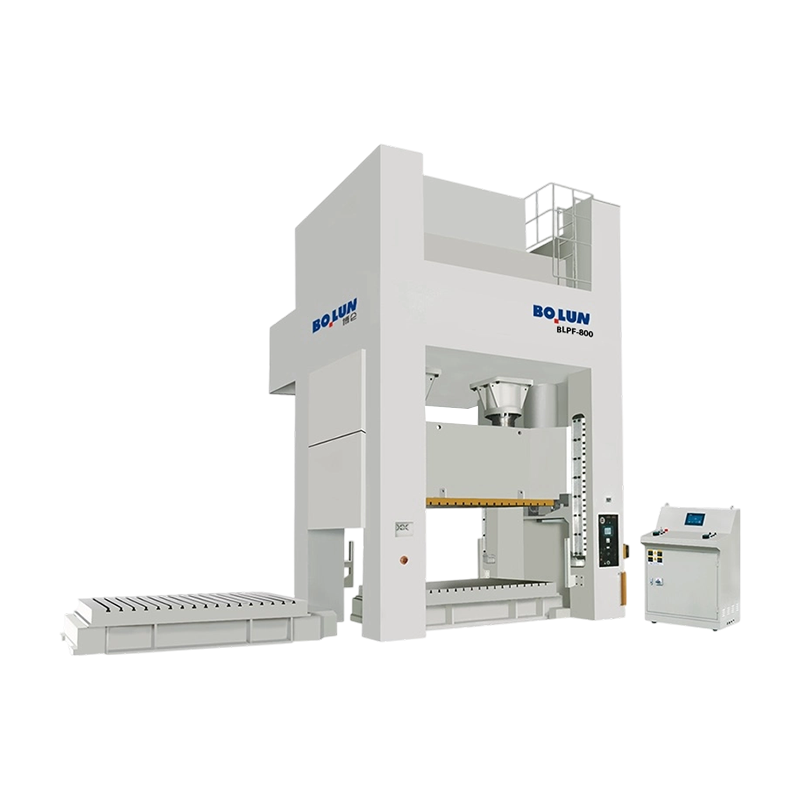
Para trabalhos pesados de resistência industrial, uma prensa articulada de 850 toneladas oferece a maior tonelagem da classe e é adequada para peças que exigem deformação substancial em uma grande seção transversal. As máquinas desta linha são normalmente escolhidas para componentes estruturais de alto volume e fixadores grandes.
 Prensa articulada para serviço pesado de 850 toneladas para conformação de alta carga Esta prensa resistente de 850 toneladas possui uma estrutura rígida, mesa de trabalho de 600x700 mm e curso de pressão de 8 mm, adequada para peças automotivas e de máquinas exigentes, com lubrificação integrada e segurança fotoelétrica. Ver Produto →
Uma máquina de conformação a frio é um investimento de capital que deverá servir sua fábrica por quinze a vinte anos. As especificações técnicas são importantes, mas a capacidade do fornecedor de dar suporte à máquina durante sua vida útil é igualmente importante.
Pergunte sobre deflexão da estrutura, paralelismo de deslizamento e especificações de folga. Solicite certificados de teste de carga e certificações de materiais para a estrutura, virabrequim e articulações articuladas. Verifique a capacidade de usinagem e montagem do fabricante. Um fornecedor com um sistema de produção interno pode controlar melhor a qualidade do que uma empresa comercial que simplesmente monta componentes terceirizados. O aconselhamento técnico que você recebe antes da compra e a resposta que você obtém após uma avaria dependem da mesma equipe de engenharia no fabricante de prensas .
Confirme o estoque de peças de reposição e prazos de entrega. Se uma peça crítica falhar e você tiver que esperar seis semanas pela substituição, sua linha de produção será interrompida. Pergunte sobre os termos de garantia, suporte à instalação, treinamento do operador e cronogramas de manutenção preventiva. Verifique se o fabricante pode lidar com ferramentas, opções de motor ou sistemas de alimentação de automação fora do padrão. Um fornecedor que oferece um serviço completo desde o projeto até a instalação economizará tempo e dinheiro quando a máquina já estiver em seu local.
Depois que a máquina estiver instalada e funcionando, a garantia de qualidade mantém sua produção estável. A conformação a frio produz peças altamente repetíveis, mas essa repetibilidade depende do ferramental, da alimentação do material e da condição da máquina.
Uma máquina de conformação a frio bem conservada, com ferramentas controladas e alimentação de material pode fornecer dezenas de milhões de peças por década com tempo de inatividade mínimo.
A máquina de conformação a frio que você compra hoje funcionará por décadas se você escolher as especificações corretas. Comece com a parte. Calcule a força, confirme o curso, verifique a altura da matriz e verifique a área da mesa. Em seguida, observe além da folha de dados a rigidez da máquina, o design da articulação articulada e a capacidade de serviço do fornecedor. Uma prensa articulada de 400 toneladas bem construída e com bom suporte vale mais do que uma máquina maior e de difícil manutenção. Se você avaliar sistematicamente as máquinas de conformação a frio, evitará os erros de compra mais comuns: comprar pouca tonelagem, ignorar a deflexão da estrutura e negligenciar a importância da força do ejetor e do acesso à matriz. O equipamento certo manterá sua área de produção funcionando perfeitamente, com taxas de refugo mais baixas e qualidade de peça mais consistente do que você pode conseguir com qualquer outro método de conformação.


Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
Uma matriz de forjamento a frio raramente anuncia seu fracasso com anteced...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

