
Uma matriz de forjamento a frio raramente anuncia seu fracasso com antecedência. Um dia, a prensa funciona suavemente a 45 golpes por minuto, produzindo um eixo de duas etapas com base flangeada. No dia seguinte, o operador ouve um clique surdo na parte inferior do golpe e a inspeção revela um punção quebrado na junção entre a cabeça e a haste. A face da fratura apresenta marcas de praia que remontam a um raio de transição de 0,3 mm, especificado porque o desenho do cliente não permitia nenhuma característica maior. Esse pequeno raio, combinado com uma carga do punção de 180 kN e um desalinhamento da prensa de 0,05 mm entre o punção e a matriz, transformou um trabalho rotineiro de forjamento a frio em uma reconstrução não planejada da ferramenta e em um turno completo de inatividade.
Esta é a realidade do projeto de ferramentas de forjamento a frio. Ao contrário das matrizes de estampagem, que gerenciam principalmente tensões de flexão e cisalhamento, as ferramentas de forjamento a frio devem sobreviver a pressões de contato de 1.500 a 2.500 MPa para centenas de milhares de golpes, enquanto a peça endurece durante cada golpe. O trabalho do projetista de ferramentas não é simplesmente copiar a geometria da peça em uma cavidade da matriz. O objetivo é criar um sistema completo de punção, inserção de matriz, anel de tensão, ejetor, lubrificação e configurações de máquina que mantenha as tensões dentro dos limites de fadiga do material da ferramenta, mantenha a precisão dimensional da peça forjada e proporcione uma vida útil da ferramenta economicamente viável.
Este artigo explica os princípios práticos do projeto de ferramentas de forjamento a frio para engenheiros de ferramentas, planejadores de processos e gerentes de produção que trabalham com prensas de forjamento a frio. Abrange o ambiente de carga, a função de cada componente da ferramenta, a seleção do material, o projeto do anel de tensão, as regras de geometria, o planejamento da sequência de conformação, a lubrificação, a prevenção de falhas e a influência da própria prensa. O objetivo é fornecer um conjunto de regras de projeto que possam ser aplicadas diretamente para reduzir a quebra de ferramentas, minimizar o tempo de inatividade e melhorar a precisão de componentes forjados a frio.
O forjamento a frio deforma o metal à temperatura ambiente, ou ligeiramente acima dela, quando o calor gerado pela deformação plástica é retido na ferramenta e na peça. Como o metal nunca atinge a temperatura de recristalização, a peça endurece continuamente durante o curso. Isto significa que a força necessária para deformar a peça aumenta à medida que o curso avança e a fase final de calibração do curso sofre a pressão de contato mais alta.
Do ponto de vista de um designer de ferramentas, três números são os mais importantes. A primeira é a pressão de contato no ombro da matriz e na face do punção. Para aços carbono estruturais como AISI 1018 ou 1045, a extrusão direta geralmente gera pressões de contato de 1.200 a 1.800 MPa, enquanto a extrusão reversa de formatos de copo pode aumentar a pressão na face do punção acima de 2.000 MPa. A segunda é a deformação plástica acumulada imposta à peça. Uma peça com uma redução de 70% na seção transversal acumula deformação suficiente para dobrar a tensão de fluxo do material inicial recozido. O terceiro é o número de golpes que a ferramenta deve sobreviver. Uma campanha de produção de um fixador, anel de rolamento ou componente de eixo normalmente varia de 50.000 a 500.000 peças, colocando o material da ferramenta firmemente no regime de fadiga de alto ciclo.
Estas condições separam o projeto de ferramentas de forjamento a frio de quase todas as outras disciplinas de matrizes. Uma matriz de estampagem suporta cargas de flexão raramente acima de 500 MPa. Uma matriz de forjamento a quente opera em temperatura elevada, mas a tensão de fluxo da peça é baixa, de modo que as pressões da matriz permanecem abaixo de cerca de 500 MPa. Uma ferramenta de forjamento a frio deve conter uma peça que seja simultaneamente dura, forte e abrasiva, ao mesmo tempo que transmite forças que empurram o material da ferramenta para perto de sua resistência ao escoamento à compressão. A tabela abaixo compara as condições que influenciam a decisão de projeto da ferramenta.
| Parâmetro | Forjamento a quente | Forjamento a frio |
|---|---|---|
| Temperatura da peça | 900–1.250°C | 20–200°C |
| Estresse de fluxo da peça | 50–200 MPa | 500–1.500 MPa |
| Pressão típica de contato da matriz | 200–500MPa | 1.000–2.500 MPa |
| Preocupação principal com a ferramenta | Fadiga térmica e verificação de calor | Fadiga mecânica e desgaste |
| Exposição à tração da matriz | Baixo | Alto, requer pré-esforço |
| Tolerância de peças alcançável | IT12–IT16 | IT7–IT9 |
A implicação prática é que todas as decisões de projeto em uma ferramenta de forjamento a frio – a escolha do aço da ferramenta, o número de anéis de tensão, o polimento da cavidade, os raios dos cantos, o lubrificante – existem para gerenciar uma ou mais dessas condições extremas. Quando uma ferramenta falha inesperadamente, quase sempre é porque o designer subestimou uma delas.
Uma ferramenta de forjamento a frio é uma montagem de componentes de precisão agindo juntos, e não um único bloco de matriz usinado. Um conjunto completo de ferramentas normalmente inclui:
Cada componente carrega um tipo distinto de carga. O punção funciona principalmente na compressão, mas qualquer desalinhamento ou geometria assimétrica da peça adiciona flexão. A inserção da matriz carrega pressão radial da peça de trabalho que tenta expandi-la para fora. O anel de tensão carrega a tensão de tração resultante, o que é mais seguro para seu material porque o anel é selecionado para tenacidade e não está em contato com a peça de trabalho. O ejetor sofre compressão durante a remoção da peça e as placas de apoio devem resistir à indentação local da superfície nos pontos de contato.
O processo de design deve seguir uma sequência disciplinada. Comece pelo desenho da peça acabada e defina as etapas de conformação em sequência antes de projetar as cavidades individuais da matriz. Para cada estágio, projete o formato da cavidade da inserção da matriz e do perfil do punção. Estime a força máxima de formação e a pressão radial. Selecione o material da ferramenta para cada componente. Projete o conjunto do anel de tensão usando as regras do cilindro de parede espessa explicadas posteriormente neste artigo. Por fim, especifique o acabamento superficial, os revestimentos, a lubrificação e o sistema de ejeção. Ir diretamente da geometria da peça para a usinagem sem esta análise é o motivo mais comum pelo qual novas ferramentas de forjamento a frio falham na prensa de teste.
A escolha do material da ferramenta é a única decisão que determina mais diretamente a vida útil da ferramenta e o custo por peça forjada. Uma ferramenta de forjamento a frio deve fornecer dureza à temperatura operacional, resistência à compressão acima de 2.000 MPa, tenacidade suficiente para resistir a trincas e resistência ao desgaste contra superfícies metálicas limpas e abrasivas. Nenhuma classe satisfaz perfeitamente todos os requisitos, portanto o projetista os equilibra de acordo com a operação.
Aços para ferramentas para trabalho a frio, como AISI D2, A2 e O1, são a escolha mais econômica para tiragens curtas e aplicações de baixa carga. Eles oferecem boa tenacidade e usinabilidade, mas sua dureza e resistência ao desgaste são limitadas, e amolecem rapidamente se o calor de fricção elevar a ferramenta acima de 200 °C. Eles permanecem úteis para placas de apoio, suportes e ferramentas de curto prazo.
Aços rápidos como M2 e M42 retêm a dureza em temperaturas de trabalho mais altas e são a escolha padrão para punções de extrusão e insertos de matriz na produção de médio volume. Seu maior teor de liga lhes confere melhor resistência ao desgaste do que os aços para ferramentas para trabalho a frio. Os aços rápidos para metalurgia do pó, como aqueles com composição próxima ao PM-M4, melhoram a resistência ao desgaste e a tenacidade em comparação com o HSS convencional, porque seus carbonetos finos e uniformemente distribuídos reduzem o número de locais de iniciação de trincas. Eles agora são o padrão para punções de longa duração e inserções de matrizes de alta carga em forjamento a frio.
O carboneto de tungstênio, normalmente classes com liga de cobalto na faixa K05 a K20, oferece a mais alta resistência à compressão e ao desgaste de qualquer material de ferramenta comum. As pastilhas de metal duro podem sobreviver a milhões de golpes em operações de extrusão e dimensionamento de peças pequenas. No entanto, o metal duro quase não tem ductilidade: ele racha facilmente sob flexão, impacto ou desalinhamento. O conjunto da ferramenta deve, portanto, ser projetado para carregar o metal duro apenas em compressão, com orientação rígida do punção e velocidade de impacto controlada.
| Família de materiais | Dureza | Resistência à compressão | Aplicação típica |
|---|---|---|---|
| Aço para ferramentas para trabalho a frio (classe D2, A2) | 58–62 HRC | 2.000–2.400 MPa | Socos de curto prazo, mortes, apoiadores |
| Aço rápido (classe M2, M42) | 62–65 HRC | 2.500–3.200 MPa | Punções e inserções de matrizes de média tiragem |
| HSS de metal em pó (classe PM-M4) | 64–67 HRC | 3.000–3.800 MPa | Punções de longo prazo, matrizes de alta carga |
| Carboneto de tungstênio (K05–K20) | 88–92 HRA | 3.500–5.500 MPa | Inserções de matriz para pequenas extrusões e dimensionamento |
Uma regra prática para a seleção inicial: para peças com diâmetro externo máximo inferior a aproximadamente 30 mm e produção acima de 200.000 peças, uma pastilha de metal duro com um punção PM-HSS é uma combinação confiável. Para peças com diâmetro acima de 50 mm, as ferramentas PM-HSS ou HSS são mais tolerantes, porque as matrizes de metal duro desse tamanho tornam-se pesadas, caras e quebradiças. Para cargas radiais muito elevadas, são utilizadas pastilhas de metal duro com dois anéis de tensão, conforme descrito na próxima seção.
O forjamento a frio ocorre a pressões que romperiam uma matriz de aço endurecido não reforçada logo no primeiro golpe. O anel de tensão circundante existe para um propósito: colocar a inserção da matriz sob uma pré-tensão de compressão controlada, de modo que a pressão de forjamento deva primeiro cancelar essa pré-tensão antes que a inserção possa sofrer tensão.
O princípio operacional vem da teoria dos cilindros de paredes espessas. Quando um anel de aço endurecido com um diâmetro interno ligeiramente menor que o diâmetro externo da inserção da matriz é pressionado ou encolhido na posição, a interferência cria uma pressão radial na interface e uma distribuição de tensão circular através de ambas as partes. A inserção da matriz recebe uma tensão circular de compressão em sua superfície externa, e o furo da inserção recebe uma tensão de compressão menor. Durante a conformação, a pressão radial da peça atua contra o furo e cancela parcialmente esta pré-compressão. Se a interferência for escolhida corretamente, a tensão circular resultante no furo da matriz permanece compressiva, ou apenas ligeiramente tensionada, durante todo o curso. Um estado compressivo evita o início de trincas e impede a propagação de microfissuras existentes.
Os valores de interferência em ferramentas de forjamento a frio normalmente ficam entre 0,15 e 0,35 por cento do diâmetro correspondente. Para uma inserção de matriz com diâmetro externo de 50 mm, uma interferência de 0,2% equivale a 0,10 mm de interferência diametral, o que é uma quantidade substancial quando medida em relação aos limites elásticos dos materiais. Matrizes pesadas de extrusão reversa geralmente usam dois ou três anéis de tensão concêntricos. Cada anel tem um ajuste de interferência com o próximo, distribuindo a pressão radial através de uma seção transversal total maior para que os anéis externos não excedam sua resistência à fadiga.
O anel de tensão em si é geralmente feito de aço ferramenta tenaz e de alta resistência ou aço maraging, tratado termicamente a cerca de 45 a 55 HRC. Seu furo deve ser retificado e afiado com a mesma precisão que o diâmetro externo da inserção da matriz, porque qualquer ponto alto local concentra tensão na interface. Ombros afiados, furos de óleo ou rasgos de chaveta no furo do anel de tensão são locais frequentes para trincas por fadiga; raios generosos e transições suaves são obrigatórios.
Uma sequência prática de projeto: primeiro, determine a pressão radial esperada no furo da matriz a partir da carga de formação e da área de contato. Segundo, selecione uma proporção de diâmetro externo para interno da inserção da matriz de pelo menos 2:1. Terceiro, calcule a interferência necessária para manter o furo comprimido com carga máxima. Quarto, verifique a tensão equivalente na inserção da matriz e no anel de tensão com um cálculo elástico simples ou análise de elementos finitos. Quinto, se o anel de tensão estiver sobrecarregado, adicione um segundo anel ou mude para um material de maior resistência. Esta sequência é rápida o suficiente para ser aplicada na fase de conceito e precisa o suficiente para evitar as falhas de explosão mais comuns.
A maioria das falhas prematuras de ferramentas de forjamento a frio pode ser atribuída a um pequeno número de decisões geométricas. Seguir algumas regras concretas elimina a maioria dos problemas de rachaduras, escoriações e lascas.
Especifique raios de transição generosos. Cada transição entre a cabeça e a haste do punção, o ressalto e o furo da matriz ou a borda da placa de apoio atua como um gerador de tensão. Um raio de 0,3 mm pode concentrar a tensão por um fator de três em comparação com um raio de 3 mm. Utilize raio de pelo menos 1 mm em ferramentas pequenas e 2 a 3 mm em ferramentas com tamanho característico acima de 50 mm. Onde o desenho da peça exigir um canto agudo, adicione um relevo movendo a transição crítica para fora do caminho de carga principal; por exemplo, escalonando a peça com um pequeno rebaixo que será usinado após o forjamento.
Use conicidade no punção e zonas de relevo na matriz. Os diâmetros externos do punção devem apresentar 1 a 3 graus de conicidade ao longo do comprimento de trabalho. Isto reduz as forças de atrito e evita escoriações quando o punção retrai. O furo da matriz deve conter uma área de apoio curta de 2 a 5 mm na saída da zona de conformação, seguida de um relevo de 0,2 a 0,5 mm no diâmetro, para que a peça entre em contato com o furo apenas na zona de apoio.
Forneça espessura de parede suficiente na inserção da matriz. Como primeira aproximação, o diâmetro externo da inserção da matriz deve ser pelo menos duas vezes o maior diâmetro do furo. Para uma cavidade de 20 mm, a inserção da matriz deve ter um diâmetro externo de pelo menos 40 mm antes do anel de tensão ser adicionado. A pressão radial em altas reduções pode quebrar uma matriz cuja parede é muito fina, porque a fibra externa entra em tensão independentemente do anel de tensão.
Faça o polimento na direção do fluxo de material. A cavidade da matriz e as superfícies de trabalho do punção devem ser polidas até Ra 0,2 micrômetros ou melhor, com as marcas de polimento alinhadas à direção em que o metal desliza. Marcas de polimento que atravessam a direção do fluxo criam rugosidade que aumenta o atrito, retém o lubrificante de maneira desigual e inicia escoriações.
Evite cortes inferiores e planeje a extração. Se a peça tiver um recesso ou um cone reverso que a trave na matriz, o ejetor deverá superar a força de travamento em cada curso. Sempre que possível, projete a peça com um pequeno ângulo de inclinação de 0,5 a 1 grau nas superfícies externas e uma leve conicidade nas cavidades internas. Se um corte inferior for inevitável, considere uma matriz dividida ou um segmento móvel, mas espere um custo mais alto da ferramenta e manutenção contínua.
Atribua tolerâncias realistas. O forjamento a frio normalmente mantém IT7 a IT9, o que é excelente para um processo de conformação. A tentativa de manter tolerâncias mais rígidas aproxima a ferramenta de seus limites de deflexão elástica e amplia o efeito do desalinhamento da prensa e das mudanças de temperatura. As tolerâncias nos próprios componentes da ferramenta devem ser cinco a dez vezes mais rigorosas que a tolerância da peça; uma relação inicial comum é a tolerância da peça dividida por cinco para as dimensões da cavidade da matriz e do punção.
O projeto da ferramenta de forjamento a frio não pode ser concluído apenas a partir do desenho final da peça. A maioria dos componentes forjados a frio são produzidos em diversas operações de conformação, cada uma com seu próprio conjunto de ferramentas. A sequência de operações determina a carga em cada ferramenta e, portanto, define o projeto da ferramenta para cada estágio.
Uma sequência típica para um eixo flangeado pode ser a seguinte: cortar o fio ou a barra no comprimento certo, amolecer ou recozer se o material recebido for muito duro, aplicar um revestimento de conversão e lubrificante, virar uma extremidade para formar uma cabeça de pré-forma, extrudar a haste para frente até seu diâmetro final e calibrar o flange por meio de um curso de dimensionamento final. Cada estágio remove uma quantidade controlada de massa de deformação do diâmetro inicial do fio.
A regra central do projeto é equilibrar a deformação por estágio. Limitar a redução da seção transversal a cerca de 60 a 70 por cento por estágio mantém a pressão da matriz e a deformação do material dentro dos limites práticos para a maioria dos aços carbono e ligas. Acima desta faixa, a força de punção necessária aumenta acentuadamente, a pressão da ferramenta aumenta e a peça pode desenvolver rachaduras internas ou costuras superficiais. Para um copo profundamente formado, três ou quatro etapas são rotineiras: primeiro a extrusão reversa do copo, depois o redesenho da parede do copo, depois o engomadoria da parede até a espessura final e, finalmente, o corte da borda superior.
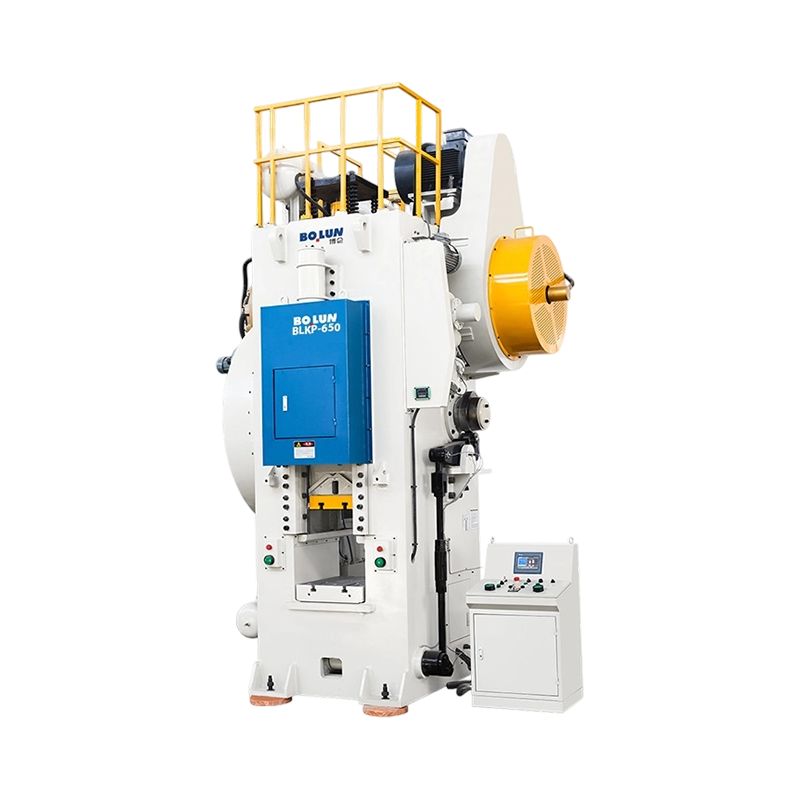
A carga da ferramenta é calculada a partir da tensão de fluxo da peça e da área de contato projetada. Como primeira estimativa, a força de compressão necessária é a área da seção transversal da peça na zona de formação multiplicada pela tensão de fluxo na deformação relevante, vezes um fator de atrito de 1,2 a 1,5. Este resultado deve ser comparado com a capacidade da prensa e com a resistência à compressão do punção. Um punção longo e delgado pode entortar antes que a prensa atinja sua tonelagem nominal: a relação de esbeltez, que é o comprimento dividido pelo diâmetro, deve ficar abaixo de cinco para punções não guiados e, além disso, são necessárias mangas guia ou buchas de suporte. Para uma extrusão de tamanho médio, por exemplo, uma máquina como uma Prensa alternada de forjamento a frio de curso balanceado BLKP400 fornece a tonelagem necessária com uma margem generosa para o fator de atrito.
 Atacado BLKP-400 Versátil curso balanceado forjamento a frio tipo alternador de potência Zhejiang Bolun High-Precision Machinery Co., Ltd é o atacado da China BLKP-400 Versátil curso balanceado forjamento a frio tipo alternador de potência pré ... Ver Produto →
Cada estágio afeta o design da ferramenta do próximo. Uma pré-forma com superfície áspera arranhará a próxima matriz. Uma pré-forma um pouco grande sobrecarregará a matriz de calibração. Uma pré-forma com eixo descentralizado criará uma carga irregular e quebrará o punção de acabamento. Os projetistas de ferramentas devem, portanto, especificar as dimensões da pré-forma com o mesmo cuidado que a cavidade final da matriz, incluindo tolerâncias e acabamento superficial. Na prática, a sequência de conformação é projetada primeiro, as ferramentas para cada estágio depois, e uma verificação de carga é repetida para cada estágio antes de qualquer ferramenta ser fabricada.
A lubrificação não é um detalhe adicionado no final do projeto da ferramenta; faz parte do próprio sistema de ferramentas. No forjamento a frio, o lubrificante tem três funções: reduzir o atrito na interface ferramenta-peça, reduzir a carga de conformação transmitida à ferramenta e prevenir o desgaste adesivo, muitas vezes chamado de escoriação, entre a peça e as superfícies da ferramenta.
O sistema de lubrificação padrão para aços carbono é um revestimento de conversão de fosfato de zinco combinado com sabão de estearato de sódio. A camada porosa de fosfato fornece uma âncora mecânica para o sabão e, juntas, criam uma película com coeficiente de atrito aparente na faixa de 0,05 a 0,10. Este sistema tem sido usado há décadas porque é eficaz e econômico para produção em grandes volumes. Cada vez mais, as regulamentações ambientais estão empurrando os fabricantes para lubrificantes alternativos, incluindo revestimentos à base de polímeros e sabões reativos. Ao trocar o sistema de lubrificante, o projetista da ferramenta deve verificar novamente as suposições de atrito: um atrito mais alto aumenta as pressões nas paredes do punção e da matriz e pode exigir cones maiores, zonas de rolamento mais curtas ou interferência adicional no anel de tensão.
Os aços inoxidáveis, que endurecem rapidamente e esfolam facilmente, geralmente são lubrificados com um revestimento de conversão de oxalato mais dissulfeto de molibdênio. As ligas de alumínio e cobre utilizam óleos de baixa viscosidade ou filmes de polímeros secos e não requerem revestimentos de conversão. Para todos os materiais, os tarugos devem ser limpos de incrustações, resíduos de óleo e partículas estranhas antes da conformação, porque as inclusões duras incorporadas no filme lubrificante atuam como ferramentas de corte microscópicas na superfície da matriz.
Os revestimentos das ferramentas funcionam em conjunto com o lubrificante da peça. Os revestimentos PVD, como nitreto de cromo, nitreto de titânio e alumínio e nitreto de titânio, reduzem o atrito, melhoram a resistência ao desgaste e protegem a superfície da ferramenta onde o filme lubrificante se quebra localmente. Os revestimentos são especialmente úteis em punções, que deslizam contra a peça durante a retração. O revestimento deve ser aplicado sobre substrato lixado e polido; um substrato áspero proporciona má adesão e descamação precoce.
A grandeza de projeto importante é a tensão de cisalhamento na superfície da ferramenta. Se a tensão de atrito se aproximar da resistência ao cisalhamento do material da ferramenta ou do revestimento, a superfície rasga e a ferramenta falha rapidamente. Ângulos de aproximação generosos, áreas de rolamento curtas e uma película lubrificante contínua ao longo de todo o curso são as maneiras mais eficazes de manter a tensão de cisalhamento superficial dentro de limites seguros. Uma mudança no lubrificante deve sempre desencadear uma nova execução do cálculo de carga, e não apenas uma mudança de linha na documentação de produção.
As ferramentas de forjamento a frio falham em padrões bem compreendidos na indústria. O reconhecimento do padrão informa rapidamente ao designer qual parâmetro deve ser alterado. A tabela abaixo lista os modos de falha mais comuns, suas principais causas e as ações de projeto que os evitam.
| Modo de falha | Causa principal | Contramedida de projeto |
|---|---|---|
| Fratura por fadiga por punção | Compressão e flexão cíclica, concentração de tensão em um pequeno raio de transição | Aumentar o raio de transição; usar PM-HSS; melhorar a orientação do punção; reduzir a velocidade de impacto perto do ponto morto inferior |
| Explosão de inserção de matriz | Tensão de tração no furo da matriz | Aumentar a interferência do anel de tensão; adicione um segundo anel de tensão; ampliar o diâmetro externo da matriz |
| Irritação e pontuação | Quebra do filme lubrificante, superfície rugosa da ferramenta, picos de pressão locais | Polonês para Ra 0,2 ou melhor; aplicar revestimento CrN ou TiAlN; melhorar ou trocar o lubrificante |
| Deformação plástica da face do punção ou do ombro da matriz | Dureza da ferramenta inferior à pressão de contato necessária | Selecione um HSS ou metal duro mais duro; ampliar a área de apoio; reduzir a pressão de contato local |
| Lascando na entrada da matriz | Impacto da extremidade do tarugo, escamas duras, borda de entrada afiada | Adicione um chanfro ou raio de entrada; revestir a entrada; limpe os tarugos antes de formar |
| Rachadura por fadiga do anel de tensão | Interferência excessiva, concentração de tensão no furo do anel | Recalcular o ajuste por contração; ampliar o diâmetro externo do anel; remova rasgos de chaveta ou ressaltos de furo afiados |
O modo de falha mais prejudicial é a fratura por fadiga do punção. As cargas do punção são cíclicas: o punção é comprimido, descarregado e comprimido novamente dezenas ou centenas de milhares de vezes. Se a amplitude de tensão na menor seção transversal for alta, uma trinca se inicia em um raio de transição ou em uma marca de retificação e se propaga até a fratura. As contramedidas são um raio de transição maior, um material de ferramenta mais resistente, melhor alinhamento e uma velocidade de aproximação controlada perto do ponto morto inferior.
A ruptura da inserção da matriz é a segunda falha mais perigosa. A inserção racha radialmente através da parede e a cavidade se abre elasticamente, de modo que a peça fica superdimensionada antes da substituição da inserção. É causado por pré-esforço insuficiente, o que significa que o furo da matriz entrou em tensão sob carga. Aumentar a interferência ou adicionar um segundo anel de tensão geralmente resolve o problema.
Escoriações aparecem como marcas na superfície do punção e partículas transferidas na peça de trabalho. É um problema de lubrificação e de superfície: a película lubrificante rompeu em um ponto local de alta pressão. Polir superfícies até obter uma rugosidade menor, aplicar um revestimento de baixo atrito ou aumentar o suprimento de lubrificante geralmente interrompe o processo.
A deformação plástica da face do punção ou do ombro da matriz é um problema de resistência e não de fadiga. A dureza da ferramenta é muito baixa para a pressão de contato, então a superfície colapsa em 0,02 a 0,1 mm e as dimensões da peça saem da tolerância. A solução é uma classe de ferramenta mais dura, uma pastilha de metal duro ou uma alteração no projeto que distribua a carga por uma área maior.
O projeto da ferramenta de forjamento a frio termina na interface da ferramenta de prensagem. A máquina determina o caminho da carga, a velocidade e o alinhamento que o ferramental deve tolerar, por isso a prensa merece a mesma atenção que a própria matriz.
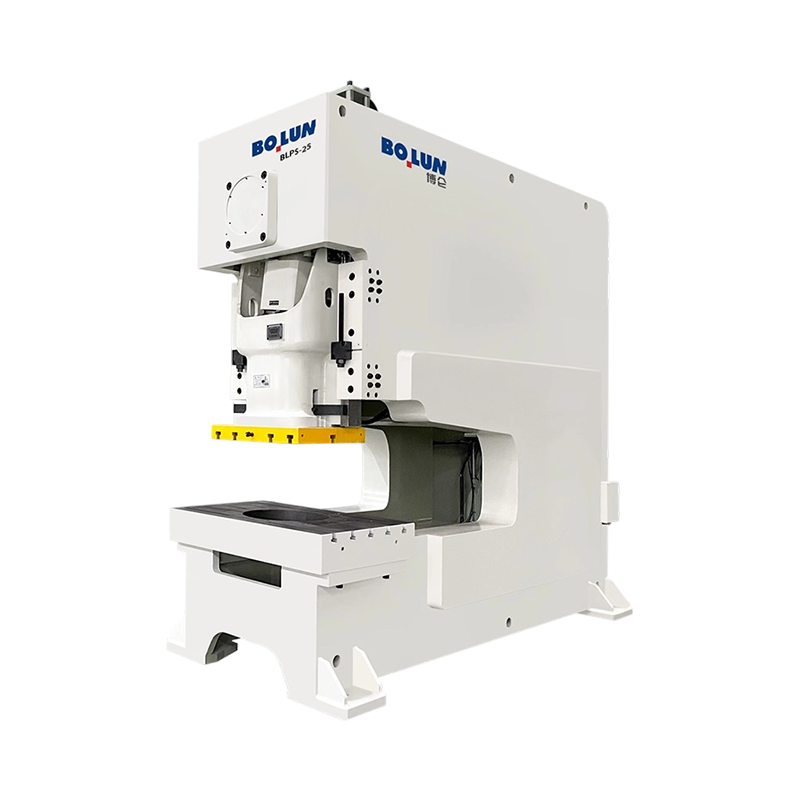
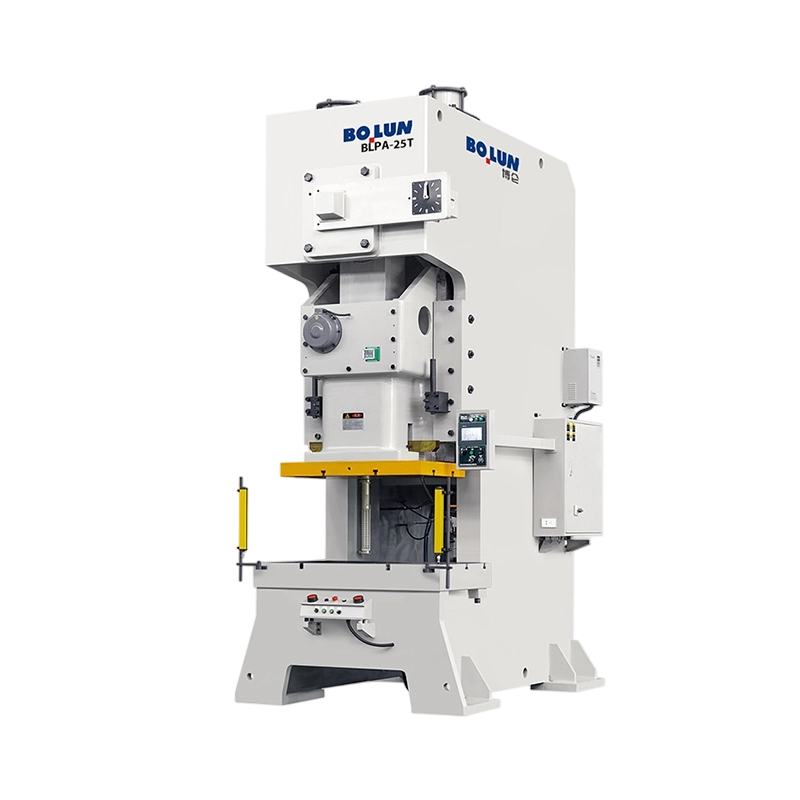
A primeira característica da máquina a considerar é a rigidez do chassi. Um Máquina de prensa elétrica de tipo aberto , muitas vezes chamada de prensa de estrutura C, desvia-se elasticamente sob carga e a corrediça inclina-se em relação à base. Para um sistema punção-matriz, esse desalinhamento angular adiciona momentos fletores ao punção e produz carregamento não uniforme na cavidade da matriz. Uma prensa lateral reta de estrutura fechada, com sua estrutura de coluna simétrica, desvia muito menos e mantém o alinhamento da matriz do punção sob carga nominal total. O forjamento a frio é um processo de alta carga e sensível à precisão, portanto, uma prensa rígida de estrutura fechada é a escolha mais segura.
A segunda característica é a curva do curso. Uma prensa de manivela convencional atinge sua velocidade máxima de deslizamento próximo ao meio do curso e atinge a peça de trabalho com alta velocidade. Um acionamento articulado, também chamado de acionamento articulado, retarda o deslizamento à medida que se aproxima do ponto morto inferior e desenvolve alta força com baixa velocidade de impacto. Este comportamento é quase ideal para forjamento a frio: o punção entra gradualmente no tarugo, a peça tem tempo para fluir e a matriz é poupada dos choques de impacto que iniciam as trincas por fadiga. Por esta razão, as prensas articuladas são o conceito de máquina convencional para forjamento a frio. A série BLKP da Bolun foi projetada em torno deste princípio; por exemplo, o Prensa alternada de forjamento a frio de precisão ágil BLKP260 é adequado para pequenas peças de precisão, como pinos, fixadores e eixos pequenos.
 Fornecedor de prensa elétrica tipo alternador de forjamento a frio de precisão ágil BLKP-260 por atacado Zhejiang Bolun High-Precision Machinery Co., Ltd é o fornecedor de atacado da China BLKP-260 Agile Precision Cold Forging Toggle Type Power Press... Ver Produto →
A terceira característica é a orientação do carneiro. Os sistemas de guiamento de precisão mantêm o punção concêntrico com a matriz no momento do contato. Guias gastas ou soltas introduzem deslocamento lateral entre o punção e a matriz, o que aumenta a tensão na ponta do punção e pode quebrar uma inserção da matriz de metal duro mesmo quando a tonelagem da prensa parece suficiente. A verificação regular da folga do aríete e do ajuste da guia é uma manutenção barata em comparação com uma matriz de metal duro.
A máquina também define vários parâmetros da ferramenta diretamente. A tonelagem da prensa deve exceder a força de conformação calculada em pelo menos 20 a 30 por cento. A altura de fechamento e o comprimento do curso determinam a altura máxima da pilha de ferramentas. A força de nocaute disponível no leito e no deslizamento limita o projeto de ejetores para cavidades profundas. Se a prensa tiver um amortecedor hidráulico, sua capacidade determinará se uma força contrária pode ser aplicada durante o curso.
Para trabalhos pesados e de alta deformação, como grandes eixos flangeados ou extrusões longas, a prensa deve ter a tonelagem e a energia para completar o curso sem parar. O Prensa alternadora de forjamento a frio para serviço pesado BLKP850 fornece essa capacidade em escala industrial, enquanto a curva de curso balanceada protege o ferramental contra choques. Os leitores que desejam uma comparação mais ampla podem consultar este introdução às máquinas de prensagem a frio , e o gama completa de equipamentos para conformação de metal Bolun está disponível no site da empresa.
 Atacado BLKP-850 Força Industrial para Serviço Pesado Forjamento a Frio Tipo Alternador de Energia Zhejiang Bolun High-Precision Machinery Co., Ltd é o atacado da China BLKP-850 Força Industrial para Serviço Pesado Forjamento a Frio Tipo Alternador Powe ... Ver Produto →
Mesmo um projetista experiente deve validar uma nova ferramenta de forjamento a frio antes de iniciar a usinagem. A análise de elementos finitos é o método de validação mais prático para tensão de ferramenta. Um modelo do conjunto da inserção da matriz e do anel de tensão é carregado com a pressão radial da peça de trabalho no furo da matriz, e a interferência de ajuste por contração entre os anéis é aplicada como condição inicial. A saída é a distribuição de tensão em cada componente. O projetista verifica se a inserção da matriz permanece em sua faixa de tensão segura e se o anel de tensão permanece abaixo do seu limite de fadiga durante o número esperado de ciclos.
A simulação do processo vai um passo além ao modelar o fluxo de material da peça dentro da cavidade. Ele revela dobramento, preenchimento insuficiente, concentração excessiva de deformação e picos de carga na matriz antes de qualquer aço ser cortado. A simulação também produz uma distribuição de pressão realista na superfície da matriz, que é mais precisa do que assumir uma carga radial uniforme. Para produção de alto volume, o custo da simulação é recuperado rapidamente através de menos iterações de teste e maior vida útil da ferramenta.
Após a fabricação, ainda é necessário testar o protótipo. A ferramenta é montada na prensa, as peças de teste são produzidas em velocidade reduzida e a carga de conformação real é medida com uma célula de carga ou pela leitura do display de tonelagem da prensa. A inspeção dimensional das peças de teste confirma a geometria da cavidade e qualquer margem de retorno elástico. As primeiras centenas de peças de produção merecem a mesma atenção, porque pequenas variações no comprimento do tarugo, na espessura do lubrificante ou na temperatura da ferramenta podem alterar a carga de conformação em vários por cento.
Os registros da vida útil da ferramenta são um banco de dados valioso, mas muitas vezes negligenciado. Registrar o número de golpes até a falha de cada ferramenta, o modo de falha observado e o histórico de manutenção permitem que a oficina adquira experiência prática. Quando um novo design de ferramenta falha antes do anterior, o registro mostra qual operação foi alterada. Com o tempo, esses dados transformam o design de ferramentas de um processo artesanal em um processo de engenharia gerenciado.
A lista de verificação a seguir resume o processo de design descrito neste artigo. Pretende ser uma referência de trabalho ao planejar um novo conjunto de ferramentas para forjamento a frio.
Uma ferramenta de forjamento a frio bem projetada é o resultado de decisões disciplinadas sobre tensão, geometria, materiais, lubrificação e seleção de máquinas. Quando todas essas decisões funcionam juntas, a ferramenta desaparece no segundo plano da produção: ela forma milhares de peças precisas, não requer atenção não programada e falha somente após um número de ciclos previsível e economicamente sensato. Esse desempenho silencioso é a verdadeira medida de um bom projeto de ferramenta de forjamento a frio.


Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Na fabricação moderna, o forjamento a frio é amplamente utilizado nas indústr...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Compreendendo as prensas mecânicas e suas funções essenciais ...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

