
Um fabricante de fixadores de médio porte enfrentou recentemente um problema familiar: seus tornos CNC consumiam barras a uma proporção de quase três quilos de aço consumidos para cada quilograma de parafusos enviados. A fábrica trocou seu parafuso sextavado M6 mais popular por uma máquina de cabeçote a frio, e a economia mudou rapidamente. A utilização de material saltou para mais de 95%, a produção passou de cerca de dez peças por minuto para várias centenas, e os parafusos acabados tornaram-se mais fortes porque o trabalho de conformação a frio endureceu a cabeça e a haste.
Esse é o principal argumento para usar uma máquina de descabeçamento a frio: ela remodela o metal em vez de cortá-lo, e faz isso sem calor, em alta velocidade e com excelente repetibilidade. As máquinas de cabeçote a frio produzem parafusos, porcas, rebites, pinos, terminais e uma ampla variedade de pequenos componentes de engenharia para os mercados automotivo, elétrico, de eletrodomésticos e de construção. Se você está avaliando se tal máquina pertence ao seu chão de fábrica, este guia aborda os fundamentos do processo, as configurações da máquina, as decisões de especificação importantes e as armadilhas de aquisição que determinam se o investimento realmente compensa.
Uma máquina de encabeçamento a frio é uma prensa formadora de metal que molda o fio-máquina em peças sólidas à temperatura ambiente. A máquina puxa o fio de uma bobina, endireita-o, alimenta um comprimento exato, corta uma peça bruta e, em seguida, coloca a peça bruta nas matrizes com um ou mais punções. Cada estação de matriz revira ou extrusa o material até que a peça bruta atinja sua geometria final. A palavra "cabeçalho" vem da aplicação original: virar a ponta de um prego ou parafuso em branco para formar uma cabeça. As máquinas modernas ainda fazem isso, mas também aparam, cunham, extrudam encaixes internos, reduzem hastes e criam peças complexas através de múltiplas estações em um ciclo.
O cabeçalho a frio é uma subcategoria do forjamento a frio. O forjamento a frio cobre qualquer deformação plástica do metal abaixo da temperatura de recristalização; O cabeçote a frio refere-se especificamente à formação de fio ou haste em alta velocidade e em múltiplas estações em peças pequenas, principalmente axissimétricas. Em termos práticos, uma máquina de cabeçalho a frio é para componentes sólidos o que uma prensa de estampagem é para chapas metálicas: é a ferramenta de produção dedicada e de alta eficiência para o trabalho.
As máquinas vêm em duas grandes famílias. As plataformas frias horizontais, conhecidas na produção de pregos e parafusos, alimentam o fio ao longo de um eixo horizontal e são extremamente rápidas. Prensas verticais de conformação a frio, muitas vezes construídas como prensas acionadas por alavanca, lidam com fios mais pesados, peças brutas maiores e peças que precisam de mais energia de conformação. Ambas as famílias deformam o material por pressão mecânica e baseiam-se nos mesmos princípios metalúrgicos.
Independentemente da marca ou configuração, toda operação de frio segue a mesma sequência:
Um parafuso sextavado típico no tamanho M6 começa com um fio de 5,5 mm. A peça bruta é cortada no comprimento certo e depois recortada em três matrizes: a primeira pré-forma a cabeça, a segunda a amplia para mais perto do diâmetro final e a terceira cunha o hexágono e um chanfro enquanto um punção forma o encaixe interno por extrusão para trás. Toda a sequência leva alguns décimos de segundo. As máquinas modernas produzem entre 100 e 700 peças por minuto, com peças mais leves operando na faixa mais alta.
O fator limitante é a deformação, não o tempo de ciclo. Cada estação pode aumentar a área da seção transversal da peça bruta apenas até o ponto em que o material deforma ou endurece além de sua ductilidade. É por isso que a seleção da máquina depende mais da deformação total necessária e da força de conformação do que da velocidade máxima anunciada.
O cabeçote a frio depende de dois mecanismos de deformação que muitas vezes atuam juntos na mesma peça.
Perturbador compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Extrusão moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
O endurecimento do trabalho governa até onde o processo pode ir. Cada incremento de deformação plástica aumenta o limite de escoamento e a dureza do metal. No aço de baixo carbono, a redução total pode atingir 75 a 80 por cento antes que o recozimento seja necessário. Em materiais inoxidáveis ou de alta liga, o limite é muito menor. As boas práticas de encabeçamento a frio mantêm a deformação por estação abaixo da ductilidade disponível do material e tratam a dureza final endurecida como uma característica do projeto e não como um acidente. Para fixadores roscados, essa resistência adicional geralmente é exatamente o que a impressão exige.
O layout físico de uma máquina de cabeçalho a frio determina a gama de peças que ela pode operar economicamente.
As plataformas horizontais são as máquinas clássicas da indústria de fixadores. O caminho do fio é reto e horizontal, o aríete de direção se move horizontalmente e os mecanismos de corte e transferência funcionam em taxas muito altas. Eles se destacam em peças pequenas: pregos, parafusos, rebites, pinos curtos e geometrias semelhantes. Sua limitação é o tamanho e a massa da peça, porque grandes peças brutas tornam-se difíceis de guiar e manusear horizontalmente em alta velocidade.
As prensas verticais processam fios mais pesados e peças maiores. O aríete se move verticalmente na mesma geometria de uma prensa convencional. Como a estrutura absorve as forças de reação simetricamente, as máquinas verticais alcançam um melhor alinhamento do punção à matriz e são mais fáceis de integrar com robôs, alimentadores automáticos e ferramentas pesadas. A construção de estrutura fechada, às vezes chamada de estrutura em O, resiste melhor à deflexão do que uma estrutura em C aberta e é preferida para trabalhos de conformação a frio de alta tonelagem.
O sistema de acionamento é tão importante quanto o layout. As máquinas acionadas por manivela são simples, rápidas e eficientes, com uma velocidade de deslizamento que segue uma curva senoidal e atinge um pico próximo ao meio do curso. As máquinas acionadas por alavanca usam uma ligação que multiplica a força à medida que o deslizamento se aproxima do ponto morto inferior. Uma prensa articulada produz uma força enorme em baixa velocidade de deslizamento através da zona de formação, o que melhora o enchimento da matriz e reduz as cargas de impacto. É por isso que as prensas articuladas dominam as aplicações verticais de forjamento a frio: sua curva força-curso atende aos requisitos de conformação a frio de alta deformação e alta energia.
As prensas servoacionadas substituem o volante e a embreagem por servomotores de acionamento direto. O movimento do slide torna-se programável, para que a máquina possa permanecer na parte inferior, alterar a velocidade no meio do curso e seguir uma curva de formação personalizada. A tecnologia servo está se espalhando pela conformação a frio porque reduz os tempos de ciclo para peças de múltiplas etapas e protege matrizes caras contra cargas de choque.
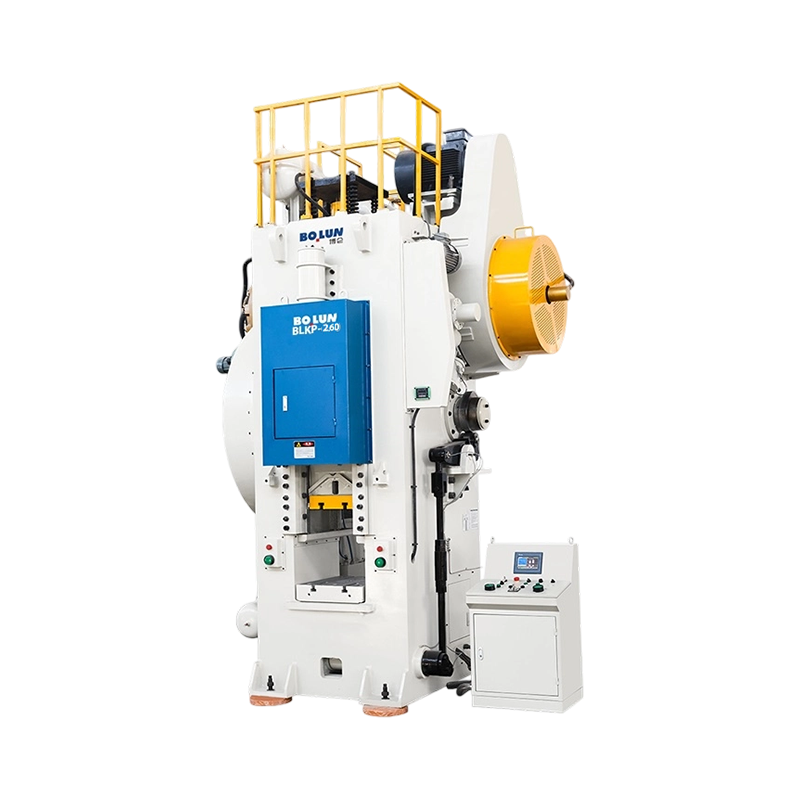
Você pode ler mais sobre o que é uma prensa de forjamento a frio em nossas notas do setor. Entre as linhas industriais de prensas de forjamento a frio, a série tipo alavanca de forjamento a frio BLKP usa transmissão articulada para um curso equilibrado e alta capacidade de deformação, um design que se adapta a peças que exigem força sustentada através de uma longa distância de conformação.
 Prensa de forjamento a frio tipo alternância BLKP-400 com capacidade de 4000 kN Esta prensa articulada de 4.000 kN oferece opções de curso de 160 ou 180 mm e um ajuste de deslizamento elétrico com travamento hidráulico, tornando-a adequada para recalque, cunhagem e dimensionamento onde a força equilibrada em longas distâncias de conformação é importante. Ver Produto →
A seleção do material é a primeira coisa a ser acertada em um projeto de cabeçote a frio, porque determina as cargas de conformação, a vida útil da ferramenta e se as peças quebram ou dobram.
A maioria das peças de cabeça fria é feita de fio de aço de baixo carbono em classes como SAE 1008, 1010 e 1018. Essas classes têm baixa tensão de fluxo, alta ductilidade e são fáceis de formar em matrizes multiestações. Classes de médio carbono, como 1035 e 1045, aumentam a resistência das peças acabadas, mas exigem forças de conformação visivelmente mais altas. Aços-liga, incluindo 4037 e classes tratadas com boro, como 10B21 e 10B33, são especificados onde as classes de propriedades de fixadores 8.8, 9.8 ou 10.9 são exigidas. Os aços inoxidáveis como 304, 316 e 410 formam-se bem, mas endurecem agressivamente, por isso precisam de mais estações de conformação e de uma lubrificação mais robusta. Fios não ferrosos, incluindo ligas de alumínio 6061 e 5056, latão, cobre e cobre-berílio, são comuns em componentes elétricos, terminais e hardware resistente à corrosão.
As propriedades do material também definem o tamanho da máquina. À medida que o teor de carbono, o teor de liga ou a deformação total aumentam, a força de formação necessária aumenta rapidamente. Se você planeja operar diversas famílias de materiais em uma máquina, dimensione a máquina para o material mais forte e mais duro da mistura, e não apenas para o cronograma de produção atual.
Por que os fabricantes investem em máquinas de cabeçalho a frio quando já possuem tornos e centros de usinagem? Cinco vantagens mensuráveis explicam a escolha.
Primeiro, a utilização de materiais é extremamente alta. A conformação desloca o material em vez de cortá-lo, portanto, um fixador que antes consumia várias vezes seu peso final em barras pode agora ser fabricado com menos de 5% de perda de processo da bobina. Em milhões de peças, apenas a economia em aço bruto justifica o equipamento.
Em segundo lugar, a velocidade de saída é incomparável para peças sólidas. As plataformas de sopro único funcionam bem acima de 400 peças por minuto, e as máquinas multiestações ainda produzem centenas de peças por minuto para muitas famílias de produtos. Nenhum processo de fabricação de chips chega perto dessa taxa para um componente de metal sólido.
Terceiro, o endurecimento por trabalho melhora as propriedades mecânicas. O material é mais forte exatamente onde flui mais, que é onde os fixadores precisam de resistência: no filete da cabeça, na parede do encaixe e na haste. A conformação a frio geralmente permite que os fabricantes usem um tipo de aço de baixo custo porque o trabalho a frio adiciona resistência que, de outra forma, exigiria tratamento térmico.
Quarto, a consistência dimensional vem de uma máquina rígida e de ferramentas repetíveis. Depois que as matrizes são ajustadas, as tiragens de cem mil peças mantêm dimensões estreitas com pouco desvio e muito poucas rejeições.
Quinto, a qualidade da superfície é boa. A cavidade da matriz confere um acabamento suave à peça, muitas vezes eliminando operações secundárias de retificação e polimento. A compensação é o custo inicial das matrizes e da configuração; o processo só se torna econômico quando os volumes são altos o suficiente para amortizar aquele ferramental.
A usinagem é a alternativa mais comum para pequenas peças sólidas, por isso é o primeiro processo que os compradores comparam com o encabeçamento a frio. Cada um tem uma zona econômica clara.
| Critério | Máquina de cabeçalho frio | Usinagem CNC |
|---|---|---|
| Utilização de materiais | 90-98 por cento | 40-70 por cento típico |
| Tempo de ciclo | 0,1 a 10 segundos por parte | 5 segundos a vários minutos |
| Força da peça | Aumentado pelo endurecimento por trabalho | Dependente do estoque de barras; superfícies cortadas não são reforçadas |
| Tolerância típica | /- 0,05 mm em recursos formados | /- 0,01 mm ou melhor |
| Custo de configuração e ferramentas | Alto; as matrizes são personalizadas e específicas da peça | Moderado; mudanças de programa são rápidas |
| Flexibilidade | Baixo; ferramentas dedicadas por peça | Alto; mudanças fáceis de design |
| Volume econômico | Normalmente acima de 100.000 peças por ano | Econômico de uma vez para cima |
A usinagem vence sempre que as quantidades são pequenas, a geometria muda frequentemente ou as tolerâncias são extremamente restritas. O cabeamento a frio vence sempre que a peça apresenta design estável, alto volume anual e simetria suficiente para ser conformada nas matrizes. Muitas fábricas usam ambos: cabeçote a frio para produtos convencionais e máquinas CNC para produtos especiais, protótipos e variantes de baixo volume.
Um fluxo híbrido comum é o descabeçamento a frio seguido de laminação de roscas e, em seguida, uma operação leve de apontamento ou chanframento. Os pontos de rosca e os recursos de acionamento costumam ser mais fáceis de controlar com um passe secundário rápido do que formando-os sozinhos, e a combinação ainda custa muito menos por peça do que a usinagem completa.
O forjamento a quente aquece o metal para reduzir sua tensão de fluxo, o que permite peças grandes e deformações severas em máquinas de tonelagem modesta. O cabeçote frio substitui o forno pela força: a máquina deve superar o limite de escoamento total do material à temperatura ambiente em cada curso.
Para peças pequenas, a destilação a frio tem vantagens decisivas. Não há incrustações, nem perda por oxidação, nem contração térmica, nem energia de forno. As tolerâncias são mais restritas porque a matriz define o formato final sem tolerâncias de encolhimento e o acabamento da superfície é liso o suficiente para passar diretamente para a laminação da rosca. Como o trabalho a frio fortalece o material, muitas peças atingem suas propriedades mecânicas com tratamento térmico reduzido ou mesmo nenhum.
O forjamento a quente continua sendo a melhor escolha quando a peça é grande, quando a deformação total excede o que o material pode absorver ao frio ou quando são especificados aços de altíssima resistência com baixa ductilidade à temperatura ambiente. Também é preferido para peças com seções espessas que exigiriam uma prensa a frio impraticavelmente grande. Como orientação aproximada, peças com peso acima de um quilograma são geralmente roteadas para forjamento a quente ou a quente em vez de forjamento a frio, embora o ponto de cruzamento dependa da geometria, do material e do volume.
Estampagem de formas em chapa metálica; o cabeçalho frio forma arame. Os dois processos são mais complementares do que competitivos. O invólucro de uma bateria, por exemplo, é uma peça de chapa estampada e estampada, enquanto os terminais da bateria e os terminais de contato dentro dela geralmente são de cabeça fria.
A estampagem produz formas de paredes finas, flangeadas e abertas a partir de chapas planas. O cabeçote a frio produz corpos sólidos, cabeças, hastes e cavidades formadas internamente a partir de arame redondo. Quando um componente é axissimétrico e sólido, o cabeçote a frio é mais rápido e mais eficiente em termos de material. Quando a peça é uma placa, suporte ou casca, a estampagem é o processo natural.
Muitas montagens de produtos contêm ambos os tipos de peças. Um fixador com cabeça flangeada é feito por cabeçalho; o clipe de retenção próximo a ele está estampado. É por isso que os fabricantes de prensas, incluindo aqueles que se concentram em equipamentos de forjamento a frio, geralmente oferecem ambas as famílias de prensas para que as fábricas possam cobrir toda a lista de materiais.
A fundição cria peças solidificando o metal líquido em um molde, o que permite uma geometria interna complexa, mas introduz risco de porosidade, variabilidade nas propriedades mecânicas e a necessidade de usinagem substancial em superfícies funcionais. O cabeçote a frio é um processo de estado sólido: a estrutura original dos grãos do fio é preservada e o fluxo dos grãos segue o contorno da peça.
Como resultado, uma peça de cabeça fria tem resistência, tenacidade e resistência à fadiga superiores em comparação com uma peça fundida do mesmo material e tamanho. A compensação é a liberdade geométrica. As peças fundidas podem ser complicadas, ocas e altamente detalhadas. As peças com cabeça são essencialmente variações de um cilindro: cabeças, hastes, soquetes, flanges e formas de acionamento. Para peças pequenas de alto volume, como terminais, pinos, insertos e soquetes vazios, o cabeçote a frio quase sempre supera a fundição em termos de custo por peça, consistência e desempenho mecânico.
As máquinas de encabeçamento a frio produzem a grande maioria dos fixadores do mundo, além de uma longa lista de componentes de engenharia que a maioria dos consumidores nunca vê.
Peças automotivas e industriais maiores, como pinos reforçados, parafusos de ancoragem e acessórios para tubos, funcionam em prensas verticais de forjamento a frio que fornecem a rigidez e a tonelagem necessárias para extrusão reversa e recalque pesado. Se o seu mix de produtos inclui fixadores pequenos e componentes moldados maiores, é comum operar diversas máquinas em paralelo, em vez de forçar todas as peças através de uma linha superdimensionada. Uma prensa articulada de 400 toneladas pode fabricar parafusos de suspensão pela manhã e terminais pesados à tarde, mas somente quando o espaço da matriz, o curso e a janela de alimentação cobrirem ambas as famílias.
 Prensa articulada para serviço pesado BLKP-850 para forjamento a frio de alta carga Avaliada em 8.500 kN com uma estrutura ultrarrígida e suporte de 180 mm, esta máquina mantém um desempenho estável sob operação contínua de serviço pesado, ideal para componentes automotivos e de máquinas pesadas que exigem extrusão reversa e recalque pesado. Ver Produto →
Escolher a máquina certa é um ato de equilíbrio entre a força necessária, a geometria da peça, o material, a velocidade e o orçamento. Comece com a família de peças, não com o folheto, e responda a estas perguntas:
A estrutura do quadro também é um fator de decisão. As prensas de estrutura C do tipo aberto são acessíveis e acessíveis para trabalhos mais leves. As prensas de estrutura O do tipo fechado possuem uma estrutura rígida e simétrica que resiste à deflexão e inclinação, o que é essencial para conformação a frio de alta tonelagem e tolerância estreita. Para deformações muito altas, um acionamento de engrenagem excêntrica ou de ponto duplo fechado distribui a força uniformemente pela corrediça e protege as ferramentas e a estrutura contra cargas excêntricas.
Grandes projetos também exigem um longo curso. Se uma peça precisar ser ejetada de matrizes profundas ou se o comprimento de extrusão for longo, a faixa de curso e a altura de fechamento tornam-se fatores limitantes. Não dimensione uma máquina apenas pela tonelagem; verifique se o espaço da matriz, o curso do slide e a janela de alimentação se ajustam a toda a sua família de peças, incluindo variantes futuras.
A tonelagem é o número mais cotado em uma máquina de descabeçamento a frio, mas também é o mais frequentemente mal aplicado. A força de conformação necessária é o produto da área de deformação projetada e da tensão de fluxo do material, modificada pelo atrito e pela redundância geométrica.
Para perturbar uma cabeça em aço de baixo carbono, a tensão de fluxo em deformação moderada está na faixa de 800 a 1.200 MPa. Para extrusão reversa ou para ligas de aço, pode exceder 1.800 MPa. Como um exemplo simples, o deslocamento de uma cabeça de 20 mm de diâmetro a partir de um fio de 10 mm produz uma área final da cabeça de cerca de 314 milímetros quadrados. A uma tensão de fluxo de 1.000 MPa, isso requer cerca de 314 kN de força, ou cerca de 32 toneladas métricas. A mesma cabeça com encaixe profundo formado por extrusão para trás, ou feita em liga de aço, poderia exigir duas a três vezes essa força.
A tabela abaixo fornece faixas indicativas de diâmetros de fio versus classe de máquina para aços carbono; os valores reais dependem da complexidade da peça, da condição do material e da lubrificação.
| Classe de máquina | Faixa típica de diâmetro de fio | Aplicação típica |
|---|---|---|
| 25-60 toneladas | 1-6mm | Pregos, pequenos parafusos, rebites |
| 60-160 toneladas | 4-12mm | Parafusos de máquina, porcas, pinos |
| 160-400 toneladas | 8-20mm | Parafusos, pinos e componentes automotivos para serviços pesados |
| 400-850 toneladas | 15-35mm | Fixadores grandes, peças forjadas, trabalhos de alta deformação |
Para uma prensa vertical de forjamento a frio de tamanho médio, a classe BLKP650, classificada em 6.500 kN, é uma escolha comum quando a profundidade de conformação é longa e o curso deve permanecer equilibrado sob carga pesada. Dimensionar acima de suas necessidades atuais geralmente é aconselhável porque as famílias de produtos tendem a crescer em direção a diâmetros de fio maiores ao longo do tempo.
 Prensa articulada BLKP-650 para forjamento a frio profundo e curso estável Com capacidade de 6.500 kN e curso de pressão de 8 mm, esta prensa oferece conformação controlada para peças de espessura grossa, apresentando um sistema ejetor integrado e detecção de carga para operação confiável em aplicações de compressão profunda. Ver Produto →
As ferramentas determinam o custo real por peça no cabeçote a frio. The die set includes inserts, punches, sleeve housings, pins, and strippers. For high-volume steel heading, tungsten carbide inserts are the standard choice, supported in steel shrink-fitted cases. As pastilhas de metal duro geralmente duram de 500.000 a 2.000.000 peças por cavidade entre reafiações para peças de aço com baixo teor de carbono. Os punções desgastam-se mais rapidamente, especialmente na extrusão reversa, onde as pressões de contato são extremas; muitos punções possuem revestimentos de titânio ou cerâmica para prolongar a vida útil.
A lubrificação não é opcional. O padrão da indústria para o aço é um revestimento de conversão de fosfato de zinco seguido por um lubrificante de estearato. Filmes de óleo comuns não conseguem sobreviver às pressões de contato da extrusão a frio, e o resultado da falta de lubrificação é o desgaste e a aderência nas matrizes em poucos minutos. O aço inoxidável requer oxalato ou revestimentos de conversão semelhantes, enquanto o alumínio e o latão podem funcionar com óleos mais leves.
Todas essas falhas estão relacionadas ao alinhamento e à rigidez da máquina. The punch and die must remain concentric within a few microns, and the slide must not tilt under load. Uma estrutura rígida, escavações precisas e um sistema de troca de matrizes bem projetado valem tanto quanto a tonelagem nominal.
Como uma máquina de encabeçamento a frio funciona em alta velocidade, o controle de qualidade deve ser contínuo e automático. Esperar por um resultado de amostragem off-line pode produzir dezenas de milhares de peças defeituosas antes que o problema seja detectado.
A primeira linha de defesa é o sistema de monitoramento de carga da máquina. As modernas prensas de conformação a frio monitoram a carga deslizante em cada curso usando extensômetros montados na estrutura. When the load curve deviates outside a defined window, the machine stops automatically. Isso detecta um punção faltante, um fio mal alimentado ou uma matriz quebrada em um ou dois ciclos, o que evita uma cascata de sucata.
As verificações dimensionais são executadas off-line e in-line. Off-line, inspectors measure head diameter, head height, shank length, socket depth, and thread runout on a sample basis. Os sistemas de medição óptica em linha podem verificar 100% das peças a várias centenas de peças por minuto, rejeitando aquelas que estão fora da tolerância sem diminuir a velocidade da linha.
O teste de dureza é importante para peças cuja resistência final depende do endurecimento por trabalho. As zonas formadas a frio devem atender aos requisitos mínimos de dureza ou tração, e o plano de teste deve visar especificamente essas zonas. Para indústrias automotivas e reguladas, são esperados estudos de capacidade de processos com Cp e Cpk. O cabeçote a frio oferece alta capacidade quando as matrizes estão novas e a máquina está estável, mas a capacidade diminui à medida que as matrizes se desgastam, portanto, os intervalos de troca de ferramentas devem ser baseados no desvio medido e não no hábito.
A sustentabilidade na conformação de metais é geralmente discutida em termos de energia do forno e emissões de gases de efeito estufa. Cold heading avoids heating altogether, which is its strongest environmental credential.
Por peça, o cabeçote a frio consome apenas a energia mecânica da prensa, uma fração da energia necessária para aquecer uma peça bruta no forjamento a quente ou para girar um fuso de usinagem por minutos. A eficiência dos materiais acrescenta outra dimensão: ao deslocar o metal em vez de cortá-lo, a destilação a frio reduz tanto as emissões incorporadas da matéria-prima adquirida como o custo de manuseamento e reciclagem de aparas.
Uma fábrica que muda um fixador de alto volume da usinagem para a descabeçamento a frio normalmente obtém estes resultados:
Esses benefícios são reais e mensuráveis, mas decorrem de uma boa seleção de processos e não de afirmações de marketing. Para um fabricante com grande volume de fixadores ou componentes, a máquina de encabeçamento a frio é uma das opções disponíveis de conformação de metal com maior eficiência energética.
O custo de capital é apenas a parte visível de um investimento a frio. O custo total de propriedade inclui a máquina, ferramentas, instalação, utilidades, manutenção, tempo de troca e o custo de falhas de qualidade. Um modelo de orçamento realista abrange todos eles.
Tooling is a perpetual cost that scales with volume and material hardness. É prudente orçar 5 a 15 por cento do preço da máquina por ano para pastilhas, punções e reafiação, com o limite superior dessa faixa associado ao aço inoxidável ou peças fortemente extrudadas. A manutenção é modesta, mas não negligenciável: sistemas de lubrificação, filtros, juntas e vedações precisam de atenção programada, e uma prensa funcionando vinte e quatro horas por dia em alta velocidade consumirá peças de desgaste todos os anos.
O cálculo do payback geralmente se concentra no custo unitário. Considere um parafuso que custa US$ 0,05 para ser produzido por usinagem e US$ 0,02 em uma linha de direção a frio. Com dez milhões de peças por ano, a economia anual de US$ 300.000 compensa uma máquina de tamanho médio dentro de alguns anos. Se o mix de produtos incluir vários tamanhos em toda a gama da máquina, a utilização torna-se o impulsionador do resultado. A machine that runs only one shift at thirty percent utilization is harder to justify than one that runs three shifts at eighty percent.
O custo de mudança é o item de linha menos visível. Uma troca de matriz que leva duas horas em uma máquina que executa centenas de golpes por minuto é dispendiosa em termos de perda de produção. Máquinas projetadas para troca rápida de matrizes, com fixação hidráulica e cartuchos de ferramentas predefinidos, recuperam seu valor rapidamente sempre que os tamanhos dos lotes são pequenos.
A máquina é tão boa quanto a empresa que a projeta, constrói e dá suporte. A devida diligência técnica deve cobrir quatro áreas antes de você assinar um pedido.
A Zhejiang Bolun High-Precision Machinery, por exemplo, passou duas décadas construindo equipamentos de conformação de metal e opera uma cadeia de produção completa, desde o projeto e usinagem de componentes principais até a montagem final. A empresa publica seu linha completa de produtos abertamente, e os nomes de seus produtos descrevem a aplicação pretendida em vez de ocultá-la. Um fabricante de máquinas transparente mostrará sua fábrica, seus relatórios de teste e seu sistema de qualidade sem ser solicitado.
Várias tendências estão mudando o que os compradores devem esperar de uma máquina de descabeçamento a frio hoje.
A formação servo-acionada é a maior mudança. A servo press does not use a flywheel and clutch; em vez disso, servomotores acionam o slide diretamente ou por meio de uma ligação, com movimento controlado por software. O programa de conformação pode incluir contato lento, aproximação rápida, permanência no ponto morto inferior e extração controlada. For multi-stage cold forming, this reduces vibration, extends die life, and shortens non-forming time. Vários fabricantes de prensas agora combinam um servo acionamento com um mecanismo de alternância para obter a programabilidade e a alta força próxima ao ponto morto inferior que o forjamento a frio exige.
O monitoramento digital está se espalhando da estampagem para a conformação a frio. As máquinas geram uma curva de curso de carga completa para cada peça, e o software aprende a curva normal e sinaliza os desvios em tempo real. Essa capacidade está se tornando o mecanismo de qualidade padrão em linhas automáticas de alta velocidade porque detecta o desgaste das ferramentas antes que os produtos saiam da tolerância.
A automação está avançando no nível do manuseio de materiais. Carregadores de bobinas, endireitadores de fio de circuito fechado, trocadores automáticos de matrizes e embalagens de fim de linha são comumente integrados em células completas. Um robô agora pode transferir peças quentes ou frias entre uma prensa de forjamento pesada e uma prensa de acabamento sem o envolvimento do operador.
Para os compradores, a conclusão prática é que uma nova máquina de descabeçamento a frio deve estar pronta para o digital. O monitoramento de carga, o diagnóstico remoto e os conjuntos de parâmetros armazenados se traduzem diretamente em menos defeitos, trocas mais rápidas e menor custo operacional ao longo da vida útil da máquina.
The cold heading machine is one of the most efficient production tools in manufacturing. Ele transforma fio enrolado em fixadores acabados e componentes projetados em alta velocidade, com pouco desperdício, maior resistência e excelente repetibilidade. Mas sua economia depende do volume, do dimensionamento correto da tonelagem, das ferramentas adequadas e de um construtor de máquinas capaz por trás do equipamento.
Antes de comprar, defina a família de peças com precisão, calcule as forças de conformação necessárias, orçamente o ferramental como despesa contínua e visite o fabricante para ver o controle de qualidade na prática. Uma máquina de encabeçamento a frio bem selecionada funciona por décadas e se torna a estação de menor custo em sua área de produção. Uma escolha mal selecionada é um lembrete caro de uma especificação perdida. A diferença está no preparo.


Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
Uma matriz de forjamento a frio raramente anuncia seu fracasso com anteced...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
As prensas mecânicas são classificadas de duas maneiras principai...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

