
As prensas mecânicas são classificadas de duas maneiras principais: pela construção da estrutura, que as separa em prensas elétricas de tipo aberto e prensas elétricas de tipo fechado, e por mecanismo de acionamento, que as separa em prensas mecânicas, prensas hidráulicas e prensas pneumáticas. Especificamente dentro da categoria de prensas mecânicas, as máquinas são divididas pela forma como o aríete é acionado, incluindo projetos acionados por manivela, acionados por excêntrico, junta articulada, alavanca articulada e tipo parafuso, e por quantos pontos de conexão suportam o aríete, variando de prensas de ponto único usadas para trabalhos mais leves até prensas de quatro pontos usadas para painéis grandes e pesados.
Para a maioria dos compradores, a decisão prática se resume a duas perguntas respondidas em sequência. Primeiro, a aplicação precisa da acessibilidade e do menor custo de uma prensa elétrica de tipo aberto ou da rigidez e precisão de uma prensa elétrica de tipo fechado. Em segundo lugar, qualquer que seja o tipo de estrutura adequado ao trabalho, a tonelagem, o comprimento do curso e a configuração da ponta correspondem à peça específica que está sendo produzida. O restante deste guia aborda todas as principais classificações de prensas elétricas, compara projetos de estruturas abertas e fechadas diretamente com dados operacionais reais, explica detalhadamente os mecanismos de acionamento e configurações de pontos e cobre práticas de segurança e manutenção que mantêm uma prensa funcionando de maneira confiável por anos.
A máquina de prensa elétrica é um equipamento industrial que aplica força mecânica controlada através de um aríete móvel para moldar, cortar, perfurar ou formar chapas metálicas e outros materiais colocados entre o aríete e uma base fixa. Ao contrário de uma prensa operada manualmente, uma prensa mecânica utiliza um sistema motorizado, mais comumente um arranjo de volante e virabrequim, para armazenar e fornecer a energia necessária para cada curso, permitindo uma produção de força muito maior e tempos de ciclo muito mais rápidos do que a operação manual poderia alcançar.
Em uma prensa mecânica típica, um motor elétrico gira continuamente um volante, armazenando energia rotacional. Quando o operador aciona um golpe, uma embreagem é acionada, conectando o volante giratório a um virabrequim ou eixo excêntrico. À medida que o eixo gira, ele converte o movimento rotacional no movimento linear para cima e para baixo do aríete através de uma biela, fornecendo uma explosão de energia armazenada para a peça de trabalho na parte inferior do curso, precisamente quando a ferramenta entra em contato com o material.
O volante é fundamental para a forma como uma prensa mecânica atinge alta produção de força a partir de um motor relativamente modesto. Em vez de exigir um motor potente o suficiente para fornecer força máxima instantaneamente, o volante acumula energia continuamente entre os golpes e a libera em uma explosão curta e poderosa durante a parte de trabalho real do golpe, permitindo que um motor comparativamente pequeno acione uma prensa capaz de uma tonelagem que excede em muito o que o motor sozinho poderia produzir de forma sustentada.
Um único curso de prensa passa por diversas fases distintas que os operadores e engenheiros de processo consultam ao solucionar problemas ou otimizar uma operação de estampagem. A fase de aproximação faz com que o martelo desça do ponto morto superior em direção à peça de trabalho com resistência mínima. A fase de trabalho começa no momento em que a ferramenta entra em contato com o material, consumindo a maior parte da energia armazenada no volante à medida que ocorre o corte ou conformação propriamente dito. A fase de retorno então leva o aríete de volta ao ponto morto superior, preparando a prensa para o próximo ciclo. Compreender onde nesta sequência uma determinada operação coloca a demanda de pico ajuda a explicar por que certos mecanismos de acionamento, como juntas articuladas ou projetos de alternância, atendem melhor a operações específicas do que um acionamento por manivela padrão, uma vez que cada mecanismo molda esse ciclo de maneira diferente para atender a uma necessidade específica do processo.
As prensas elétricas são usadas na fabricação de metal, fabricação de componentes automotivos, produção de eletrodomésticos, fabricação de gabinetes elétricos e inúmeras outras indústrias que exigem operações repetíveis e de alto volume de chapas metálicas, como corte, perfuração, dobra, trefilação e cunhagem, tornando esta categoria de equipamento uma das classes de máquinas industriais mais amplamente utilizadas na fabricação moderna.
Umtes de restringir o tipo de quadro, é útil colocar o máquina de prensa mecânica dentro do cenário mais amplo das tecnologias de acionamento de prensa, já que cada tipo de acionamento se adapta a um perfil de produção diferente.
| Fator | Prensa Mecânica | Prensa Hidráulica | Prensa pneumática |
|---|---|---|---|
| Velocidade do ciclo | Cursos rápidos e altos por minuto | Velocidade de aríete mais lenta e controlada | Muito rápido para trabalhos leves |
| Forçar consistência através do golpe | Varia ao longo do curso | Força total constante durante todo o curso | Força constante, mas limitada |
| Faixa de tonelagem típica | Moderado a muito alto | Ampla gama, incluindo tonelagem muito elevada | Baixo a moderado |
| Operações mais adequadas | Blanking, perfuração, estampagem de alto volume | Estampagem profunda, formando material espesso | Montagem leve, formação de peças pequenas |
Uma prensa mecânica é geralmente a escolha preferida sempre que a velocidade do ciclo e a produção repetível de alto volume são mais importantes do que o controle de força ajustável , e é por isso que as prensas mecânicas dominam as linhas de estampagem de alta velocidade na fabricação automotiva e de eletrodomésticos, enquanto as prensas hidráulicas continuam preferidas para estampagem profunda e formação de materiais espessos, onde a força controlada e constante durante todo o curso produz melhores resultados.
As prensas pneumáticas ocupam um nicho menor, mas distinto, geralmente reservado para aplicações leves, como montagem de peças pequenas, estampagem leve ou operações de ajuste por pressão, onde as forças envolvidas permanecem modestas e a velocidade do ciclo extremamente alta é mais importante do que a capacidade de tonelagem bruta. As instalações raramente escolhem entre os três tipos de acionamento para uma única aplicação, uma vez que a tonelagem necessária e o tipo de operação normalmente restringem a escolha prática a uma categoria clara antes mesmo da construção da estrutura entrar na decisão.
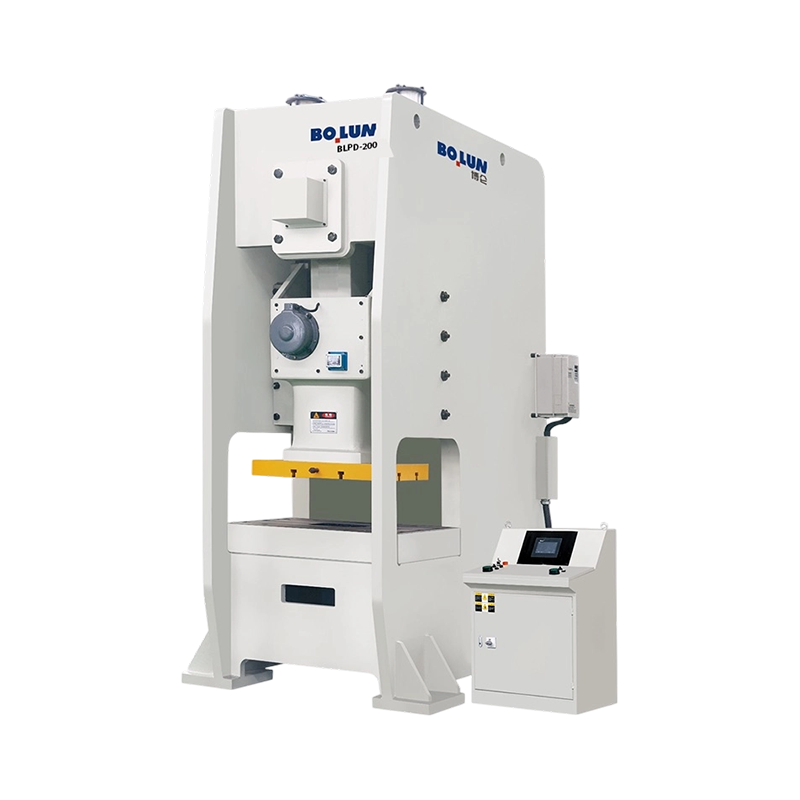
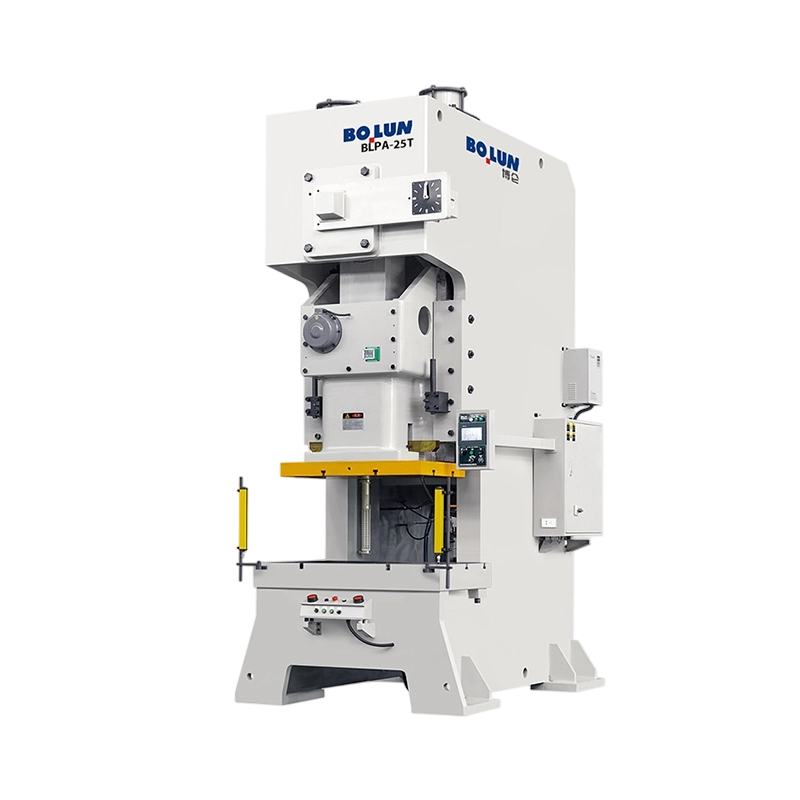
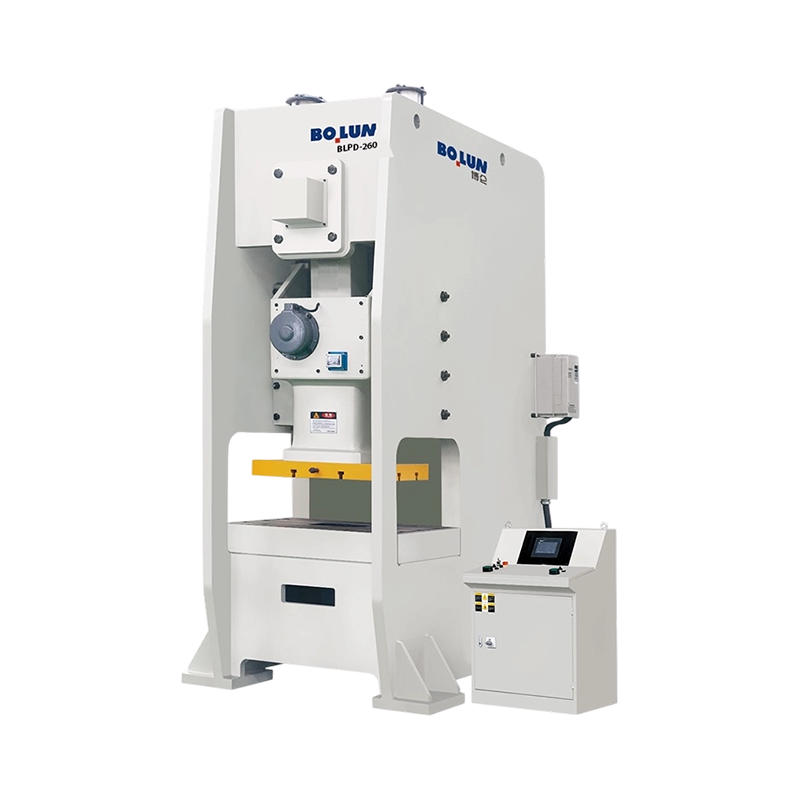
An Máquina de prensa elétrica de tipo aberto , às vezes chamada de prensa de moldura C ou prensa de moldura gap, usa uma moldura em formato de letra C, aberta em três lados ao redor da área de trabalho entre o aríete e a base.
A estrutura aberta em forma de C deixa a parte frontal e ambos os lados da área de trabalho acessíveis, o que é a vantagem prática definidora deste design. O material pode ser alimentado pela frente ou por qualquer lado, as matrizes podem ser trocadas com acesso comparativamente fácil e os operadores ou sistemas de alimentação automatizados têm uma linha de visão clara e acesso físico à área de trabalho durante a operação.
O design da estrutura aberta, embora altamente acessível, é inerentemente menos rígido do que uma estrutura totalmente fechada, uma vez que a forma em C permite uma pequena deflexão da estrutura sob carga, especialmente em tonelagens mais elevadas ou quando a carga é aplicada fora do centro na área de trabalho. Por esse motivo, uma prensa elétrica de tipo aberto geralmente é mais adequada para trabalhos de tonelagem leve e média, geralmente até cerca de 250 toneladas, onde o benefício de acessibilidade supera a modesta compensação de precisão.
Além da acessibilidade bruta durante a operação normal, a estrutura aberta em forma de C de uma prensa elétrica tipo aberta normalmente permite uma troca de matriz mais rápida do que uma estrutura equivalente fechada, uma vez que os técnicos podem abordar o espaço da matriz em três direções, em vez de ficarem limitados a uma única abertura frontal. Para oficinas que executam muitas peças diferentes na mesma impressora em um cronograma rotativo, essa vantagem no tempo de troca pode aumentar significativamente a utilização geral do equipamento durante um turno de trabalho, muitas vezes fazendo a diferença entre cumprir um cronograma de entrega apertado ou ficar para trás.
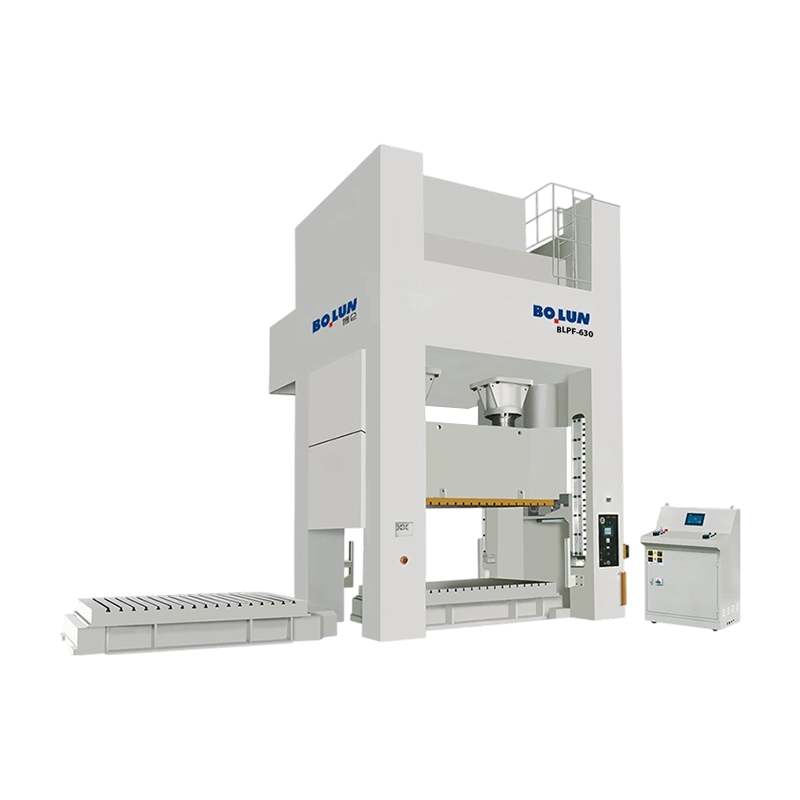
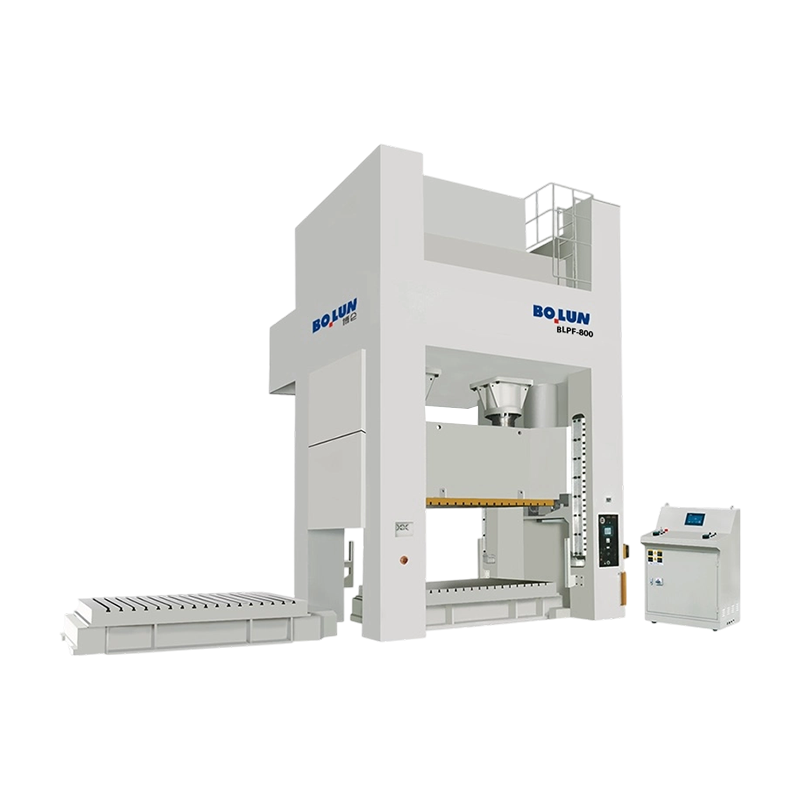
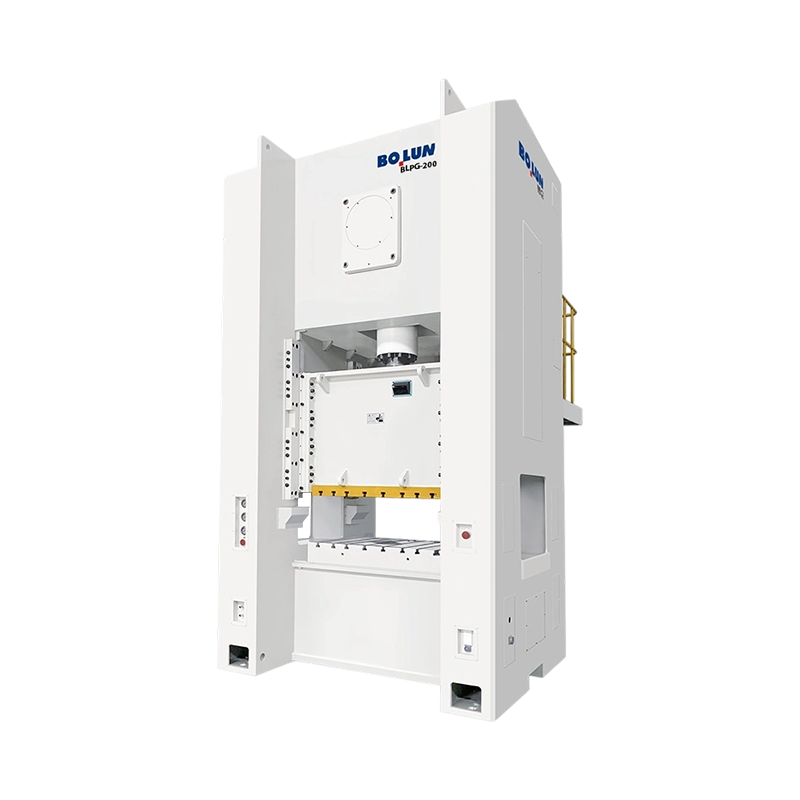
A Máquina de prensa elétrica tipo fechada , muitas vezes chamada de prensa lateral reta ou prensa de estrutura H, usa uma estrutura com membros estruturais conectados em ambos os lados da área de trabalho, formando um caminho de carga totalmente fechado ao redor do aríete.
Como a estrutura forma um caminho de carga completo em ambos os lados, em vez de um formato de C aberto, uma prensa elétrica do tipo fechado resiste à deflexão com muito mais eficácia sob carga pesada ou descentralizada. Essa rigidez adicional se traduz diretamente em melhor paralelismo do aríete e contato mais consistente com as ferramentas em toda a área de trabalho, o que é significativamente importante para trabalhos de estampagem de precisão e formação de painéis grandes.
A construção de estrutura fechada suporta classificações de tonelagem substancialmente mais altas do que os projetos de estrutura aberta, com muitas prensas do tipo fechado com capacidade bem superior a 500 toneladas e grandes prensas de painéis de carroceria automotiva atingindo vários milhares de toneladas. A maior rigidez de um design de estrutura fechada geralmente se traduz em tolerâncias dimensionais mais rigorosas nas peças acabadas , razão pela qual a estampagem de alta precisão e o trabalho em painéis grandes favorecem consistentemente a construção do tipo fechado em detrimento das alternativas do tipo aberto.
As prensas do tipo fechado normalmente empregam sistemas de guiamento de deslizamento mais extensos do que os equivalentes do tipo aberto, muitas vezes usando superfícies de guia em todos os quatro cantos do aríete, em vez de um arranjo de guia de dois pontos mais simples. Esta orientação mais abrangente contribui ainda mais para a vantagem de precisão da construção de estrutura fechada, uma vez que restringe o movimento do martelo a um caminho vertical consistente, mesmo quando as forças da matriz não estão perfeitamente centradas na área de trabalho, um cenário que ocorre rotineiramente na produção real, mesmo com ferramentas bem projetadas.
A tabela abaixo coloca as principais diferenças entre os dois tipos de quadro lado a lado para comparação direta.
| Fator | Máquina de prensa elétrica de tipo aberto | Máquina de prensa elétrica tipo fechada |
|---|---|---|
| Formato da moldura | Em forma de C, aberto em três lados | Caminho de carga totalmente fechado em ambos os lados |
| Acessibilidade | Excelente, frente e laterais abertas | Limitado apenas à abertura frontal |
| Rigidez do quadro | Moderado, alguma deflexão sob carga | Deflexão alta e mínima sob carga |
| Faixa de tonelagem típica | Até cerca de 250 toneladas | 250 toneladas até vários milhares de toneladas |
| Precisão e repetibilidade | Bom para trabalhos de estampagem em geral | Superior para trabalhos com tolerâncias rigorosas |
| Custo relativo do equipamento | Inferior | Superior |
Nenhum dos tipos de estrutura é universalmente melhor, uma vez que a escolha correta depende inteiramente do tamanho da peça, da tolerância necessária, da tonelagem e da frequência com que as matrizes precisam ser trocadas durante a produção, uma estrutura de decisão abordada com mais detalhes posteriormente neste guia.
Além da construção da estrutura, as prensas mecânicas são categorizadas pelo mecanismo específico usado para converter a energia do volante em movimento do aríete, e cada tipo de acionamento produz uma força distinta e um perfil de velocidade durante o curso.
O projeto de prensa mecânica mais comum, usando um virabrequim para converter o movimento rotativo em movimento linear do aríete. As prensas de manivela oferecem um design simples e confiável, adequado para trabalhos de corte, perfuração e conformação de uso geral.
Usa um eixo excêntrico em vez de um virabrequim verdadeiro, geralmente permitindo um design de estrutura mais compacto para um determinado comprimento de curso, comumente usado em prensas de pequena e média tonelagem.
Usa uma articulação articulada que multiplica a força dramaticamente perto da parte inferior do curso, tornando este design adequado para operações de cunhagem, dimensionamento e conformação de precisão que exigem força muito alta em uma curta distância de trabalho.
Semelhante em princípio a uma prensa de junta articulada, usando uma articulação articulada para gerar alta força com um movimento controlado e de permanência próximo ao ponto morto inferior, preferido para operações que necessitam de tempo de contato prolongado sob carga.
Usa um mecanismo de parafuso giratório acionado por um volante ou motor para acionar o aríete, oferecendo operação limitada por energia em vez de limitada por curso, comumente usada em aplicações de forjamento e cunhagem onde a energia de impacto controlada é mais importante do que a geometria de curso fixo.
Usa um mecanismo multi-link para modificar o perfil de velocidade do aríete ao longo do curso, muitas vezes produzindo uma velocidade de aproximação mais lenta e uma espera prolongada na parte inferior do curso, útil para operações de estampagem profunda sensíveis à velocidade do aríete.
A seleção do mecanismo de acionamento correto começa com a identificação do que o processo realmente exige do perfil de movimento do aríete. As operações que necessitam de corte rápido e simples se beneficiam dos acionamentos de manivela ou excêntricos padrão, uma vez que esses projetos proporcionam um movimento direto e previsível em altas taxas de ciclo. As operações que necessitam de força extrema concentrada perto do ponto morto inferior, como cunhar detalhes finos em uma superfície de peça, se beneficiam de projetos de juntas articuladas ou de alternância, especificamente devido à forma como esses mecanismos multiplicam a força por meio de sua geometria de ligação. Combinar o mecanismo de acionamento com a demanda do processo, em vez de usar uma prensa de manivela padrão para cada aplicação, muitas vezes melhora a qualidade da peça e a vida útil da ferramenta, e pode reduzir significativamente as taxas de refugo em processos onde o tempo de força através do curso afeta diretamente a peça acabada.
As prensas mecânicas maiores também são classificadas de acordo com o número de pontos de conexão, ou seja, virabrequins individuais ou conexões excêntricas, que suportam e acionam o aríete, o que afeta diretamente a distribuição de carga em amplas áreas de trabalho.
Uma prensa de ponto único usa uma conexão de acionamento central ao aríete, que é a configuração mais simples e comum para prensas de pequeno e médio porte que manuseiam peças que cabem confortavelmente em uma área de trabalho compacta sem exigir suporte em uma extensão incomumente grande.
Uma prensa de ponta dupla utiliza duas conexões de acionamento posicionadas ao longo da largura do aríete, distribuindo a carga de maneira mais uniforme em áreas de trabalho mais amplas e reduzindo o risco de inclinação do aríete quando a força é aplicada fora do centro em um espaço maior da matriz.
Uma prensa de quatro pontos utiliza quatro conexões de acionamento, uma perto de cada canto do aríete, proporcionando a distribuição de carga mais uniforme disponível e tornando esta configuração a escolha padrão para aplicações de estampagem de painéis muito grandes, como painéis de carrocerias automotivas, onde manter o paralelismo consistente em uma grande área de trabalho é essencial para a qualidade da peça.
À medida que a área de trabalho aumenta, o risco de distribuição desigual de força e inclinação do aríete aumenta proporcionalmente, e é precisamente por isso que prensas maiores do tipo fechado geralmente usam configurações de dois ou quatro pontos em vez de um único acionamento central. Combinar a contagem de pontos com o tamanho e a tonelagem da peça é uma das decisões de especificação mais importantes ao selecionar uma prensa de estampagem de grande formato.
Embora os pontos de acionamento adicionais melhorem a distribuição da carga, eles também acrescentam complexidade mecânica, uma vez que cada ponto de conexão adicional requer sua própria articulação de acionamento precisamente sincronizada, ligada a um volante comum e a um sistema de embreagem. Essa complexidade adicional geralmente aumenta o custo inicial do equipamento e os requisitos de manutenção contínua em comparação com um projeto de ponto único mais simples, e é por isso que a contagem de pontos deve corresponder aos requisitos reais de tamanho da peça, em vez de ser selecionada como uma atualização padrão, independentemente da aplicação, uma vez que pagar pela complexidade de sincronização que a necessidade real de produção não exige raramente melhora o retorno geral do investimento no equipamento.
Armazena energia rotacional do motor de acionamento continuamente, liberando-a em uma explosão concentrada durante cada curso de trabalho para fornecer força muito além daquela que o motor sozinho poderia sustentar.
Engata o volante no virabrequim para iniciar um curso e interrompe o movimento do aríete imediatamente quando o curso é concluído, um componente crítico de segurança e controle em todas as prensas mecânicas.
Converte o movimento rotativo do volante no movimento alternativo linear do aríete, com a geometria do eixo determinando diretamente o comprimento do curso e o perfil de velocidade do aríete.
O componente móvel que carrega a matriz superior e fornece força à peça de trabalho, guiado com precisão dentro da estrutura para manter um alinhamento consistente com a base fixa ao longo de cada curso.
A estrutura inferior fixa que suporta a matriz inferior, projetada para suportar cargas de impacto repetidas, mantendo ao mesmo tempo um alinhamento preciso com o aríete durante toda a vida útil da máquina.
As modernas prensas elétricas incluem controles programáveis que controlam a velocidade do curso, intertravamentos de segurança e monitoramento operacional, cada vez mais integrados com sistemas automatizados de alimentação e manuseio de peças em linhas de alto volume.
Cada um desses componentes depende do correto funcionamento dos demais para que a prensa opere com segurança e produza peças consistentes. Um volante e virabrequim perfeitamente mantidos não podem compensar um conjunto de embreagem e freio desgastado que não consegue parar o aríete de maneira confiável, e um sistema de guia do aríete alinhado com precisão oferece poucos benefícios se a base e a placa de apoio tiverem se deslocado para fora do alinhamento ao longo de anos de uso pesado. Avaliar a compra de uma impressora ou planejar um programa de manutenção para uma máquina existente significa considerar o sistema completo em vez de qualquer componente isolado.
As instalações que selecionam uma prensa mecânica devem considerar não apenas os requisitos atuais de peças, mas também as necessidades de produção futuras razoavelmente previstas, uma vez que atualizar a tonelagem ou o tipo de estrutura posteriormente normalmente significa comprar uma máquina inteiramente nova em vez de modificar uma existente. Especificar capacidade adicional moderada além dos requisitos imediatos, onde o orçamento permite, muitas vezes se mostra mais econômico ao longo da vida útil do equipamento do que superar repetidamente sucessivas prensas subdimensionadas, especialmente para operações crescentes que esperam que a complexidade ou o volume das peças aumentem dentro de alguns anos após a compra inicial.
A prensa em si é apenas metade de uma operação de estampagem funcional, uma vez que a matriz determina a forma real, a ação de corte ou o resultado de conformação aplicado ao material, e o design da matriz deve estar alinhado com o tipo específico de prensa selecionado.
As matrizes progressivas realizam múltiplas operações em sequência à medida que o material da tira avança através de várias estações dentro de um único conjunto de matrizes, e esta abordagem combina particularmente bem com prensas abertas de alta velocidade que executam alimentação contínua de bobina, uma vez que a combinação maximiza a produção para peças que requerem várias etapas de formação ou corte.
As matrizes de transferência movem peças ou peças individuais entre estações usando um sistema de transferência mecânica em vez de uma tira contínua, uma abordagem comumente usada em prensas fechadas maiores que produzem peças maiores, como painéis automotivos, onde peças brutas individuais, em vez de uma bobina contínua, alimentam o processo.
As matrizes compostas realizam múltiplas operações de corte simultaneamente em uma única estação, em vez de em estações sequenciais, geralmente usadas para peças que exigem alta precisão dimensional entre vários recursos de corte em um único golpe.
O peso da matriz, a altura de fechamento e a folga de trabalho necessária devem ser verificados em relação ao tipo específico de estrutura de prensa em consideração, uma vez que uma matriz projetada para acesso aberto e altura de fechamento mais curta típica de uma prensa de tipo aberto pode não ser transferida diretamente para uma prensa de tipo fechado sem modificação, e vice-versa.
Uma matriz mal conservada, com arestas de corte cegas ou superfícies de formação desgastadas, força a prensa a trabalhar mais do que o necessário para completar cada operação, acelerando o desgaste da embreagem, do freio e dos componentes de acionamento ao longo do tempo. Instalações que tratam a manutenção de matrizes e a manutenção de prensas como um único programa integrado, em vez de duas questões separadas tratadas por departamentos diferentes, geralmente apresentam uma vida útil mais longa tanto das ferramentas quanto da própria prensa, juntamente com uma qualidade de peça mais consistente durante toda a vida útil de uma operação de produção.
A área onde o martelo e a matriz entram em contato com a peça de trabalho, conhecida como ponto de operação, representa a zona de maior risco em qualquer prensa mecânica, e a proteção adequada, seja barreiras fixas, cortinas de luz ou sistemas de controle bimanual, é essencial para evitar o contato do operador com componentes móveis durante um curso, independentemente do tipo específico de estrutura ou da tonelagem envolvida.
Como o conjunto da embreagem e do freio controla exatamente quando o aríete se move e para, a inspeção e manutenção regular deste sistema é um requisito crítico de segurança, e qualquer sinal de parada retardada ou engate inconsistente deve tirar imediatamente a máquina de serviço até ser reparada.
O treinamento consistente do operador sobre técnicas de alimentação adequadas, procedimentos de troca de matrizes e protocolos de parada de emergência reduz significativamente o risco de incidentes, e as instalações devem manter procedimentos operacionais padrão documentados específicos para cada combinação de prensa e matriz em uso regular.
Qualquer trabalho de manutenção, troca de matriz ou ajuste realizado em uma prensa mecânica deve seguir procedimentos rigorosos de bloqueio e etiquetagem, garantindo que a máquina não possa realizar um ciclo inesperado enquanto o pessoal estiver trabalhando dentro ou perto do ponto de operação.
A operação contínua da prensa elétrica gera ruído e vibração significativos, especialmente em prensas fechadas maiores que executam operações de alta tonelagem. As instalações devem avaliar a exposição ao ruído em relação às diretrizes relevantes do local de trabalho e considerar a montagem com isolamento de vibração para prensas instaladas em andares superiores ou perto de equipamentos sensíveis, uma vez que a vibração transmitida pode afetar máquinas de precisão próximas ao longo do tempo.
Toda prensa elétrica deve ter controles de parada de emergência claramente marcados e facilmente acessíveis, posicionados de modo que qualquer operador ou pessoal próximo possa parar a máquina imediatamente sem a necessidade de se aproximar do ponto de operação para fazê-lo, e esses controles devem ser testados regularmente como parte da verificação de segurança de rotina, em vez de serem considerados funcionais indefinidamente após a instalação inicial, uma vez que um controle de emergência que falha silenciosamente não oferece proteção real quando é realmente necessário.
Diferentes indústrias gravitam em torno de configurações específicas de prensas mecânicas com base nos tamanhos das peças, tolerâncias e volumes de produção típicos de seus produtos.
A produção de painéis de carroceria automotiva depende fortemente de grandes prensas fechadas, geralmente em configurações de quatro pontos, capazes de estampar painéis grandes e complexos com consistência dimensional precisa em milhares de peças por produção. Componentes automotivos menores, como suportes e fixadores, são frequentemente produzidos em prensas abertas de alta velocidade que executam matrizes progressivas.
As carcaças dos aparelhos e os componentes internos abrangem uma ampla faixa de tonelagem, com prensas menores do tipo aberto geralmente lidando com suportes internos e componentes de montagem, enquanto prensas maiores do tipo fechado formam painéis externos que exigem um acabamento superficial liso e consistente.
A fabricação de gabinetes elétricos normalmente favorece prensas do tipo aberto que executam matrizes progressivas de alta velocidade, uma vez que essas peças são geralmente materiais de calibre mais leve produzidos em volumes muito altos, onde a velocidade do ciclo e a acessibilidade da matriz para trocas frequentes de ferramentas são mais importantes do que a extrema rigidez que as prensas do tipo fechado oferecem.
A produção de fixadores de alto volume e pequenas ferragens geralmente usa prensas compactas de ponto único aberto operando com cursos muito altos por minuto, priorizando a velocidade do ciclo bruto em detrimento das vantagens de precisão que são mais importantes para peças maiores e com tolerâncias mais restritas.
Aplicações industriais pesadas, incluindo conformação de suportes estruturais, supressão de placas espessas e conformação de flanges grandes, normalmente exigem prensas do tipo fechado de maior tonelagem disponíveis, uma vez que a espessura do material nessas aplicações exige substancialmente mais força por unidade de cisalhamento ou comprimento de conformação do que o típico trabalho de chapa metálica de bitola fina encontrado na fabricação de automóveis ou eletrodomésticos, muitas vezes empurrando os requisitos de tonelagem muito além do que uma operação comparável de bitola fina jamais precisaria.
Além do tipo de estrutura e do mecanismo de acionamento, diversas especificações numéricas específicas determinam se uma determinada prensa elétrica realmente atende aos requisitos de produção.
A tonelagem representa a força máxima que uma prensa pode fornecer com segurança, e esse valor deve sempre exceder a força calculada necessária para uma determinada operação por uma margem de segurança razoável, uma vez que operar uma prensa consistentemente perto de sua tonelagem nominal máxima acelera o desgaste e aumenta o risco de falha.
O comprimento do curso define a distância total de deslocamento vertical do aríete, que deve ser suficiente para permitir que as peças passem pela matriz durante a remoção ou ejeção automática, particularmente importante para peças estampadas profundas que exigem maior folga do que simples operações de estampagem.
Este valor determina diretamente a taxa de produção teórica máxima, embora a produção real alcançável também dependa da velocidade de alimentação do material, da complexidade da peça e de quaisquer operações secundárias integradas ao ciclo de prensagem.
A altura de fechamento, a distância entre o aríete e a base na parte inferior do curso, deve acomodar a altura específica da matriz usada, enquanto o tamanho da base deve caber fisicamente tanto na matriz quanto no material que está sendo alimentado através da prensa.
Além das especificações com as quais o comprador interage diretamente, a potência do motor e a capacidade de energia do volante determinam a rapidez com que uma prensa pode se recuperar entre os golpes em altas taxas de produção sustentadas. Uma prensa operando perto de seus cursos nominais máximos por minuto por longos períodos precisa de potência de motor adequada para manter o volante totalmente carregado entre os ciclos, e a capacidade subdimensionada do motor pode causar perda gradual de velocidade e fornecimento de força inconsistente durante longos ciclos de produção contínua, um problema que as folhas de especificações por si só nem sempre tornam óbvio sem verificar especificamente as classificações do ciclo de trabalho, e é por isso que vale a pena solicitar dados do ciclo de trabalho diretamente de um fabricante antes de finalizar uma decisão de compra.
As prensas mecânicas são classificadas principalmente pela construção da estrutura em designs de tipo aberto e tipo fechado, e por mecanismo de acionamento em prensas mecânicas, hidráulicas e pneumáticas, com prensas mecânicas divididas ainda por tipos de manivela, excêntrico, junta articulada, alavanca articulada e acionamento por parafuso.
Uma prensa elétrica de tipo aberto usa uma estrutura em forma de C aberta em três lados para fácil acesso, geralmente adequada para trabalhos de tonelagem mais leve, enquanto uma prensa elétrica de tipo fechado usa uma estrutura totalmente fechada que oferece maior rigidez e precisão para maior tonelagem e aplicações de peças maiores.
As máquinas de prensa elétrica de tipo aberto geralmente cobrem tonelagem de até cerca de 250 toneladas, tornando-as adequadas para operações de estampagem, corte e perfuração de pequeno e médio porte, em vez de trabalhos em painéis muito grandes.
As prensas elétricas do tipo fechado oferecem rigidez de estrutura significativamente maior, o que reduz a deflexão sob carga pesada ou descentralizada e mantém um paralelismo de aríete mais rígido, sendo que ambos são essenciais para a produção de painéis grandes e dimensionalmente consistentes.
Uma prensa mecânica usa um volante e um virabrequim para converter a energia rotacional armazenada em movimentos de aríete rápidos e repetíveis, enquanto uma prensa hidráulica usa pressão de fluido para fornecer força constante durante todo o curso em velocidades de ciclo geralmente mais lentas.
Uma prensa articulada usa um mecanismo de ligação que multiplica a força dramaticamente perto da parte inferior do curso, tornando-a adequada para cunhagem, dimensionamento e outras operações de precisão que exigem força muito alta em uma curta distância de trabalho.
A contagem de pontos refere-se ao número de conexões individuais do virabrequim ou do acionamento excêntrico que suportam o aríete, variando de prensas de ponto único para peças compactas até prensas duplas ou de quatro pontos que distribuem a carga uniformemente em áreas de trabalho mais amplas.
A tonelagem necessária depende da espessura do material, da resistência do material, do cisalhamento ou do comprimento do perímetro de conformação da peça e da operação específica que está sendo executada, e normalmente é calculada usando fórmulas estabelecidas específicas para trabalhos de moldagem, perfuração ou conformação.
Os recursos de segurança essenciais incluem proteção do ponto de operação, como cortinas de luz ou barreiras fixas, um sistema confiável de embreagem e freio com desempenho de parada verificado, sistemas de controle bimanual quando aplicável e procedimentos documentados de bloqueio e sinalização para trabalhos de manutenção.
Os sistemas de embreagem e freio devem ser inspecionados em um cronograma regular definido pelo fabricante e pelos regulamentos de segurança aplicáveis, com distância de parada e tempo de resposta verificados para permanecer dentro das tolerâncias de segurança especificadas em cada intervalo de inspeção.


Compreendendo as prensas mecânicas e suas funções essenciais ...
Uma impressora não é uma categoria de máquina. É uma família de máquinas f...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

