
No campo da moderna fabricação mecânica de precisão, um prensa elétrica é a principal fonte de energia para montagem, conformação e calibração de componentes de alta precisão. Seja para a montagem de virabrequins de motores centrais ou para a prensagem de precisão de grees estruturas mecânicas, a seleção do tipo apropriado de prensa determina diretamente a qualidade de montagem e a vida útil da peça de trabalho.
Uma prensa mecânica é um dispositivo que gera uma força imensa por meio de transferência de energia (mecânica ou hidráulica) para realizar a deformação do material ou o encaixe por pressão do componente. No processamento de virabrequins, não é apenas uma simples “ferramenta de empurrar”, mas um sistema de precisão que requer controle rigoroso sobre curso, velocidade e pressão. Seu principal objetivo operacional é garantir que as peças correspondentes alcancem o ajuste de interferência projetado sem gerar concentrações de tensão interna ou danos às superfícies correspondentes.
Para entender melhor os cenários aplicáveis aos diferentes equipamentos, podemos analisá-los através da seguinte comparação de desempenho:
| Característica de desempenho | Manivela (manivela/manivela dupla) | Prensa Hidráulica |
| Fonte de energia | Armazenamento de energia no volante, ligação mecânica | Cilindro hidráulico, potência fluida |
| Características do AVC | Pressão máxima no ponto morto inferior, a velocidade cai drasticamente perto do fundo | Pressão constante durante todo o curso |
| Precisão de controle | Curso fixo, difícil de parar no meio do processo | Monitoramento preciso da pressão e suspensão do curso |
| Aplicação Primária | Estamparia de metal de alto volume, forjamento | Encaixe de pressão de precisão, endireitamento de eixo, montagem complexa |
| Flexibilidade Operacional | Baixo (adequado para tarefas repetitivas padronizadas) | Alto (adequado para várias tarefas personalizadas de ajuste por pressão) |
Máquina de prensa de virabrequim: Este equipamento é projetado sob medida para linhas de produção de virabrequins e normalmente é equipado com ferramentas de posicionamento especializadas para garantir que as linhas centrais dos vários munhões do virabrequim estejam perfeitamente alinhadas, evitando inclinação durante o processo de ajuste por pressão.
Prensa de endireitamento de eixo: Os virabrequins geralmente apresentam pequenos desvios de flexão após o uso ou processamento. Essas prensas são equipadas com sistemas de medição de alta sensibilidade (geralmente usados com blocos V e relógios comparadores) para realizar múltiplas correções hidráulicas em pequena escala, ajustando o desvio do virabrequim ao nível de mícron.
Ao enfrentar a tarefa de encaixar sob pressão um virabrequim de motor de 2 tempos, muitos usuários se perguntam: uma prensa comum de 20 toneladas é suficiente? A resposta não é absoluta e depende dos parâmetros físicos e dos requisitos de precisão da peça específica.
Para determinar se 20 toneladas de pressão são adequadas, deve-se avaliá-la com base na lógica física dos ajustes de interferência. A força de pressão necessária é influenciada principalmente pela área de contato, quantidade de interferência e coeficiente de atrito dos materiais.
Base de cálculo de carga: Na prática de engenharia, a fórmula aproximada para estimar a força de pressão é F = mu * pi * d * L * P_radial, onde mu é o coeficiente de atrito, d é o diâmetro do eixo, L é o comprimento de acoplamento e P_radial é a pressão radial gerada. Para um virabrequim de 2 tempos, se o diâmetro do munhão for grande e a interferência for projetada para ser alta, a força necessária poderá se aproximar ou exceder o limite de 20 toneladas.
Restrições Estruturais: Os virabrequins de 2 tempos são normalmente compostos de semieixos esquerdo e direito e um pino de manivela central. Sua característica estrutural é a alta rigidez do braço da manivela, mas a espessura da parede ao redor do orifício de conexão é limitada. Se a tonelagem do equipamento for selecionada incorretamente, a pressão que exceder a resistência ao escoamento do material provocará microfissuras no braço da manivela ou expansão do furo do eixo.
| Tipo de motor | Faixa de diâmetro do diário | Adequação para prensas de 20 toneladas | Fatores Fundamentais a Considerar |
| Serviços leves (por exemplo, ferramentas de jardim) | 15 - 25mm | Muito adequado | Reserva de pressão suficiente, requer regulação de pressão |
| Serviço médio (por exemplo, motocicleta/motor de popa) | 30 - 50mm | Configuração padrão da indústria | Requer ferramentas dedicadas, foco na coaxialidade |
| Serviço pesado (por exemplo, grande deslocamento/industrial) | > 50 mm | Recomenda-se assistência limitada e de montagem térmica | A prensagem a frio danifica facilmente as superfícies, requer diferencial de temperatura |
Mesmo que a prensa atenda aos requisitos de tonelagem, monitoramento de pressão é muito mais importante do que a simples seleção de tonelagem ao pressionar virabrequins de 2 tempos.
Monitoramento de curva: Num processo de ajuste por pressão ideal, a curva de aumento da pressão com o deslocamento deve ser suave e linear. Se ocorrer um aumento repentino significativo na pressão (pico de jitter) no meio do processo, isso geralmente indica lascas de metal, lubrificação insuficiente ou desalinhamento axial na superfície de contato.
Medidas Preventivas: É altamente recomendável instalar um sensor de pressão em uma prensa hidráulica. Para virabrequins de 2 tempos, se a pressão atingir o limite rapidamente no início, deve-se parar imediatamente, pois forçá-la neste estágio pode facilmente causar escoriações na superfície do munhão. Quando tal dano ocorre, a força de fixação da superfície de contato falha completamente, causando deslizamento do eixo ou ruído anormal durante o uso subsequente.
No processo de manutenção e produção de virabrequins, a desmontagem de peças antigas e a prensagem de novas são ações frequentes. Para conseguir uma comutação eficiente e com poucos danos, não se pode confiar apenas na simples ação push-pull da prensa; requer uma lógica de processo padronizada.
Alcançar uma troca rápida entre encaixe por pressão e desmontagem depende de configuração de ferramentas and resposta flexível do sistema hidráulico .
Diferença no projeto de ferramentas: O modo de desmontagem requer uma matriz de base de suporte. Sua função é deixar o braço da manivela assentar firmemente na base, deixando um orifício central para a passagem do munhão. O modo de ajuste por pressão requer um aríete guia de posicionamento. O aríete deve estar precisamente alinhado com o centro do munhão e deve ter capacidade de ajuste fino durante o processo de prensagem para garantir que o ângulo de entrada seja absolutamente vertical.
Ajuste de limitação do sistema hidráulico: Para evitar danos às peças devido a força excessiva, devem ser definidas válvulas de alívio ou limites eletrônicos. Durante a desmontagem, como a força de ruptura inicial é muitas vezes elevada, o equipamento pode funcionar à pressão nominal; durante o encaixe por pressão, um limite superior de segurança deve ser predefinido para evitar sobrecarga.
Muitos iniciantes tendem a pensar que quanto mais apertado, melhor, mas do ponto de vista da engenharia, os ajustes de interferência devem ser mantidos dentro de um intervalo específico. tolerância de ajuste de interferência .
| Método de acasalamento | Coeficiente de Fricção | Comportamento da Força de Pressão | Confiabilidade |
| Interferência excessiva | 0,12 - 0,15 | O manômetro flutua violentamente | Danifica facilmente superfícies, fadiga por estresse interno |
| Interferência razoável | 0,08 - 0,10 | A pressão sobe suavemente, pista estável | Transmissão de torque estável, sem danos ao metal |
| Temperatura Assistida | 0,05 - 0,07 | Pressão significativamente menor | Ajuste justo, propriedades do material preservadas |
Valor da Lubrificação: É obrigatório o uso de lubrificante de extrema pressão; forma uma película de óleo entre o munhão e o orifício de conexão, evitando o atrito seco durante a prensagem, tornando a montagem mais suave.
Na produção em larga escala, ao utilizar um layout colaborativo de equipamentos mecânicos e hidráulicos, a eficiência e o rendimento da produção podem ser bastante melhorados.
Durante a fase de usinagem de desbaste ou forjamento, um prensa de manivela dupla é uma força central indispensável. Ele resiste efetivamente ao momento de tombamento gerado durante o processo de prensagem, garantindo que a peça bruta do virabrequim seja tensionada uniformemente durante o forjamento.
| Etapa do processo | Equipamento Recomendado | Objetivo |
| Forjamento/Formação Desbaste | Prensa de manivela dupla | Garanta a densidade do material |
| Ajuste de pressão de precisão | Prensa Hidráulica | Garanta interferência, evite danos à superfície |
| Endireitamento Axial | Prensa de endireitamento de eixo | Erro geométrico de controle |
Desvio de coaxialidade: Se a precisão de orientação da ferramenta de ajuste por pressão for insuficiente, o semi-eixo do virabrequim oscilará, causando batimento radial no produto acabado.
Carregamento excêntrico: Se o centro de pressão não cair no centro geométrico do eixo do virabrequim, isso causará microtorção do braço do pedivela.
O encaixe por pressão do virabrequim é um trabalho de alto risco e alta precisão. Estabelecer um sistema científico diário de gestão e segurança é a base da operação da fábrica.
Teste do sensor de força: Recomenda-se calibrar o sistema de detecção de pressão uma vez por trimestre. Certifique-se de que o erro de leitura do sensor seja controlado dentro de 1% em relação aos pesos de calibração padrão.
| Medida Protetiva | Função |
| Botões de controle bimanuais | Impede que os operadores cheguem à estação |
| Detecção de cortina de luz | Parada de emergência se entrar objeto estranho |
| Proteção contra sobrecarga de pressão | Descarrega automaticamente se o limite for excedido |
Ouça sons anormais: Durante a pressão, um som agudo contínuo indica falha de lubrificação; um som de clique nítido provavelmente significa dano local à superfície metálica de contato.
O núcleo do monitoramento da qualidade reside na interpretação da curva de deslocamento de pressão. Se forem encontradas aparas de metal empilhadas na saída ou se aparecerem marcas evidentes de desenhos na superfície, a operação deverá ser interrompida.
Geralmente, encaixes de pressão repetidos não são recomendados . Cada pressão causa deformação plástica microscópica da superfície de contato, o que reduz a vida útil do material em fadiga e aumenta o risco de deslizamento do eixo.
Espaçadores dedicados não apenas fornecem suporte, mas também são incorporados na posição do pino da manivela, garantindo que os semieixos esquerdo e direito mantenham o ângulo de fase definido durante o processo de pressão, evitando o desalinhamento de fase.
A conclusão é sim. As prensas hidráulicas podem controlar com precisão a força máxima de ajuste por pressão ajustando as válvulas de alívio. Assim que a força de pressão exceder o valor definido, o sistema hidráulico aliviará automaticamente a pressão.
Recomenda-se manter 60% do ajuste interferente reservando a folga por meio de expansão e contração térmica, com os 40% restantes do ajuste dependendo da prensa. Este método garante a qualidade da montagem enquanto minimiza os danos por tensão interna.


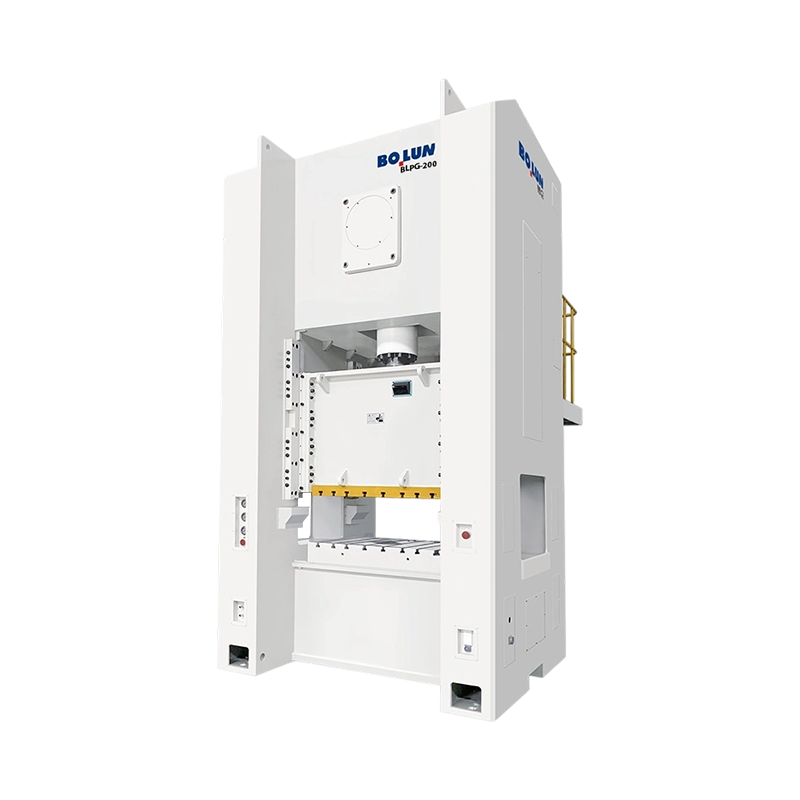
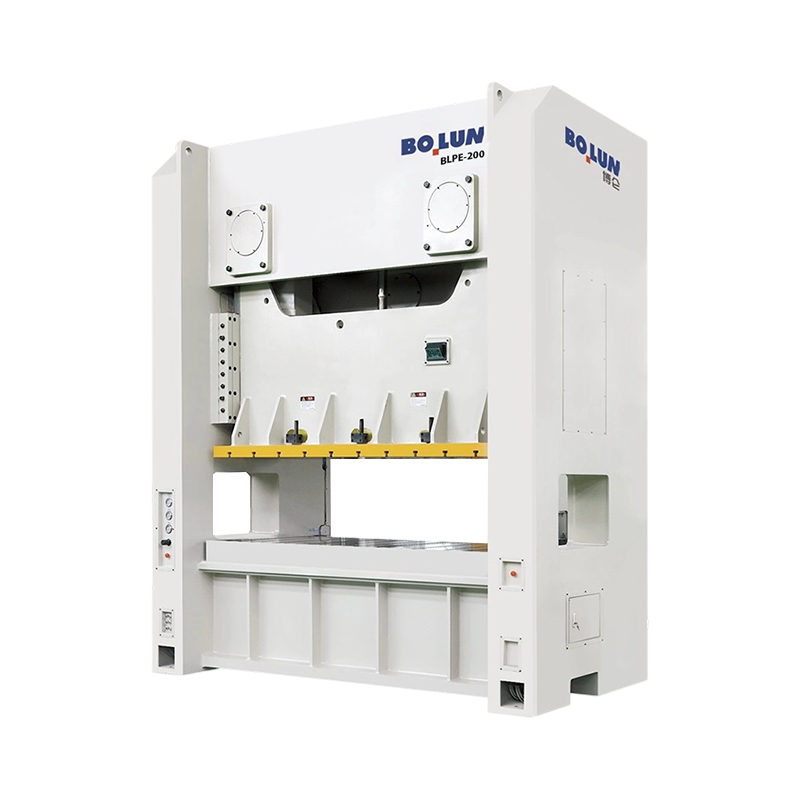
Design de ponto único Uma conexão de unida...
Na fabricação moderna, o forjamento a frio é amplamente utilizado nas indústr...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
Uma impressora não é uma categoria de máquina. É uma família de máquinas f...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

