
Uma prensa mecânica de ponto único de tipo aberto aciona seu cursor a partir de uma conexão no centro, o que mantém a máquina simples e econômica para trabalhos leves, enquanto uma prensa mecânica de ponto duplo de tipo aberto aciona o cursor a partir de duas conexões espaçadas em sua largura, o que melhora o equilíbrio de carga, o paralelismo e a tolerância em matrizes mais largas . As prensas de ponto único são normalmente escolhidas para pequenos cortes, perfurações e conformação leve de até cerca de 100 toneladas, enquanto as prensas de ponto duplo são geralmente especificadas para peças maiores e forças de cerca de 100 toneladas até cerca de 300 toneladas. .
Para compradores e engenheiros de fábrica, a decisão prática baseia-se em três questões: qual o tamanho da matriz, a que distância a força está do centro do cursor e quão rigorosa deve ser a tolerância. Uma prensa de ponto único costuma ser a escolha certa quando as peças são pequenas e centralizadas, enquanto uma prensa de ponto duplo é mais segura e precisa quando a matriz cresce ou o trabalho fica descentralizado.
Acionamento central, menor custo, somente cargas centralizadas
Duas unidades, melhor equilíbrio e precisão
Ambos usam quadros abertos em C ou gap
Carga excêntrica causa inclinação e desgaste
Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C aberta em três lados, permitindo fácil acesso à área da matriz, e as versões de ponta única e de ponta dupla compartilham essa filosofia de estrutura, ao mesmo tempo que diferem na forma como o cursor é acionado .
A garganta aberta permite que os operadores e o equipamento de alimentação alcancem a matriz pela frente e pelas laterais. Isto é valioso em oficinas e fábricas de médio porte, onde as trocas de matrizes são frequentes. A desvantagem é que a estrutura flexiona mais sob carga do que um design fechado, de modo que o arranjo de acionamento e a forma como a força é aplicada tornam-se especialmente importantes.
Em ambos os projetos, um virabrequim ou excêntrico converte a rotação do volante em movimento para cima e para baixo da corrediça através de uma ou mais bielas. O número de pontos de conexão determina como a força de conformação atinge a corrediça, e esse único fator molda o desempenho, o custo e a adequação de cada máquina.
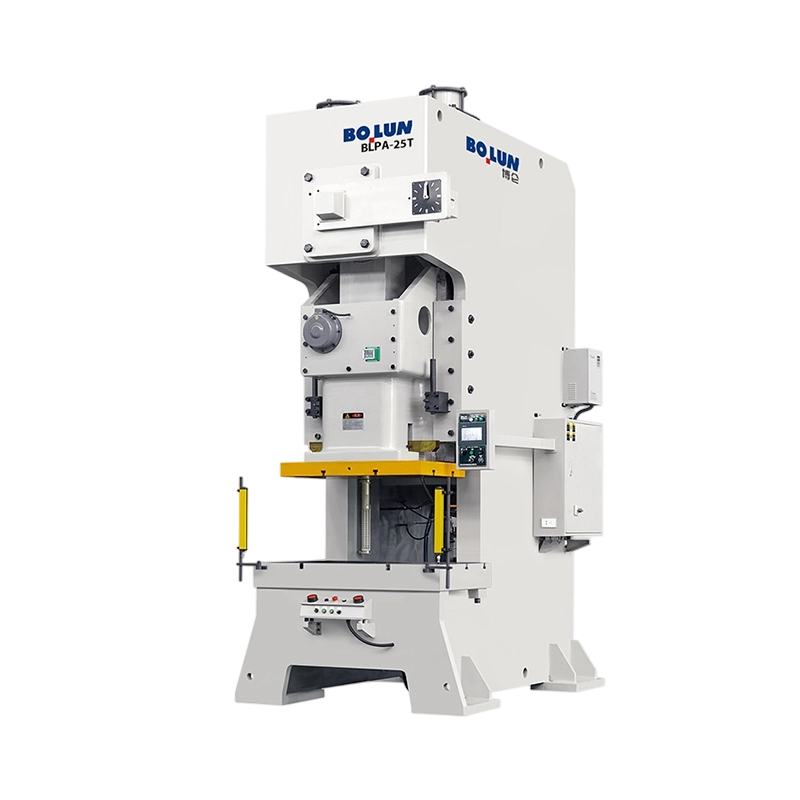
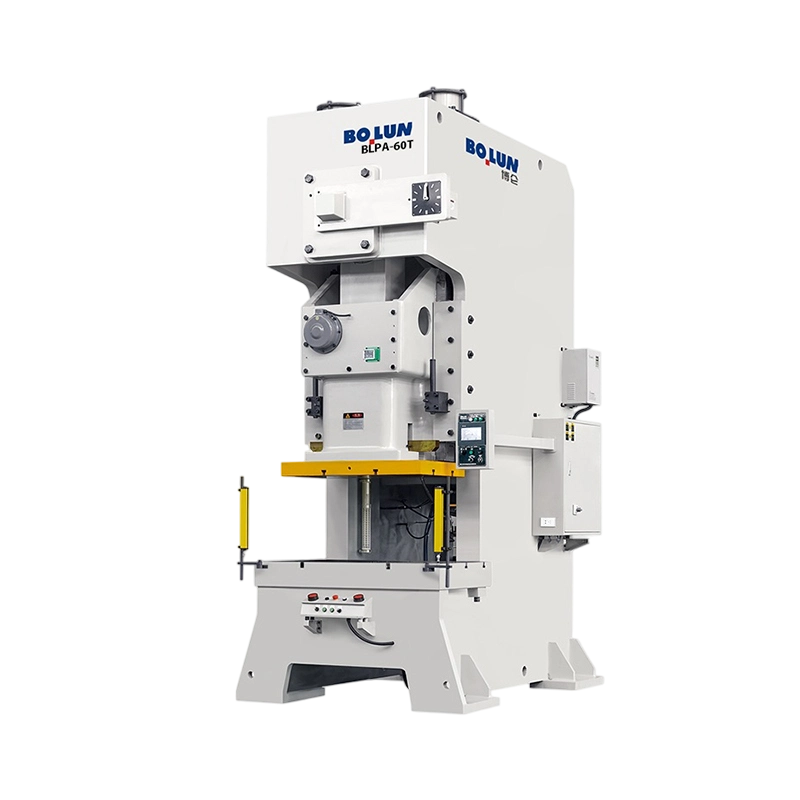
O prensa elétrica de ponto único de tipo aberto transmite toda a sua força de conformação através de um ponto de conexão, geralmente próximo à linha central da corrediça, portanto a matriz deve estar alinhada precisamente com esse ponto para evitar carregamento irregular .
Como existe apenas uma conexão de acionamento, o projeto de ponto único tem menos peças móveis, um virabrequim ou arranjo excêntrico mais simples e menor custo de fabricação. As tarefas de manutenção são menores, o que se adequa a fábricas e oficinas mais pequenas com pessoal técnico limitado.
As prensas de ponto único lidam com peças pequenas e centralizadas, como terminais elétricos, pequenos suportes, arruelas, clipes e trabalhos simples de perfuração. Quando a força está concentrada perto do centro da corrediça e a matriz é compacta, a máquina oferece resultados consistentes a um preço competitivo.
Quando a força de trabalho se afasta do ponto de conexão único, o deslizamento tende a inclinar-se, e esta inclinação aumenta com a distância entre a força e o centro de acionamento . O trabalho descentralizado pode, portanto, causar desgaste irregular nas pontas e guias e produzir peças que variam em dimensão ou planicidade. Os projetistas reduzem esse efeito mantendo a matriz centralizada, usando pinos maiores e limitando o momento excêntrico que a prensa deve suportar.
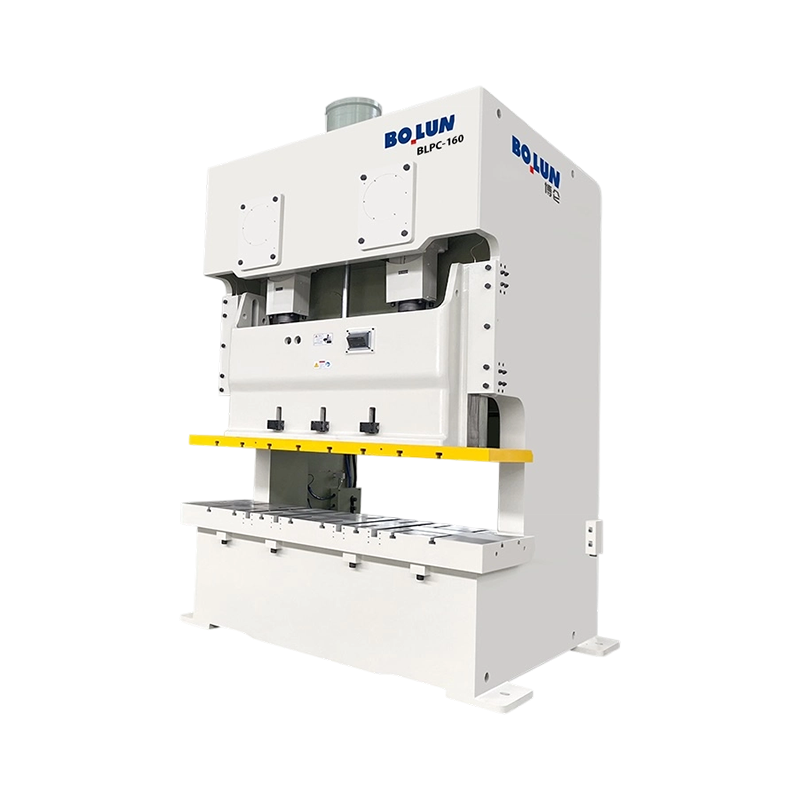
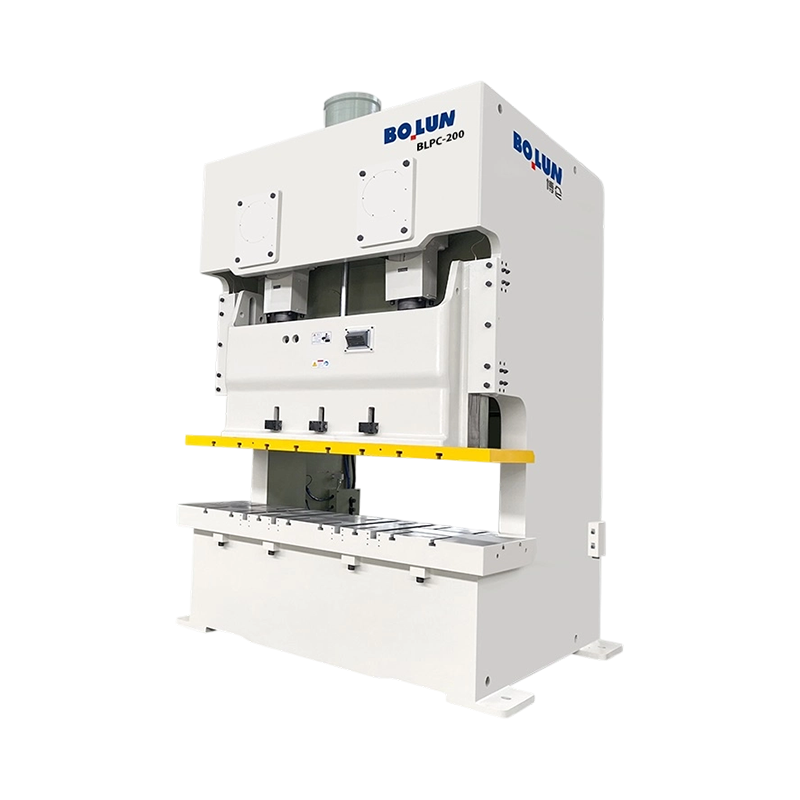
O prensa elétrica de ponto duplo tipo aberto impulsiona o ferrolho a partir de dois pontos de conexão espaçados em sua largura, de modo que a força seja compartilhada entre eles e o ferrolho permaneça mais nivelado sob carga .
Dois pontos de conexão, muitas vezes acionados por um virabrequim comum ou dois eixos excêntricos, distribuem a carga ao longo da largura do deslizamento. Este arranjo reduz a inclinação quando a matriz é larga ou quando a força não está perfeitamente centralizada. Também melhora o paralelismo entre a corrediça e a base, o que suporta tolerâncias de peças mais estreitas.
As prensas de ponto duplo são adequadas para matrizes mais largas, linhas de corte mais longas, matrizes progressivas com múltiplas estações e operações de conformação que aplicam força em uma área mais ampla. Suportes automotivos, peças de eletrodomésticos e estampagem elétrica com vários recursos geralmente funcionam de forma mais confiável em uma máquina de ponta dupla.
A segunda conexão do inversor adiciona componentes, requisitos de alinhamento e pontos de manutenção. O custo inicial é mais alto e a configuração requer atenção a ambos os pontos de conexão para que o slide permaneça equilibrado. O benefício é maior estabilidade e um envelope de trabalho mais amplo.
O comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Característica | Imprensa de ponto único | Imprensa de ponto duplo |
|---|---|---|
| Conexões de unidade | Uma conexão central | Duas conexões em toda a largura |
| Faixa de capacidade típica | Até cerca de 100 toneladas | Cerca de 100 a 300 toneladas |
| Tolerância a cargas descentralizadas | Baixo, inclina-se com força excêntrica | Ótimo, os compartilhamentos são carregados no slide |
| Paralelismo sob carga | Requer centralização cuidadosa da matriz | Melhor manutenção em matrizes mais largas |
| Custo relativo de compra | Inferior | Superior |
| Pontos de manutenção | Menos componentes de acionamento | Mais rolamentos e conexões para verificar |
| Peças típicas | Pequenos espaços em branco e terminais centralizados | Suportes largos e matrizes progressivas |
O location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Quando a força da matriz está centrada sobre o ponto de conexão, a prensa de ponto único se comporta quase como uma máquina ideal, com desgaste uniforme e dimensões de peça estáveis. Pequenas matrizes colocadas cuidadosamente na linha central são o ponto ideal para este design.
Uma carga excêntrica cria um momento que tenta inclinar a corrediça. Por exemplo, uma matriz cujas arestas de corte ficam a 50 milímetros do centro de acionamento em uma prensa de ponto único pode produzir uma inclinação perceptível que aparece como rebarbas em um lado da peça. As prensas de ponta dupla reduzem esse momento dividindo a força entre duas conexões, de modo que a mesma matriz geralmente funciona com menos distorção.
Planeje o layout da matriz de forma que o centróide combinado da força de corte fique o mais próximo possível do centro de acionamento. Se o centróide não puder ser movido para o centro, o projeto deverá mudar para uma máquina de ponta dupla ou adicionar recursos de orientação, como pontas mais pesadas e elementos de matriz balanceados.
A seleção deve ser baseada nas peças, na matriz e nos requisitos de tolerância, e não apenas no preço, porque uma configuração de acionamento incompatível causa problemas repetidos que custam mais do que a economia inicial .
Meça a largura da matriz e a extensão das estações de corte ou conformação. Matrizes estreitas e centralizadas são compatíveis com máquinas de ponta única, enquanto matrizes largas e ferramentas progressivas multiestação geralmente precisam de suporte de ponta dupla.
Calcule a força de moldagem ou moldagem a partir do perímetro, espessura do material e resistência ao cisalhamento. Mantenha uma margem de aproximadamente 20% abaixo da tonelagem nominal para operação normal. Se o pico de força estiver próximo da capacidade de ponto único, uma pressão de ponto duplo oferece mais espaço para variação.
Peças de alto volume com tolerâncias restritas se beneficiam da estabilidade de uma prensa de ponto duplo, porque o paralelismo é mantido por mais tempo entre as verificações. Protótipos de baixo volume ou trabalhos de curta duração muitas vezes podem ser realizados economicamente em uma máquina de ponto único.
A tonelagem descreve apenas parte de uma prensa, portanto os compradores devem avaliar o curso, a altura de fechamento, o tamanho da base e a capacidade de energia juntamente com a configuração do acionamento .
Os fabricantes avaliam a tonelagem a uma distância especificada antes do ponto morto inferior. O trabalho de conformação que necessita de força máxima em um ponto de curso diferente pode exceder a capacidade segura, portanto o ponto nominal deve corresponder aos requisitos do processo.
O comprimento do curso deve acomodar a peça mais longa e o equipamento de alimentação, enquanto a altura de fechamento deve incluir a altura do conjunto de matrizes e qualquer empilhamento de peças. Prensas de ponta dupla com estruturas maiores podem oferecer mais opções de altura de fechamento para ferramentas progressivas.
| Especificação | Por que é importante | Pergunta a ser feita ao fornecedor |
|---|---|---|
| Tonelagem nominal e ponto de classificação | Define a força segura máxima | A que distância do curso a classificação é válida? |
| Carga excêntrica permitida | Limita o trabalho fora do centro | Qual é o momento máximo para este quadro? |
| Especificação de paralelismo de slides | Controla a precisão da peça | Que tolerância é garantida em plena carga? |
| Golpes por minuto | Capacidade de produção | Esta tarifa é válida para a tonelagem nominal? |
| Dimensões da cama e do travesseiro | Tamanho da matriz e sala de montagem | Quais tamanhos de conjuntos de matrizes cabem sem modificação? |
O projeto da matriz e a configuração do acionamento devem ser considerados em conjunto, porque uma matriz que funciona bem em uma máquina pode produzir peças ruins em outra. .
Coloque a matriz de modo que a força de corte combinada caia próxima ao centro de acionamento. Os pilares guia e as buchas devem ser dimensionados para a carga lateral esperada, e a sapata da matriz deve ser larga o suficiente para manter o punção e a matriz alinhados sob o deslizamento.
As matrizes progressivas espalham a força por várias estações. Numa prensa de ponto duplo, organize as estações de modo que a carga seja distribuída uniformemente entre os dois pontos de conexão. Cargas irregulares nas estações ainda podem produzir efeitos de momento, portanto os cálculos de força devem ser verificados para cada estação.
Sistemas de guia mais pesados e superfícies de desgaste endurecidas ajudam a controlar o desalinhamento em ambos os projetos. A inspeção regular dos pilares-guia, buchas e superfícies das pontas mantém a matriz em movimento suave e protege a qualidade da peça em longos ciclos.
A precisão da configuração determina se qualquer configuração atinge o desempenho do projeto, e verificações de alinhamento devem ser incorporadas em cada troca de matriz .
Limpe o suporte e a sapata da matriz, posicione a matriz pelas marcas da linha central e fixe-a uniformemente com o torque especificado. Defina a altura de fechamento de acordo com a especificação da matriz e confirme o fechamento com um calibrador de folga antes de operar na velocidade de produção.
Verifique o paralelismo entre a corrediça e a base usando relógios comparadores em vários pontos da base. As prensas de ponto duplo devem mostrar leituras consistentes em toda a largura, enquanto as prensas de ponto único podem mostrar uma variação maior se a matriz estiver descentralizada. Registre leituras para identificar desvios ao longo do tempo.
Em uma pressão de ponto duplo, ambos os pontos de conexão devem encaixar de forma consistente. Verifique o comprimento da biela, a condição da bucha e o sincronismo do acionamento para que a corrediça não gire durante o curso. O tempo inconsistente aparece como características irregulares das peças e ruído anormal.
As demandas de manutenção aumentam com o número de conexões de acionamento, portanto, as prensas de ponto duplo exigem uma inspeção mais planejada do que as máquinas de ponto único .
Concentre-se no rolamento de conexão central, na folga da chaveta, na condição da embreagem e do freio e na lubrificação do virabrequim principal. Como a carga é concentrada, o desgaste da chaveta e da guia deve ser verificado frequentemente ao operar matrizes fora do centro.
Inspecione ambos os rolamentos de conexão, ambos os conjuntos de bielas e ambos os conjuntos de chavetas. Verifique se a lubrificação atinge todos os pontos e se os dois lados apresentam desgaste semelhante. O desgaste irregular entre os lados é um sinal de alerta precoce de que o alinhamento ou o carregamento da matriz precisam de atenção.
As prensas de estrutura aberta ainda criam sérios riscos de esmagamento e emaranhamento, e o sistema de segurança deve corresponder à configuração do acionamento e ao método de alimentação .
Use proteções fixas, proteções interligadas, cortinas de luz ou dispositivos sensores de presença que impeçam a entrada das mãos durante o golpe. A garganta aberta deve ser manejada com cuidado porque fornece acesso a perigos de diversas direções.
Dois controles manuais mantêm ambas as mãos longe da matriz durante o golpe. Meça regularmente a distância e o tempo de parada, pois o desgaste dos freios altera esses valores. Uma prensa que ultrapassa o limite pode danificar as ferramentas e colocar os operadores em perigo.
Os operadores e a equipe de manutenção precisam de treinamento sobre manuseio de matrizes, procedimentos de configuração e etiquetagem de bloqueio antes de qualquer trabalho interno. Siga os requisitos de proteção de máquinas aplicáveis em seu país, como as regras da OSHA nos Estados Unidos ou as diretivas europeias relevantes.
Aplicações reais mostram como as duas configurações são usadas na produção diária, e os exemplos abaixo refletem práticas comuns e não modelos de máquinas específicos .
Uma pequena prensa de ponto único operando uma matriz de corte centralizada pode produzir terminais com altas taxas de curso. Como as peças são pequenas e a força é bem centralizada, o design de ponto único proporciona resultados confiáveis com menor custo de equipamento.
Braquetes mais largos com vários recursos de perfuração e conformação geralmente funcionam em prensas de ponta dupla. A carga compartilhada e o melhor paralelismo ajudam a manter a posição e o nivelamento do furo em longas tiragens de produção.
Peças de eletrodomésticos que combinam corte e dobra em uma ampla área de matriz frequentemente se beneficiam de máquinas de ponta dupla. A distribuição consistente da força reduz a variação do retorno elástico e melhora o ajuste da montagem.
O preço de compra é apenas uma parte da decisão e o custo total de propriedade inclui taxa de sucata, vida útil da matriz, mão de obra de manutenção e tempo de inatividade. .
Para peças pequenas centralizadas, uma prensa de ponto único pode proporcionar o menor custo total, porque seu acionamento mais simples e menor preço de capital se adaptam a trabalhos de curta tiragem e baixa complexidade. A economia desaparece rapidamente se matrizes descentralizadas causarem refugos frequentes ou desgaste prematuro das ferramentas.
Uma prensa de ponta dupla geralmente compensa com menos desperdício, maior vida útil da matriz e menos reclamações de precisão em peças largas ou de alto volume. Seu preço de compra mais elevado é justificado quando as tiragens de produção são longas e os requisitos de tolerância são rigorosos.
A maioria dos problemas relacionados à unidade aparecem como peças irregulares, desgaste anormal ou ruído, e uma verificação estruturada encontra a causa mais rapidamente do que tentativa e erro .
Rebarbas unilaterais geralmente indicam inclinação causada por carga descentralizada em uma prensa de ponto único ou paralelismo irregular em uma prensa de ponto duplo. Verifique primeiro a centralização da matriz e, em seguida, verifique o paralelismo e as folgas das chavetas.
Desgaste mais intenso em uma chaveta indica carga excêntrica ou desalinhamento. Ajuste a posição da matriz, redefina as folgas e inspecione as superfícies da guia. A substituição de chavetas gastas antes que danifiquem a corrediça evita reparos dispendiosos.
As batidas podem ser causadas por buchas de conexão desgastadas, fixadores soltos ou diferenças de temporização entre os pontos de conexão. Pare a prensa, inspecione cada conexão e confirme as folgas das buchas antes de retomar a produção.
Pergunta: O que é uma prensa elétrica de ponto único de tipo aberto?
É uma prensa de estrutura C aberta que aciona a corrediça a partir de um ponto de conexão próximo ao centro, oferecendo construção simples e baixo custo para trabalhos leves e centralizados .
Pergunta: O que é uma prensa elétrica de ponto duplo de tipo aberto?
É uma prensa de estrutura aberta que aciona o cursor a partir de dois pontos de conexão em toda a sua largura, compartilhando a carga e melhorando o paralelismo em matrizes mais largas.
Pergunta: Por que o carregamento descentralizado causa problemas em prensas de ponto único?
A força descentralizada cria um momento que inclina a corrediça, o que causa desgaste irregular da chaveta, rebarbas em um lado das peças e variação dimensional .
Pergunta: Que capacidade as prensas de ponto único normalmente cobrem?
As prensas de ponto único são comumente usadas até cerca de 100 toneladas, dependendo do tamanho da estrutura e do design, com a classificação exata definida pelo fabricante.
Pergunta: Quando deve ser escolhida uma prensa de ponto duplo?
Escolha uma prensa de ponta dupla para matrizes largas, ferramentas progressivas, forças descentralizadas e peças com tolerâncias estreitas produzidas em tiragens longas .
Pergunta: Como o quadro aberto afeta a precisão?
Um open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Pergunta: Como calculo a força necessária para uma operação de corte?
Multiplique o perímetro de corte pela espessura do material e pela resistência ao cisalhamento e, em seguida, adicione os requisitos de conformação e uma margem de segurança de cerca de 20% abaixo da capacidade nominal .
Pergunta: Qual manutenção é diferente nas prensas de ponta dupla?
As prensas de ponto duplo exigem verificações em ambos os rolamentos de conexão, em ambas as bielas e em ambos os conjuntos de chavetas, além da confirmação de que os dois lados se desgastam em taxas semelhantes.
Pergunta: O que causa rebarbas unilaterais em uma peça estampada?
Rebarbas unilaterais geralmente apontam para inclinação devido ao carregamento descentralizado ou paralelismo irregular, e a correção começa com a verificação da centralização da matriz e das folgas das pontas.
Pergunta: É mais barato possuir uma impressora de ponto único?
Para peças pequenas centralizadas com layout cuidadoso da matriz, uma prensa de ponto único geralmente tem custo total mais baixo, mas o trabalho descentralizado pode apagar essa vantagem através de sucata e desgaste da ferramenta .


Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
As prensas mecânicas são classificadas de duas maneiras principai...
Compreendendo as prensas mecânicas e suas funções essenciais ...
O que é uma prensa elétrica? A prensa elétrica - também chamad...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

