
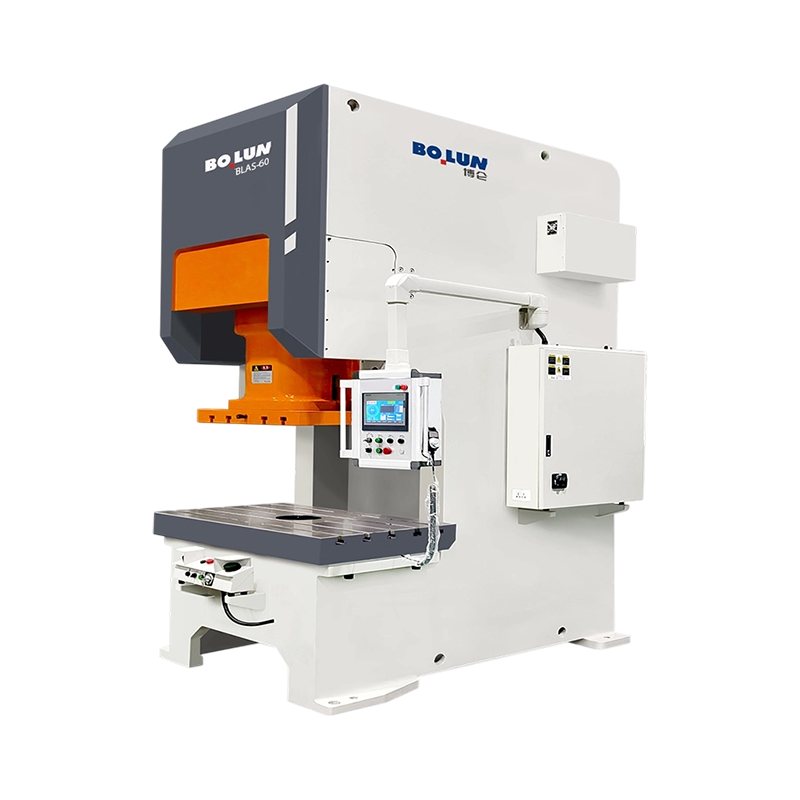


A Prensa Servo Power de ponto único de tipo aberto de precisão ágil BLAS-60 é um modelo servo acionado de a...
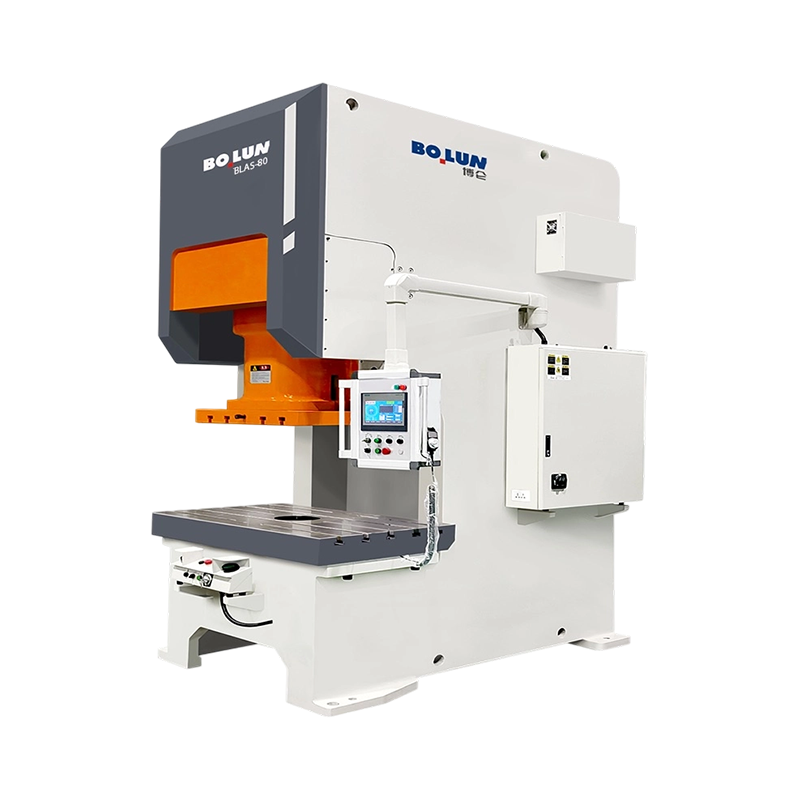
A prensa servomotora de ponto único de tipo aberto de movimento multimodo BLAS-80 oferece uma capacidade no...
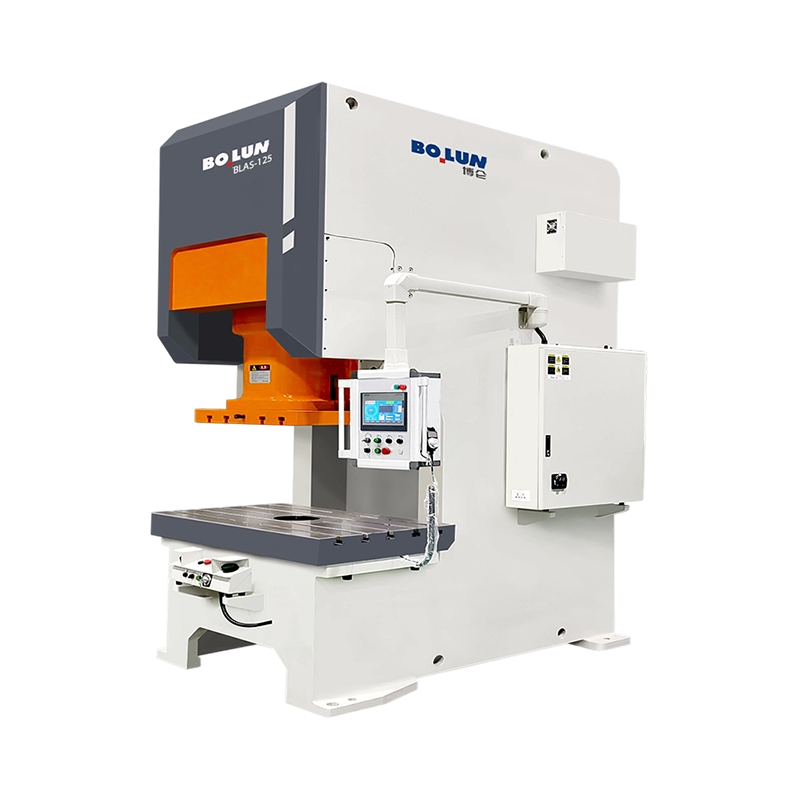
A Prensa Servo Power de ponto único de tipo aberto de alto torque e alto torque BLAS-125 oferece formidávei...
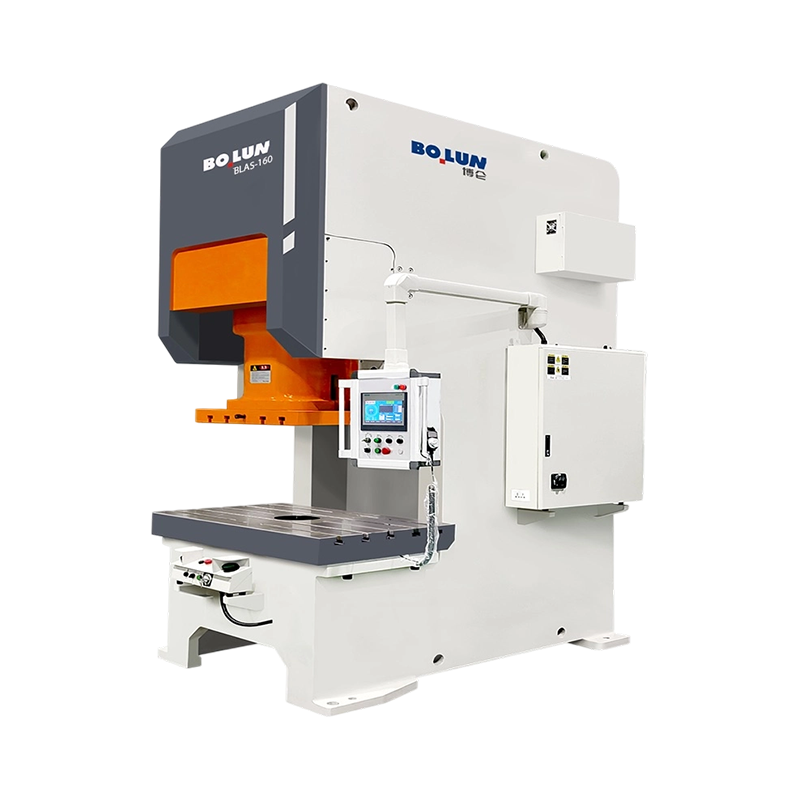
A prensa servomotora de ponto único de tipo aberto de movimento programável para serviço pesado BLAS-160 of...
A Prensa Servo Power de Ponto Único de Tipo Aberto Bolun representa um salto revolucionário na tecnologia de conformação de metal, combinando a confiabilidade estrutural de uma estrutura em C clássica com a flexibilidade ilimitada dos modernos sistemas de servo-acionamento. Ao contrário das prensas mecânicas tradicionais que dependem de volantes e embreagens, nossa série servo utiliza um servo motor dedicado de alto torque para acionar a corrediça diretamente, oferecendo controle incomparável sobre o processo de estampagem.
Perfis de movimento programáveis para máxima versatilidade
A vantagem definidora da Bolun Servo Press é sua capacidade de personalizar o movimento do slide. Os usuários podem programar o curso com curvas específicas – como pêndulo, movimento de link, velocidade constante ou pulso – para se adequar a diferentes materiais e geometrias complexas de peças. Essa flexibilidade permite um fluxo de metal otimizado, redução significativa no retorno elástico do material e acabamentos superficiais superiores, tornando-o ideal para eletrônicos de alta precisão, sensores automotivos e componentes aeroespaciais.
Produtividade aprimorada e longevidade da ferramenta
Ao utilizar uma abordagem de "toque suave" durante a fase de formação e um curso de retorno rápido, a Bolun Servo Press minimiza o ruído de impacto e a vibração. Essa interação suave reduz significativamente as cargas de choque em ferramentas caras, prolongando a vida útil da matriz em até 300% em comparação com as prensas tradicionais. Além disso, a ausência de embreagem pneumática reduz o tempo de inatividade para manutenção e elimina a perda de energia associada aos sistemas de ar comprimido.
Eficiência Energética e Fabricação Sustentável
Equipadas com um sistema avançado de gerenciamento de energia, nossas servoprensas consomem de 30% a 50% menos eletricidade do que as prensas mecânicas convencionais. O sistema captura energia durante a desaceleração e a recicla para o próximo golpe, fornecendo uma solução mais ecológica para a moderna “Eco-Fábrica”.
Construção Rígida e Integração Inteligente
Apesar da sua eletrónica avançada, a máquina mantém a integridade estrutural característica da Bolun com uma estrutura de aço de alta resistência e com alívio de tensões. Integrada com um sistema de controle inteligente baseado em PLC e uma IHM de alta resolução, a impressora suporta "handshaking" contínuo com alimentadores NC e sistemas de transferência robóticos, tornando-a a base perfeita para qualquer linha de fabricação inteligente totalmente automatizada.
Tecnologia Bolun Servo: Precisão no movimento, excelência em cada golpe.
Como China Prensa de potência servo de ponto único tipo aberto Fabricantes e Prensa de potência servo de ponto único tipo aberto Fornecedores, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A resposta curta: ponto único versus ponto duplo para impressoras abertas ...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facilitando o carregamento de matrizes e alimentação de peças, enquanto uma prensa mec...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem podem se comportar de maneira muito diferente na mesma matriz: uma pode segurar ...
As prensas mecânicas tradicionais utilizam um volante fixo e um virabrequim para acionar a corrediça em um movimento harmônico predeterminado. Esta limitação mecânica significa que a velocidade e o comprimento do curso do cursor são constantes para qualquer ciclo, não oferecendo flexibilidade para se ajustar aos diversos requisitos do material. Em contrapartida, um Prensa de potência servo de ponto único de tipo aberto substitui o sistema tradicional de volante e embreagem por um servo motor de alto torque e baixa velocidade acoplado diretamente ao mecanismo de acionamento. Este controle direto permite ao operador programar a rotação do eixo principal em tempo real, personalizando efetivamente a velocidade, posição e aceleração da corrediça em qualquer ponto durante seu deslocamento descendente e ascendente. Esse avanço permite que os fabricantes adaptem uma única peça de maquinário a uma ampla gama de processos de conformação, desde a moldagem em alta velocidade até a estampagem profunda de perfis complexos.
Ao remover as restrições físicas do volante clássico, a prensa pode executar curvas personalizadas de desaceleração e aceleração que correspondem aos limites precisos de deformação da peça de trabalho. Esse recurso é útil ao trabalhar com materiais modernos, como aços avançados de alta resistência e ligas leves de alumínio, que são propensos a retorno elástico e rasgo sob velocidades de estampagem convencionais. A transição para a tecnologia servo representa uma mudança fundamental na forma como a energia cinética é gerenciada na oficina de estampagem, dando aos operadores controle sobre o perfil do curso, mantendo ao mesmo tempo a acessibilidade estrutural do projeto da estrutura em C.
Dentro do conjunto de programação da prensa servomotora de ponto único de tipo aberto, o modo de simulação do virabrequim reproduz o perfil clássico de movimento senoidal das máquinas mecânicas convencionais. Este modo é útil para estampagem padrão, aplicações de matrizes progressivas e produção de alto volume onde curvas de velocidade especializadas não são necessárias. Ao girar o motor de acionamento a uma velocidade constante através de uma rotação completa de 360 graus, o cursor atinge sua velocidade máxima no ponto médio do curso e desacelera até zero no ponto morto inferior. Essa replicação garante compatibilidade com as ferramentas existentes que foram projetadas para prensas mecânicas tradicionais, fornecendo uma base familiar para as operações diárias da oficina.
Além disso, o controlador pode simular perfis de movimento de link sem a necessidade de mecanismos de alavanca físicos complexos. Nas prensas convencionais, o movimento do link é obtido através de uma rede de hastes físicas que desaceleram o deslizamento próximo ao final do curso enquanto o aceleram durante a fase de recuperação ascendente. O servoacionamento consegue esta modificação de velocidade puramente através de ajustes eletrônicos de velocidade durante um único ciclo. constrói interfaces de controle que permitem aos operadores configurar a curva de desaceleração exata necessária para corresponder ao limite de desenho de chapas metálicas específicas, reduzindo a complexidade mecânica e os requisitos de manutenção associados a máquinas link-drive dedicadas.
O modo de movimento pendular, também conhecido como modo de oscilação ou meio curso, é um perfil operacional exclusivo que não exige que o motor de acionamento complete uma rotação completa. Em vez disso, o servo motor gira o eixo excêntrico para frente em um ângulo especificado, conduz o cursor através de seu curso de trabalho e, em seguida, inverte a direção para retornar o cursor à posição inicial superior. Como o motor oscila apenas através de um arco limitado, o curso geral do curso é reduzido, o que reduz os tempos de ciclo e aumenta a velocidade de produção para operações de conformação superficial ou estampagem. Este modo é altamente benéfico ao processar materiais de tira contínua onde a folga vertical total é desnecessária, permitindo altas taxas de curso e economizando energia.
Para a conformação progressiva ou em múltiplos estágios de metais difíceis de conformar, é utilizado o modo pulsante ou incremental. Nesta configuração, a prensa servomotora de ponto único de tipo aberto não pressiona o metal em um único movimento contínuo. Em vez disso, o slide desce em uma série de micro-cursos, aplicando força de forma incremental. Essa deformação passo a passo permite que as tensões internas do material sejam distribuídas de maneira mais uniforme, reduzindo o desbaste localizado e evitando linhas de fratura em ligas de alta resistência. Cada pulso pode ser programado com períodos de permanência distintos, permitindo que o metal descanse e se estabilize entre os segmentos da prensa para obter um fluxo de material mais uniforme.
Na estampagem profunda e no forjamento a frio, controlar o fluxo do metal no ponto morto inferior é fundamental para manter a espessura uniforme da parede e minimizar o retorno elástico. O modo de permanência inferior permite que o slide pare completamente na parte inferior do curso por um período especificado, mantendo a pressão de tonelagem total. Esta pausa dá ao material tempo suficiente para sofrer deformação plástica e assumir permanentemente a forma da cavidade da matriz. Uma vez expirado o período de permanência, o servo motor reinicia para retornar o cursor à sua posição inicial, resultando em peças com precisão dimensional consistente e tensão residual mínima.
O modo de trefilação com velocidade constante ajusta a velocidade do deslizamento dinamicamente durante a fase crítica de conformação. As manivelas padrão fazem com que o deslizamento acelere continuamente até o ponto médio, o que pode exceder os limites de velocidade de trefilação de materiais sensíveis como alumínio ou titânio. A servo-prensa controla a rotação do motor para garantir que a corrediça mantenha uma curva de velocidade plana e constante em toda a profundidade de extração. Uma vez concluída a fase de conformação, a corrediça acelera rapidamente no curso de retorno, otimizando a produtividade sem correr o risco de rasgar ou enrugar o material. Este controle permite que os fabricantes executem peças delicadas com sucesso em uma linha de produção padrão.
A tabela a seguir fornece uma comparação dos perfis de movimento primários disponíveis nas modernas prensas de ponto único acionadas por servo, detalhando seus parâmetros típicos e áreas de aplicação primárias.
| Perfil de movimento | Tipo de rotação do motor | Características de velocidade | Aplicação de formação primária | Eficiência típica do ciclo |
|---|---|---|---|---|
| Simulação de manivela | Rotação completa de 360 graus | Curva sinusoidal | Blanking padrão e estampagem progressiva | Padrão de linha de base |
| Simulação de links | Rotação completa de 360 graus | Velocidade de extração lenta, retorno rápido | Estampagem profunda e dobra geral | Alta devido à redução de sucata |
| Modo Pêndulo | Balanço oscilante parcial | Velocidade variável com base no ângulo do curso | Desenho raso, supressão de alta velocidade | Maior para peças de curso curto |
| Modo pulsante | Rotação incremental de etapas | Micro-traços com pausas rápidas | Formação de placas espessas e ligas difíceis de trefilar | Moderado, priorizado pela qualidade |
| Habitação Inferior | Rotação completa com intervalo pausado | Pára no ponto morto inferior sob carga | Prevenção de Springback e cunhagem precisa | Ajustável com base na duração da permanência |
Para executar repetidamente esses perfis de movimento complexos, a construção física da prensa servomotora de ponto único de tipo aberto deve lidar com diversas condições mecânicas e térmicas. A inversão do servo motor pesado e dos componentes deslizantes durante operações de pêndulo ou pulso gera calor substancial e flutuações dinâmicas de torque. A engenharia robusta da estrutura e os circuitos de resfriamento são necessários para estabilizar as temperaturas do motor e do inversor. Além disso, guias lineares precisas são integradas para garantir que a verticalidade do deslizamento seja preservada mesmo quando o motor sofre rápidas mudanças de direção sob plena carga.
A Bolun Machinery aplica princípios de projeto estrutural e componentes de precisão para garantir que o deslizamento permaneça paralelo sob esses modos de operação dinâmicos, protegendo tanto o mecanismo de acionamento quanto as ferramentas contra desgaste prematuro. Um sistema de lubrificação forçada contínua mantém uma película de óleo consistente em todas as superfícies deslizantes, absorvendo as forças de choque associadas às operações pulsantes. Esta combinação de gerenciamento térmico, rigidez estrutural e servocontrole programável garante que o maquinário permaneça uma plataforma estável e confiável para diversas demandas de estampagem industrial durante longos períodos de vida útil.
P: Como o movimento de deslizamento programável de uma prensa servomotora de ponto único de tipo aberto ajuda a minimizar o retorno elástico em materiais de alta resistência?
R: Ao substituir o volante tradicional por um servo motor de alto torque, o movimento de deslizamento pode ser totalmente personalizado. programa essas prensas para executar um perfil de permanência inferior ou desaceleração próximo ao ponto morto inferior, permitindo que o material tenha tempo suficiente para sofrer deformação plástica e definir permanentemente sua forma.
P: Quais medidas estão em vigor nas servoprensas da Bolun Machinery para lidar com as flutuações extremas de calor e torque dos modos de pêndulo rápido ou pulsante?
R: Operar nos modos pêndulo ou pulsante requer rápida desaceleração do motor e mudanças de direção, o que gera estresse térmico e mecânico substancial. Nossos projetos de servo-prensa de ponto único de tipo aberto incorporam circuitos dedicados de refrigeração líquida para o servo-drive e um sistema automático de lubrificação forçada de alta pressão para dissipar o calor e proteger os rolamentos do eixo principal.
P: O comprimento e a velocidade do curso do slide podem ser otimizados para peças de estampagem rasas para aumentar a produção por hora?
R: Sim, usando o modo de movimento pendular, o servo motor oscila apenas em um ângulo parcial programado, em vez de completar uma rotação completa de 360 graus. Isso encurta o percurso do curso e diminui os tempos de ciclo, permitindo que os fabricantes alcancem altas taxas de produção para peças rasas e, ao mesmo tempo, economizem energia em comparação com operações de curso completo.
P: Como suas prensas servomotoras mantêm o paralelismo de deslizamento durante ciclos de carregamento assimétricos e descentralizados?
R: Apesar de ter apenas um único ponto de conexão, o ferrolho é guiado por chaves de oito pontos estendidas e usinadas com precisão, com folgas excepcionalmente estreitas. Esta configuração de guia para serviço pesado funciona junto com nossa estrutura em C rígida e com alívio de tensão para absorver forças laterais e evitar a inclinação do deslizamento durante o curso de conformação.
P: A Zhejiang Bolun High-Precision Machinery Co., Ltd. oferece perfis de software desenvolvidos sob medida para processos de formação exclusivos e proprietários?
R: Oferecemos serviços completos de P&D, design e personalização de software. Nossa equipe de engenharia pode desenvolver e integrar perfis de movimento personalizados, incluindo curvas de desenho de velocidade constante ou ciclos de pulsação incrementais de várias etapas, diretamente no sistema de controle da prensa para atender às suas especificações exatas de materiais e ferramentas.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
