
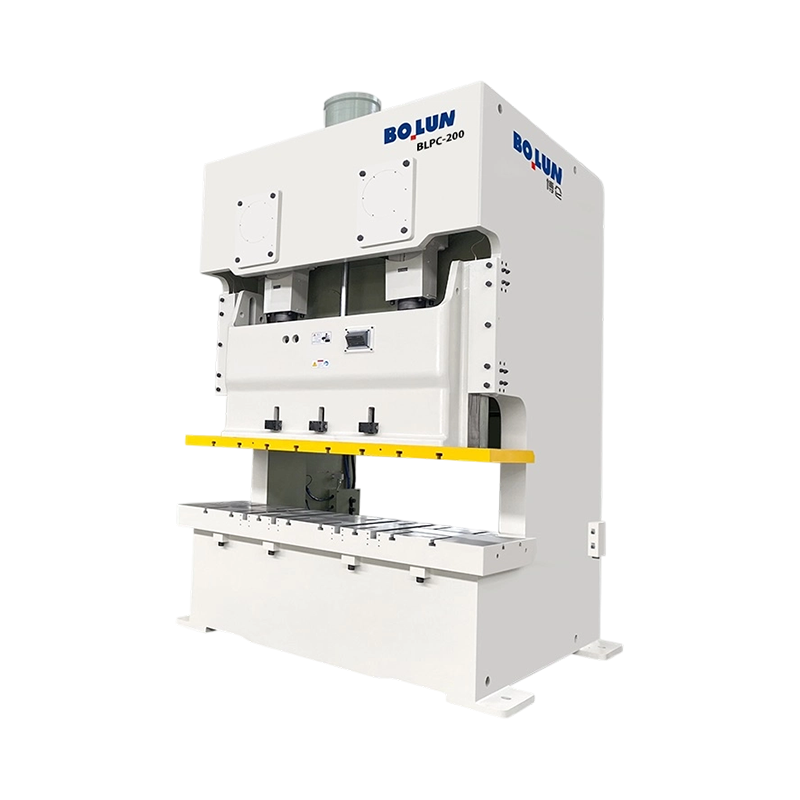
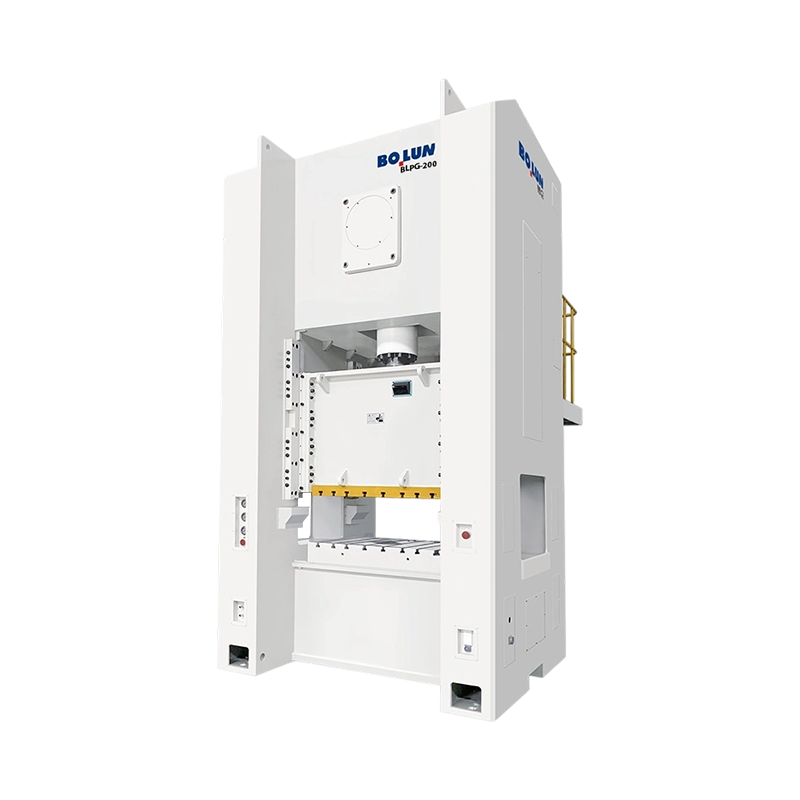
Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facilitando o carregamento de matrizes e alimentação de peças, enquanto uma prensa mecânica de tipo fechado usa um lado reto ou estrutura de alojamento que envolve a área da matriz para máxima rigidez e precisão sob cargas pesadas . As prensas abertas geralmente são adequadas para trabalhos leves a médios de estampagem, puncionamento e conformação de até cerca de 300 toneladas, enquanto as prensas fechadas são escolhidas para estampagem pesada, estampagem profunda e peças de alta precisão, muitas vezes avaliadas bem acima de 500 toneladas. .
Para gerentes de fábrica e compradores que comparam máquinas, a conclusão prática é que o tipo de estrutura deve seguir o tamanho da peça, a força de conformação, o paralelismo necessário e a frequência de troca das matrizes. Escolher a estrutura errada desperdiça dinheiro, seja por desgaste prematuro e peças imprecisas em uma prensa aberta subdimensionada, ou por custo de capital e espaço desnecessários em uma prensa fechada superdimensionada.
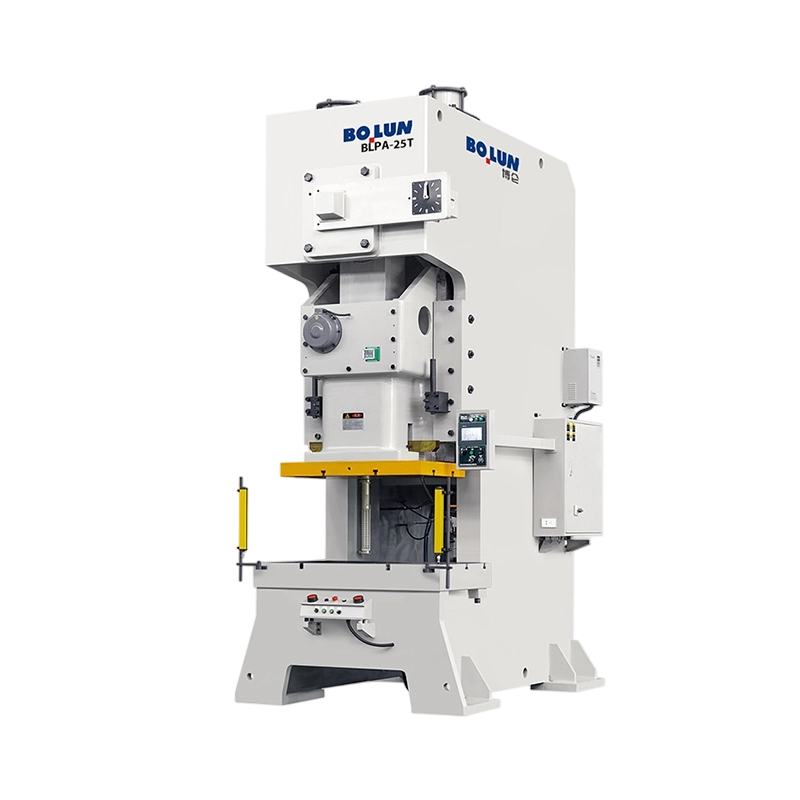
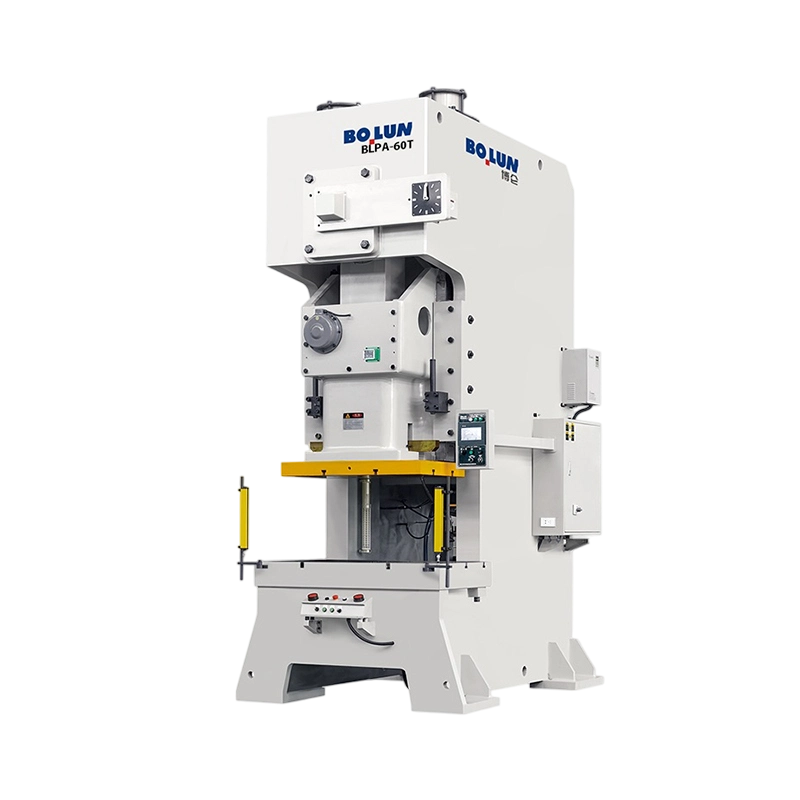
Três lados acessíveis para carregamento e alimentação
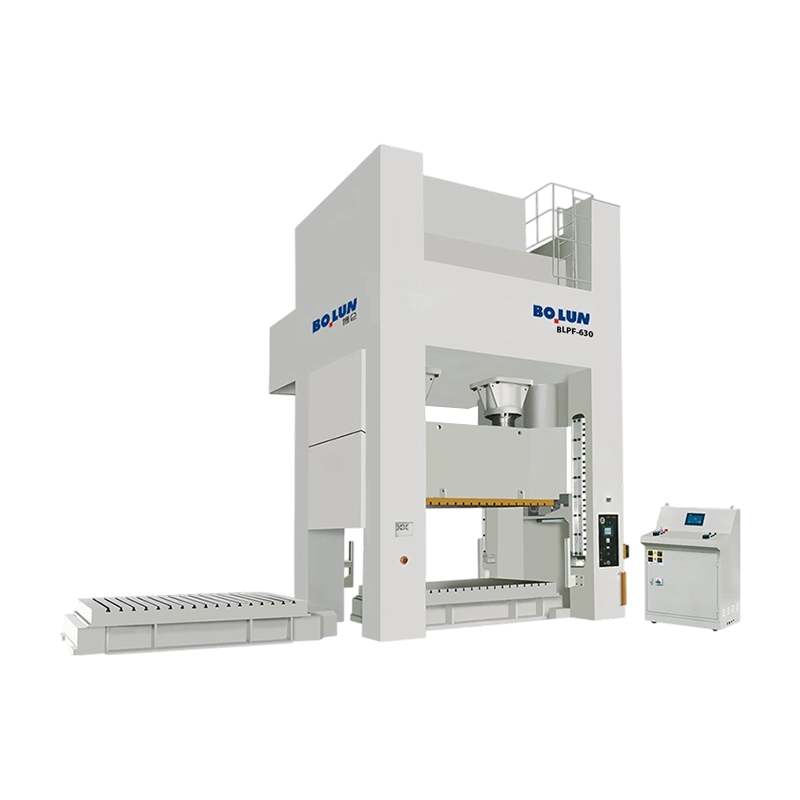
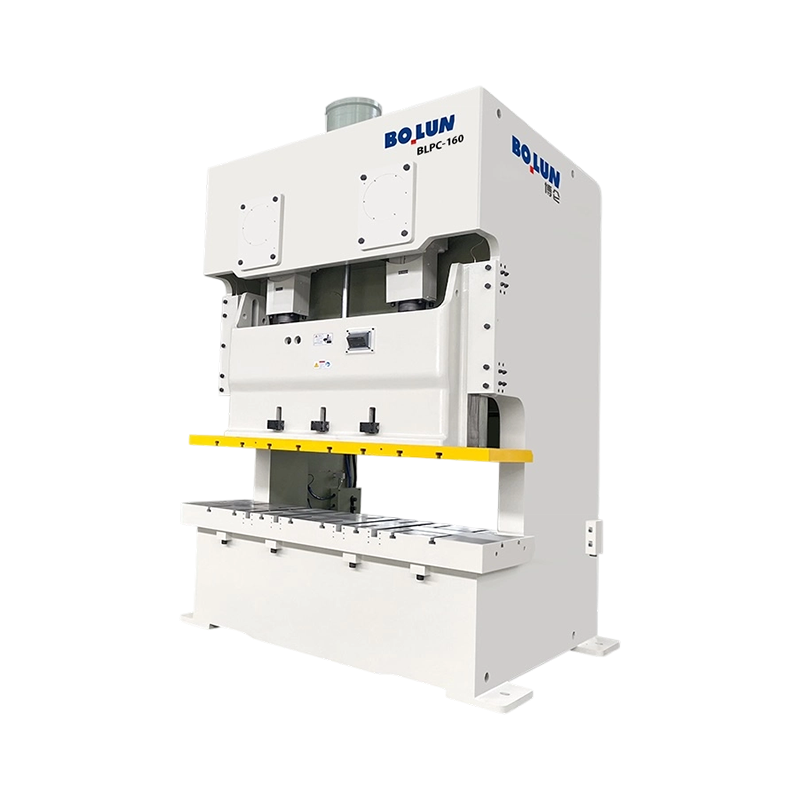
Estrutura fechada para rigidez e alta tonelagem
Energia do volante armazenada e liberada a cada golpe
Deflexão da estrutura e paralelismo sob carga
A prensa mecânica converte a rotação de um motor elétrico no movimento linear de uma corrediça que aciona uma matriz em chapa metálica, usando um volante para armazenar energia entre os golpes e uma embreagem e freio para iniciar e parar cada ciclo . Essa abordagem de armazenamento de energia permite altas taxas de curso e produção consistente de peças, e é por isso que as prensas mecânicas continuam sendo o carro-chefe das fábricas de estampagem de alto volume.
O motor aciona uma correia conectada ao volante, que gira livremente no virabrequim até que a embreagem engate. Quando engatada, a embreagem transfere a energia armazenada para o virabrequim ou excêntrico, que move a biela e desliza para cima e para baixo. O freio para o virabrequim em um ponto definido do ciclo, normalmente no ponto morto superior, para que a prensa esteja pronta para o próximo curso.
O máquina de prensa elétrica de tipo aberto , muitas vezes chamada de prensa de estrutura gap ou prensa de estrutura C, tem uma estrutura em forma de letra C, com a garganta aberta na frente e em ambos os lados para que os operadores e equipamentos de automação possam alcançar a matriz de várias direções .
A garganta aberta facilita a colocação de peças brutas, a remoção de peças acabadas e a instalação ou troca de matrizes. As equipes de instalação podem trabalhar pela frente e pelas laterais, e os transportadores ou equipamentos de alimentação podem se aproximar de mais de um ângulo. Essa acessibilidade é um dos motivos pelos quais as prensas abertas são populares em oficinas e fábricas de médio porte, onde as trocas de matrizes acontecem com frequência.
As prensas abertas lidam com operações de corte, perfuração, formação de luz, cunhagem, dobra e montagem em peças como suportes, contatos elétricos, componentes de eletrodomésticos e pequenas peças estruturais. Sua capacidade geralmente varia de cerca de 25 toneladas a cerca de 300 toneladas, com taxas de curso que variam de acordo com o tamanho e o design do acionamento.
Como a estrutura é aberta nas laterais, ela desvia mais sob cargas pesadas de conformação, o que pode reduzir o paralelismo entre a corrediça e a base e causar desgaste irregular ou variação da peça . Os operadores não devem operar uma prensa aberta perto de sua tonelagem nominal por períodos prolongados e devem usar monitoramento de tonelagem quando disponível para evitar sobrecarga.
O closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
A estrutura fechada mantém a corrediça e a base paralelas sob carga, o que é fundamental ao formar peças profundas ou manter tolerâncias restritas. O paralelismo consistente reduz o desgaste da matriz, prolonga a vida útil da ferramenta e mantém baixa a variação dimensional em longos ciclos de produção. As prensas fechadas são, portanto, a escolha padrão quando a precisão e a repetibilidade são mais importantes do que o acesso.
As prensas fechadas são amplamente utilizadas em painéis de carrocerias automotivas, carcaças de eletrodomésticos, grandes componentes estruturais e peças estampadas profundas. As capacidades geralmente começam em centenas de toneladas e se estendem até milhares para linhas de transferência e tandem muito grandes. Seu design rígido também suporta suportes maiores e áreas de matriz maiores.
A estrutura fechada limita o acesso, de modo que o carregamento e a troca de matrizes podem levar mais tempo e muitas vezes precisam de pontes rolantes, alimentadores automatizados ou carregamento robótico. A maior massa estrutural e a maior área ocupada também aumentam o custo de capital, os requisitos de fundação e as necessidades de espaço físico.
Uma comparação direta torna a escolha do quadro mais clara, pois cada projeto oferece um equilíbrio diferente entre acesso, rigidez, capacidade e custo .
| Recurso | Tipo aberto Power Press | Tipo Fechado Power Press |
|---|---|---|
| Formato da moldura | Moldura em forma de C ou lacuna | Lado reto ou estrutura da caixa |
| Faixa de capacidade típica | Cerca de 25 a 300 toneladas | Geralmente 200 toneladas até vários milhares de toneladas |
| Acesso à área da matriz | Frente e ambos os lados abertos | Limitado, geralmente apenas na frente e atrás |
| Rigidez do quadro | Menor, mais deflexão sob carga | Alto e excelente paralelismo |
| Hora da mudança | Geralmente mais rápido | Geralmente mais lento, muitas vezes assistido por guindaste |
| Aplicações típicas | Supressão, perfuração, formação de luz, montagem | Estampagem profunda, estampagem pesada, painéis grandes |
| Custo relativo de capital | Menor para uso comparável em serviços leves | Mais alto, com base e pegada maiores |
A tonelagem por si só não descreve uma prensa, porque o comprimento do curso, a altura de fechamento, o tamanho da base e a capacidade de energia limitam quais peças podem ser fabricadas com segurança e precisão .
A tonelagem nominal é a força máxima que a prensa pode fornecer, mas os fabricantes a especificam a uma distância específica antes do ponto morto inferior, geralmente alguns milímetros. As operações de conformação que necessitam de força em um ponto diferente do curso podem exceder o que a prensa pode fornecer com segurança, portanto, o ponto nominal deve ser verificado em relação ao processo.
O comprimento do curso determina a distância percorrida pela corrediça, o que determina a profundidade em que uma peça pode ser trefilada e se o equipamento de alimentação pode passar pela matriz. A altura de fechamento é a distância da base até a corrediça no ponto morto inferior com o curso ajustado e deve acomodar a altura combinada dos conjuntos de matrizes e das peças sendo executadas.
A base e o suporte devem ser grandes o suficiente para suportar o conjunto de matrizes, com margens livres para parafusos de montagem e equipamento de alimentação. Matrizes superdimensionadas em bases subdimensionadas causam deflexão e carregamento irregular, o que danifica as ferramentas e a prensa.
| Especificação | O que ele controla | Consideração Típica |
|---|---|---|
| Tonelagem nominal | Força máxima de formação | Confirme o ponto de classificação no traço |
| Comprimento do curso | Profundidade de extração e folga de avanço | Combine com a parte mais longa e a altura da matriz |
| Altura de fechamento | Espaço para conjuntos de matrizes | Inclui conjunto de matrizes e altura das peças |
| Golpes por minuto | Produção | Equilibre a velocidade em relação aos limites de alimentação e segurança |
| Energia do volante | Energia disponível por curso | Crítico para estampagens e estampagens pesadas |
| Paralelismo | Carga uniforme na face da matriz | Verifique a tolerância da peça |
A seleção deve começar pelas peças, não pelo catálogo da prensa, porque a força de conformação, o tamanho da peça, a tolerância e o volume de produção determinam qual estrutura terá um desempenho confiável .
Use os dados do processo para perímetro de corte, espessura do material, resistência ao cisalhamento e requisitos de conformação para estimar a força necessária. Adicione uma margem de segurança, geralmente de pelo menos 20%, para levar em conta a variação do material e o desgaste da matriz. Se a estimativa se aproximar da capacidade nominal de uma prensa aberta, uma prensa fechada é muitas vezes a escolha mais segura.
Peças com tolerâncias restritas, especialmente aquelas que exigem planicidade ou profundidade consistente, beneficiam-se da rigidez de uma estrutura fechada. Para puncionamento e puncionamento com tolerâncias mais baixas, uma prensa aberta pode fornecer precisão adequada a um custo menor, desde que o paralelismo seja verificado e mantido.
Plantas de alta mistura com trocas freqüentes de matrizes se beneficiam do acesso aberto de uma prensa de estrutura aberta. Linhas dedicadas a poucas peças grandes podem justificar uma prensa fechada com transferência automatizada ou carregamento robótico, onde os limites de acesso importam menos.
Prensas fechadas geralmente exigem fundações mais pesadas, zonas livres maiores e, às vezes, equipamentos de manuseio suspensos. Plantas com espaço limitado ou pisos fracos podem achar as prensas abertas mais fáceis de instalar e reposicionar.
Procedimentos de configuração consistentes mantêm as peças dentro da tolerância, reduzem o desperdício e evitam danos às matrizes e à própria prensa .
Limpe o suporte e a sapata da matriz antes da instalação e prenda a matriz uniformemente para evitar carregamento irregular. Defina a altura de fechamento de acordo com a especificação da matriz e verifique-a com um apalpador ou medidor de altura. Os golpes de teste em velocidade lenta devem confirmar que a matriz fecha completamente e que as peças são formadas corretamente antes que a velocidade de produção seja aplicada.
Verifique periodicamente o paralelismo entre a corrediça e a base usando relógios comparadores ou medidores de calços. As prensas abertas, em particular, devem ser verificadas regularmente, uma vez que a deflexão e o desgaste podem alterar o alinhamento ao longo do tempo. Registre as leituras para que as tendências se tornem visíveis antes que as peças saiam da tolerância.
Gibs guiam o slide e sua folga afeta a precisão e o desgaste. O excesso de folga permite que o slide oscile, enquanto muito pouco causa emperramento e calor. Siga o cronograma de lubrificação para rolamentos, pinos e virabrequim e use os graus de lubrificante especificados pelo fabricante.
As lonas de fricção da embreagem e as pastilhas de freio se desgastam a cada ciclo, e sua condição determina a confiabilidade com que o deslizamento para no ponto correto. Meça a distância de parada e inspecione as lonas de acordo com o plano de manutenção. Freios desgastados aumentam o risco de ultrapassagem e ferimentos.
Prensas mecânicas podem causar ferimentos graves em uma fração de segundo, portanto a proteção deve ser projetada, instalada e verificada como um sistema completo, em vez de ser tratada como um acessório opcional. .
Protetores fixos, protetores intertravados, cortinas de luz e dispositivos sensores de presença protegem o ponto de operação. A escolha depende do trabalho, do método de alimentação e das necessidades de acesso. Os protetores devem impedir a entrada de mãos enquanto a corrediça estiver em movimento e devem parar a prensa se for interrompida.
Dois controles manuais exigem que ambas as mãos estejam nos atuadores antes que a corrediça se mova, mantendo-os longe da matriz. Os dispositivos de parada de emergência devem ser facilmente acessíveis e testados regularmente. O tempo de parada e a distância de parada devem ser medidos e documentados para cada prensa.
As fábricas devem seguir os padrões de proteção de máquinas aplicáveis em seu país, como as regras da OSHA nos Estados Unidos ou as diretivas e padrões europeus relevantes para máquinas. Os operadores precisam de treinamento sobre configuração segura, manuseio de matrizes, etiquetagem de bloqueio e resposta a emergências. Inspeções regulares confirmam que as proteções e controles ainda funcionam conforme pretendido.
Um programa de manutenção planejado reduz o tempo de inatividade não planejado e mantém a precisão da prensa dentro das especificações durante muitos anos de operação .
As verificações diárias devem abranger dispositivos de segurança, níveis de óleo, ruídos incomuns e condições da matriz. As verificações semanais podem incluir medição da folga da chaveta, tensão da correia e inspeção de fixadores e parafusos de montagem na base e na estrutura.
As grandes revisões normalmente tratam da substituição da embreagem e do freio, inspeção de rolamentos, alinhamento do virabrequim e verificações da estrutura. Os intervalos dependem do ciclo de trabalho e das condições operacionais, mas muitas fábricas planejam revisões a cada poucos anos para prensas com cargas pesadas.
O preço inicial é apenas um elemento do custo. O uso de energia, mão de obra de manutenção, disponibilidade de peças sobressalentes, vida útil da matriz e taxas de refugo contribuem para o custo total. Uma prensa bem selecionada e bem mantida geralmente oferece menor custo por peça do que uma máquina mais barata que funciona mal.
A maioria dos problemas da prensa apresenta sinais de alerta precoce, como desvio dimensional, ruído incomum ou desgaste irregular, e uma verificação sistemática geralmente identifica a causa antes que ocorram danos graves. .
Quando as dimensões da peça se desviarem gradualmente, verifique o desgaste da matriz, as configurações de altura de fechamento e o paralelismo. Em impressoras abertas, a deflexão sob carga pode alterar os resultados à medida que a tonelagem aumenta, portanto, monitore a tendência em todas as séries de produção.
Se a corrediça parar ou ultrapassar a posição, inspecione o freio, verifique o fornecimento de ar ou hidráulico, quando aplicável, e verifique a lógica de controle. Os problemas de parada devem ser corrigidos antes de iniciar a produção, porque o excesso cria riscos tanto para a segurança quanto para as ferramentas.
Bater ou chocalhar geralmente indica desgaste de chavetas, parafusos soltos ou desgaste do rolamento. A vibração que aumenta com a velocidade pode indicar problemas no volante ou na correia de transmissão. A investigação precoce evita danos mais caros no virabrequim ou na estrutura posteriormente.
Pergunta: Qual é a principal diferença entre uma prensa elétrica do tipo aberto e uma prensa elétrica do tipo fechado?
Um open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Pergunta: Que faixa de capacidade as prensas abertas normalmente cobrem?
As prensas abertas geralmente variam de cerca de 25 toneladas a cerca de 300 toneladas, dependendo do tamanho da estrutura, do design da unidade e da aplicação pretendida.
Pergunta: Quando uma prensa fechada deve ser selecionada em vez de uma prensa aberta?
As prensas fechadas são adequadas para estampagem profunda, estampagem pesada, painéis grandes e trabalhos com tolerâncias restritas, onde a deflexão da estrutura comprometeria a precisão da peça .
Pergunta: Como um volante ajuda uma prensa mecânica?
O flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Pergunta: Por que o ponto de tonelagem nominal no curso é importante?
Os fabricantes classificam a tonelagem a uma distância específica antes do ponto morto inferior, portanto, as operações de formação que necessitam de força total em outras posições de curso podem exceder a capacidade segura .
Pergunta: Com que frequência o paralelismo deve ser verificado?
O paralelismo deve ser verificado de acordo com um cronograma definido pela planta, com verificações mais frequentes em prensas abertas e em prensas operando perto da carga nominal ou produzindo peças com tolerâncias apertadas.
Pergunta: Quais dispositivos de segurança são comumente usados em prensas mecânicas?
Os dispositivos comuns incluem proteções fixas e intertravadas, cortinas de luz, sistemas de detecção de presença, controles bimanuais e botões de parada de emergência. .
Pergunta: Quais componentes se desgastam mais rapidamente em uma prensa mecânica?
As lonas de fricção da embreagem, pastilhas de freio, chavetas e correias de transmissão normalmente se desgastam mais rapidamente, portanto devem ser inspecionadas regularmente e mantidas em estoque como peças sobressalentes.
Pergunta: Uma prensa aberta pode ser usada para trabalhos de conformação pesada?
As prensas abertas podem lidar com conformação moderada se a força permanecer bem dentro da capacidade nominal e o paralelismo for mantido, mas a conformação pesada ou profunda geralmente exige uma estrutura fechada.
Pergunta: Como posso estimar a força necessária para uma operação de estampagem?
Estime a força a partir do perímetro de corte, espessura do material e resistência ao cisalhamento para moldagem e, em seguida, adicione requisitos de conformação e uma margem de segurança de cerca de 20 por cento .


Compreendendo as prensas mecânicas e suas funções essenciais ...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
Design de ponto único Uma conexão de unida...
Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
As prensas mecânicas são classificadas de duas maneiras principai...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

