
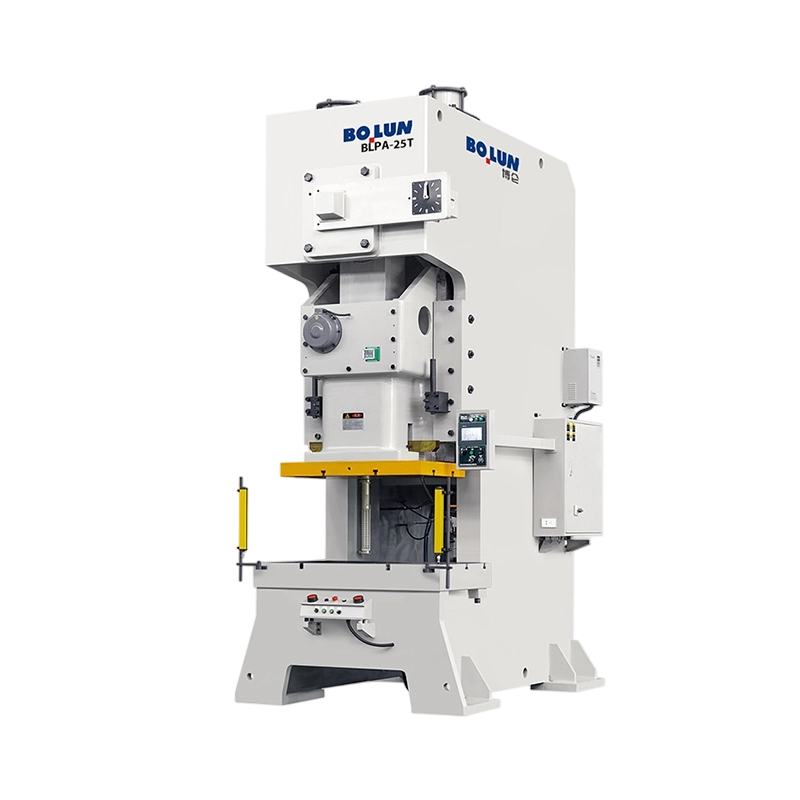


A prensa elétrica compacta de precisão de ponto único de tipo aberto BLPA-25 foi projetada para estampagem ...
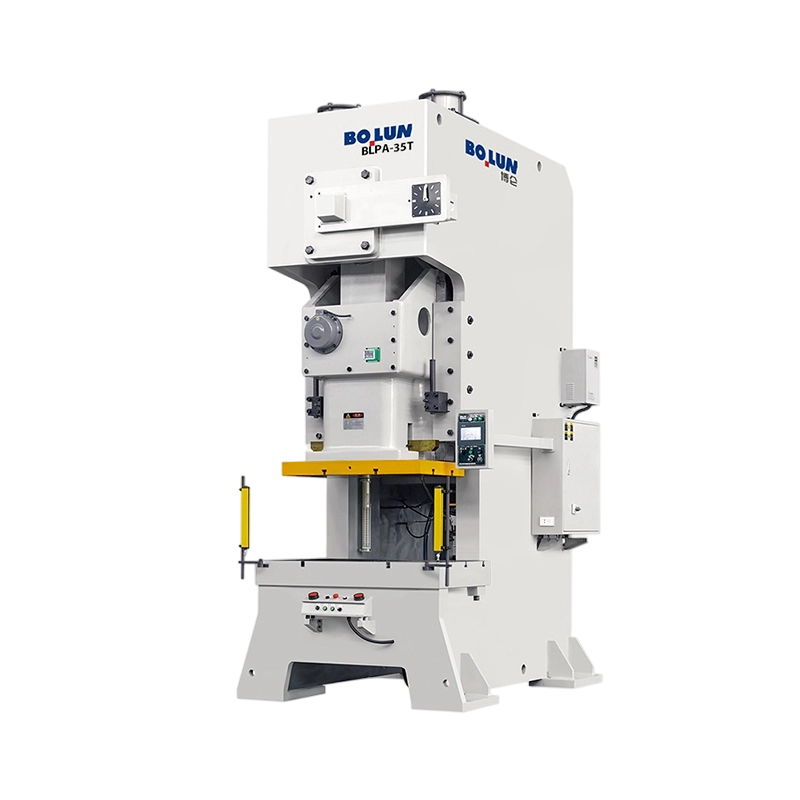
Projetada para preencher a lacuna entre forjamento leve e médio, a prensa elétrica de ponto único tipo aber...
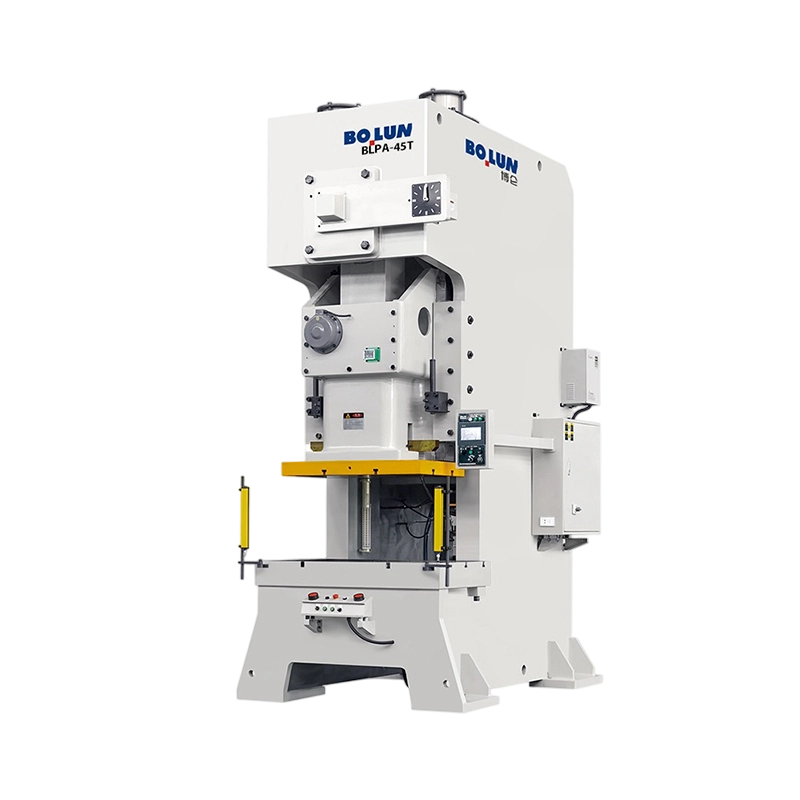
A prensa motorizada robusta de ponto único de tipo aberto para serviços pesados BLPA-45 é a força motriz ...
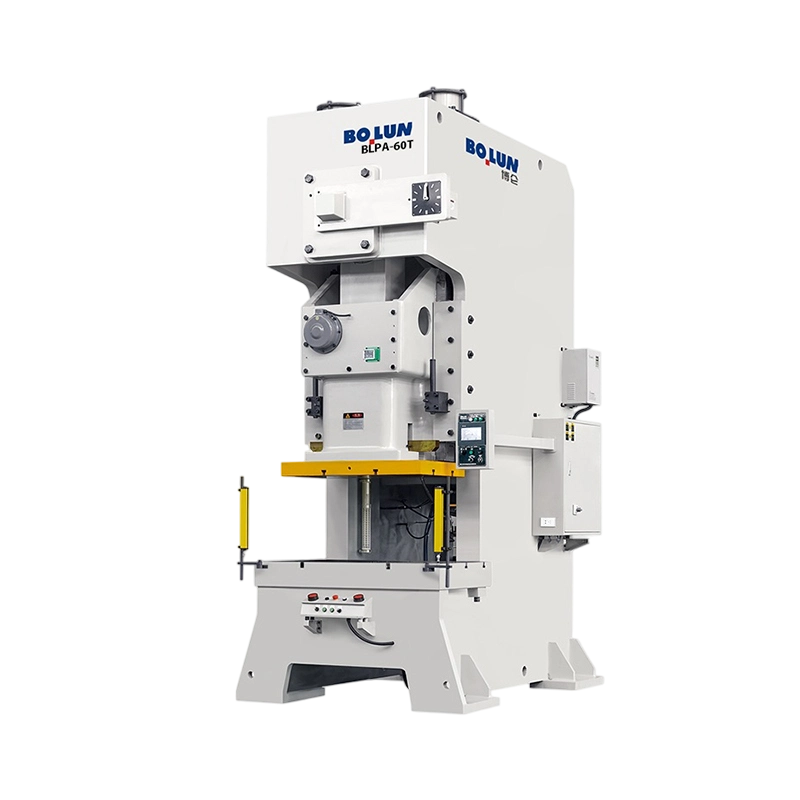
A prensa elétrica de ponto único de tipo aberto com ajuste inteligente BLPA-60 oferece uma capacidade nomin...
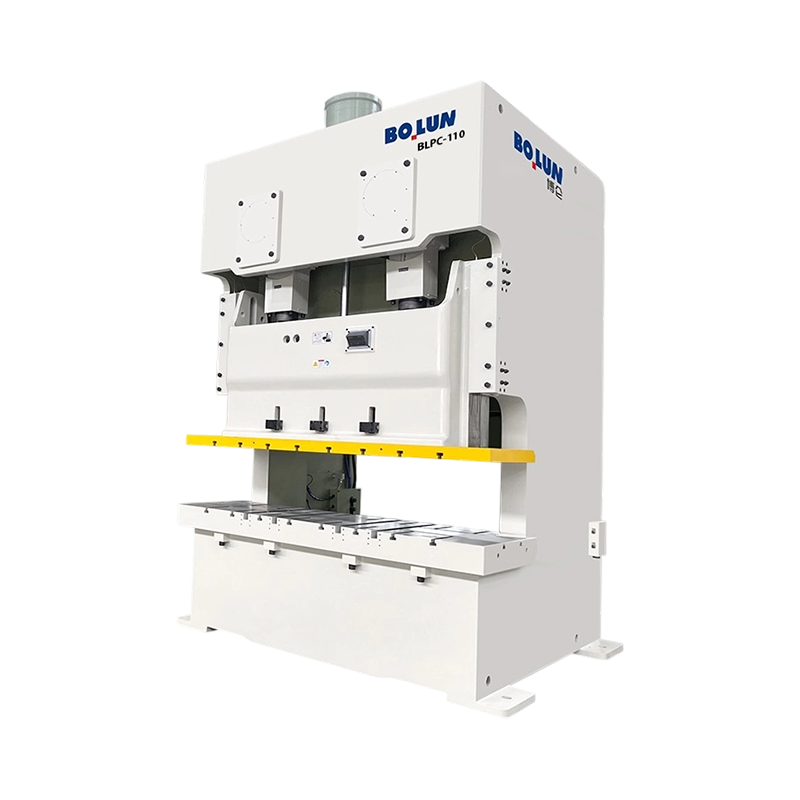
A prensa elétrica de ponta dupla de tipo aberto de alta eficiência e agilidade BLPC-110 é o modelo mais ági...
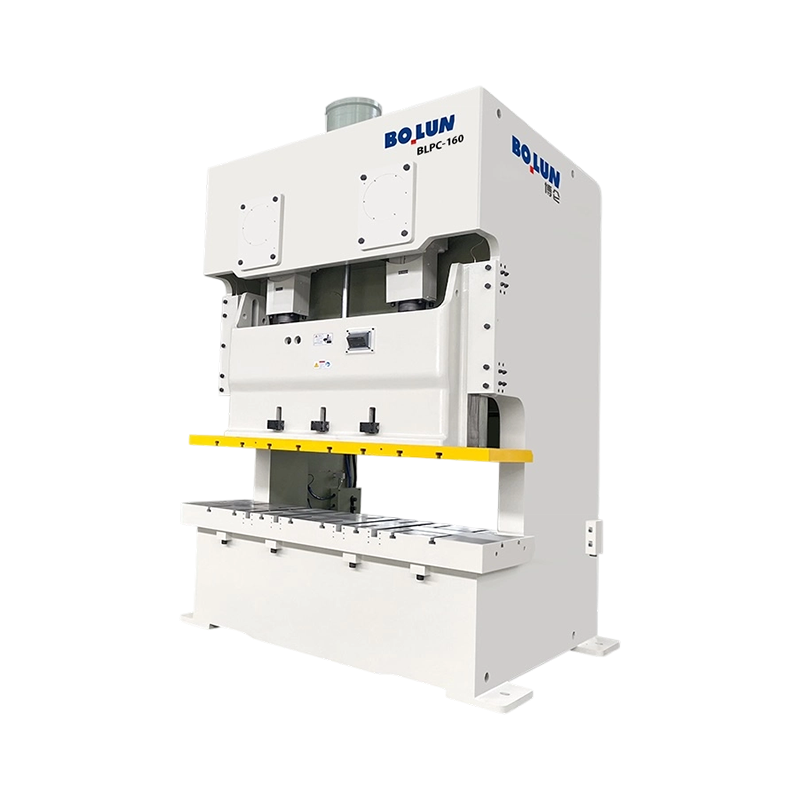
A prensa elétrica de ponta dupla de tipo aberto, versátil, estável e de precisão BLPC-160 oferece uma capac...
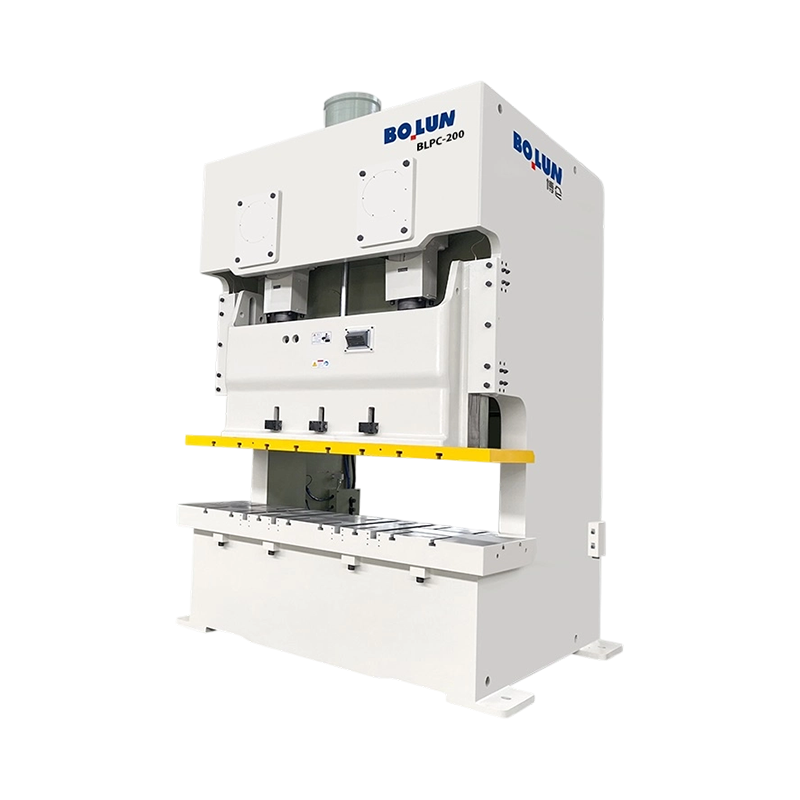
A prensa elétrica de ponta dupla de tipo aberto de alta rigidez e leito extralargo BLPC-200 é uma potência ...
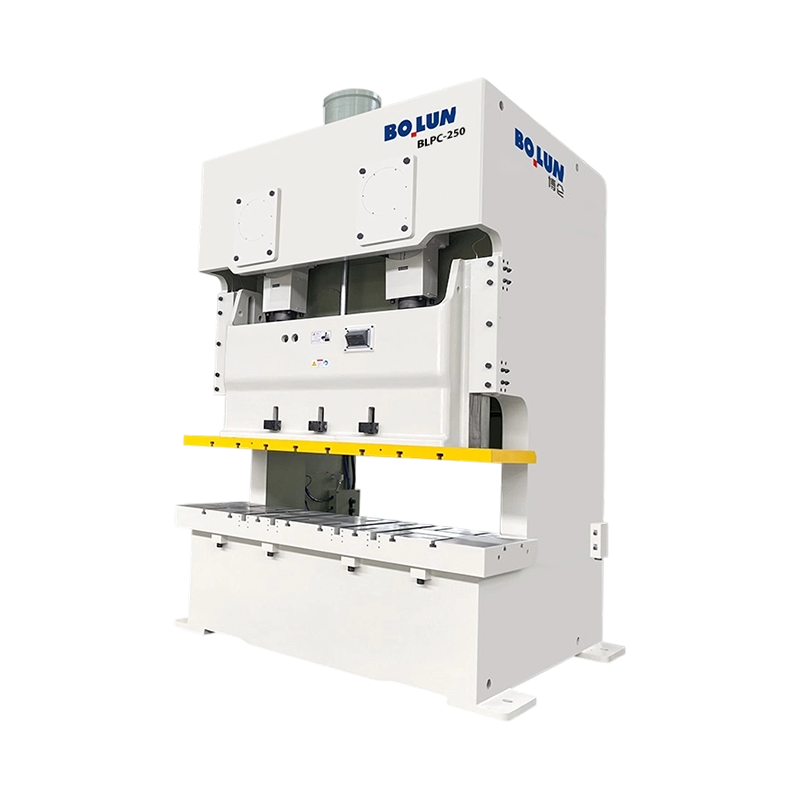
BLPC-250 Prensa elétrica robusta de ponta dupla de tipo aberto para serviços pesados, que fornece formidáve...
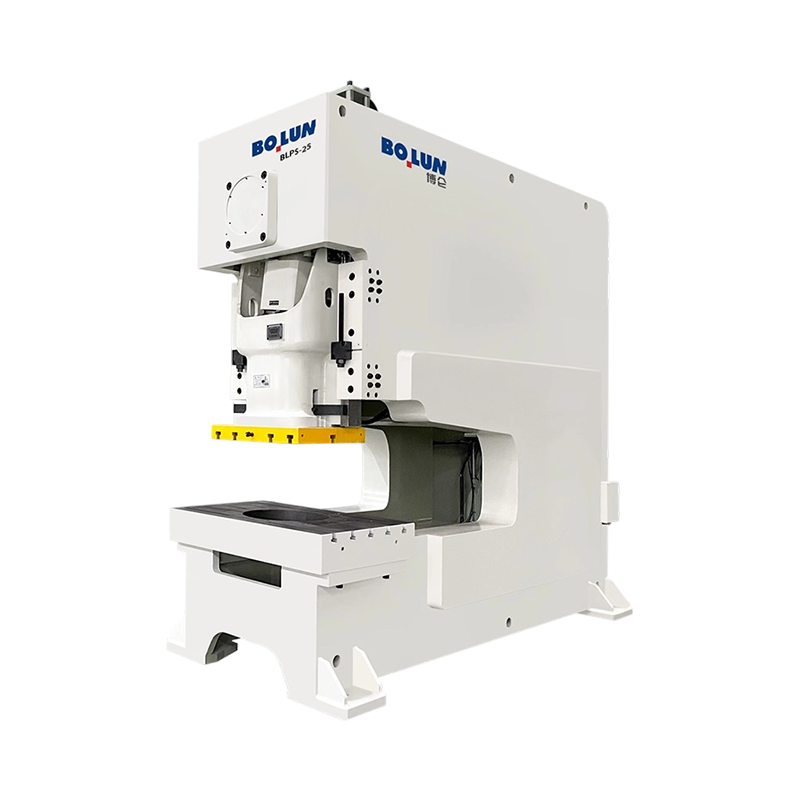
A prensa elétrica compacta de precisão aberta e garganta profunda BLPS-25 é uma máquina ágil e com uso efic...
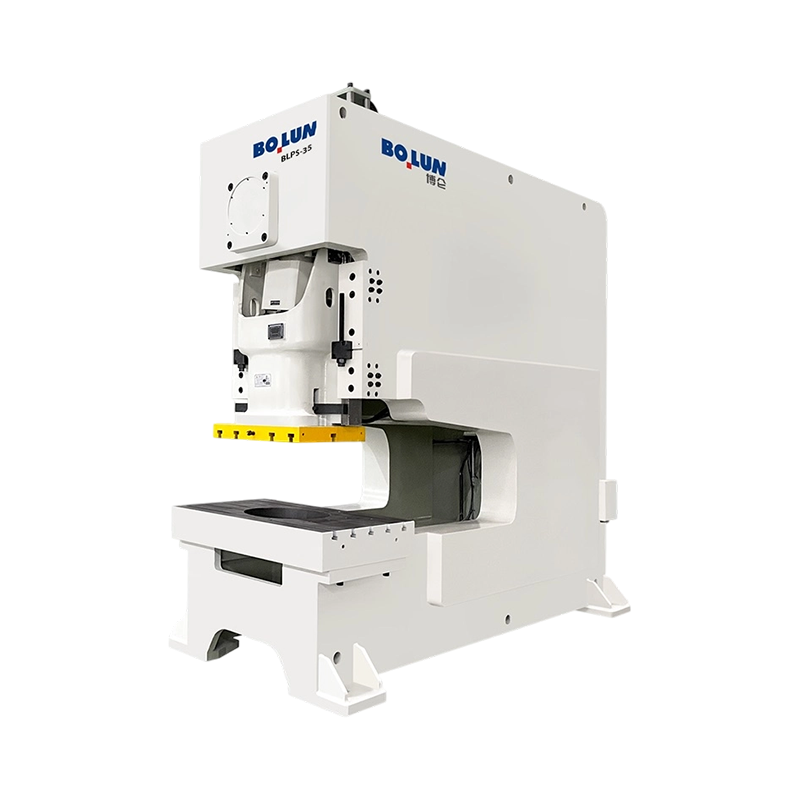
A prensa elétrica versátil de alta estabilidade e abertura profunda de garganta profunda BLPS-35 oferece um...
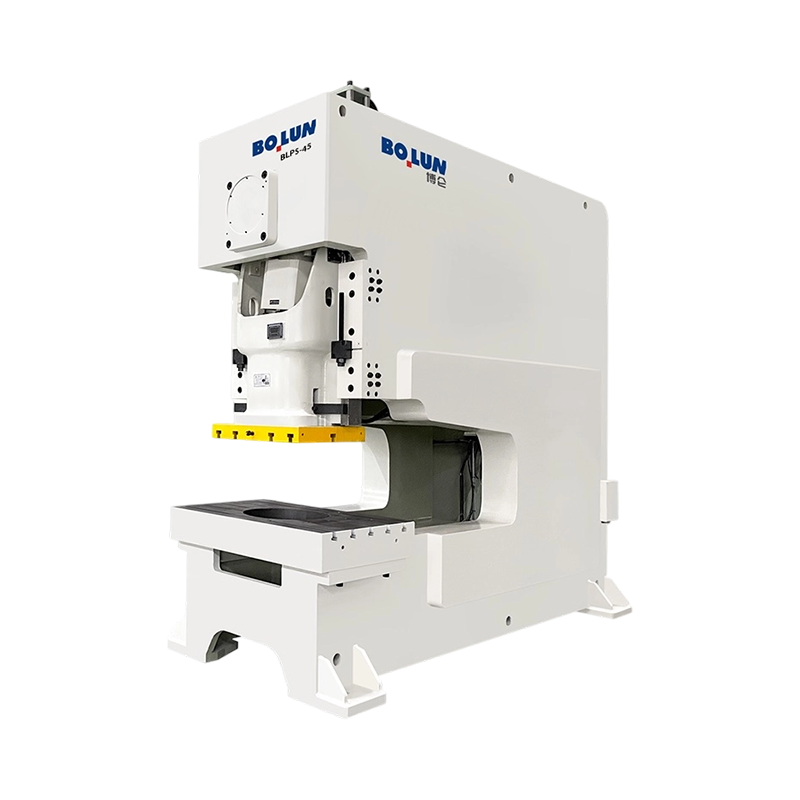
A prensa elétrica robusta de grande capacidade e abertura profunda de garganta profunda BLPS-45 foi projeta...
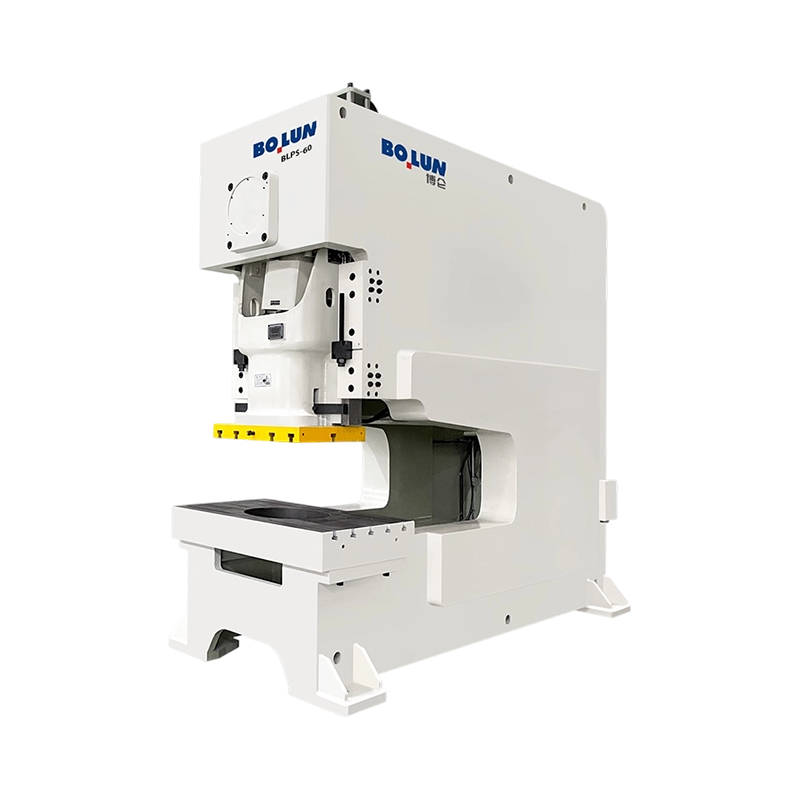
A prensa elétrica de garganta profunda com acesso profundo e abertura profunda BLPS-60 foi projetada para e...
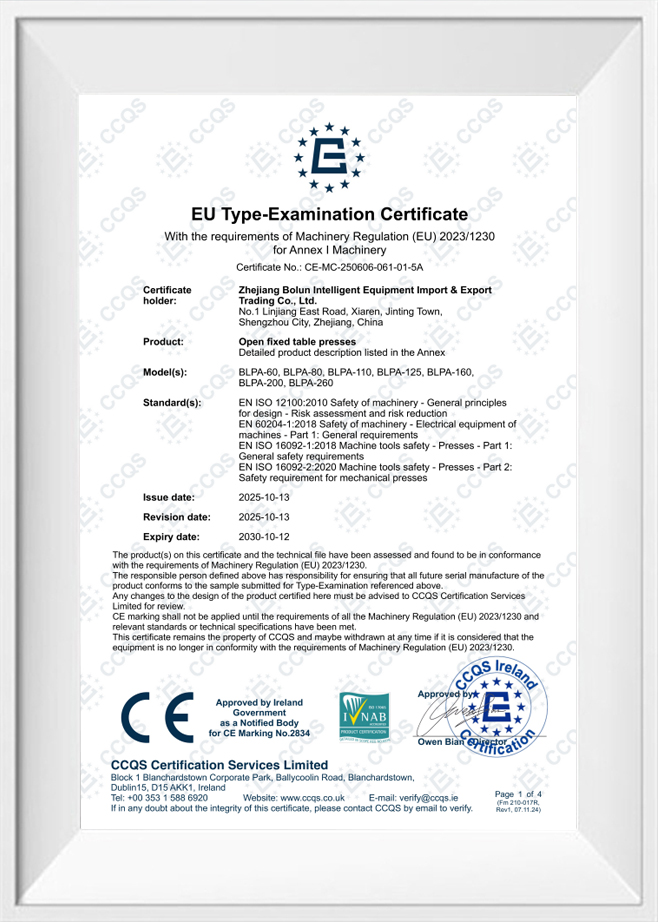
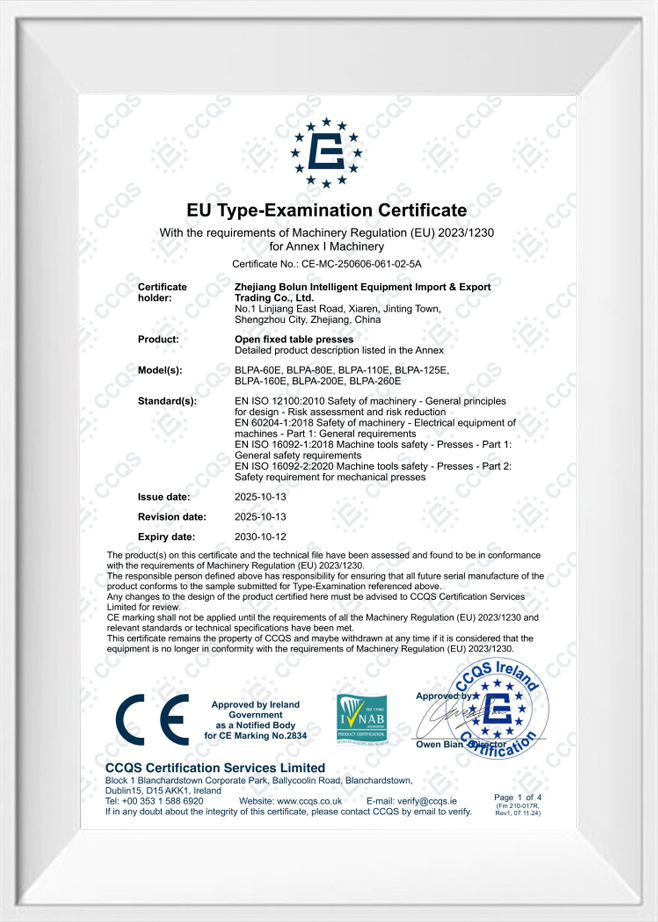
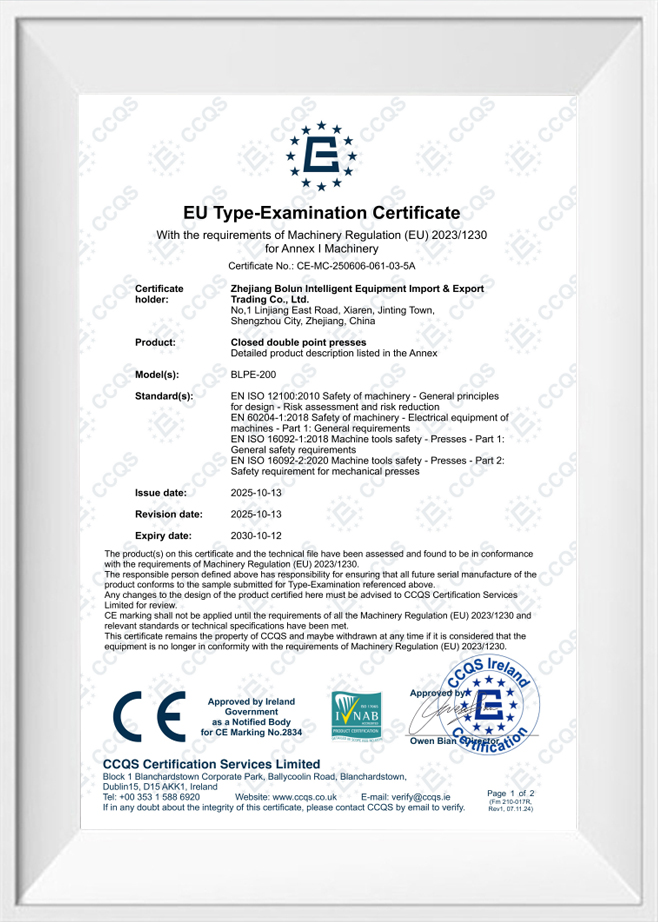
Como China Fábrica de prensas mecânicas de tipo aberto e Fabricantes de prensas mecânicas de tipo aberto, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A respo...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facili...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem ...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linha de suporte geralmente recebe duas cotações que parecem quase idênticas no papel: mesma classe de tonelagem, tamanho de base semelhante, preço semelhante. A di...
Na conformação de metal, as configurações de estrutura C ou estrutura lacuna são amplamente utilizadas devido ao seu design acessível. Este equipamento, comumente referido como prensa elétrica de tipo aberto, permite aos operadores fácil acesso à área da matriz para alimentação de material e remoção de peças. No entanto, esta configuração aberta introduz um desafio físico específico conhecido como fenômeno de abertura, ou deformação angular. Quando a corrediça da prensa desce e entra em contato com a peça de trabalho, a força de reação empurra a corrediça para cima e para baixo na base. Como esta estrutura não possui colunas estruturais verticais na frente, a garganta da prensa tende a flexionar para fora sob carga, fazendo com que a corrediça e a base percam sua relação paralela. Esta deflexão angular compromete diretamente o alinhamento do punção e da matriz, levando a erros geométricos nas peças acabadas.
A magnitude desta abertura é proporcional à tonelagem de formação e à profundidade da garganta da prensa. Mesmo pequenos desvios angulares podem fazer com que a ferramenta entre na cavidade da matriz em um ângulo, em vez de seguir um caminho vertical reto. Este desalinhamento altera a distribuição de folga entre o punção e a matriz, resultando em zonas localizadas de alta pressão onde o metal é comprimido firmemente, enquanto outras áreas sofrem pressão insuficiente. A produção contínua em um padrão máquina de prensa elétrica de tipo aberto , essa flexão estrutural acelera o desgaste da matriz e introduz cargas estruturais desiguais na própria estrutura da prensa, tornando-a um problema crítico para operações de estampagem de precisão.
Quando ocorre deformação angular durante o curso de uma prensa mecânica do tipo aberto, as consequências são imediatamente refletidas tanto nas ferramentas quanto nos componentes acabados. A folga irregular entre o punção e a matriz faz com que um lado do molde sofra forte fricção e forças de cisalhamento. Isto leva ao embotamento prematuro das arestas de corte, lascamento localizado e aumento do estresse térmico. Os fabricantes são forçados a interromper a produção frequentemente para reafiar ou substituir seções danificadas da matriz, o que aumenta os custos de manutenção e reduz a eficiência geral do equipamento. Além disso, os padrões de desgaste irregulares dificultam a manutenção de dimensões consistentes das peças, resultando em rebarbas, variações nos ângulos dos flanges e lotes rejeitados.
Além das ferramentas, o carregamento não uniforme exerce forças destrutivas nos mecanismos internos da prensa. À medida que a corrediça se inclina devido à abertura da estrutura, as pontas guia sofrem forças laterais. Esta resistência de guiamento desigual transfere momentos de flexão para as hastes de conexão deslizante e os rolamentos principais do virabrequim da prensa mecânica de tipo aberto. Com o tempo, essas forças desequilibradas levam ao rápido desgaste das buchas de bronze, superaquecimento localizado e possíveis microfissuras no trem de força. Os engenheiros da Zhejiang Bolun High-Precision Machinery Co., Ltd. concentram-se fortemente na análise dessas distribuições de tensão para desenvolver geometrias de estrutura que distribuam as cargas de trabalho uniformemente por toda a montagem estrutural.
Abordar o fenómeno de abertura requer uma combinação de reforço estrutural e design avançado de estrutura. Um método principal envolve a otimização da distribuição das placas de aço dentro da soldagem da estrutura da prensa. Ao aumentar a espessura das placas laterais e adicionar estruturas tipo caixa traseira para serviços pesados, a resistência à torção e à flexão da prensa elétrica do tipo aberto pode ser bastante aumentada. Metodologias de projeto modernas utilizam análise de elementos finitos para localizar áreas de alta concentração de tensão e adicionar nervuras internas precisamente onde as forças de deflexão estão concentradas. Isto garante que a estrutura permaneça rígida sem adicionar peso desnecessário a áreas não críticas da máquina.
Outra abordagem é a transição para designs de quadros retos ou de tirantes para aplicações que exigem alta precisão. As prensas de lado reto apresentam estruturas fechadas com colunas verticais em todos os quatro cantos, o que naturalmente elimina o comportamento de abertura angular. As forças de formação para cima e para baixo estão contidas dentro de um circuito fechado rígido, restringindo a deflexão ao alongamento puramente vertical, que não inclina a corrediça. Para máquinas de estrutura aberta onde o acesso aberto deve ser mantido, a incorporação de tirantes protendidos que prendem fisicamente as metades superior e inferior da prensa elétrica de tipo aberto pode restringir a flexibilidade externa durante ciclos de alta tonelagem.
Para ajudar os engenheiros de produção a selecionar a configuração correta do equipamento, a tabela abaixo compara como diferentes estruturas de chassi se comportam sob carga e sua suscetibilidade à deformação angular.
| Configuração do quadro | Perfil de deflexão | Impacto no alinhamento da matriz | Limites de aplicação recomendados | Características de acesso |
|---|---|---|---|---|
| Estrutura C padrão (não reforçada) | Abertura Angular (Flexão) | Alto desvio de folga | Peças de baixa tonelagem e tolerância solta | Acesso aberto em três lados |
| Estrutura em C tipo caixa reforçada | Flexão Angular Restrita | Desvio moderado a baixo | Tonelagem média, formação geral | Acesso aberto em três lados |
| Lado reto (estrutura H) | Deflexão vertical pura | Desvio mínimo | Matrizes progressivas de alta tonelagem e tolerância restrita | Somente acesso frontal e traseiro |
Embora a rigidez da estrutura seja a base do controle de deflexão, o sistema de guiamento de deslizamento atua como uma linha ativa de defesa contra o desalinhamento angular. Os projetos de prensas elétricas de tipo aberto de alta precisão utilizam sistemas de escavação longos e multiponto para restringir o movimento do slide. Ajustar essas chavetas para folgas estreitas garante que, mesmo que a estrutura sofra deflexão angular sob carga, a corrediça seja fisicamente mantida paralela à base pelos trilhos-guia. Chaves padrão de quatro pontos oferecem orientação básica, mas configurações avançadas de guia de comprimento total de oito pontos proporcionam maior resistência a forças laterais e cargas descentralizadas.
Para manter o paralelismo durante condições de carga descentralizadas, alguns sistemas de prensas incorporam controle paralelo dinâmico hidráulico. Esta tecnologia utiliza sensores para detectar a inclinação do slide em tempo real durante o movimento descendente. Se for detectada uma inclinação devido à resistência não uniforme do material ou à deflexão da estrutura, os cilindros hidráulicos de ação rápida sob a corrediça ou base ajustam sua pressão instantaneamente para neutralizar o movimento angular. A Bolun Machinery implementa essas soluções robustas de orientação e monitoramento para garantir que o paralelismo do deslizamento seja mantido mesmo durante a operação de matrizes progressivas assimétricas e exigentes em altas velocidades.
Além das soluções no nível da máquina, o próprio layout do molde desempenha um papel crucial na prevenção de carregamentos não uniformes. Os projetistas de ferramentas devem calcular o centro de pressão para matrizes progressivas complexas e alinhar esse centro precisamente com a linha central da corrediça da prensa. Se o centro de pressão for deslocado em uma prensa elétrica de tipo aberto, ele cria um torque rotacional que amplifica a abertura angular da estrutura da prensa. Quando as peças assimétricas impossibilitam o alinhamento perfeito do centro de pressão, almofadas de equilíbrio ou rebordos falsos podem ser adicionados às áreas não funcionais da matriz para distribuir as forças de formação simetricamente através da placa de suporte.
A incorporação de subpostes guia no próprio conjunto de matrizes fornece um método localizado para manter o alinhamento. Embora esses postes-guia montados na matriz não possam impedir a flexão da estrutura da prensa, eles ajudam a guiar o punção para dentro da placa da matriz com alta precisão local, absorvendo algumas das pequenas forças de cisalhamento causadas pela inclinação do deslizamento. No entanto, confiar apenas nos postes-guia da matriz não é uma solução permanente, pois as forças laterais acabarão por desgastar as buchas-guia. A verdadeira longevidade e consistência das peças só são alcançadas quando uma estrutura de prensa rígida e bem projetada funciona em conjunto com layouts de ferramentas equilibrados.
P: Que medidas são tomadas para controlar a deflexão angular durante operações de estampagem pesada em prensas elétricas de tipo aberto?
R: Para mitigar o fenômeno de abertura inerente às estruturas de estrutura C, a Zhejiang Bolun High-Precision Machinery Co., Ltd. utiliza estruturas de aço soldadas pesadas reforçadas com nervuras internas. Essa rigidez estrutural, combinada com processos precisos de alívio de tensão da estrutura, minimiza a deflexão angular e mantém o deslizamento e o reforço paralelos sob cargas de tonelagem total.
P: Como as prensas elétricas de tipo aberto da Bolun Machinery protegem matrizes de estampagem caras contra desgaste prematuro causado por carregamento desequilibrado?
R: Nossos projetos de prensas incorporam guias longas e de alta precisão que restringem firmemente o movimento do deslizamento, mesmo sob cargas descentralizadas. Ao manter o punção e a matriz em alinhamento preciso durante todo o curso, o maquinário evita o atrito localizado e o desgaste irregular das ferramentas, prolongando a vida útil geral dos moldes.
P: Essas prensas elétricas de tipo aberto podem lidar com produção automatizada de alta frequência sem superaquecimento?
R: Sim, cada máquina é configurada com um eficiente sistema pneumático de embreagem-freio e um sistema de lubrificação forçada contínua. Essas configurações minimizam o acúmulo térmico durante os ciclos rápidos, garantindo uma operação automatizada confiável e contínua, ao mesmo tempo que protegem os rolamentos e engrenagens principais contra desgaste térmico.
P: Quais sistemas de segurança estão integrados em suas prensas elétricas de tipo aberto para proteger os operadores durante o carregamento manual?
R: Equipamos nossas máquinas com botões de operação manuais, protetores de sobrecarga hidráulica responsivos e válvulas de segurança de ação rápida. Esses sistemas funcionam em conjunto com cortinas de luz opcionais para interromper imediatamente o movimento do slide se qualquer limite de segurança for ultrapassado, garantindo um ambiente de trabalho seguro para configurações de alimentação manual de peças.
P: Como a Bolun Machinery ajuda os clientes a combinar uma máquina de prensa elétrica de tipo aberto com layouts de matriz complexos e progressivos?
R: Aproveitamos nossas equipes profissionais de engenharia e design para oferecer soluções personalizadas, ajustando comprimentos de curso, dimensões de reforço e folgas entre reforço e deslizamento. Isso garante que o comportamento dinâmico do curso e a janela de alimentação da prensa correspondam ao passo de progressão exato e aos requisitos de força de sua ferramenta progressiva personalizada.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
