
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem podem se comportar de maneira muito diferente na mesma matriz: uma pode segurar um painel largo, outra pode alcançar uma garganta profunda e uma terceira pode produzir uma tração lenta e controlada sem choque. Para um comprador, a pergunta útil não é simplesmente “quais são os diferentes tipos de impressoras?” mas “que tipo de prensa corresponde à peça, matriz e ritmo de produção?”
A resposta curta: escolha prensas mecânicas de manivela ou de engrenagem excêntrica para estampagem estável de alto volume, prensas servo quando o movimento do aríete deve ser programável, prensas articuladas para forjamento a frio e dimensionamento de alta força e construção de estrutura aberta ou fechada de acordo com o tamanho da peça, largura da base e carregamento descentralizado. Prensas hidráulicas e pneumáticas preenchem outros nichos. As seções abaixo explicam o que muda entre os tipos e onde está o risco de especificação.
A maior parte da seleção de prensas industriais começa com o princípio de geração de força. A tabela abaixo fornece a comparação de trabalho; o restante do artigo explica os detalhes que afetam o projeto da matriz, a área ocupada e o custo operacional.
| Pressione tipo | Princípio da força | Ajuste típico | Principal compensação |
|---|---|---|---|
| Prensa de manivela mecânica | Volante e embreagem acionam um virabrequim com movimento de curso fixo | Blanking, perfuração, formação superficial, estampagem geral | Rápido e simples, mas o perfil do traço é fixo |
| Prensa de engrenagem excêntrica | O acionamento por engrenagem e o eixo excêntrico proporcionam alto torque em um curso mais longo | Estampagem pesada, peças profundas, leitos largos, trabalhos de alta tonelagem | Mais força e rigidez, com maior massa e custo |
| Alternar pressão | A articulação articulada multiplica a força perto da parte inferior do curso | Forjamento a frio, cunhagem, dimensionamento, trabalho de alta pressão e curso curto | Alta vantagem mecânica, mas não ideal para draws longos |
| Imprensa servo | O servo motor controla a posição, velocidade e permanência do aríete | Estampagem profunda, conformação em várias etapas, materiais de alta resistência | Movimento flexível, com maior complexidade de controle |
| Prensa hidráulica | O cilindro hidráulico fornece força com pressão e curso controláveis | Trações longas, conformação em baixa velocidade, operações de prensagem | Força em cursos longos, com ciclos mais lentos e manutenção de fluidos |
| Prensa pneumática | Cilindro de ar fornece atuação de baixa força | Montagem leve, marcação, pequenos trabalhos de corte | Baixo custo, mas tonelagem e consistência limitadas |
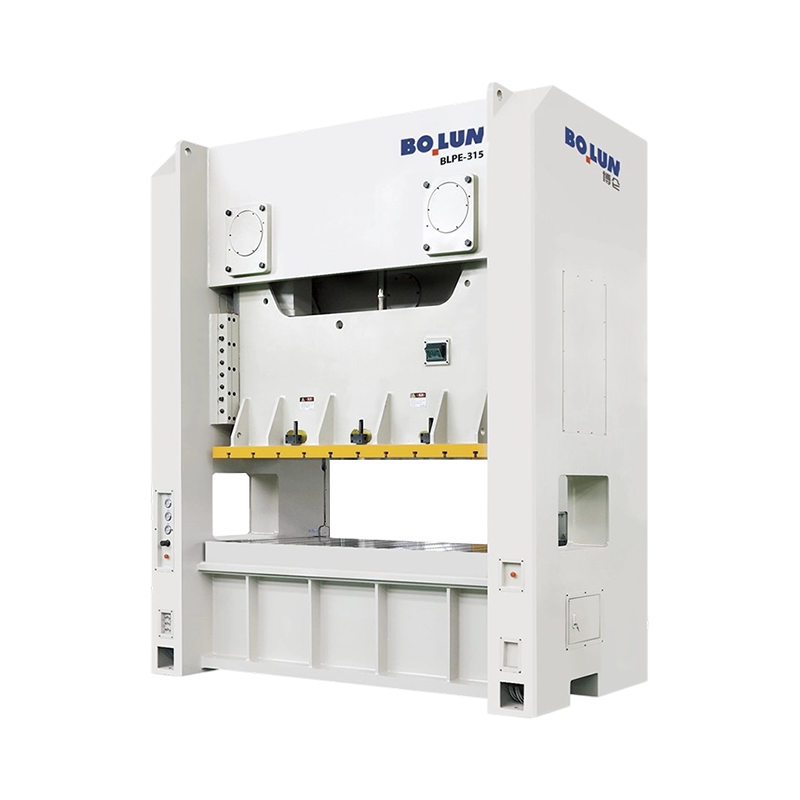
A tabela é deliberadamente ampla. Na prática, uma prensa mecânica pode ser aberta ou fechada, de ponto único ou duplo e acionada por manivela ou engrenagem excêntrica. Essas combinações são tão importantes quanto a família de unidades. Uma prensa aberta de 160 toneladas e uma prensa fechada de 160 toneladas não são intercambiáveis quando a matriz é larga ou a carga está descentralizada.
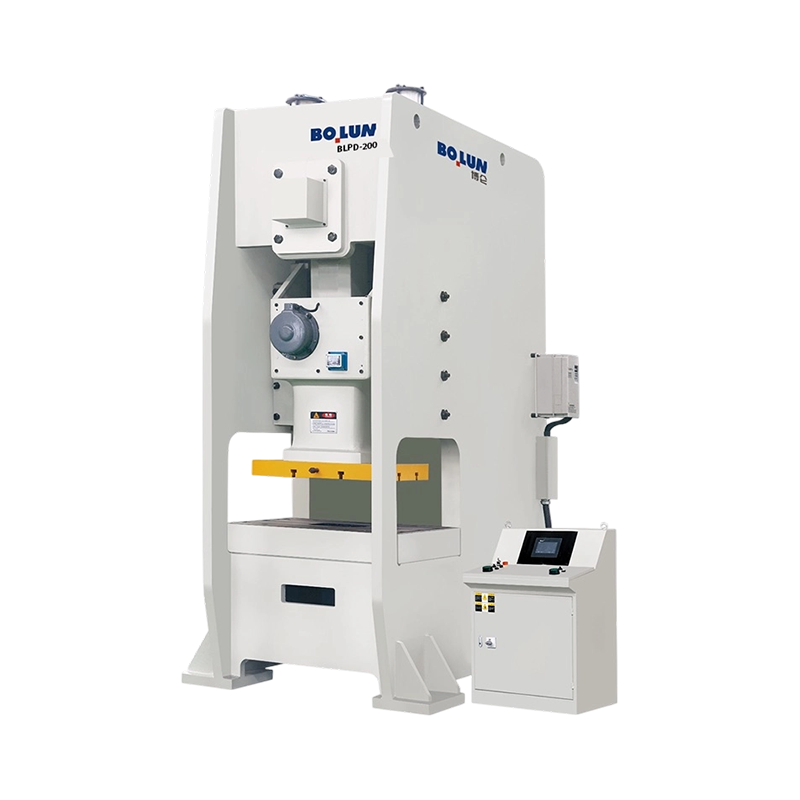
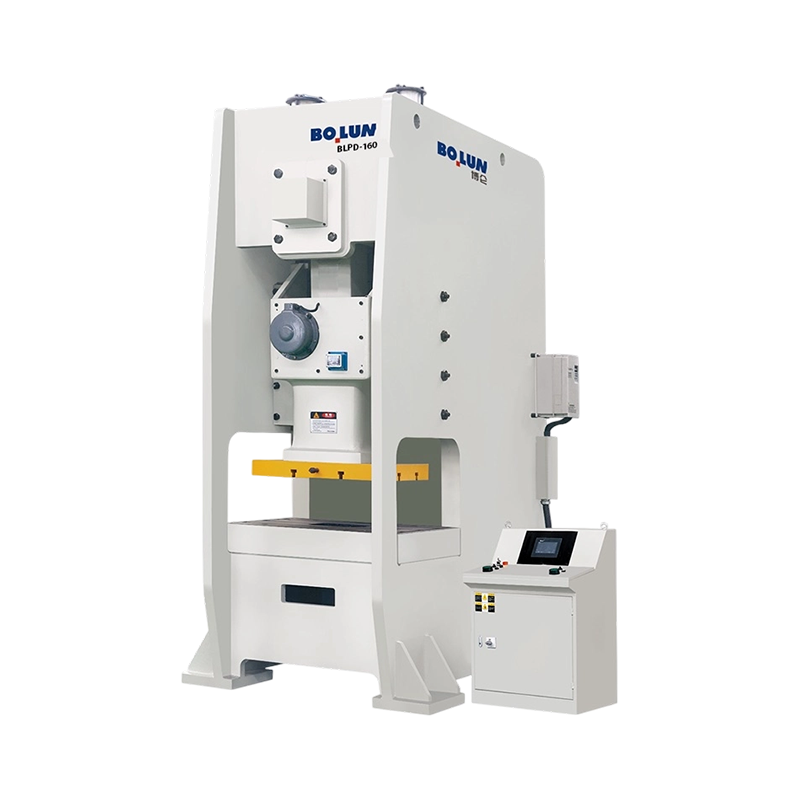
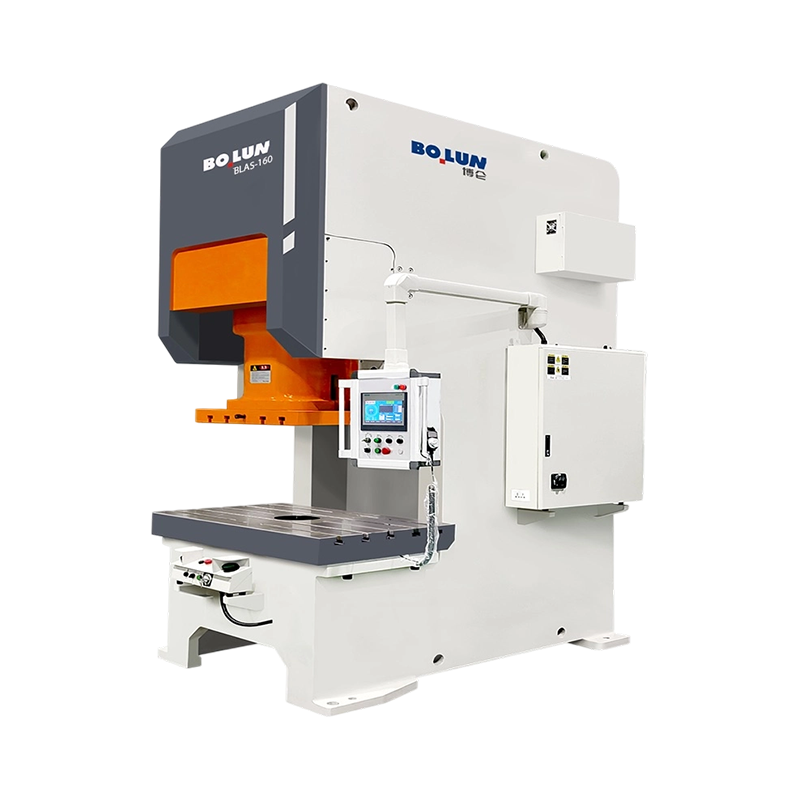
A estrutura decide o acesso, a rigidez e quanta deflexão a matriz deve tolerar. Uma prensa do tipo aberto, geralmente chamada de estrutura C, deixa a frente e os dois lados abertos. Isso facilita o carregamento manual, as trocas de ferramentas e o acesso lateral. A compensação é estrutural: sob carga, a lacuna pode fechar ligeiramente, de modo que o aríete e a base podem perder o paralelismo. Para peças estreitas, matrizes centralizadas e tonelagem moderada, isso geralmente é aceitável. Para matrizes progressivas amplas, a deflexão torna-se um problema de qualidade e de vida útil da matriz.
Uma prensa fechada une os montantes na parte superior, geralmente com uma coroa e uma cama que formam um portal mais rígido. Ele suporta tonelagem maior e leitos mais largos com menos deflexão angular, razão pela qual é comum em painéis em escala automotiva, matrizes multiestações e estampagem pesada. O acesso é mais restrito, por isso a automação de carregamento ou aberturas laterais precisam ser planejadas com antecedência. Os designs semifechados ficam entre os dois: mais rigidez do que um quadro em C simples, mais acesso do que um quadro totalmente fechado.
A profundidade da garganta é uma variável separada. Uma prensa aberta profunda permite que o operador alcance mais fundo um painel grande ou trabalhe em uma peça assimétrica sem girá-la. Mas uma garganta mais longa representa um vão estrutural mais longo, portanto a máquina deve ser mais rígida para a mesma classificação. Os compradores devem comparar a profundidade da garganta, o tamanho do leito e os dados de deflexão em conjunto, e não tratar a profundidade da garganta como um bônus grátis. Para trabalhos gerais em estrutura aberta, um prensa elétrica de tipo aberto é o ponto de partida natural. Para uma comparação em nível de design do comportamento do quadro, este visão geral do design da impressora de tipo aberto versus tipo fechado é útil.
A contagem de pontos refere-se a quantos pontos de conexão transferem força do inversor para o slide. Uma prensa de ponto único usa uma biela ou um ponto de acionamento central. É mais simples, geralmente mais compacto e funciona bem quando a carga da matriz está centralizada. Uma prensa de ponto duplo usa dois pontos de conexão, geralmente esquerdo e direito, para que o slide seja conduzido de maneira mais uniforme em sua largura. A diferença aparece na inclinação do aríete, na deflexão da base e no desgaste da matriz.
Em uma base larga, uma máquina de ponta única ainda pode produzir boas peças se a matriz estiver centralizada e a carga equilibrada. Os problemas aparecem com cargas descentralizadas, matrizes progressivas longas ou estações que não cortam todas ao mesmo tempo. A corrediça quer inclinar, as folgas da matriz mudam de um lado para o outro e o desgaste do punção torna-se irregular. Uma prensa de ponto duplo distribui a carga e reduz esse risco. Ele também tende a se adequar a trabalhos alimentados por bobinas largas e painéis grandes. A compensação é o custo, maior massa da máquina e maior área ocupada.
Uma verificação prática é o diagrama de carga. Pergunte onde cada estação fica na cama e se a carga combinada está centralizada. Se a matriz tiver uma estação pesada em uma extremidade, uma estrutura de ponto único pode precisar de uma classificação maior ou de uma estrutura diferente; adicionar a tonelagem por si só não corrige o momento de inclinação.
O drive determina a curva de força através do curso. Uma manivela convencional usa um volante e uma embreagem para girar o virabrequim; o slide segue um movimento sinusoidal fixo. É rápido, mecanicamente simples e adequado para corte, perfuração e conformação superficial, onde o mesmo perfil de curso se adapta a cada trabalho. A limitação é a flexibilidade: curso, velocidade e permanência estão incorporados à cinemática.
Uma prensa de engrenagem excêntrica adiciona um acionamento por engrenagem e um eixo excêntrico para fornecer alto torque em uma porção mais longa do curso. Isso ajuda quando o trabalho de conformação é profundo ou quando é necessária uma grande tonelagem em um leito largo. A máquina é mais pesada e mais cara, mas pode manter a força mais abaixo no curso do que uma simples manivela. Para trabalhos de alta tonelagem e curso profundo, esta é muitas vezes a escolha mais estável do que levar uma prensa de manivela mais leve ao seu limite.
Uma servo-prensa substitui o movimento fixo do volante por um servo motor que pode programar a posição, velocidade e permanência do aríete. O benefício prático é um perfil de movimento adaptado à peça: contato lento para evitar choques, uma pausa controlada para cunhagem ou uma etapa de estiramento reversa para formas difíceis. As servoprensas são ideais para estampagem profunda, materiais de alta resistência e conformação em várias etapas, onde uma curva de manivela fixa causa rasgos ou rugas. Eles também permitem menor uso de energia ociosa em alguns ciclos de trabalho, mas o sistema de controle e as habilidades de manutenção necessárias são mais avançados. Para uma plataforma servo de duplo ponto e estrutura fechada de leito estável, o BLES250 está posicionado para trabalho em leito estável de alta energia.
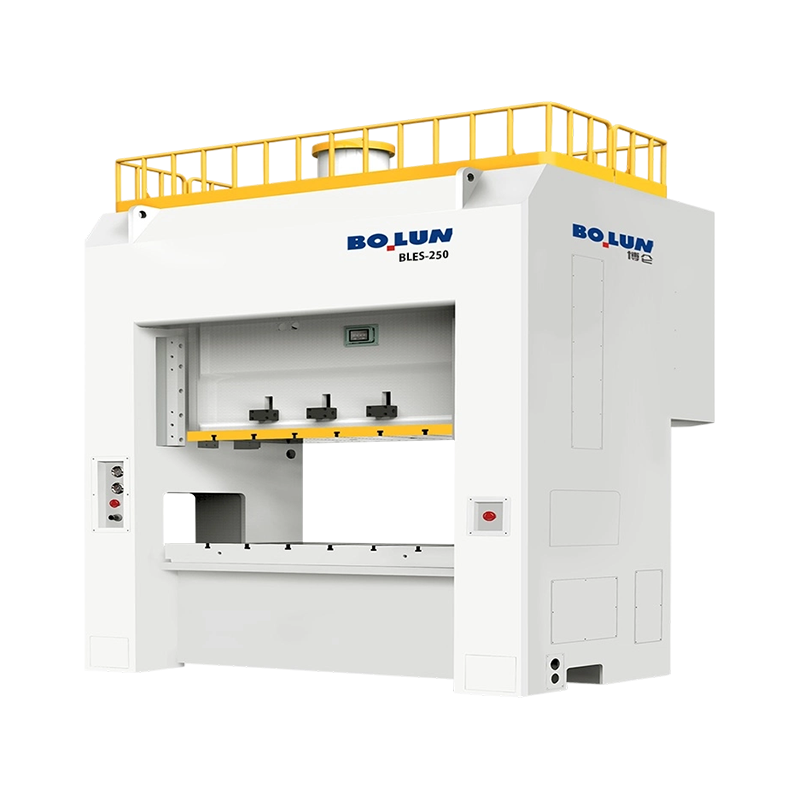 Prensa servomotora de ponto duplo de estrutura fechada BLES-250 Uma servoprensa de 2.500 kN para estampagem profunda e estampagem de grande precisão, com estabilidade de ponto duplo de estrutura fechada e movimento servo programável. Ver Produto →
Uma prensa de alternância usa uma articulação articulada para multiplicar a força perto da parte inferior do curso. A curva de força é acentuada: alta vantagem mecânica no momento da conformação, menos força no início do curso. Isso torna as prensas articuladas eficazes para forjamento a frio, cunhagem, dimensionamento e outras operações que necessitam de alta pressão em curtas distâncias. Eles não são a primeira escolha para sorteios longos; a articulação está trabalhando contra você quando o comprimento e a força do curso precisam ser constantes. Para forjamento a frio robusto e de alta deformação, o BLKP650 é um modelo representativo do tipo articulado.
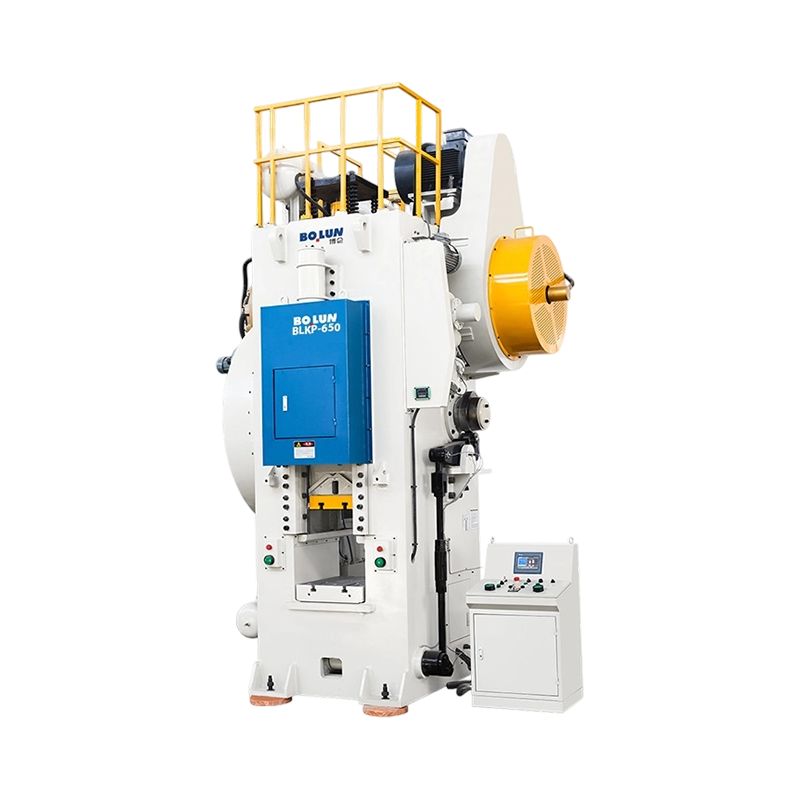 Prensa elétrica de forjamento a frio tipo alternância BLKP-650 Uma prensa articulada de 6.500 kN para compressão pesada e forjamento profundo a frio, com uma estrutura de alta rigidez e ejetor integrado para formação estável de espessura espessa. Ver Produto →
A mesma categoria de imprensa pode ser certa para uma parte e errada para outra. Os padrões de uso a seguir são um filtro prático antes da folha de especificações.
A produção de carcaças de bateria combina material fino, alta precisão e repetibilidade em vários tamanhos. A prensa precisa de uma estrutura rígida, orientação precisa do deslizamento e uma base que suporte uma matriz compacta sem deflexão excessiva. Uma prensa aberta de ponto duplo pode funcionar aqui porque distribui a carga pela matriz da carcaça e ainda permite o acesso. Para trabalhos de carcaça de bateria de alta tonelagem, o BLPC2160 é um modelo de ponto duplo de tipo aberto específico para carcaça de bateria.
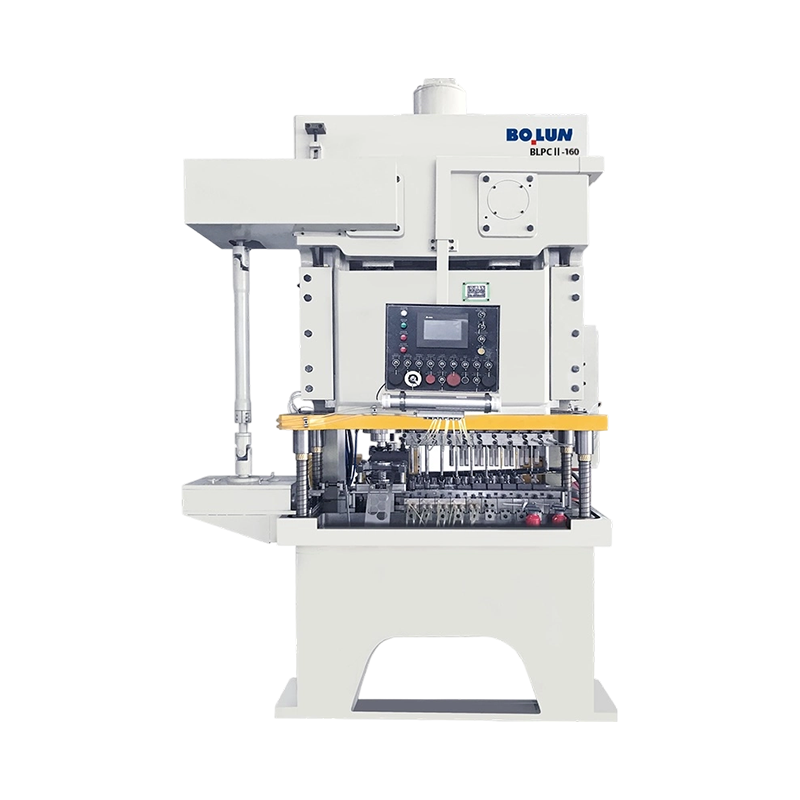 Prensa elétrica de ponto duplo de tipo aberto com revestimento de bateria BLPC2-160 Uma prensa de ponto duplo de tipo aberto destinada à produção de carcaças de baterias, usando distribuição de carga balanceada e segurança fotoelétrica para formação estável. Ver Produto →
A estampagem profunda tem menos a ver com o pico de tonelagem do que com o controle do fluxo de material. Uma curva de manivela fixa pode puxar muito rápido no primeiro contato e depois soltar muito rapidamente. O servocontrole, o controle do amortecimento da matriz e a lubrificação consistente são mais importantes. Uma servoprensa com tempo de espera programável e tração reversa pode reduzir tentativas e erros na matriz. A mesma lógica se aplica a aços de alta resistência e ligas de alumínio que são sensíveis à velocidade de conformação.
Quando a peça é mais larga que a janela da matriz ou a bobina passa por uma base longa, a rigidez da estrutura e a distribuição de carga em dois pontos tornam-se os principais problemas. Prensas de estrutura fechada com bases largas e acionamentos de engrenagens excêntricas são o caminho usual para painéis grandes, revestimentos de eletrodomésticos e estampados estruturais. O comprador deve solicitar os limites de deflexão do leito, o paralelismo do aríete e a curva de carga no ângulo de trabalho real, e não apenas a tonelagem nominal no ponto morto inferior.
O forjamento a frio é um processo diferente da estampagem de chapas. O tarugo flui em três dimensões, o ferramental sofre alta pressão e a prensa deve fornecer força perto da parte inferior do curso sem recuperação elástica excessiva. Prensas de manivela alternadas e pesadas são comuns. A orientação das ferramentas, os sistemas ejetores e a rigidez da estrutura merecem tanta atenção quanto a tonelagem. Uma prensa classificada para estampagem pode não ter a rigidez de orientação ou a capacidade de energia de uma matriz de forjamento.
Uma citação de imprensa só é útil quando está vinculada a um processo. Antes de comparar ofertas, coloque estes itens em uma folha:
É mais fácil confiar em um fornecedor que solicita o desenho da peça, o layout da matriz e a meta de produção do que aquele que cita apenas o número da tonelagem. A peça e a matriz definem a prensa; a imprensa não define a peça.
Os diferentes tipos de prensas são mais fáceis de entender como uma cadeia de decisões: princípio de força, estrutura, contagem de pontos, acionamento e aplicação. Uma prensa de manivela mecânica é o carro-chefe de uso geral; uma prensa de engrenagem excêntrica adiciona torque e alcance para trabalhos pesados; uma servoprensa troca simplicidade mecânica por controle de movimento; uma pressão alternada converte a ligação em alta força perto da parte inferior; e quadros abertos, fechados e semifechados definem o envelope de acesso e rigidez. As prensas hidráulicas e pneumáticas permanecem válidas para outros requisitos de força e ciclo. A escolha certa é a combinação que mantém a carga da matriz centralizada, combina a curva do curso com o material e deixa rigidez suficiente para a tolerância que você pretende manter.


As prensas mecânicas são classificadas de duas maneiras principai...
Compreendendo as prensas mecânicas e suas funções essenciais ...
Comece com a decisão de compra, não com as definições Um engenheiro ...
Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Duas prensas podem carregar uma placa de identificação de 200 toneladas e ...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

