
Um engenheiro de compras que compara uma cotação de uma prensa hidráulica de 200 toneladas com uma cotação de uma prensa mecânica de 200 toneladas frequentemente encontra duas máquinas diferentes, duas estruturas de custos diferentes e duas promessas de produção diferentes, mesmo quando o número de tonelagem é idêntico. Isso acontece porque “prensa mecânica” geralmente significa uma prensa mecânica acionada por volante, embreagem, virabrequim, engrenagem excêntrica ou articulação articulada, enquanto uma prensa hidráulica usa óleo pressurizado em um cilindro para gerar força. A diferença prática não é apenas a fonte de energia. Ele muda a forma como a força aumenta durante o curso, a rapidez com que o cursor se move, a facilidade com que a força pode ser ajustada, o que acontece durante uma sobrecarga e que tipo de ferramentas e manutenção a oficina deve planejar.
A resposta curta: escolha uma prensa mecânica quando estampagem e conformação repetitivas e de alto volume precisam de velocidade, repetibilidade e baixo custo por peça. Escolha uma prensa hidráulica quando o processo precisar de força de curso total, pressão ajustável, longa permanência, estampagem profunda ou flexibilidade de baixo volume. Se o trabalho precisar de movimento programável e velocidade mecânica, uma prensa servomotora é o caminho intermediário. O restante desta comparação explica de onde vêm essas diferenças e como elas afetam as decisões reais de compra.
Em uma prensa mecânica, o motor gira um volante que armazena energia cinética. Uma embreagem conecta essa energia a um virabrequim, eixo excêntrico ou mecanismo de alternância, e a corrediça se move para cima e para baixo em um ciclo mecânico fixo. A força disponível no deslizamento não é constante. Ele aumenta à medida que o ângulo da manivela se aproxima do ponto morto inferior, onde a vantagem mecânica é maior. É por isso que uma prensa mecânica com capacidade de 200 toneladas pode fornecer muito menos de 200 toneladas no meio do curso, mas atingir sua capacidade máxima próximo ao final do curso.
Esse comportamento é ideal para operações de corte, perfuração, corte, conformação superficial e muitas operações de estampagem porque o trabalho acontece próximo ao ponto morto inferior, onde a prensa é mais forte. O ciclo fixo também o torna rápido e altamente repetível. Uma vez que o aríete esteja ajustado e a matriz esteja correta, cada golpe segue quase o mesmo movimento. A compensação é a flexibilidade limitada: alterar a curva de força geralmente significa alterar a máquina, o acionamento ou as ferramentas.
Uma prensa hidráulica cria força por meio da pressão hidráulica agindo sobre um pistão ou aríete. O sistema de bomba, válvula e cilindro pode manter a pressão durante grande parte do curso, de modo que a força é mais próxima de constante. A configuração de pressão muitas vezes pode ser ajustada por uma válvula de alívio ou controle proporcional, e a corrediça pode permanecer sob carga por um tempo definido. Isso torna as prensas hidráulicas úteis para estampagem profunda, moldagem por compressão, cunhagem, endireitamento e processos onde o material deve ser mantido sob pressão em vez de golpeado em um único ponto.
O controle do AVC é uma das diferenças mais claras. Uma prensa mecânica tem um comprimento de curso fixado pelo raio da manivela ou geometria excêntrica. A posição do ponto morto inferior pode ser ajustada em alguns projetos, mas o perfil de movimento básico é definido pelo inversor. Uma prensa hidráulica pode ser construída com um curso muito mais longo e ajustável, e a velocidade e a pressão do aríete podem ser alteradas para diferentes programas de peças. Essa flexibilidade é valiosa quando uma oficina executa vários trabalhos em uma máquina ou quando uma peça profunda precisa de conformação lenta e retenção de pressão.
As servoprensas não são máquinas hidráulicas, mas confundem as antigas categorias. Como o servo motor pode reverter, pausar ou desacelerar o aríete nas posições escolhidas, uma prensa servomotora pode criar uma curva de movimento para estiramento ou conformação sem as perdas de energia de um sistema hidráulico. Para uma oficina que precisa de controle de processo semelhante ao hidráulico na velocidade da prensa mecânica, uma servoprensa de estrutura fechada e ponto duplo costuma ser a escolha mais produtiva.
A velocidade é onde as prensas mecânicas geralmente vencem. Uma prensa mecânica pode funcionar com grandes golpes por minuto, com rápidas partes de aproximação, trabalho e retorno do ciclo. As prensas hidráulicas são geralmente mais lentas porque o óleo deve ser bombeado e válvulado através do sistema, e o aríete pode precisar de aceleração e desaceleração controladas. Para uma linha de estampagem de alto volume que produz milhões de peças pequenas, essa diferença de velocidade afeta diretamente o custo de mão de obra, a contagem de máquinas e o espaço físico.
Prensa hidráulicaes can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variável | Prensa hidráulica | Pressão elétrica |
|---|---|---|
| Fonte de força | Fluido hidráulico sob pressão | Volante mecânico, embreagem, manivela, engrenagem excêntrica ou alavanca |
| Força sobre acidente vascular cerebral | Quase constante; ajustável | Varia com o ângulo da manivela; pico próximo ao ponto morto inferior |
| Controle de curso | Ajustável, muitas vezes programável | Fixado por manivela ou excêntrico; servo permite curva programável |
| Velocidade | Mais lento, especialmente aproximação e retorno | Cursos rápidos, repetíveis e altos por minuto |
| Proteção contra sobrecarga | Válvula de alívio e limite de pressão | Sobrecarga hidráulica, pino de cisalhamento ou deslizamento da embreagem |
| Ajuste típico | Desenho profundo, baixo volume, força total, testes | Corte, estampagem, conformação, produção em alto volume |
O comportamento de sobrecarga é importante quando um dado está desalinhado ou uma peça bruta está empilhada duas vezes. Uma prensa hidráulica pode limitar a força através de uma válvula de alívio, de modo que o sistema pare ou seja desviado antes que a estrutura e as ferramentas vejam um pico destrutivo. Uma prensa mecânica precisa de uma estratégia de proteção diferente, como um cilindro hidráulico de sobrecarga, pino de cisalhamento ou deslizamento da embreagem. Esses sistemas funcionam, mas podem exigir inspeção e reinicialização após um evento.
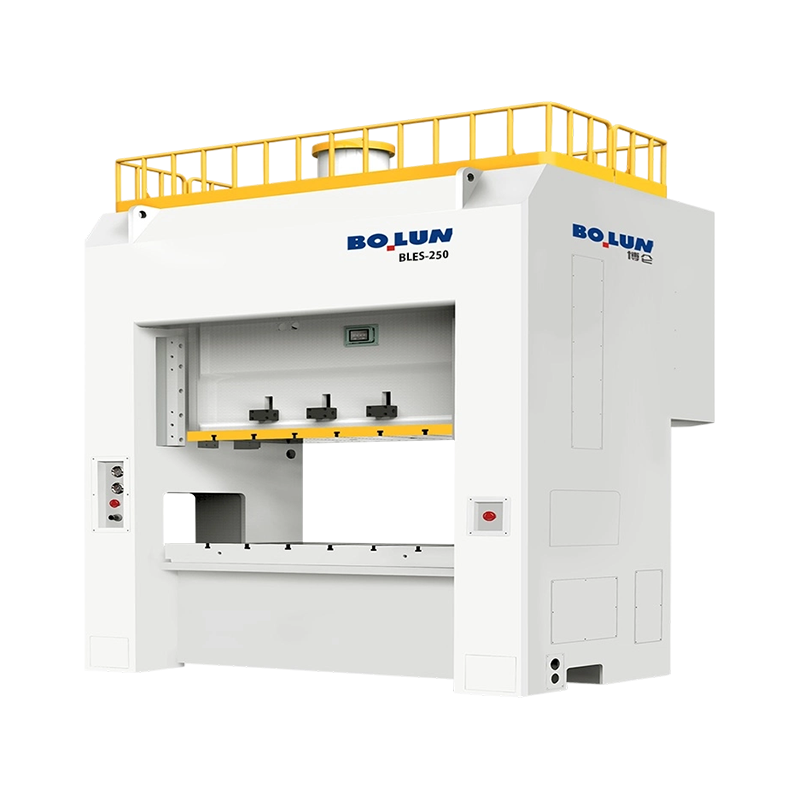 Servoprensa de ponto duplo de estrutura fechada BLES-250 para estampagem profunda Servoprensa de estrutura fechada de ponto duplo com capacidade de 2.500 kN, energia de 25.200 J e distribuição de carga estável para estampagem de grande precisão e trabalhos de repuxo profundo. Ver Produto →
O ferramental e a precisão também diferem. As prensas mecânicas são conhecidas pela excelente repetibilidade do ponto morto inferior, o que suporta espessuras consistentes de peças em corte e cunhagem. As prensas hidráulicas podem ser muito precisas com controle de circuito fechado, mas a temperatura do óleo, a resposta da válvula e a estabilidade da pressão devem ser gerenciadas. Para estampagem profunda, a prensa hidráulica geralmente tem uma vantagem porque pode manter a pressão enquanto o material flui. Para estampagem de alta velocidade, a prensa mecânica geralmente tem vantagem porque o ciclo é rápido e a curva de força é previsível.
A maioria dos erros de compra acontece quando uma loja compara apenas a tonelagem. Uma prensa hidráulica de 300 toneladas e uma prensa mecânica de 300 toneladas não são intercambiáveis apenas porque os números coincidem. A correspondência correta depende da energia do processo, da posição do curso onde o trabalho é realizado, do tempo de espera necessário e da taxa de produção. Em geral, o mapa do aplicativo fica assim:
O preço inicial é apenas um número na cotação. Uma prensa mecânica geralmente tem um trem de força mais simples e menor custo por curso em alto volume, mas precisa de uma base robusta, manutenção cuidadosa da embreagem e do freio e proteção adequada da matriz. Uma prensa hidráulica pode custar mais para operar porque a bomba e o sistema de resfriamento consomem energia mesmo entre os cursos, e a limpeza do óleo, a filtragem e a condição da vedação tornam-se preocupações rotineiras. A prensa mecânica geralmente ganha em energia por peça na produção contínua; a prensa hidráulica geralmente ganha em flexibilidade por peça em trabalhos de alta mistura.
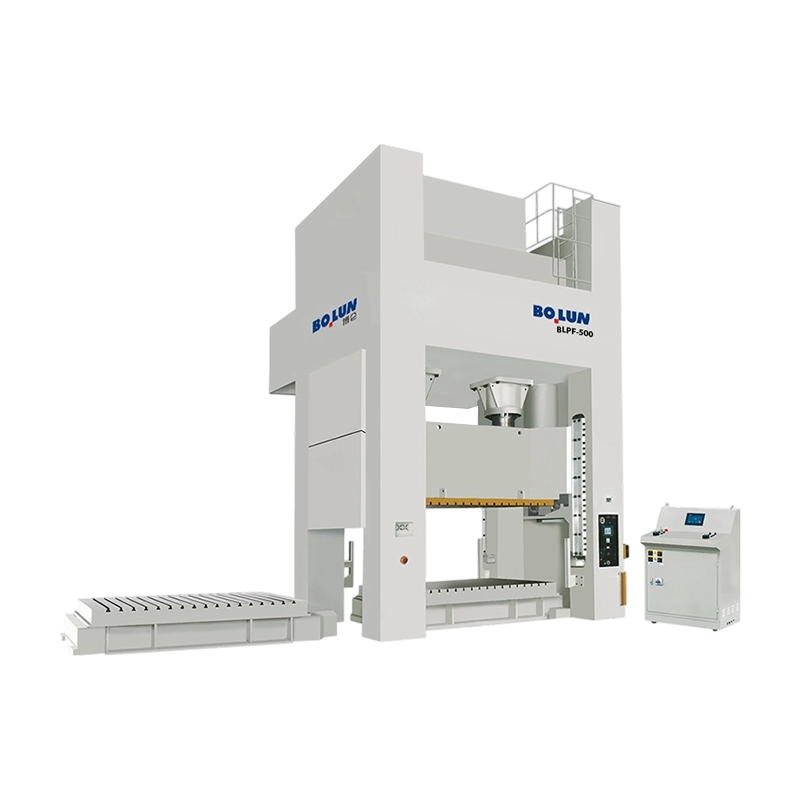 Prensa de engrenagem excêntrica de ponto duplo tipo fechado de cama larga BLPF-500 Prensa de engrenagens excêntricas de ponto duplo de leito largo com capacidade de 5.000 kN e mesa de 3.300 x 1.300 mm para grandes matrizes progressivas e produção de chapas metálicas. Ver Produto →
O tempo de andar a andar é outro fator prático. Uma prensa mecânica com alimentação automática, uma linha de bobina e troca rápida de matrizes pode produzir um rendimento muito alto com poucos operadores. Uma prensa hidráulica pode precisar de tempos de ciclo mais longos, mas pode executar trabalhos que exigiriam múltiplas prensas mecânicas ou sistemas de amortecimento especiais. A decisão deve ser baseada na família de peças, no volume anual, na frequência de troca e no nível de habilidade da equipe de manutenção.
Comece com o processo, não com a categoria da máquina. Anote o material, espessura, tamanho da peça, força necessária em cada estágio do curso, comprimento do curso, cursos por minuto, tempo de permanência e peso da matriz. Em seguida, pergunte se a força deve ser constante ao longo do curso ou concentrada próximo ao ponto morto inferior. Se a resposta for força constante, uma prensa hidráulica geralmente é o ajuste natural. Se a resposta for o pico de força próximo ao fundo em alta velocidade, uma prensa mecânica geralmente é o melhor investimento. Se a resposta mudar de acordo com o trabalho, uma prensa servo pode oferecer a janela de processo mais ampla.
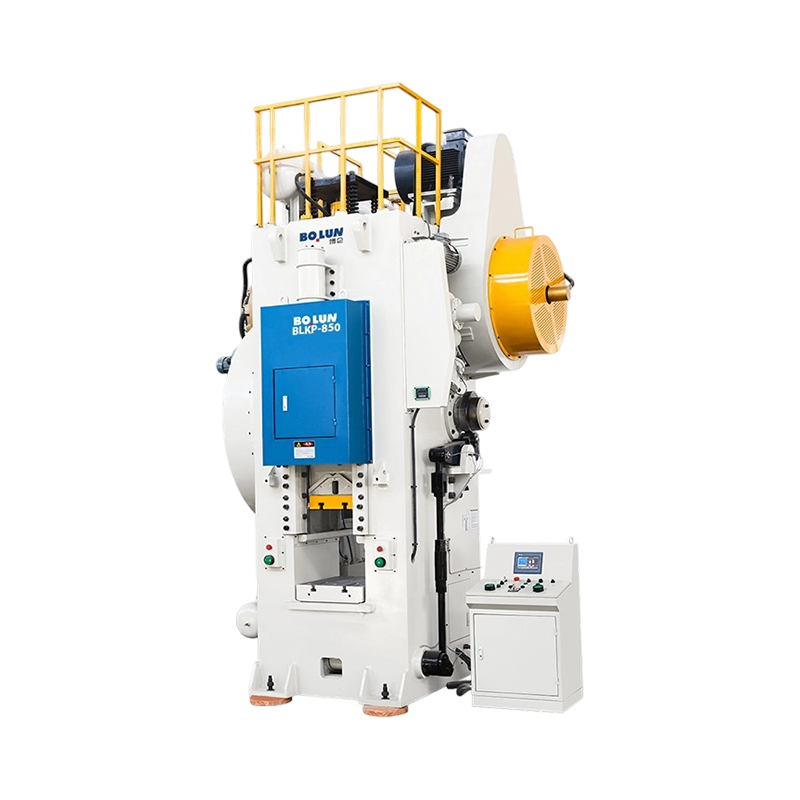
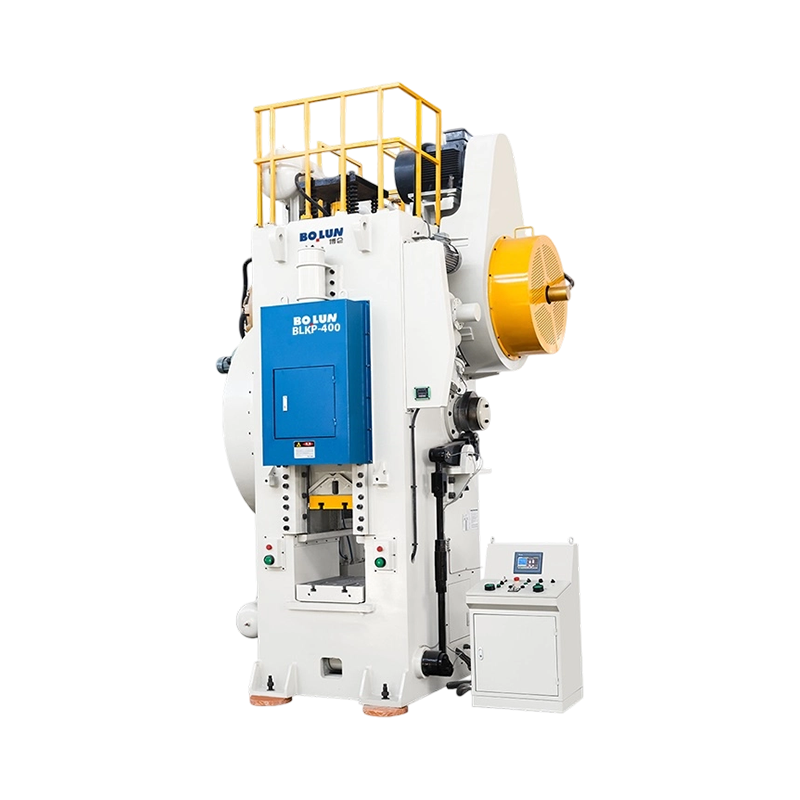
 Prensa elétrica de forjamento a frio tipo alternância BLKP-650 Prensa de forjamento a frio tipo alternância com capacidade de 6.500 kN, ejetor integrado e estrutura de alta rigidez para componentes de espessura espessa que necessitam de deformação estável e conformação controlada. Ver Produto →
Verifique também a estrutura que suporta a força. As prensas de tipo aberto proporcionam bom acesso para peças grandes ou desajeitadas, enquanto as prensas de estrutura fechada resistem à deflexão e mantêm a área da matriz mais estável sob cargas pesadas. Para forjamento a frio, as prensas mecânicas do tipo alavanca são frequentemente selecionadas porque a articulação multiplica a força perto da parte inferior do curso e fornece uma vantagem mecânica que os sistemas hidráulicos podem ter dificuldade para igualar na mesma taxa de ciclo. Para uma estrutura mais ampla sobre estilos de moldura e suas implicações de produção, consulte este guia de prensa elétrica tipo aberto versus tipo fechado .
As principais diferenças entre uma prensa hidráulica e uma prensa mecânica se resumem à geração de força, controle de curso, velocidade, comportamento de sobrecarga e ajuste ao processo. Uma prensa mecânica utiliza energia mecânica armazenada e um ciclo mecânico fixo ou programável para fornecer alta velocidade e repetibilidade, com força máxima próximo ao ponto morto inferior. Uma prensa hidráulica usa pressão de fluido para fornecer força ajustável e quase constante durante o curso, com mais flexibilidade, mas geralmente taxas de ciclo mais baixas. Nenhum dos dois é universalmente melhor. A escolha certa é aquela que corresponde à curva de força, permanência, volume e requisitos de ferramentas das peças que você realmente executa.


A resposta curta: qual tipo de quadro combina com seu trabalho U...
Duas prensas podem carregar uma placa de identificação de 200 toneladas e ...
Compreendendo as prensas mecânicas e suas funções essenciais ...
À medida que a indústria de manufatura avança constantemente em direção à aut...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
As prensas mecânicas são classificadas de duas maneiras principai...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

