
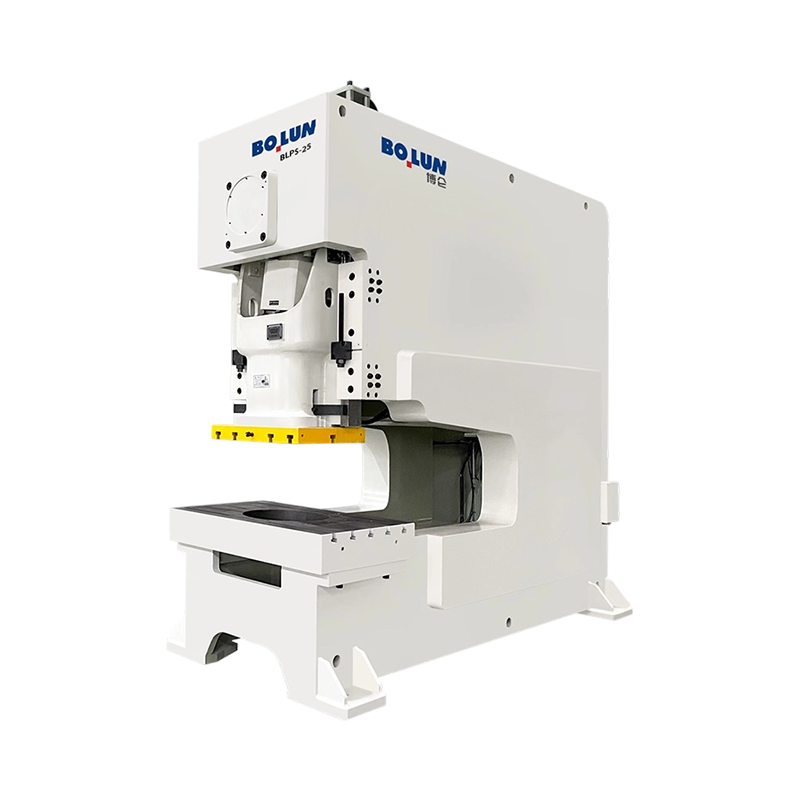


A prensa elétrica compacta de precisão aberta e garganta profunda BLPS-25 é uma máquina ágil e com uso efic...
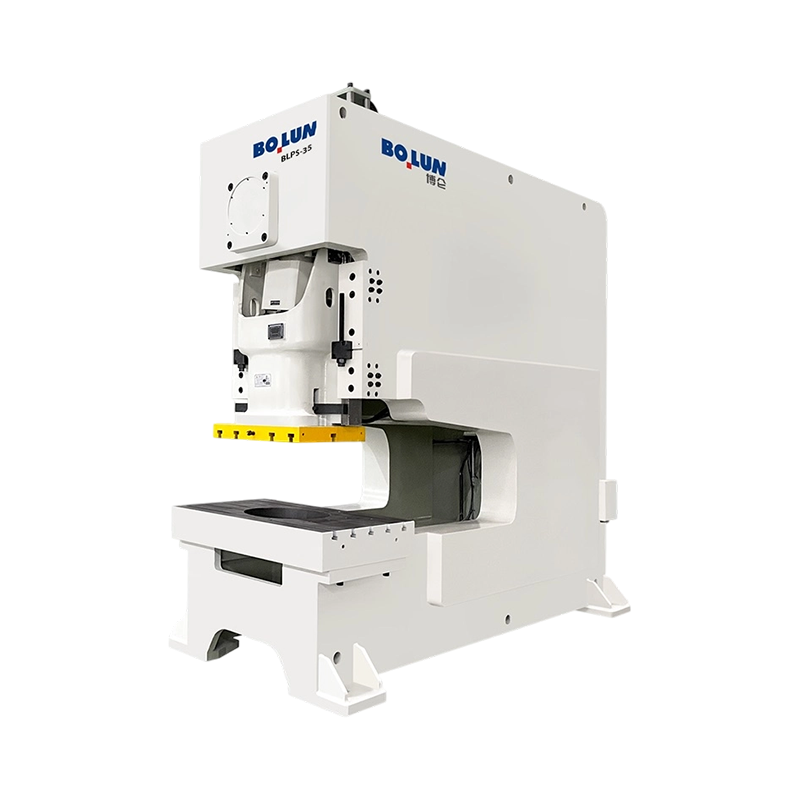
A prensa elétrica versátil de alta estabilidade e abertura profunda de garganta profunda BLPS-35 oferece um...
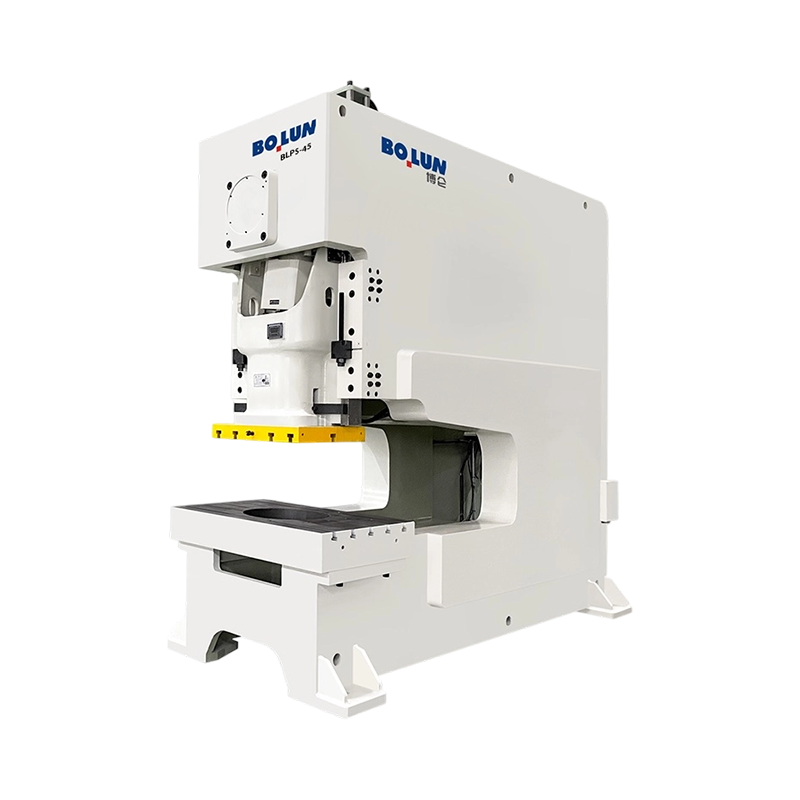
A prensa elétrica robusta de grande capacidade e abertura profunda de garganta profunda BLPS-45 foi projeta...
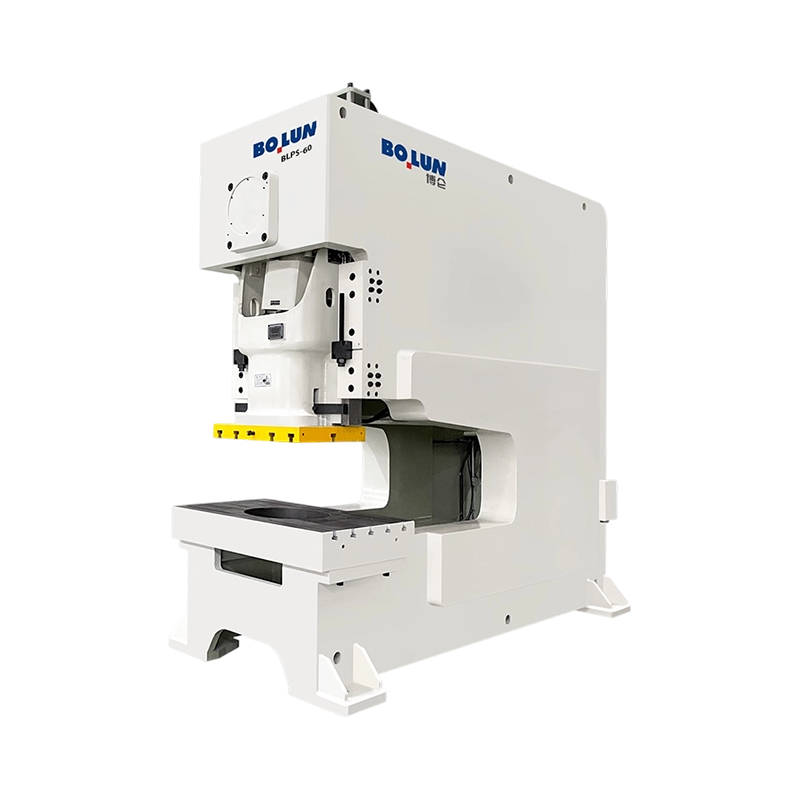
A prensa elétrica de garganta profunda com acesso profundo e abertura profunda BLPS-60 foi projetada para e...
A série Bolun de garganta profunda é uma solução de engenharia especializada projetada especificamente para processamento de chapas metálicas de grande formato, onde o alcance da estrutura C padrão é insuficiente. A característica definidora desta série é sua profundidade de garganta significativamente estendida, proporcionando a folga necessária para processar peças grandes longe das bordas do material. Isso o torna um ativo indispensável para indústrias como sinalização de grande escala, dutos HVAC e metalurgia arquitetônica.
A qualidade da construção é fundamental em projetos de garganta profunda. Ao contrário das prensas padrão, nossa série utiliza uma estrutura soldada em chapa de aço ultrarreforçada e de alta resistência que passa por um rigoroso processo de tratamento térmico para máximo alívio de tensões. Isto garante que a estrutura mantém uma rigidez superior mesmo com a garganta mais profunda, eliminando efetivamente o risco de “abertura angular” ou deflexão durante impactos de grande tonelagem. Essa integridade estrutural é vital para preservar o alinhamento da matriz e prolongar a vida útil de ferramentas caras.
Em termos de desempenho, é equipado com embreagem de fricção pneumática de alto torque e unidade de freio de precisão, permitindo resposta rápida e cursos únicos ou contínuos confiáveis. A segurança está integrada em todos os níveis, apresentando uma válvula de segurança solenóide dupla para evitar golpes acidentais e um sistema hidráulico de proteção contra sobrecarga que protege a máquina contra picos de tonelagem.
A transmissão interna conta com um virabrequim de liga de aço 42CrMo forjado e buchas de bronze estanho CuSn12 premium, garantindo durabilidade a longo prazo e fornecimento de energia suave. Além disso, o sistema de controle inteligente baseado em PLC garante um “handshaking” perfeito com servoalimentadores NC e robôs de automação. Com seu alcance estendido e construção ultrarrígida, a nossa série Bolun é a solução definitiva para fabricantes que buscam superar as limitações da geometria padrão da prensa sem comprometer a precisão ou a potência.
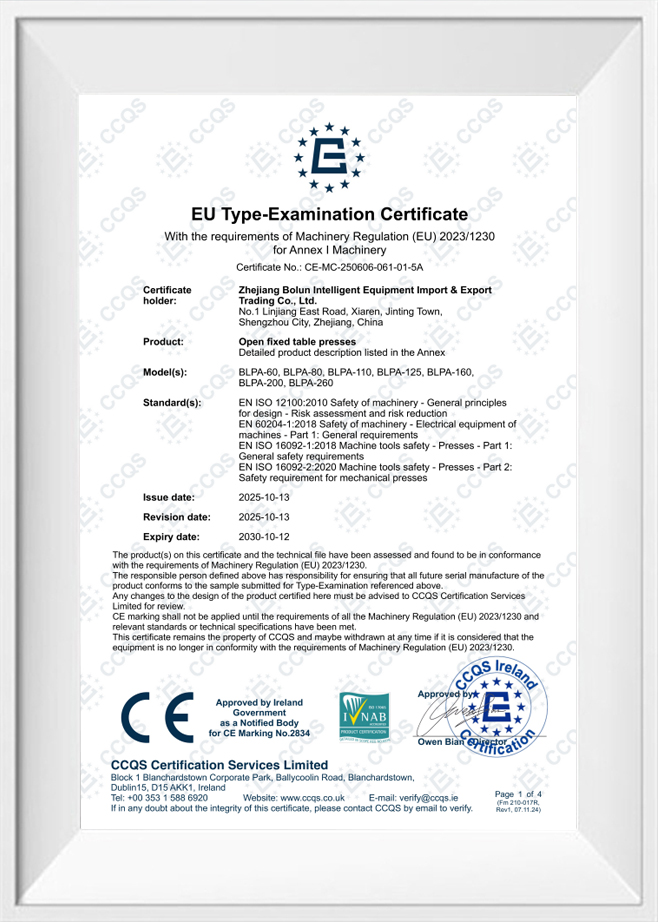
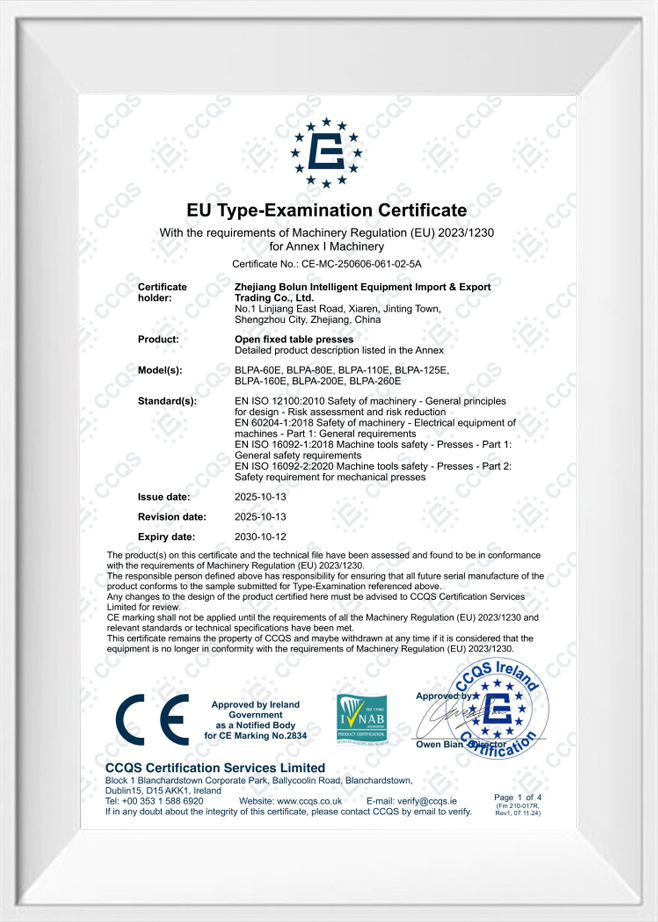
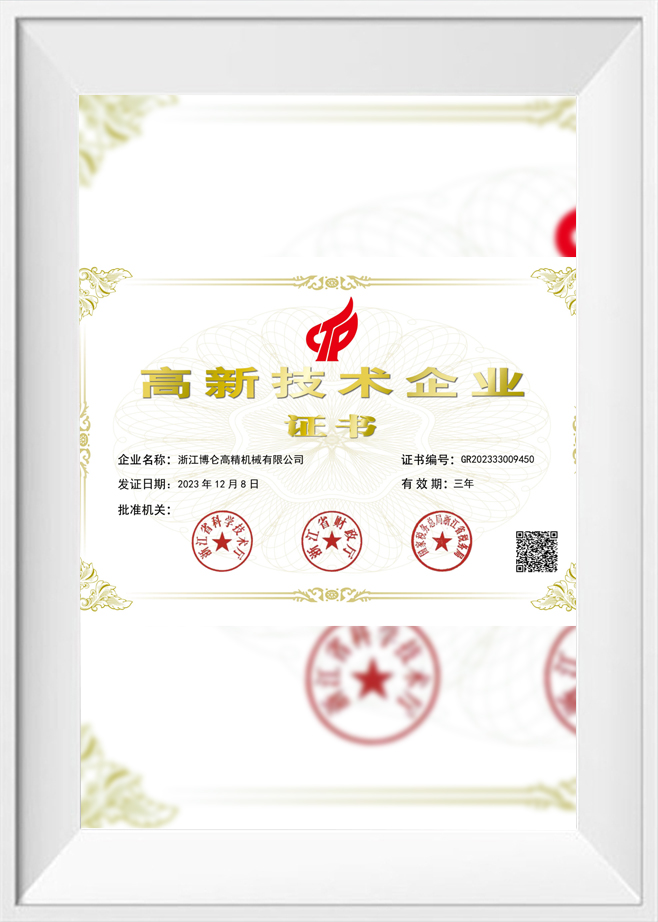
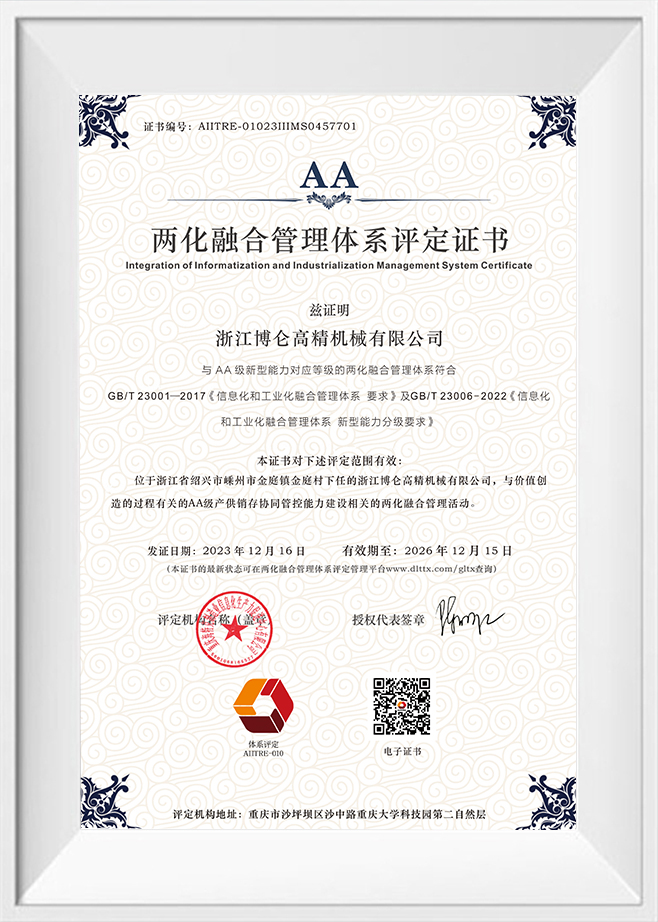
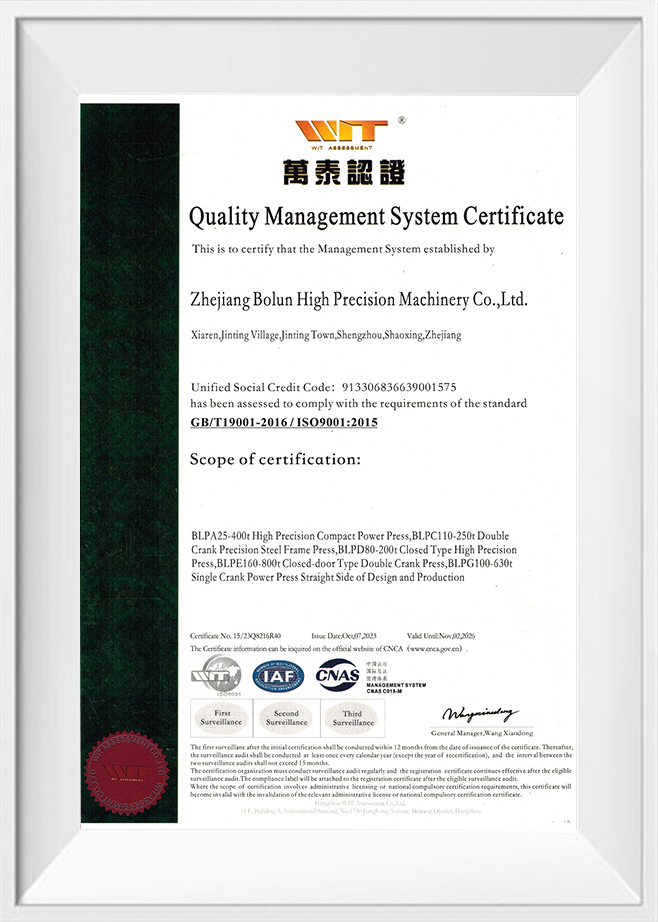
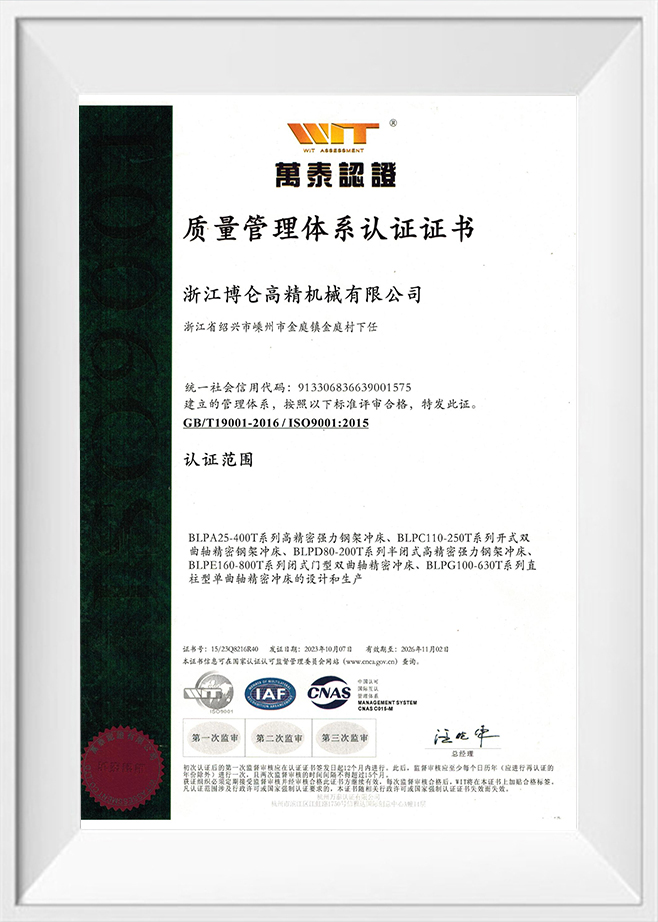
Como China Fabricantes de prensas mecânicas de garganta profunda e abertura livre e Fornecedores de prensas mecânicas de garganta profunda, Zhejiang Bolun High-Precision Machinery Co., Ltd. está localizada em Zhejiang, o coração da fabricação de precisão da China. Com duas décadas de raízes profundas na indústria de fabricação de máquinas, a empresa aproveitou a profunda acumulação do setor e avanços técnicos para evoluir para uma empresa moderna e líder em equipamentos de conformação de alta precisão. Integramos pesquisa e desenvolvimento, design, produção, vendas e serviço. Desde os nossos primeiros dias de perseverança diante dos desafios até a nossa atual liderança nos campos de máquinas de forjamento e fundição, a Bolun Machinery estabeleceu um sistema de gestão de produção profissional, maduro e eficiente. Dedicamo-nos a oferecer aos clientes globais soluções superiores em máquinas-ferramenta industriais.
 Mais sobre nós
BOLUN

0+
anos
Experiência no setor

0+
Unidades produzidas (ano anterior)

0+
Número de funcionários

0+
$
Milhões de valor de produção anual

Design de ponto único Uma conexão de unidade no centro deslizante Design de ponto duplo Duas conexões de unidade espalhadas pelo slide A resposta curta: ponto único versus ponto duplo para impressoras abertas ...
A resposta curta: qual tipo de quadro combina com seu trabalho Um máquina de prensa elétrica de tipo aberto usa uma estrutura em forma de C ou lacuna que deixa três lados da área de trabalho acessíveis, facilitando o carregamento de matrizes e alimentação de peças, enquanto uma prensa mec...
Uma impressora não é uma categoria de máquina. É uma família de máquinas formadoras de metal definidas pela estrutura, acionamento, pontos de conexão do aríete e processo pretendido. É por isso que duas máquinas com a mesma tonelagem podem se comportar de maneira muito diferente na mesma matriz: uma pode segurar ...
Na fabricação de chapas metálicas, o processamento de painéis superdimensionados requer configurações de equipamentos especializados que divergem dos layouts de estampagem padrão. A prensa elétrica de garganta profunda e abertura aberta foi projetada especificamente para lidar com folhas largas de material, como aquelas usadas em grandes gabinetes elétricos, painéis de ventilação e componentes de carrocerias de veículos. Para configurar esta máquina com sucesso, três variáveis principais devem ser mantidas em equilíbrio: a força de corte necessária da aplicação, a profundidade física da garganta necessária para limpar a peça de trabalho e a capacidade total de tonelagem da máquina. Estes três elementos não podem ser avaliados isoladamente. Uma mudança na profundidade da garganta altera diretamente a alavancagem estrutural da estrutura, que por sua vez determina o peso da estrutura e a tonelagem necessária para limitar a deflexão física durante o curso de estampagem. Equilibrar esses fatores é um desafio fundamental da engenharia de conformação de metais.
Ao cortar metal, a força necessária é determinada pelo perímetro do corte, pela espessura da chapa e pela resistência ao cisalhamento do material. Esta força de corte cria uma carga de choque concentrada que deve ser totalmente absorvida pela estrutura da prensa. Em uma configuração de vão aberto, a falta de tirantes ou colunas frontais significa que todas as forças de reação são transferidas através da garganta traseira curva da máquina. A distância do centro da corrediça até a parede traseira da estrutura atua como um braço de alavanca, ampliando o momento fletor experimentado pelas placas de aço. A seleção de uma especificação de máquina requer a compreensão de como essa alavancagem é dimensionada com configurações mais profundas.
O primeiro passo na integração da prensa é determinar a força de corte da linha de base das peças metálicas específicas. A fórmula usada para calcular esta força multiplica o comprimento total de cisalhamento pela espessura do material e pela resistência final ao cisalhamento. Este valor calculado representa a força estática teórica necessária para fraturar o metal. Entretanto, em ambientes de produção, margens de segurança adicionais devem ser aplicadas para levar em conta o desgaste da ferramenta, variações na espessura do material e a resistência das almofadas da matriz ou das placas de decapagem. Se uma prensa for operada muito perto de sua capacidade nominal, os ciclos de impacto repetidos levarão à fadiga prematura do eixo de transmissão e dos rolamentos.
Além disso, o comportamento do material durante a fase de fratura introduz variáveis dinâmicas. Materiais com alta resistência à tração ou baixa ductilidade liberam energia de deformação armazenada rapidamente no momento do cisalhamento, produzindo uma violenta carga reversa. Esta força de encaixe pode causar vibrações severas no trem de força. Os engenheiros devem garantir que a tonelagem designada da máquina não apenas exceda a força de supressão estática, mas também seja robusta o suficiente para amortecer esses choques dinâmicos sem causar desalinhamento estrutural ou microfraturas nas soldagens durante a operação de longo prazo.
A profundidade da garganta determina a profundidade que uma chapa metálica pode penetrar na base da prensa antes de tocar a estrutura traseira. Embora uma garganta mais profunda ofereça maior versatilidade para o processamento de chapas largas, ela introduz uma penalidade estrutural significativa. De acordo com os princípios da mecânica de vigas, a deflexão angular, ou fenômeno de abertura, de uma estrutura em C aumenta proporcionalmente com o cubo da profundidade da garganta. Isto significa que duplicar a profundidade da garganta pode levar a um aumento de oito vezes na deflexão da estrutura se a espessura da placa e as estruturas de reforço permanecerem inalteradas.
Esta deflexão faz com que a corrediça superior e a placa de reforço inferior percam o paralelismo durante o ciclo de corte, deslocando o punção em relação à matriz. O desalinhamento resultante causa folgas irregulares da ferramenta, causando rebarbas nas peças estampadas e rápido desgaste das arestas de corte. Para manter a precisão vertical, um prensa de força de garganta profunda com abertura aberta deve apresentar uma estrutura fortemente reforçada. Este reforço requer placas de aço mais espessas, estruturas soldadas em caixa maiores e nervuras internas para absorver os momentos fletores. Assim, solicitar uma profundidade de garganta maior aumenta diretamente a massa física e o custo da estrutura da máquina, mesmo que a força de corte necessária permaneça constante.
Para combinar essas variáveis com sucesso, os projetistas devem utilizar um método de escalonamento estruturado. A tabela abaixo ilustra as dimensões estruturais típicas e as características de peso necessárias para manter a rigidez da estrutura em diversas configurações de tonelagem e profundidade de garganta em ambientes de fabricação modernos.
| Classificação da máquina (toneladas) | Profundidade padrão da garganta (mm) | Peso padrão do quadro (kg) | Classificação da garganta profunda (mm) | Peso da estrutura da garganta profunda (kg) | Deflexão permitida sob carga total (mm/m) |
|---|---|---|---|---|---|
| 25 toneladas | 180 a 220 | 1.600 | 500 a 600 | 2.800 | Abaixo de 0,12 |
| 40 toneladas | 220 a 260 | 2.900 | 600 a 700 | 4.600 | Abaixo de 0,12 |
| 80 toneladas | 280 a 320 | 5.800 | 800 a 900 | 9.200 | Abaixo de 0,10 |
| 125 toneladas | 340 a 380 | 9.800 | 900 a 1000 | 15.500 | Abaixo de 0,08 |
Para evitar que a estrutura de uma prensa mecânica de garganta profunda se flexione durante o corte de alta tonelagem, metodologias avançadas de projeto são aplicadas às soldagens. analisa essas concentrações de tensão usando modelagem de elementos finitos para colocar placas de reforço exatamente onde a tensão é mais alta. Placas de aço de alta resistência são soldadas em uma seção transversal tipo caixa fechada ao longo da coluna traseira, o que aumenta substancialmente o momento de inércia sem adicionar peso morto desnecessário à frente da máquina. Isso garante que a deflexão seja mantida dentro de tolerâncias estritas para salvaguardar o alinhamento das ferramentas.
Outra abordagem para controlar a deflexão é a integração de sistemas de guiamento de deslizamento multiponto para serviços pesados. Ao usar chavetas extralongas de oito pontos, o ferrolho fica fisicamente restringido contra inclinação, mesmo que a estrutura principal sofra uma pequena deflexão elástica sob cargas de pico. Este sistema de guia absorve as forças de impulso horizontais geradas durante o ciclo de conformação, traduzindo-as de volta para a estrutura principal, em vez de permitir que desloquem o punção. Essa combinação de reforço estrutural e orientação de precisão permite que máquinas de garganta profunda forneçam geometrias de peças consistentes ao longo de milhões de ciclos.
As próprias ferramentas podem ser otimizadas para reduzir a carga sobre a estrutura da prensa. Ao projetar matrizes para aplicações de garganta profunda, os engenheiros podem incorporar ângulos de cisalhamento nos punções ou no aço da matriz. Ao inclinar as arestas de corte, o material é cortado progressivamente, em vez de todo de uma vez. Esta modificação simples reduz o pico da força de corte em até quarenta por cento, diminuindo a tonelagem instantânea necessária da prensa e reduzindo o choque resultante.
Além disso, centralizar o centro de pressão do conjunto de matrizes com a linha central do aríete da prensa é vital. Se a ferramenta for instalada com deslocamento, ela introduz uma carga excêntrica que amplifica a abertura angular da estrutura em C. Em situações onde as peças assimétricas impossibilitam a centralização perfeita, blocos de balanceamento ou almofadas com mola são projetados na ferramenta de corte para distribuir as forças de reação uniformemente pela base, garantindo uma distribuição equilibrada da carga e protegendo as guias da prensa e as matrizes contra desgaste prematuro.
P: Como uma prensa elétrica de garganta profunda e abertura aberta gerencia a deflexão da estrutura ao processar chapas metálicas de alto calibre?
R: O design profundo aumenta naturalmente a alavancagem estrutural, o que pode amplificar os momentos de flexão sob carga. Para controlar esse comportamento, a Zhejiang Bolun High-Precision Machinery Co., Ltd. utiliza placas de aço extra grossas e com alívio de tensão e colunas traseiras pesadas do tipo caixa. Este design de estrutura reforçada restringe a deflexão angular, mantendo o alinhamento da ferramenta estável durante ciclos de alta força.
P: Essas prensas de garganta profunda são compatíveis com sistemas automatizados de alimentação de bobinas ou folhas?
R: Sim, a configuração de vão aberto oferece amplas folgas laterais que são ideais para automação. A Bolun Machinery estrutura os sistemas de controle elétrico com interfaces de arquitetura aberta, permitindo que o equipamento sincronize suavemente com alimentadores progressivos de rolos, carregadores robóticos de folhas e unidades de eliminação de sucata.
P: Quais recursos de projeto evitam o desgaste desigual da ferramenta ao lidar com peças assimétricas em uma prensa elétrica de garganta profunda e abertura aberta?
R: Cargas descentralizadas podem exercer forças laterais severas nos trilhos-guia deslizantes. Nossas prensas incorporam guias longas usinadas com precisão com folgas estreitas para restringir o movimento do deslizamento ao longo de um eixo estritamente vertical. Este mecanismo de orientação evita que a corrediça se incline, mantendo o punção e a matriz paralelos para proteger as arestas de corte contra desgaste irregular.
P: Como o choque repentino das operações de supressão de alta tonelagem é absorvido para proteger o trem de força?
R: O maquinário possui cilindros balanceadores pneumáticos integrados que mantêm tensão ascendente constante na corrediça. Este projeto elimina a folga mecânica dos pinos de conexão e dos rolamentos do virabrequim, enquanto uma unidade de freio-embreagem pneumática para serviço pesado amortece as forças de choque reversas para proteger as engrenagens internas contra danos por impacto.
P: A Zhejiang Bolun High-Precision Machinery Co., Ltd. pode personalizar a profundidade da garganta e o tamanho da cama para requisitos de produção específicos?
R: Fornecemos serviços completos de pesquisa e desenvolvimento e design para adaptar profundidades de garganta, dimensões de reforço e comprimentos de curso para layouts de piso personalizados. Nossa equipe de engenharia conduz análises estruturais individuais para garantir que quaisquer modificações personalizadas na estrutura mantenham as tolerâncias rígidas exigidas para suas aplicações específicas de chapa metálica.
Categorias de produtos
Fale conosco

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto para começar?
Entre em contato

agora!

ZHEJIANG BOLUN
