
Um engenheiro de ferramentas cita um novo programa de suportes e especifica uma prensa de 160 toneladas. A matriz é construída, a máquina é instalada e, na primeira produção, a corrediça para seis milímetros acima do ponto morto inferior. Nada está quebrado. A tonelagem foi avaliada na parte inferior do curso e o trabalho está sendo feito na parte superior da curva, onde a prensa pode fornecer apenas uma fração dessa força.
Esse único erro é o motivo pelo qual uma folha de especificações da impressora é lida em uma ordem específica. A tonelagem é o número principal, mas o curso, a velocidade, a altura da matriz, o tamanho da base e o formato da curva de força decidem se um trabalho funciona em velocidade ou luta contra a máquina o dia todo.
Uma prensa elétrica converte a rotação contínua de um motor elétrico em um curso curto, poderoso e em linha reta. A energia é armazenada em um volante giratório, liberada através de uma embreagem em um virabrequim, eixo excêntrico ou articulação articulada e entregue a uma corrediça que carrega a matriz superior. A estrutura, as chavetas, a almofada da matriz e o sistema de contrapeso existem para manter esse golpe preciso, repetível e seguro.
As seções abaixo passam do mecanismo para os números na placa de identificação, depois para as aplicações que uma prensa mecânica realmente atende e, finalmente, para as decisões que um comprador ou engenheiro de processo deve tomar antes de assinar um pedido de compra.
Uma prensa mecânica é uma máquina-ferramenta que molda o metal, comprimindo-o entre duas ferramentas combinadas. Uma ferramenta é fixada em uma base estacionária e a outra em uma corrediça móvel. A própria prensa não decide o formato da peça; o dado faz. A prensa decide quanta força está disponível, com que rapidez ela pode ser aplicada, com que precisão o slide pode ser guiado e quantas vezes por minuto o ciclo pode ser repetido sem desvio.
Quatro famílias de prensas cobrem a maior parte dos trabalhos de conformação de metal e vale a pena separá-las antes de prosseguir:
A característica interessante da prensa mecânica é que sua tonelagem nominal não é constante. É um máximo, válido no ponto morto inferior ou próximo a ele. Mova o ponto de trabalho para cima no curso e a força disponível diminuirá. Esta é uma característica do projeto, não um defeito: o volante armazena energia cinética e a manivela a converte em uma vantagem mecânica que aumenta à medida que a biela se aproxima do alinhamento com o cursor. A desvantagem é que todo o projeto da matriz, a altura de fechamento e a janela do processo precisam ser planejados em torno dessa curva.
| Montagem | Função | O que os compradores tendem a verificar |
|---|---|---|
| Quadro | Absorve a força de reação de cada golpe e mantém o slide alinhado com a base | Quadro C aberto ou quadro H fechado; aço fundido ou fabricado; deflexão medida sob carga |
| Coroa | Abriga o eixo de transmissão, o volante, a embreagem e, em muitos modelos, o motor de ajuste de deslizamento | Acesso para atendimento; rigidez sob carga descentralizada |
| Virabrequim ou eixo excêntrico | Converte a rotação em movimento linear de deslizamento e define o comprimento do curso | Tratamento térmico e de materiais; tipo de rolamento e circuito de lubrificação |
| Biela e pitman | Transmite força do eixo para o slide | Faixa de ajuste; condição do parafuso e da contraporca; reação |
| Deslizar (carneiro) | Carrega a matriz superior e viaja nas pontas | Folga da chaveta, paralelismo, planicidade da face do slide, peso do ferramental que o slide aceitará |
| Gibs e guias | Mantenha o slide alinhado com a cama durante todo o curso | Ajustável ou fixo; lubrificação; intervalo de medição de desgaste |
| Placa de reforço e cama | Suporta a matriz inferior e distribui a carga na estrutura | Área da cama, padrão de ranhura em T, espessura, recorte da almofada |
| Volante e embreagem/freio | Armazena energia entre golpes e inicia cada golpe sob demanda | Tipo de embreagem (mecânica, fricção pneumática, úmida, servo direta); ângulo de parada do freio; modos de curso único e polegada |
| Cilindros de contrapeso | Apoie o peso da corrediça e das ferramentas para reduzir a folga e o desgaste | Estabilidade da pressão do ar; reação às mudanças de peso da ferramenta |
| Almofada de morrer | Fornece resistência controlada para estiramento, remoção e ejeção | Capacidade de amortecimento, curso, seja pneumático, hidráulico ou servocontrolado |
| Ajuste deslizante | Define a altura de fechamento para corresponder ao conjunto de matrizes | Manual, motorizado ou hidráulico; resolução e repetibilidade |
| Sistema de controle e segurança | Sequencia o curso e para a máquina quando uma proteção é violada | Cortinas de luz, controle bimanual, muting, categoria de parada segura, monitoramento de tonelagem e proteção da matriz |
Dois detalhes nessa tabela merecem mais atenção do que normalmente recebem. O primeiro é a deflexão. Uma estrutura de prensa não absorve simplesmente força; ele se curva ligeiramente sob ele e essa flexão abre a folga da matriz. Uma estrutura que desvia mais do que alguns décimos de milímetro na base desgastará as ferramentas mais rapidamente e produzirá peças com bordas cônicas. A segunda é a almofada da matriz, que muitas vezes é tratada como um acessório, mas é na verdade a diferença entre uma prensa que pode desenhar e uma que só pode moldar.
A sequência é mais fácil de seguir como uma cadeia de conversões de energia do que como uma lista de partes. Um motor elétrico gira um volante até sua velocidade de funcionamento. O volante, e não o motor, fornece a energia para o curso. Entre os cursos, o motor restaura a pequena velocidade que o volante perdeu durante o ciclo anterior, razão pela qual a conformação pesada contínua é limitada pela inércia do volante e pela classificação do motor, e não apenas pela matriz.
Quando o operador aciona a prensa, a embreagem engata e trava o volante no virabrequim ou eixo excêntrico. O eixo gira, a biela balança e a corrediça desce. Perto da parte inferior do curso, o virabrequim atinge o ponto onde sua alavancagem é maior e a matriz encontra o material. O freio então para o eixo, geralmente no ponto morto superior, e a embreagem é liberada para que o volante possa recuperar a velocidade enquanto o operador descarrega a peça.
Uma prensa acionada por servomotor substitui o volante, a embreagem e o freio por um motor de alto torque e um mecanismo de parafuso ou manivela. O movimento do slide é então programável: o slide pode desacelerar através do contato, permanecer na parte inferior, reverter parcialmente ou acelerar no curso de retorno. Este é o mecanismo por trás da conformação multimodo e muda o que é possível na estampagem profunda e em materiais frágeis ou elásticos.
Numa prensa mecânica, a força útil concentra-se nos últimos milímetros antes do ponto morto inferior. A consequência prática é que um trabalho que exija tonelagem máxima deve ser organizado de modo que a deformação ocorra próximo ao fundo do curso. A moldagem e a cunhagem são perfeitas para isso, porque o material corta ou cede em uma distância muito curta.
Desenhar não. Uma xícara pode precisar de vários centímetros de deslocamento para baixo e, durante esse deslocamento, a prensa só pode fornecer uma fração de sua tonelagem nominal. É por isso que uma prensa escolhida para estirar tende a ser significativamente maior do que uma prensa escolhida para moldar a mesma peça bruta. Os engenheiros que conhecem esta regra orçamentam a tonelagem para o ponto mais profundo do estiramento, não para o peso da peça acabada.
Há uma segunda consequência, mais sutil. Como a curva de força é íngreme perto da parte inferior, pequenas variações na espessura ou dureza do material se traduzem em grandes variações na carga que a prensa suporta. Uma bobina com três centésimos de milímetro de espessura em um palete e mais espessa no próximo aparecerá como picos de tonelagem. Prensas com monitoramento de tonelagem e proteção de matriz monitoram exatamente isso e param a máquina antes que a ponta se transforme em uma matriz rachada ou em uma estrutura esticada.
Quatro arranjos são comuns e cada um altera tanto o cronograma de manutenção quanto o envelope de desempenho:
Para uma oficina que opera dois ou três turnos, a diferença entre uma embreagem de fricção seca e uma embreagem úmida é geralmente medida em horas de inatividade por ano, e não no preço de compra.
Os catálogos de imprensa usam um vocabulário compacto. Cada termo na folha corresponde a uma restrição física nas ferramentas, e a leitura incorreta de um deles é a causa mais comum de uma impressora que não consegue executar o trabalho para o qual foi comprada.
| Prazo | O que isso significa | Consequência prática |
|---|---|---|
| Tonelagem nominal | Força máxima disponível, normalmente indicada perto do ponto morto inferior | Deve exceder a força máxima da operação, não a força média |
| Comprimento do curso | Curso total do slide do ponto morto superior ao ponto morto inferior | Deve ser longo o suficiente para carregar e descarregar a peça e para limpar a matriz |
| Batidas por minuto (SPM) | Taxa de ciclo na velocidade nominal | Define produção teórica; manejo e alimentação geralmente se tornam a verdadeira restrição |
| Altura da matriz/altura de fechamento | Distância da parte superior da cama até a parte inferior deslizante no ponto morto inferior, com ajuste em uma posição determinada | Muito pouco significa que o conjunto de matrizes não caberá; demais pode ser corrigido com espaçadores, mas custa rigidez |
| Ajuste deslizante | Faixa sobre a qual a altura de fechamento pode ser alterada | Determina quantos conjuntos de matrizes diferentes a prensa pode aceitar sem risers |
| Área de cama e escorregador | Superfície de montagem utilizável | Deve conter a área da matriz com espaço para grampos, não apenas o contorno da matriz |
| Profundidade da garganta | Distância do quadro ao centro do slide em uma prensa aberta | Limita a largura da folha que pode ser alimentada pela lateral de uma máquina com abertura aberta |
| Almofada de morrer capacity and stroke | Força e deslocamento disponíveis para desenho e remoção | Uma prensa sem almofada adequada não pode desenhar, independentemente da tonelagem |
| Dimensões da janela ou abertura | Espaço livre nas colunas de uma prensa de estrutura fechada | Determina se a alimentação da bobina, os braços de transferência ou os robôs podem alcançar a área da matriz |
| Deflexão sob carga | Quadro stretch and slide tilt at rated tonnage | Aciona o desgaste da matriz e a conicidade da peça; é mais importante em camas largas e cargas descentralizadas |
Dois deles interagem de uma forma que surpreende as pessoas. O comprimento do curso e a altura da matriz compensam entre si: um curso mais longo dá mais espaço para alimentação e ejeção, mas em muitos projetos também reduz a altura mínima de fechamento, porque o movimento da manivela e a posição do deslizamento estão geometricamente ligados. Uma prensa com um curso generoso pode não aceitar uma pilha de matrizes curta sem uma placa riser, e uma placa riser adiciona uma junta entre a matriz e a base que precisa ser calçada e verificada.
O carregamento descentralizado é outro problema silencioso. Os catálogos citam a tonelagem para uma carga centralizada. Uma prensa de ponto único carregada em um lado do slide irá incliná-lo, abrir a folga da chave de um lado e fechá-la do outro. O resultado é uma espessura irregular da peça, desgaste acelerado da chaveta e, na pior das hipóteses, um deslizamento rachado. Quando uma matriz não pode ser posicionada centralmente, o limite prático é comumente assumido como sendo cerca de metade da tonelagem nominal em uma máquina de ponto único e cerca de dois terços em uma máquina de ponto duplo, mas o valor real deve vir do diagrama de carga do próprio fabricante e não de uma regra prática.
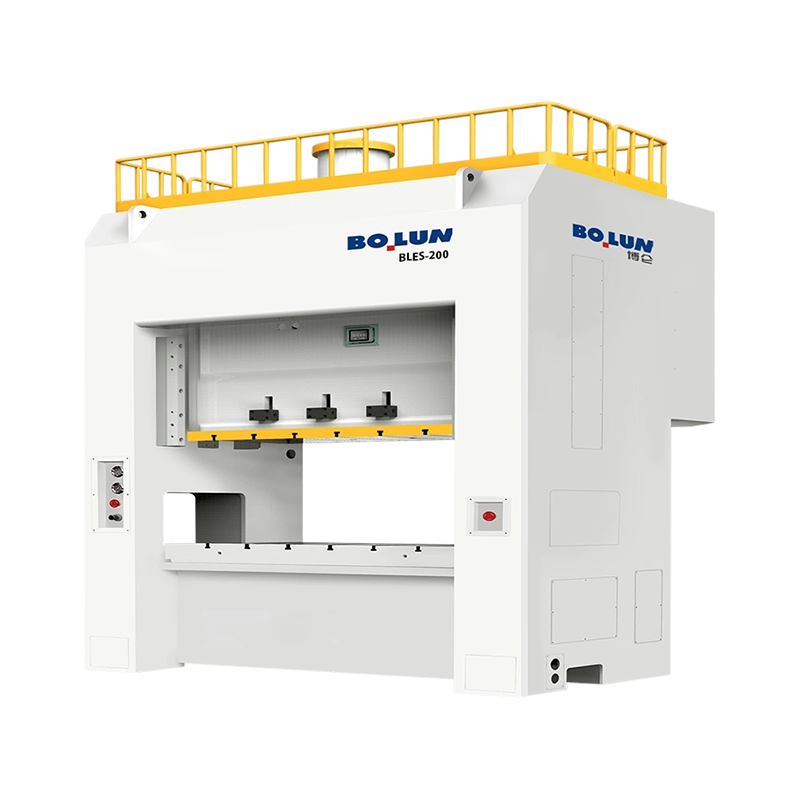
A estrutura é a primeira decisão estrutural e é determinada pelo tamanho da peça, método de alimentação e tolerância. Uma prensa do tipo aberto possui uma estrutura em forma de C com a unidade e a corrediça apoiadas apenas em um lado. Uma prensa fechada envolve a corrediça em ambos os lados, de modo que o caminho da carga é simétrico.
A consequência é direta. Uma prensa aberta dá acesso à matriz em três lados, o que facilita o carregamento manual, a alimentação lateral de peças longas e a troca rápida da matriz, mas a estrutura é menos rígida e desvia mais sob carga. Uma prensa fechada é muito mais rígida e é a escolha normal para matrizes progressivas, alta tonelagem, tolerâncias restritas e qualquer processo onde o paralelismo de deslizamento seja crítico. Se a peça for longa e precisar ser alimentada lateralmente, uma moldura aberta com garganta profunda costuma ser a única resposta prática; se a peça for uma estampagem de precisão produzida com precisão, a estrutura fechada quase sempre ganha em termos de vida útil da ferramenta. Um tratamento mais detalhado dos trade-offs está disponível nesta comparação de designs de prensas de tipo aberto e fechado , que aborda o argumento da deflexão com mais profundidade.
| Fator | Tipo aberto (quadro C) | Tipo fechado (estrutura H) |
|---|---|---|
| Caminho de carregamento | Assimétrico; quadro atua como um cantilever | Simétrico; ambos os montantes compartilham a carga |
| Deflexão sob carga | Mais alto e inclina o slide | Baixo, com muito menos inclinação do slide |
| Acesso ao dado | Três lados abertos | Apenas vidros dianteiros e traseiros |
| Faixa de tonelagem típica | Leve a médio | Médio a muito pesado |
| Mais adequado para | Matrizes de estação única, peças longas com alimentação lateral, oficinas e tiragens curtas | Matrizes progressivas e de transferência, estampagem de alto volume, tolerâncias restritas |
| Morra vida | Mais curto onde a tolerância é restrita | Mais tempo, porque as folgas permanecem estáveis |
| Pegada | Compacto, fácil de reposicionar | Maior, precisa de uma base substancial |
| Ajuste de automação | Simples com carregamento lateral manual ou por robô | Adequado para linhas de bobinas, transferências e automação de prensas |
Um híbrido merece destaque porque é comum na prática: o quadro semifechado ou com a parte traseira aberta. Acrescenta uma amarração parcial entre os montantes atrás do slide, o que recupera uma quantidade útil de rigidez enquanto mantém a maior parte do acesso lateral. É um meio-termo sensato para oficinas que precisam executar trabalhos de estação única e trabalhos progressivos moderados na mesma máquina.
A estrutura do quadro decide a rigidez. O acionamento decide o formato do curso e, com ele, a gama de processos que a prensa pode executar.
A manivela é o arranjo mais simples e barato. O raio da manivela define o curso e a velocidade de deslizamento segue uma curva senoidal que atinge o pico no meio do movimento descendente. É rápido, eficiente e ideal para moldagem, perfuração e conformação superficial.
Um acionamento por engrenagem excêntrica coloca uma engrenagem entre o volante e o eixo excêntrico. A engrenagem reduz a velocidade e multiplica o torque, de modo que uma carga mais pesada pode ser movida com o mesmo motor e conjunto de embreagem. As prensas de engrenagens excêntricas são a resposta tradicional para trabalhos de curso profundo e de alta tonelagem, como a formação de grandes painéis, onde a corrediça tem que percorrer um longo caminho e ainda assim fornecer força.
A alternar unidade usa uma ligação em vez de uma única manivela. A vantagem mecânica aumenta drasticamente na parte inferior do curso, proporcionando uma aproximação lenta, uma pausa curta e uma força muito alta no final do percurso. Essa combinação é o que torna as prensas articuladas adequadas para operações de forjamento a frio, cunhagem e dimensionamento, onde o material deve ser forçado a fluir para dentro de uma cavidade da matriz, em vez de simplesmente ser cortado ou dobrado.
A servoacionamento remove a relação fixa entre a posição do slide e o ângulo da manivela. O movimento do slide se torna um perfil programado. Ele pode se aproximar rapidamente, desacelerar até uma velocidade controlada no momento do contato, permanecer sob carga e retornar em alta velocidade. Na estampagem profunda isto reduz o risco de rasgo porque o material é trefilado a uma taxa que pode tolerar; na formação de material de alta resistência ou propenso a retorno elástico, permite um curso de calibração na parte inferior. A mesma flexibilidade suporta perfis de movimento multimodo que seriam impossíveis em uma manivela fixa.
| Tipo de unidade | Característica do acidente vascular cerebral | Força na parte inferior do curso | Aplicações típicas |
|---|---|---|---|
| Manivela | Movimento sinusoidal fixo | Tonelagem nominal near BDC | Blanking, perfuração, formação superficial, estampagem geral |
| Engrenagem excêntrica | Curso fixo e mais longo com maior torque | Alto, sustentado durante uma viagem mais longa | Formação de painéis grandes, peças profundas, matrizes progressivas pesadas |
| Toggle | Lento perto do fundo com uma pausa curta | Muito alto, concentrado no final | Forjamento a frio, cunhagem, dimensionamento, formação de material espesso |
| Servo | Perfil programável, permanência e reversão possíveis | Controlado e repetível em qualquer ponto do perfil | Estampagem profunda, conformação sensível ao retorno elástico, operações em várias etapas |
A escolha não é puramente técnica. Uma prensa de manivela custa menos e é mais fácil de manter; uma servoprensa custa mais, mas pode substituir duas máquinas convencionais e um conjunto de operações manuais. A economia geralmente se resume a quanto da economia em mão de obra e operações secundárias pode ser recuperada ao longo da vida útil da matriz.
Quase todas as peças metálicas produzidas em massa passaram por uma prensa pelo menos uma vez. Os processos se dividem em alguns grupos reconhecíveis e cada grupo faz exigências específicas à máquina.
O blanking corta uma forma da folha de uma só vez; piercing faz buracos nele. Ambas são operações de cisalhamento concluídas em uma distância muito curta, o que significa que se adaptam perfeitamente ao topo da curva de força. As demandas são alta tonelagem, uma estrutura rígida para manter constante a folga da matriz e ciclos rápidos. As matrizes progressivas empilham blanks, perfurações, conformações e aparas em uma tira e precisam de uma prensa de estrutura fechada com base rígida e bom paralelismo de deslizamento, porque cada estação herda o erro de alinhamento da anterior.
Estas operações deformam o material em vez de separá-lo. A dobra e a conformação leve precisam de força moderada em um percurso mais longo, portanto, uma prensa com um comprimento de curso razoável e um amortecimento com classificação adequada é a ferramenta certa. A cunhagem e a gravação em relevo precisam do oposto: força extrema sobre quase nenhum deslocamento, que é onde as engrenagens articuladas e excêntricas ganham seu lugar.
Desenho profundo pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Prensa servo de ponto único de tipo aberto BLAS-125 para estampagem profunda Servoprensa de ponto único de tipo aberto para estampagem e estiramento profundos, com acionamento direto de alto torque, profundidade de garganta de 350 mm e capacidade de 1.250 kN. Ver Produto → A servoprensa de ponto único de tipo aberto BLAS125 é especificada para estampagem profunda e combina um curso longo e controlável com um arranjo de amortecimento que se adapta ao trabalho de copo em vez de simples corte.
O forjamento a frio força o metal a fluir dentro de uma matriz à temperatura ambiente. As forças são grandes, a deformação é severa e a carga chega em um pulso curto e pesado na parte inferior do curso. As prensas de articulação articulada são construídas exatamente para este perfil: uma abordagem lenta e poderosa, uma breve pausa que permite que o material preencha a cavidade e um retorno rápido. Máquinas desta classe, como esta  Prensa tipo alternada para forjamento a frio de alta deformação BLKP-650 Prensa articulada para forjamento a frio para serviços pesados com capacidade de 6.500 kN, curso de pressão nominal de 8 mm, estrutura de alta rigidez e ejetor integrado para trabalhos de deformação severa. Ver Produto → As prensas articuladas de forjamento a frio de alta deformação são projetadas em torno de uma geometria de curso balanceada, que mantém o deslizamento quadrado sob as cargas descentralizadas que as matrizes de forjamento geram, e em torno de uma estrutura que é rígida o suficiente para manter as dimensões da cavidade através de milhares de ciclos.
Os invólucros de baterias e invólucros semelhantes são peças trefiladas longas e de paredes finas, produzidas em grandes quantidades. O processo é essencialmente um desenho exigente, com estreita tolerância à espessura da parede, estágios de conformação rasos, mas repetidos, e uma forte exigência de que as peças saiam planas e quadradas. Como as peças são frequentemente produzidas a partir de bobinas largas em linhas automatizadas, a prensa precisa de uma base larga, uma estrutura rígida fechada ou aberta pesada e a capacidade de manter a tolerância em toda a largura da base, em vez de apenas no centro. Máquinas especialmente construídas como esta  Prensa de revestimento de bateria de ponto duplo de tipo aberto de alta tonelagem BLPC2-160 Prensa de revestimento de bateria de ponto duplo de tipo aberto posicionada para formação de componentes de bateria em grande escala e aplicações de revestimento de bateria em produção de alto volume. Ver Produto → As prensas de bateria ultraestáveis e de alta tonelagem são configuradas para essa combinação de largura de leito, tonelagem e repetibilidade.
Nem todo trabalho cabe em uma área de matriz compacta. Painéis largos, invólucros de eletrodomésticos e seções estruturais longas precisam de um leito largo ou de uma garganta profunda que deixe o material passar ao lado da corrediça. As prensas abertas de garganta profunda existem exatamente por esta razão: elas trocam alguma rigidez pela capacidade de alimentar uma folha grande pela lateral da máquina enquanto a matriz permanece montada na base.
A seleção da prensa dá errado na maioria das vezes quando o processo é definido após a compra da máquina. Trabalhar na ordem inversa leva mais tempo na fase de cotação e economiza meses depois.
A ordem é importante porque cada etapa restringe a próxima. Uma alteração na profundidade do desenho, por exemplo, pode forçar um curso mais longo, o que altera o envelope de altura de fechamento, o que pode forçar um tamanho de quadro totalmente diferente. Congelar o processo primeiro remove a maior parte das idas e vindas.
O preço de compra de uma impressora é o menor número do seu custo vitalício. Os números maiores são ferramentas, energia, manutenção e tempo de inatividade não planejado, e são influenciados por escolhas de especificações feitas anos antes.
A vida útil da ferramenta depende do alinhamento. Cada décimo de milímetro de inclinação da corrediça ou deflexão da estrutura aparece como folga irregular da matriz, e folga irregular significa rebarbas, desgaste da borda, escoriações e punções rachados. Uma prensa que seja suficientemente rígida para o trabalho muitas vezes pagará pela diferença no custo da estrutura apenas através do prolongamento da vida útil da matriz, especialmente em matrizes progressivas, onde uma falha em uma única estação interrompe toda a linha.
O consumo de energia é dominado pelo dimensionamento do volante e do motor. Uma prensa com um volante superdimensionado recupera a velocidade mais rapidamente entre os golpes e consome uma corrente mais constante, enquanto uma que funciona no seu limite faz o motor girar com força e aquece o gabinete. Nas servo-prensas, a imagem muda: o inversor consome corrente de pico durante a conformação, portanto, a alimentação elétrica, o cabeamento e qualquer arranjo de recuperação de energia merecem atenção na fase de especificação e não no comissionamento.
Os requisitos de segurança são inegociáveis e cada vez mais específicos. Proteção mecânica, portões intertravados, cortinas de luz com muting para alimentação automática, controle bimanual para estações de carga manuais e um sistema de monitoramento de freio que verifica o desempenho da parada são a linha de base normal. O monitoramento da tonelagem e a proteção da matriz são igualmente importantes na prática, porque transformam uma falha lenta de ferramenta em uma máquina parada e em uma nota no registro de manutenção.
Dois outros custos são rotineiramente subestimados. O ar comprimido é usado para contrapeso, acionamento da embreagem e amortecimentos pneumáticos, e vazamentos nesse circuito aparecem como resposta errática da embreagem e desvio no equilíbrio do deslizamento. A lubrificação é a segunda: sistemas de circulação automáticos com filtragem e monitoramento de pressão convertem o que costumava ser uma tarefa diária manual em uma troca programada de filtro e detectam uma bomba com falha antes que ela se torne uma falha.
Uma prensa mecânica é uma máquina robusta, mas desgasta-se em locais previsíveis, e o desgaste é mensurável muito antes de se tornar visível nas peças.
Uma impressora mantida dentro de um cronograma pode funcionar por décadas. Uma impressão até que algo quebre geralmente requer um dado, uma semana de produção e um relacionamento com o cliente. A diferença de custo entre as duas abordagens é principalmente administrativa: uma lista de verificação, um conjunto de tolerâncias e alguém responsável pelo registo dos números.
A etapa final é verificar se a máquina oferecida ainda estará adequada em cinco anos, quando o mix de peças mudar e as tolerâncias forem reduzidas. Algumas verificações cobrem a maior parte do risco.
Fornecedores com fabricação própria tendem a responder a essas perguntas com desenhos e medidas, e não com adjetivos. A Bolun, por exemplo, constrói sua linha de prensas em torno de um sistema de produção de cadeia completa que abrange projeto, fabricação de componentes principais e montagem final, que é o arranjo que torna um diagrama de carga e um valor de deflexão significativos, em vez de aproximados. Compradores avaliando um fornecedor de prensa elétrica devem tratar a capacidade de produzir esses números mediante solicitação como um primeiro filtro, muito antes de o preço entrar na discussão.
Uma prensa mecânica é uma ideia simples executada com precisão incomum: armazenar energia em uma massa rotativa, liberá-la através de uma ligação que multiplica a força e guiar o resultado com tanta precisão que uma matriz pode cortar, dobrar ou estirar metal com precisão de uma fração de milímetro, dezenas de milhares de vezes por dia. Tudo o que importa na especificação decorre dessa frase.
A tonelagem indica o teto. A curva de força informa onde você pode usá-la no curso. A moldura informa quanto permanece centralizado na matriz. O drive informa se o movimento é fixo ou programável. A almofada, a cama e a altura de fechamento informam se suas ferramentas caberão e se sobreviverão.
Acerte essas cinco coisas e a impressora se tornará a máquina menos interessante da fábrica, que é exatamente o que deveria ser. Se errar, isso se tornará o gargalo com o qual toda conversa começa.
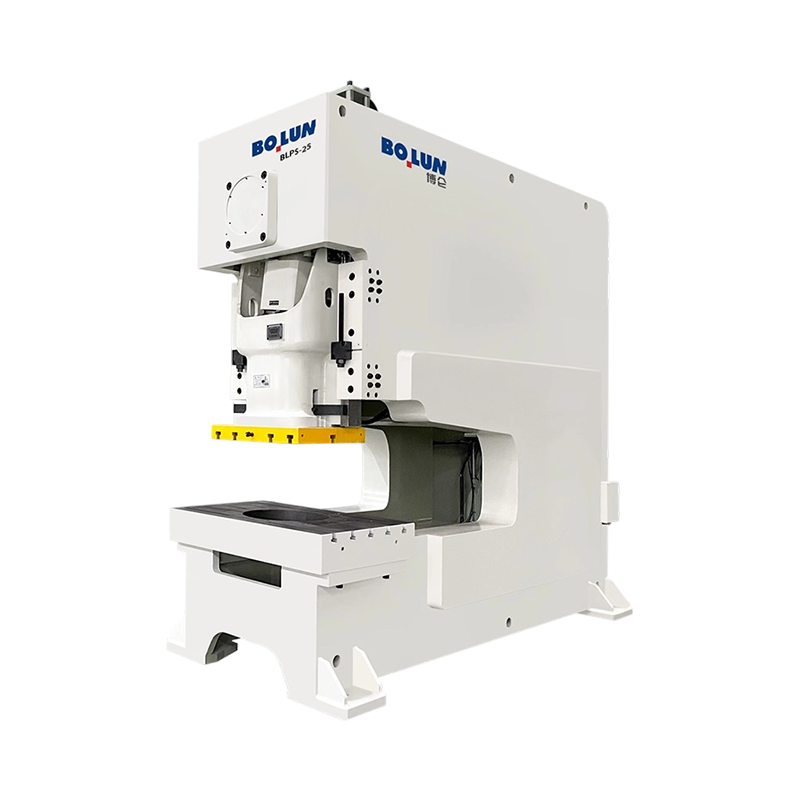


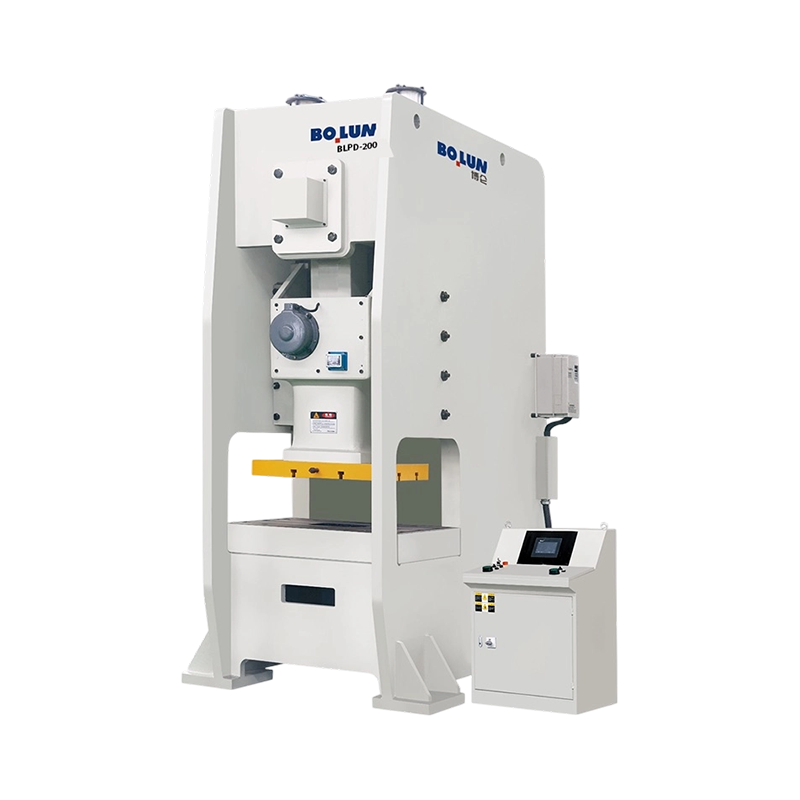
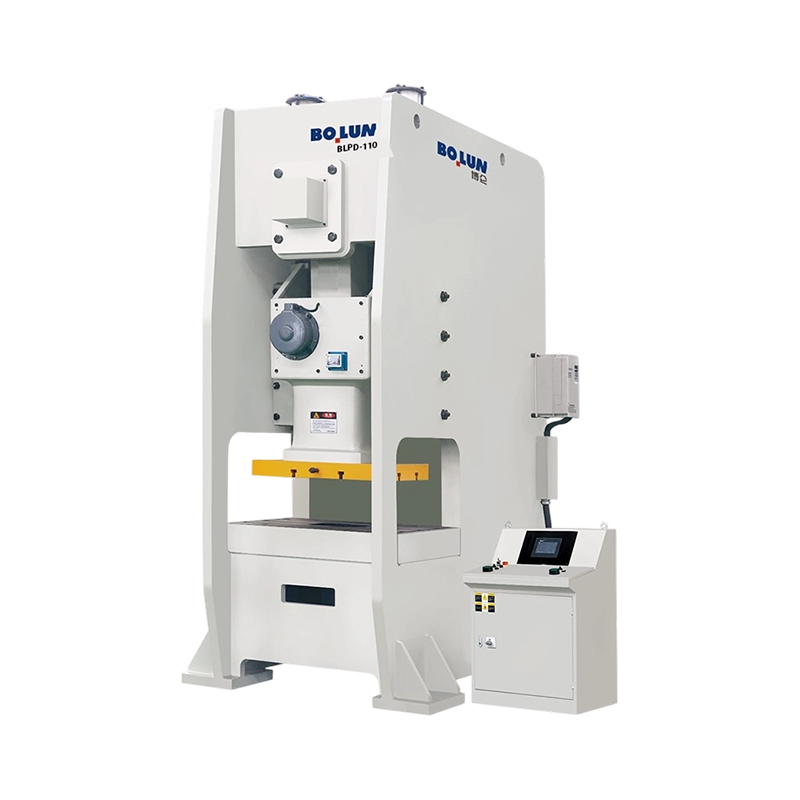
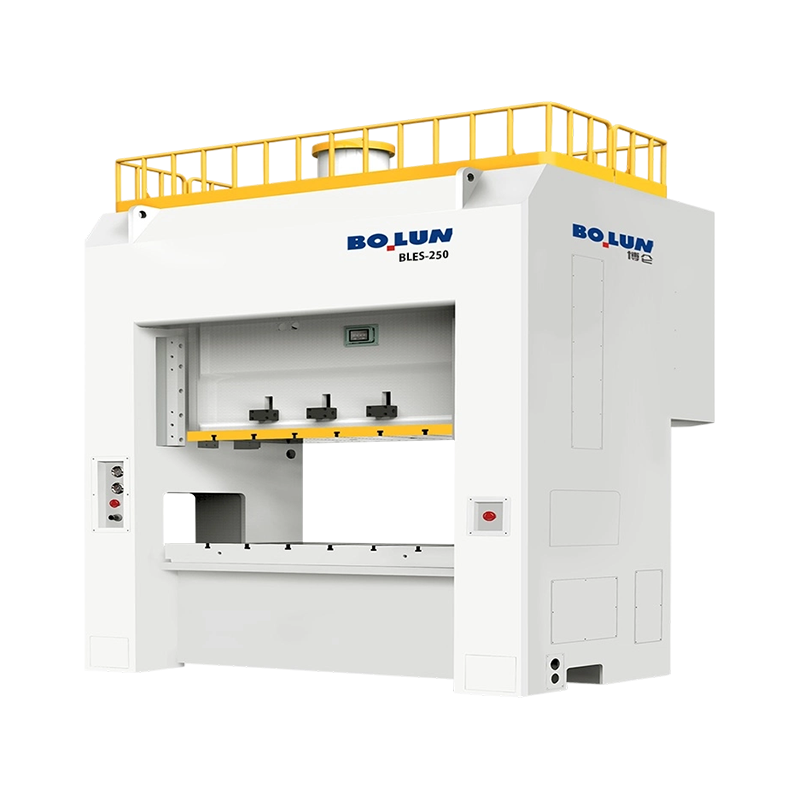
Coloque uma prensa de estrutura aberta de 160 toneladas e uma prensa de es...
Um fabricante de fixadores de médio porte enfrentou recentemente um proble...
Design de ponto único Uma conexão de unida...
À medida que a indústria de manufatura avança constantemente em direção à aut...
A resposta curta: qual tipo de quadro combina com seu trabalho U...
Fabricação e Metalurgia Uma visão direta e prática de como as...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

