Fabricação e Metalurgia
Uma visão direta e prática de como as prensas mecânicas moldam as linhas de produção modernas — desde a moldagem e trefilação até as indústrias e tipos de máquinas que dependem delas.
A resposta direta: para que servem as prensas mecânicas
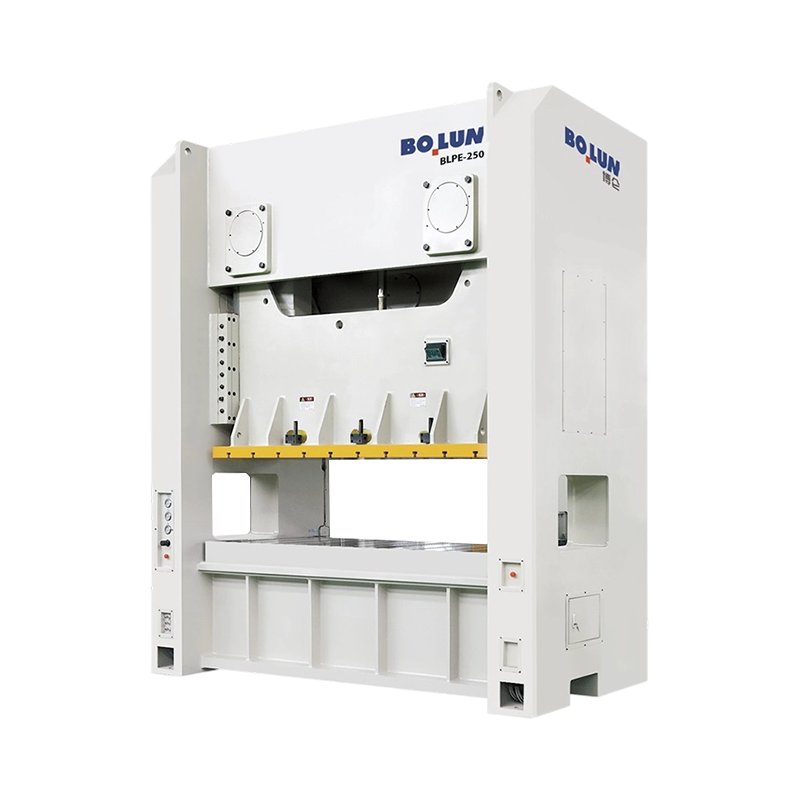
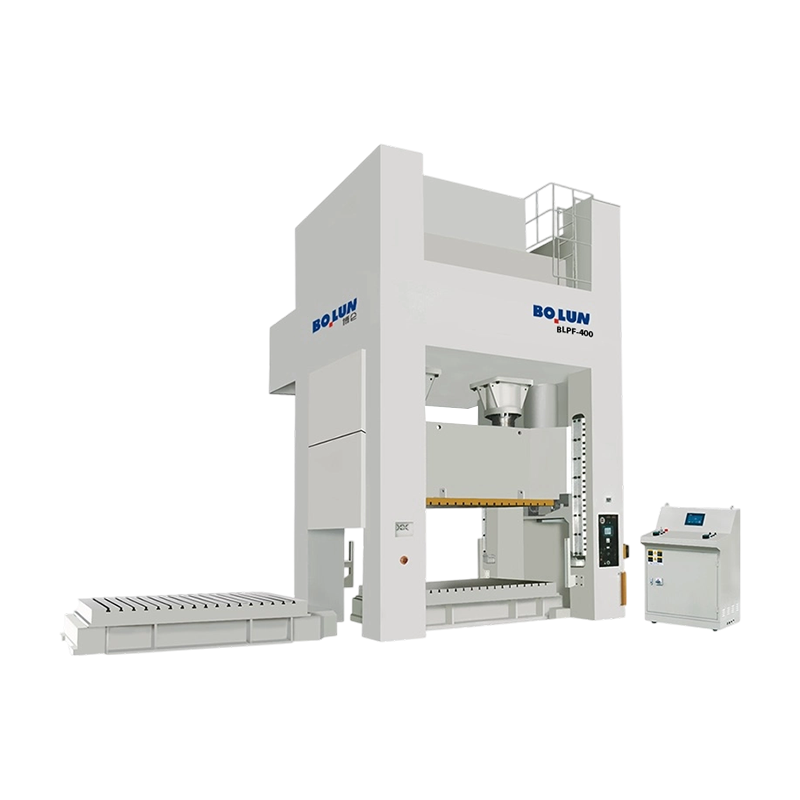
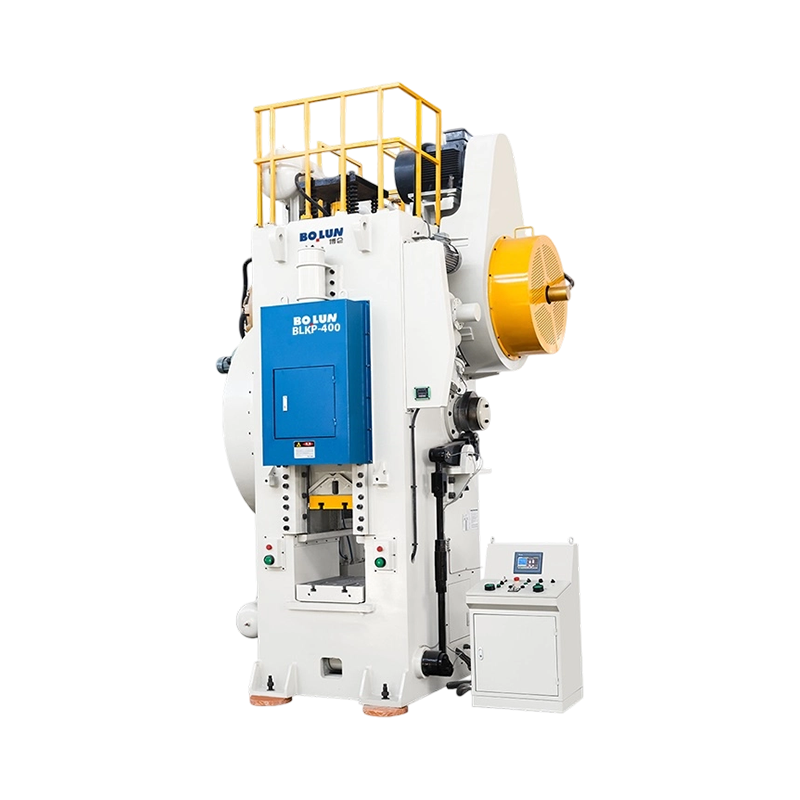
A máquina de prensa mecânica é usado principalmente para cortar, moldar e formar metal ou outros materiais em folha por meio de uma ação de puncionamento rápida acionada por volante. Na fabricação moderna, prensas mecânicas lidam com operações de corte, perfuração, dobra, desenho, cunhagem e gravação em alta velocidade e com alta repetibilidade, tornando-os a espinha dorsal das linhas de estampagem na produção automotiva, de eletrodomésticos, de eletrônicos e de hardware. Uma única prensa mecânica de tamanho médio pode completar de 20 a mais de 1.000 golpes por minuto, dependendo do modelo, e é por isso que essas máquinas continuam sendo a escolha preferida sempre que uma fábrica precisa de produção consistente de peças em alto volume, a um custo unitário mais baixo do que alternativas hidráulicas mais lentas.
Além da resposta básica, compreender exatamente onde e como essas máquinas se enquadram em uma linha de produção ajuda compradores e engenheiros a tomar decisões mais inteligentes sobre ferramentas, capacidade e manutenção a longo prazo. As seções abaixo detalham as principais aplicações, tipos de máquinas e critérios de seleção.
Principais operações de fabricação realizadas por prensas mecânicas
Uma prensa mecânica converte a energia rotacional de um volante em um curso linear controlado, conduzindo um aríete para baixo contra um conjunto de matrizes. Esta ação mecânica única suporta vários processos distintos de usinagem de metal, cada um adequado para diferentes geometrias de peças e objetivos de produção.
Blanking e Piercing
O blanking corta uma forma plana da folha, enquanto a perfuração remove o material para criar furos ou ranhuras dentro de uma peça. Estas estão entre as operações mais rápidas que as prensas mecânicas realizam, muitas vezes concluídas em uma fração de segundo por curso, razão pela qual as linhas de corte são comuns na produção de contatos elétricos e suportes.
prensas mecânicas
Dobrando e formando
A dobra remodela o material plano em ângulos ou curvas, e a conformação empurra o material em um perfil tridimensional usando matrizes correspondentes. As prensas mecânicas são excelentes aqui porque o comprimento consistente do curso garante que cada peça seja dobrada no mesmo ângulo, reduzindo as taxas de refugo em longas tiragens de produção.
Desenho profundo e cunhagem
A estampagem profunda puxa peças planas em peças ocas ou em forma de copo, como pias, tanques de combustível ou gabinetes, enquanto a cunhagem aplica pressão concentrada para gravar detalhes finos da superfície, como logotipos ou números de série, em uma peça com alta precisão.
Informações
A escolha entre matrizes de estampagem, conformação e trefilação é geralmente o maior fator na determinação dos requisitos gerais de tonelagem para uma determinada peça.
Indústrias que dependem de prensas mecânicas
A versatilidade das prensas mecânicas significa que elas aparecem em uma ampla variedade de setores, cada uma aproveitando a velocidade e a repetibilidade de maneira diferente.
| Indústria | Aplicação Típica | Tipo de imprensa comum |
|---|---|---|
| Automotivo | Painéis da carroceria, suportes, peças do chassi | Prensa lateral reta |
| Eletrodomésticos | Caixas, painéis, suportes de montagem | Prensa de estrutura lacunada |
| Eletrônica | Conectores, terminais, pequenas estampas | Prensa de precisão de alta velocidade |
| Hardware e fixadores | Arruelas, clipes, acessórios | Imprensa OBI |
Tipos de prensas mecânicas e seus melhores casos de uso
Nem todas as prensas mecânicas são construídas da mesma forma, e a escolha do estilo de estrutura correto tem um impacto direto na eficiência da produção e na qualidade das peças.
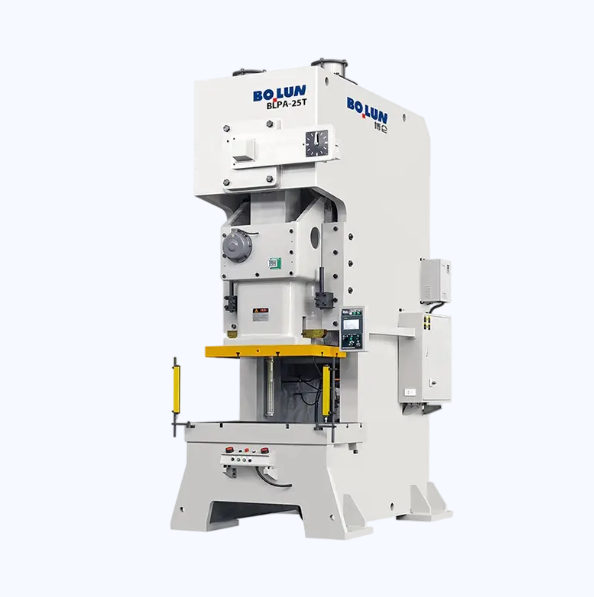
- Prensas inclináveis com parte traseira aberta (OBI): máquinas compactas que se inclinam para permitir que as peças acabadas caiam por gravidade, ideais para estampagens pequenas e médias.
- Prensas Gap-frame: oferecem acesso de três lados à área da matriz, adequadas para trabalhos progressivos de matrizes e operações secundárias.
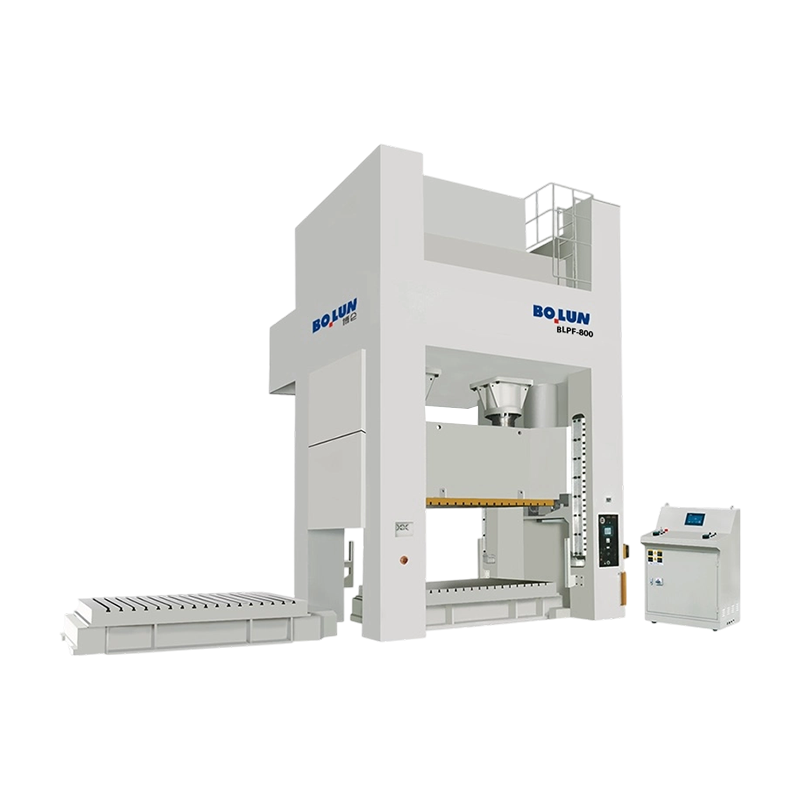
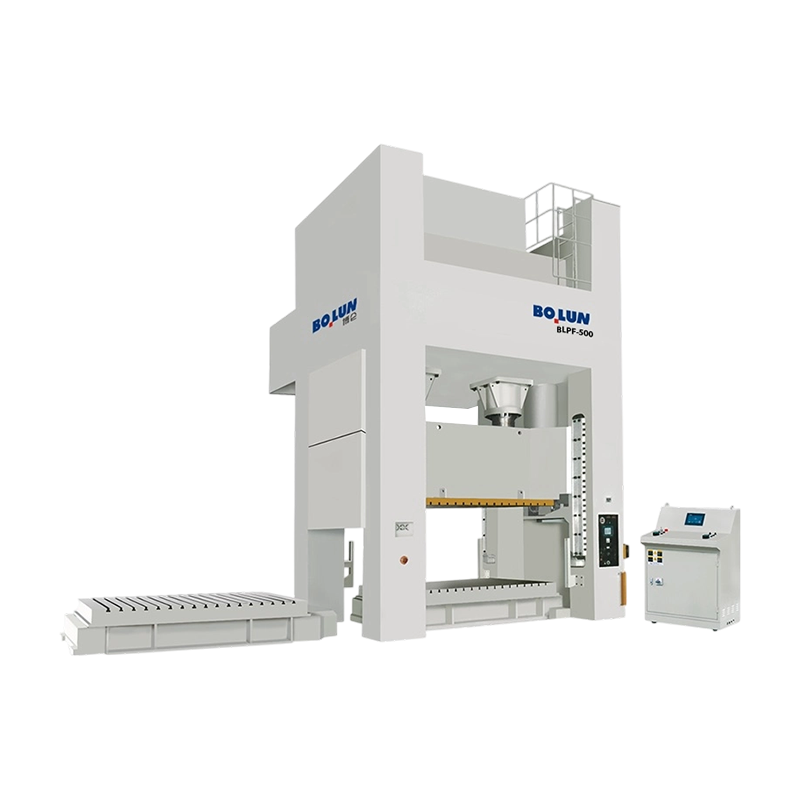
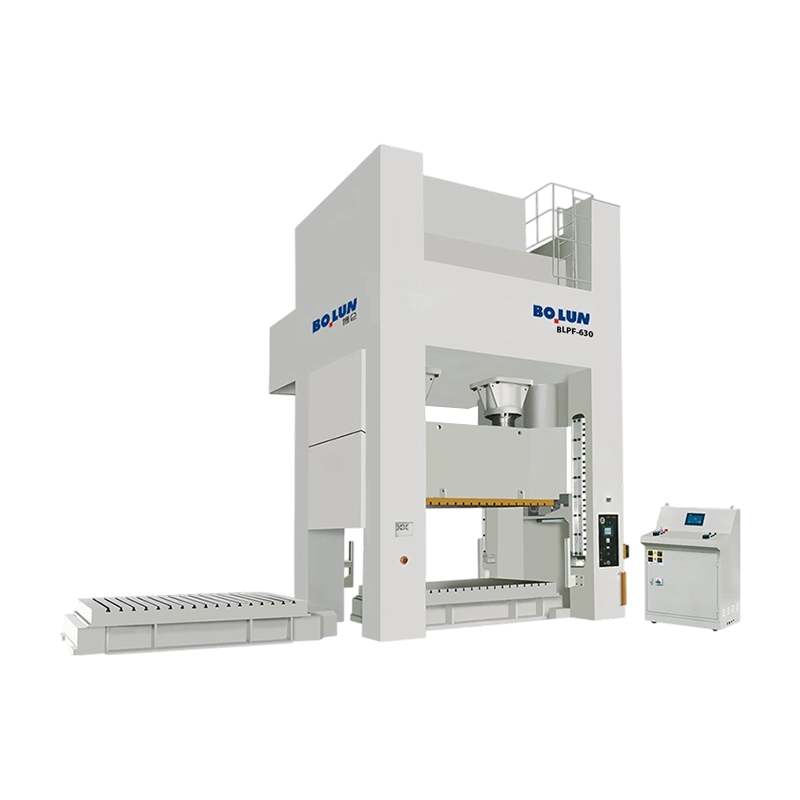
- Prensas de lado reto: proporcionam a mais alta rigidez e distribuição uniforme de força, usadas para painéis grandes e ferramentas de estampagem profunda.
- Prensas de alta velocidade: projetadas para taxas de ciclo extremamente rápidas, comuns na fabricação de terminais e conectores.
Combinar o tipo de prensa com a geometria da peça é uma das decisões iniciais mais importantes em um projeto de estampagem.
Por que os fabricantes escolhem prensas mecânicas em vez de alternativas
Em comparação com as prensas hidráulicas, as prensas mecânicas geralmente oferecem tempos de ciclo mais rápidos porque o volante armazena e libera energia mecanicamente, em vez de depender do acúmulo de pressão do fluido. Isso os torna a escolha preferida para execuções de alto volume, onde milhares de peças idênticas devem ser produzidas por turno.
As principais vantagens normalmente citadas pelos engenheiros de produção incluem:
- Taxas de curso mais rápidas, suportando maior produtividade em peças simples a moderadamente complexas
- Menor consumo de energia por ciclo em comparação com sistemas hidráulicos de tonelagem semelhante
- Comprimento de curso consistente, o que melhora a repetibilidade dimensional em longas tiragens de produção
- Menores custos de manutenção a longo prazo devido a menos vedações hidráulicas e sistemas de fluidos
Sucesso
As instalações que combinam corretamente o tipo de prensa com os requisitos das peças normalmente apresentam taxas de refugo significativamente mais baixas e tempos de ciclo mais previsíveis durante um turno completo.
Selecionando a prensa mecânica certa para sua linha de produção
A escolha de uma prensa mecânica envolve combinar a tonelagem, o tamanho da cama e a velocidade do curso com a peça específica que está sendo produzida. A tonelagem subdimensionada corre o risco de formação incompleta ou desgaste prematuro das ferramentas, enquanto a tonelagem superdimensionada aumenta custos e consumo de energia desnecessários.
Tonelagem e tamanho da cama
Os requisitos de tonelagem são calculados com base na espessura do material, na resistência ao cisalhamento e no perímetro do corte ou elemento formado. O tamanho da cama deve acomodar o conjunto de matrizes com espaço suficiente para alimentação de material e ejeção de peças.
Comprimento e velocidade do curso
As operações de estampagem profunda requerem golpes mais longos, enquanto o corte e a perfuração se beneficiam de golpes mais curtos e rápidos. A adequação das características do curso à operação reduz o tempo do ciclo sem comprometer a qualidade da peça.
Considerações sobre manutenção e segurança
A manutenção regular de uma prensa mecânica concentra-se no sistema de embreagem e freio, nos rolamentos do volante e nos pontos de lubrificação, uma vez que esses componentes sofrem maior desgaste durante a operação contínua em alta velocidade. As inspeções programadas, normalmente a cada 200 a 500 horas de operação, dependendo do ciclo de trabalho, ajudam a evitar paradas não planejadas.
Sistemas de segurança como cortinas de luz, controles bimanuais e áreas protegidas de matrizes são padrão nas prensas mecânicas modernas, e os operadores nunca devem ignorar esses sistemas, mesmo para tiragens curtas de produção, pois a velocidade do curso do aríete deixa pouca margem para erros durante a intervenção manual.
Aviso
Ignorar a proteção ou os controles bimanuais, mesmo que brevemente, remove a proteção primária da máquina contra lesões do operador durante ciclos de alta velocidade.
Perigo
Nunca coloque as mãos ou ferramentas dentro da área da matriz enquanto a prensa estiver ligada, mesmo durante a configuração – a velocidade do curso não deixa tempo para reagir quando o ciclo começa.