
Coloque uma prensa de estrutura aberta de 160 toneladas e uma prensa de estrutura fechada de 160 toneladas lado a lado e a diferença será visível a nove metros de distância. Deixa-se a área da matriz aberta em três lados para que o operador possa deslizar uma peça larga com a mão; a outra envolve a mesma matriz dentro de uma caixa de aço com alívio de tensão que mal flexiona sob carga total. Ambas são vendidas sob a mesma descrição, “prensa mecânica de 160 toneladas”, e ambas serão cotadas a preços surpreendentemente semelhantes. Eles não são a mesma máquina.
A definição deveria vir em primeiro lugar, porque toda decisão prática sobre uma imprensa decorre dela. Uma prensa mecânica é uma máquina-ferramenta para conformação de metal que armazena energia cinética em um volante giratório e libera essa energia, por meio de uma embreagem e um mecanismo tipo manivela, em uma corrediça que percorre um curso fixo para cima e para baixo em um conjunto de guias. A força não é constante. Ele se desenvolve através do curso e atinge o pico nos últimos milímetros antes do ponto morto inferior, e é por isso que uma prensa mecânica é excelente para estampagem e cunhagem e desajeitada na conformação lenta e em profundidade total.
Essa característica explica a maior parte do que se segue: por que a tonelagem, o curso e os cursos por minuto são fixados pela mecânica da máquina e não por uma configuração de controle; por que a rigidez do quadro é mais importante do que o número na placa de identificação; e por que a versão servoacionada da mesma máquina se tornou a categoria de crescimento mais rápido em oficinas de estamparia que precisam de flexibilidade sem abrir mão da velocidade do ciclo.
Siga o caminho da energia desde a alimentação elétrica até a face da matriz e toda a máquina se tornará mais fácil de raciocinar e especificar.
Duas consequências surgem dessa sequência. Primeiro, uma prensa mecânica desenvolve sua tonelagem nominal apenas perto da parte inferior do curso; se um processo precisar de alta força em meio curso, uma prensa de manivela é a ferramenta errada e uma prensa hidráulica ou servo deve ser considerada. Em segundo lugar, como a embreagem e o freio decidem com que precisão o deslizamento pode ser interrompido e com que rapidez ele pode ser acionado, o tipo de embreagem é um dos sinais mais fortes da geração de máquinas. Uma embreagem de fricção com um monitor de freio eletrônico e um seletor de modo polegada/simples/contínuo é o que permite que uma prensa seja usada para ajuste de matrizes e para alimentação automatizada de bobinas no mesmo turno.
O tipo de transmissão é a outra metade da história. Um virabrequim simples é barato, compacto e fornece uma curva de curso aproximadamente senoidal, adequada para corte e estampagem geral. Uma engrenagem excêntrica aumenta o curso efetivo e retarda o deslizamento próximo ao fundo, produzindo mais energia de trabalho por curso e melhor desempenho em estampagem profunda e conformação pesada. Uma articulação articulada multiplica a força dramaticamente perto da parte inferior e é, portanto, a escolha padrão para forjamento a frio, cunhagem e trabalhos de calibração onde o material precisa fluir em vez de cisalhar. Um servo acionamento substitui o arranjo volante e embreagem por um motor de alto torque que pode programar qualquer curva de curso que o processo desejar.
A tonelagem é o número principal, mas estes são os componentes que decidem se uma impressora ainda mantém tolerância após cinco anos de operação em dois turnos.
| Montagem | O que isso faz | O que isso diz em uma citação |
|---|---|---|
| Quadro | Realiza a reação de formação e mantém a lâmina quadrada ao leito | Construção soldada versus tirante; valor de deflexão sob carga nominal; se há alívio de tensão após a soldagem |
| Volante | Armazena a energia liberada durante cada golpe | Volante mass and allowable speed drop indicate available work energy, not just tonnage |
| Embreagem e freio | Engate e pare o trem de força a cada ciclo | Embreagem de fricção pneumática com monitoramento de freio e modo polegada sinaliza uma máquina moderna e mais segura |
| Virabrequim ou engrenagem excêntrica | Converte rotação em movimento de slide | Determina o perfil do curso, a energia de trabalho e a adequação para estampagem versus blanking |
| Biela e corrediça | Transmite força para a matriz superior | Área de deslizamento, faixa de ajuste de deslizamento e se uma proteção hidráulica contra sobrecarga está instalada |
| Gibs e guias | Mantenha o deslizamento paralelo e resista ao impulso descentralizado | Gibs ajustáveis vs. fixos; especificação de liberação; orientação de oito pontos em slides mais largos |
| Cama e placa de apoio | Suporta a matriz inferior e define o espaço utilizável da matriz | Tamanho da cama, padrão de ranhura em T, provisão de almofada ou almofada e espessura da cama |
| Cilindros de contrapeso | Corrediça de deslocamento e peso da ferramenta | Afeta a precisão da parada, o desgaste dos freios e o nível de ruído |
| Sistema de lubrificação | Alimenta óleo para rolamentos, chavetas e engrenagens | Centralizado vs. manual; se as falhas de lubrificação estão interligadas no controle |
| Sistema de controle e segurança | Executa o ciclo e protege o operador | Geração de PLC, monitor de tonelagem, cortinas de luz, controle bimanual e seleção de modo de curso |
Duas entradas nessa tabela merecem atenção extra porque são aquelas que os compradores passam com mais frequência. A deflexão da estrutura - geralmente expressa como uma fração de milímetro por metro de comprimento da base sob carga nominal - decide se as bordas da matriz no meio de uma base longa estão próximas da mesma profundidade que as bordas da matriz nas extremidades. E a folga da chaveta decide como o cursor se comporta quando uma matriz é carregada fora do centro, o que é normal em trabalhos progressivos e de transferência. Uma prensa com tonelagem generosa, mas com estrutura macia e guias soltas, ainda produzirá peças rejeitadas, só que mais caras.
As prensas são agrupadas por quatro fatores: o formato da estrutura, o número de pontos de conexão entre o acionamento e a corrediça, a transmissão que produz o curso e o processo para o qual a máquina foi construída. Esses quatro eixos geram as categorias que você verá em qualquer catálogo.
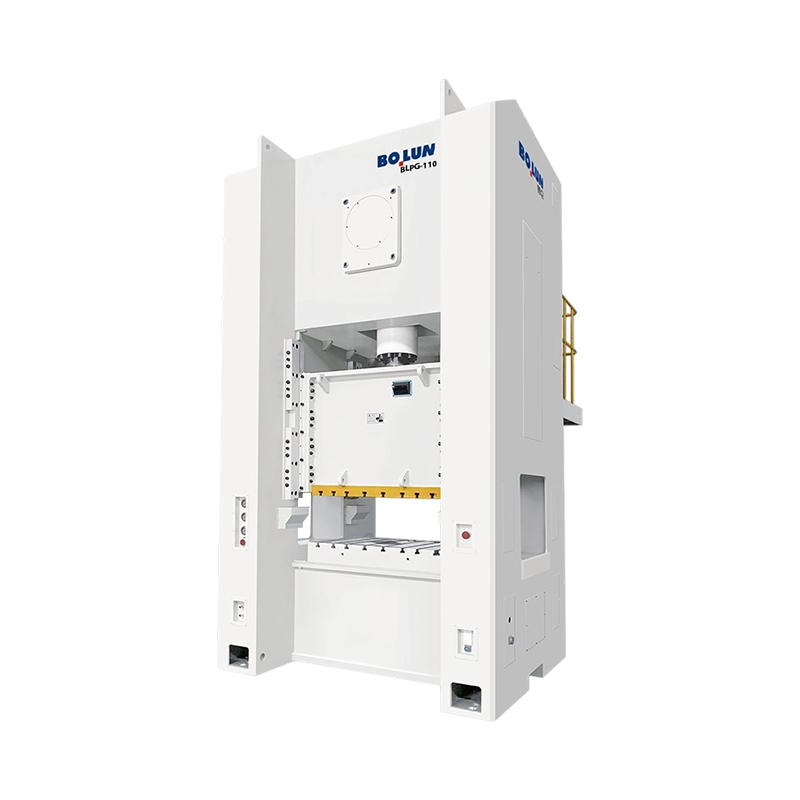
Uma prensa de tipo aberto possui uma estrutura em forma de C com a área da matriz acessível pela frente e por ambos os lados, o que torna conveniente o carregamento manual, o acesso do robô e o trabalho de pequenas tiragens. A desvantagem é que a estrutura é inerentemente menos rígida porque o caminho da carga não é fechado, de modo que ela desvia mais e recua mais sob carga, o que custa a vida útil da matriz e a precisão da peça. Uma prensa do tipo fechado fecha o caminho da carga ao redor da matriz, proporcionando rigidez muito maior e melhor tolerância à carga descentralizada ao custo de acesso restrito. A maioria das oficinas que realizam trabalhos de precisão de alto volume eventualmente padronizam máquinas de estrutura fechada, enquanto as prensas de estrutura aberta continuam sendo o padrão para tonelagens menores e produção mista. Vale a pena ler a comparação mais completa entre as duas famílias antes de tomar uma decisão de compra, e uma análise útil de a compensação entre tipo aberto e tipo fechado cobre os argumentos de deflexão e acesso com mais detalhes.
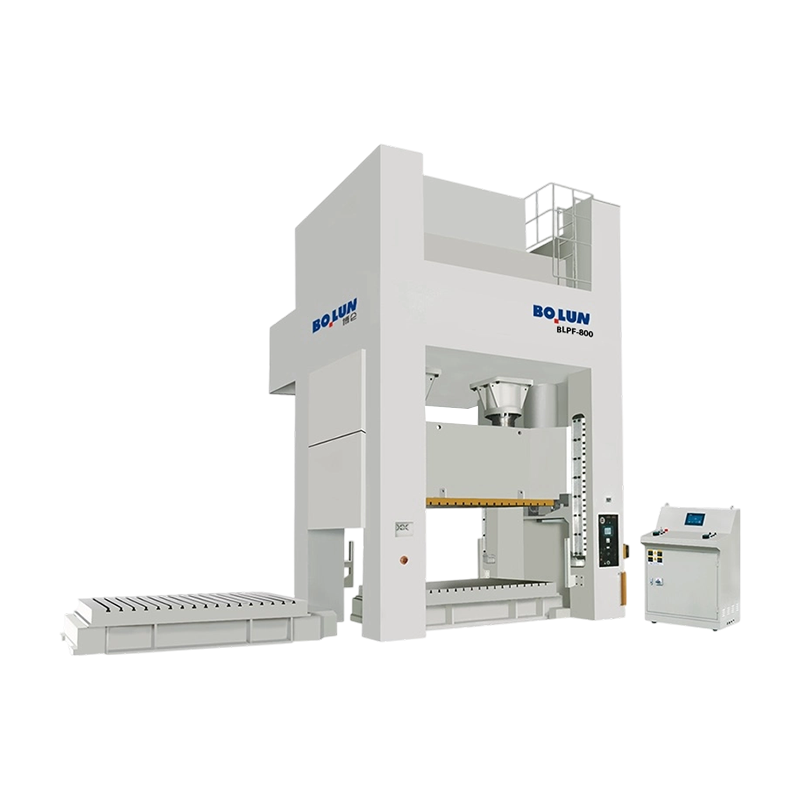
Uma pressão de ponto único conduz o slide através de uma biela no centro. É mais simples, mais barato e perfeitamente adequado para matrizes estreitas e carregamento descentralizado moderado. Uma prensa de ponta dupla conduz a corrediça através de duas bielas espaçadas ao longo da largura da corrediça, o que distribui a carga e melhora drasticamente a resistência ao tombamento quando a matriz é carregada fora do centro. Se você utilizar painéis largos, matrizes progressivas com estações desequilibradas ou qualquer coisa que empurre a carga para um lado da cama, a máquina de dois pontos não é um luxo; é a diferença entre peças consistentes e sucata. Um exemplo representativo é a família de ponta dupla de tipo fechado, onde um modelo de gama média, como uma máquina de base larga de 250 toneladas, destina-se exatamente a este tipo de trabalho.
 Prensa de ponta dupla robusta de base larga e tipo fechado BLPE-250 Uma prensa de ponto duplo tipo fechado de 250 toneladas com mesa de trabalho de 2.500 x 1.000 mm, motor de 22 kW e dados de série, adequada para matrizes progressivas largas e cargas descentralizadas. Ver Produto →
O acionamento por manivela é o clássico e ainda o mais comum: simples, robusto e de manutenção barata. O acionamento por engrenagem excêntrica proporciona um curso efetivo mais longo e mais energia de trabalho, por isso aparece em máquinas pesadas de estrutura fechada na faixa de 400 a 800 toneladas. O acionamento articulado multiplica a força na parte inferior do curso, tornando-o o padrão para forjamento e cunhagem a frio. O servo acionamento remove totalmente o mecanismo do volante e da embreagem e o substitui por um servomotor que pode segurar o deslizamento, revertê-lo no meio do curso e seguir um perfil de movimento programável – aproximação lenta, contato controlado, permanência na parte inferior, retorno rápido.
Essa programabilidade é o que torna as servoprensas atraentes para estampagem profunda, onde o material deve fluir em vez de rasgar, e para operações de conformação que precisam de uma pausa para eliminar o retorno elástico. Uma máquina como uma servoprensa de ponto único de tipo aberto de 125 toneladas é construída especificamente em torno desse requisito, combinando o movimento de deslizamento servo-controlado com a janela do processo de estampagem profunda.
 Prensa servo motorizada de ponto único tipo aberto de estampagem profunda BLAS-125 Servoprensa de tipo aberto de 125 toneladas com curso de deslizamento estendido de 180 mm e profundidade de garganta de 350 mm para estampagem profunda, onde o movimento de deslizamento programável suporta o fluxo de material. Ver Produto →
O cuidado prático é que as servoprensas custam mais por tonelada e exigem melhor conhecimento do processo para serem exploradas. Se a peça for uma peça bruta simples ou um suporte perfurado, o controle de movimento extra é dinheiro gasto em recursos que o trabalho nunca utiliza.
Uma folha de cotação de imprensa contém uma dúzia de números, e apenas alguns deles decidem se a máquina se adapta ao trabalho. Estes são os que devem ser examinados primeiro.
O erro de especificação mais comum é comprar tonelagem sem verificar curso e energia. Uma prensa de 200 toneladas com curso curto e volante leve pode ser derrotada por uma prensa de 160 toneladas com curso mais longo e volante mais pesado em trabalhos de repuxo profundo, e a folha de especificações não dirá isso em voz alta. O segundo erro mais comum é ignorar o carregamento descentralizado. Uma matriz que fica inteiramente no meio da cama se comporta de maneira muito diferente daquela que abrange toda a largura da cama com a estação mais pesada de lado.
As prensas mecânicas são máquinas formadoras de uso geral, mas os processos que dominam compartilham uma característica: elas precisam de alta força aplicada repentina e repetidamente em uma posição controlada.
Supressão e perfuração. Cortar chapas metálicas em formas e fazer furos. O material fratura em vez de fluir, portanto, uma prensa rápida e rígida com boa orientação de deslizamento é ideal, e os requisitos de tonelagem são fáceis de calcular a partir da resistência ao cisalhamento e do comprimento de corte.
Dobrar, flangear e formar. Operações de dobramento a ar, assentamento e flangeamento onde a matriz define a geometria final. A consistência depende da posição repetível do ponto morto inferior.
Desenho profundo. Copos, carcaças e carcaças de motor onde o material precisa fluir para dentro da cavidade da matriz sem rasgar. Este é o processo que mais frequentemente força o comprador a optar por um curso mais longo, uma almofada de matriz ou um servo acionamento com perfil de velocidade programável.
Cunhagem e dimensionamento. Operações finas e de alta pressão que necessitam de força concentrada na parte inferior do curso. Máquinas de engrenagens articuladas e excêntricas se destacam aqui.
Forjamento a frio. Peças sólidas ou quase sólidas formadas à temperatura ambiente, exigindo força muito elevada e grande deformação. Máquinas de acionamento articulado com características de curso balanceado e estruturas resistentes são construídas para essa tarefa, e uma prensa articulada de alta tonelagem na classe de 650 toneladas ilustra a categoria: movimento de curso equilibrado, alta capacidade de deformação e uma estrutura destinada a carga industrial contínua.
 Prensa elétrica tipo alternância de forjamento a frio de alta deformação BLKP-650 Prensa articulada de 650 toneladas com curso de pressão de 8 mm, ejetor integrado e motor de 75 x 4 kW para forjamento pesado a frio e conformação estável de componentes de espessura grossa. Ver Produto →
Carcaça da bateria e estampagem de componentes estruturais. Um aplicativo mais novo e em rápida expansão. Os gabinetes da bateria e as peças estruturais exigem movimento de deslizamento muito estável, alta precisão em vários tamanhos de carcaça e tonelagem suficiente para formar ligas mais espessas ou mais duras sem distorção. Máquinas de ponta dupla especialmente construídas com bases largas surgiram especificamente para esta categoria de trabalho.
Antes de um modelo específico ser escolhido, a família da máquina deve estar correta. As três famílias resolvem problemas diferentes.
| Variável | Prensa mecânica | Prensa hidráulica | Imprensa servo |
|---|---|---|---|
| Perfil de força | Picos próximos ao ponto morto inferior | Constante durante todo o curso | Programável em qualquer lugar do curso |
| acidente vascular cerebral | Corrigido pelo mecanismo | Ajustável | Totalmente programável |
| Velocidade do ciclo | Rápido, normalmente o mais rápido dos três | Mais lento | Rápido e pode ser otimizado por peça |
| Eficiência energética | Volante buffers peak demand from the supply | Carga contínua da bomba | Energia usada principalmente na formação |
| Mais adequado para | Corte, perfuração, dobra, estampagem geral, forjamento a frio | Estampagem profunda, placa espessa, formação de longa permanência | Estampagem profunda, controle de retorno elástico, produção flexível e mista |
| Principal fator de custo | Quadro stiffness, drive type, tonnage | Capacidade da bomba e da válvula, tamanho do cilindro | Eletrônica de motor e acionamento, software de controle |
Na prática, a maioria das oficinas de estamparia de alto volume ainda opera prensas mecânicas para qualquer coisa que envolva corte ou conformação superficial, mantém a hidráulica para trabalhos profundos e lentos e adiciona servomáquinas onde a mistura de peças é ampla e o tempo de troca é importante. O erro a evitar é comprar uma prensa servo para um trabalho que uma prensa de manivela bem especificada faria por consideravelmente menos dinheiro, ou comprar uma pequena prensa mecânica para um trabalho de repuxo profundo que precisa do perfil de força que apenas uma máquina hidráulica ou servo pode fornecer.
Uma vez resolvida a família e a tonelagem, a diferença entre uma máquina que funciona por quinze anos e outra que luta contra você por cinco se resume a uma pequena lista de questões comerciais e de engenharia.
O prazo de entrega merece sua própria linha. Uma máquina padrão de estrutura aberta pode ser entregue em alguns meses, enquanto uma grande prensa de estrutura fechada ou servo-prensa construída de acordo com as especificações pode levar consideravelmente mais tempo. Se a rampa de produção for fixa, a data do pedido de impressão também será efetivamente fixada e qualquer personalização deverá ser acordada por escrito antes do depósito.
Uma prensa mecânica é uma máquina com energia armazenada e manterá essa energia mesmo quando a energia estiver desligada. Todos os recursos de segurança em uma prensa moderna existem por causa desse fato: o freio deve ser monitorado para que uma falha no freio pare a máquina em vez de deixar a corrediça cair, e os procedimentos de bloqueio devem isolar a energia armazenada, e não apenas a alimentação elétrica.
A manutenção também segue da mecânica. As lonas da embreagem e dos freios apresentam desgaste e devem ser inspecionadas periodicamente; a folga da chaveta deve ser verificada porque ela oscila com a carga e a temperatura; os pontos de lubrificação devem ser alimentados de forma confiável, uma vez que uma chaveta sem energia danificará a superfície deslizante muito antes de destruir o rolamento; e os rolamentos do volante, os cilindros de contrapeso e os dispositivos de proteção contra sobrecarga têm intervalos de inspeção que devem ser registrados no registro de manutenção desde o primeiro dia.
O hábito mais útil que uma loja pode adotar é o monitoramento da tonelagem. Uma prensa que registra a assinatura de força de cada golpe sinalizará uma matriz desgastada, uma peça bruta dupla, uma peça mal alimentada ou um problema em desenvolvimento no rolamento semanas antes de produzir uma caixa de sucata cheia de peças rejeitadas. Em uma máquina que executa milhares de golpes por turno, esse monitoramento se paga mais rapidamente do que qualquer outra opção no formulário de pedido.
As prensas mecânicas são simples no conceito e implacáveis nos detalhes. O volante armazena energia, a embreagem a libera e a manivela, engrenagem ou alavanca converte-a em um curso fixo que fornece força próximo ao fundo. Tudo o que importa comercialmente – rigidez do quadro, pontos de conexão, tolerância de carga descentralizada, curso e energia, em vez de apenas tonelagem, e a qualidade da embreagem, guias e sistema de controle – é uma consequência direta desse mecanismo.
Acerte a família primeiro. Em seguida, combine o curso, a energia e o tamanho da base com a peça, e não com o número no folheto, compre uma margem de tonelagem razoável e confirme quem usina a estrutura e quem fica atrás da máquina após a instalação. Uma impressora selecionada desta forma não precisa ser a opção mais cara na cotação; simplesmente precisa ser aquele cuja mecânica corresponda ao trabalho que você realmente pretende executar.


Design de ponto único Uma conexão de unida...
Uma fábrica de fixadores em Taizhou recebe uma solicitação de um fornecedo...
Na fabricação moderna, o forjamento a frio é amplamente utilizado nas indústr...
O que é uma prensa elétrica? A prensa elétrica - também chamad...
Fabricação e Metalurgia Uma visão direta e prática de como as...
Um engenheiro de ferramentas cita um novo programa de suportes e especific...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

