
Duas prensas podem carregar uma placa de identificação de 200 toneladas e ainda assim produzir peças muito diferentes. Uma oficina de matrizes que cota um suporte de aço macio de 2,5 mm em uma prensa de abertura aberta e depois executa a mesma ferramenta em uma prensa de estrutura fechada geralmente percebe a mudança na curvatura da borda, na altura da rebarba ao longo da largura da tira e na frequência com que a matriz precisa ser afiada. O número da tonelagem não mudou. O que mudou foi o quanto o quadro se movia sob carga.
A conclusão prática vem primeiro: quando as tolerâncias das peças são apertadas, a ferramenta é uma matriz progressiva ou a base tem largura superior a aproximadamente 1.200 mm, uma prensa mecânica de tipo fechado é normalmente o ponto de partida correto. As primeiras coisas a negociar são a rigidez do chassi, o espaço útil da matriz e as características de acionamento, não a tonelagem principal. Para perfuração e conformação simples com tolerâncias generosas e bobinas estreitas, uma prensa de abertura aberta bem construída geralmente faz o trabalho por menos dinheiro e oferece melhor acesso pelos três lados.
Tudo abaixo explica onde realmente fica essa linha divisória, como ler uma folha de especificações de estrutura fechada sem ser enganado e quais detalhes decidem se a máquina funciona de forma limpa por quinze anos ou se torna silenciosamente uma fonte de sucata, tempo de inatividade e reparos de matrizes.
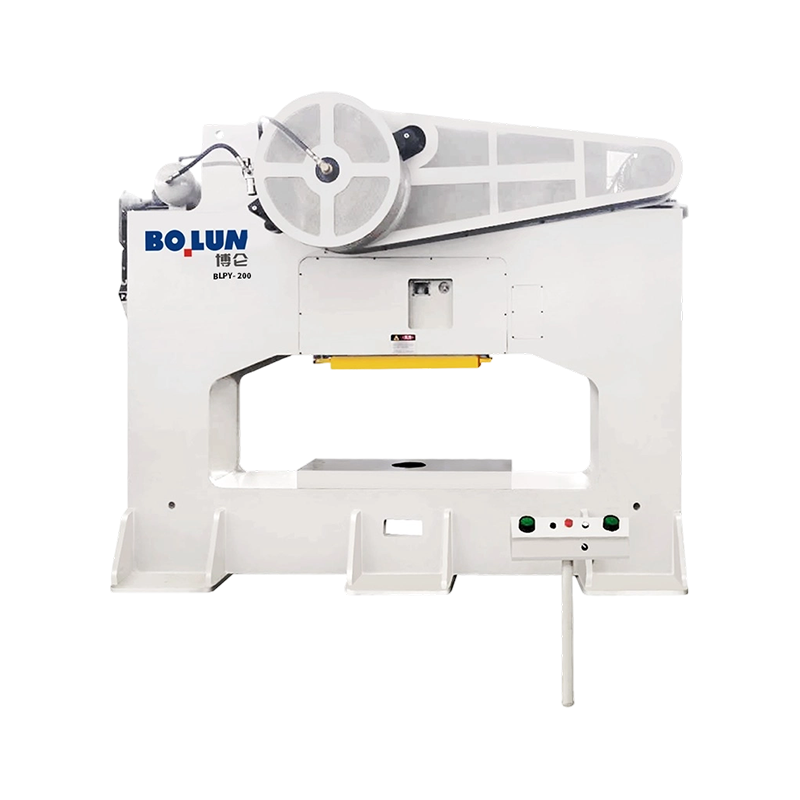
Uma moldura de prensa é uma mola. Sob carga ele se estica verticalmente e, em um projeto de vão aberto, também gira porque o caminho da carga é em forma de C e apoiado apenas em um lado. O alongamento vertical é administrável; a rotação angular é o que danifica a matriz. Quando a corrediça se inclina alguns centésimos de milímetro ao longo da base, a folga entre o punção e a matriz deixa de ser uniforme. A folga de corte em chapas metálicas é normalmente de 5 a 8 por cento da espessura por lado, portanto, em material de 1,5 mm, a janela aceitável é de cerca de 0,075 a 0,12 mm. Uma moldura que gira o suficiente para ocupar metade da janela em uma extremidade da cama está efetivamente reduzindo pela metade a vida útil da matriz e aumentando a altura das rebarbas naquele lado.
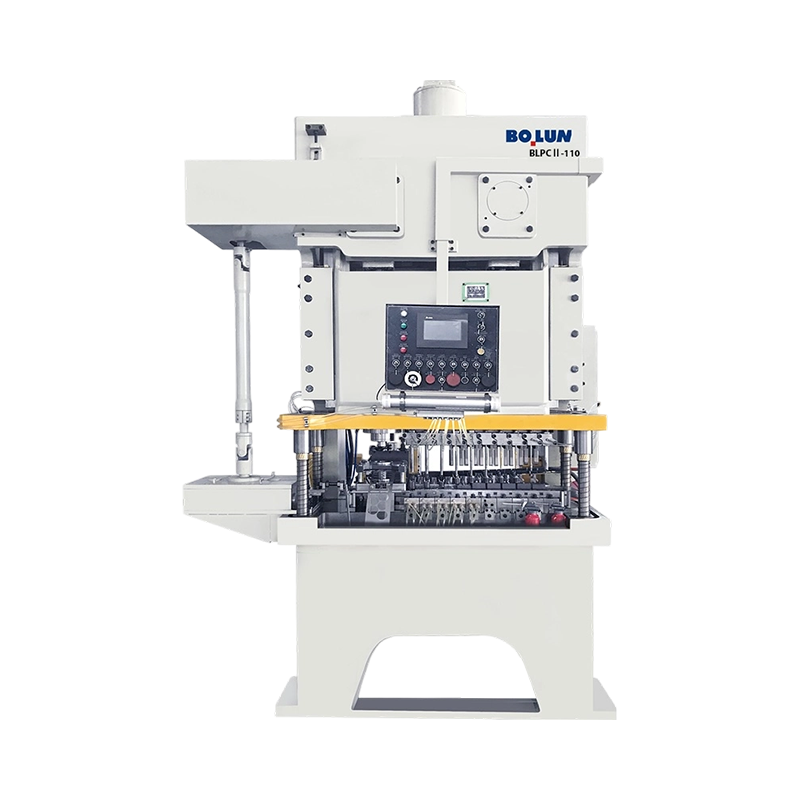
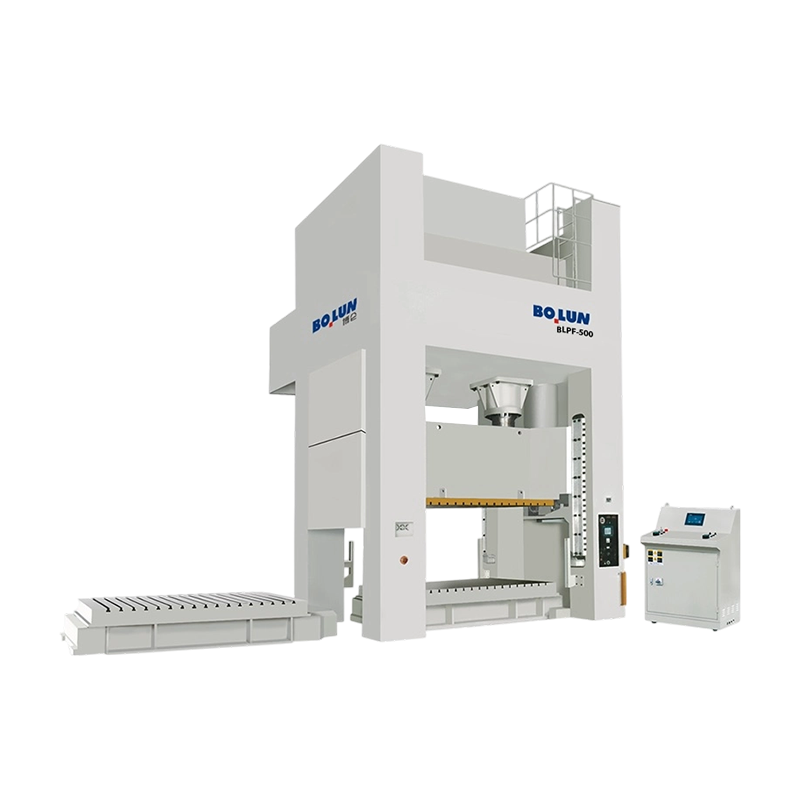
As prensas de estrutura fechada cercam o caminho da carga com dois montantes e uma coroa, de modo que a força se desloca através de uma estrutura simétrica. A deflexão vertical ainda existe, mas a deflexão angular na corrediça é muito menor e o paralelismo da corrediça para o reforço permanece dentro da tolerância em toda a largura do leito. Na prática, é isso que proporciona altura de rebarba consistente, melhor planicidade nas peças trefiladas, vida útil mais longa do punção e da matriz e a capacidade de operar uma ferramenta progressiva com quatro ou seis estações de corte ao mesmo tempo, sem que a tira ande lateralmente.
A compensação é o acesso. Em uma máquina de estrutura fechada, o material normalmente entra da frente para trás, as linhas de bobinas e os alimentadores são ajustados nessa direção e o acesso lateral para carregamento manual é limitado. Se o seu processo depende de operadores carregando de três lados, ou se você precisa pendurar peças longas na lateral da ferramenta, um design com vão aberto ou semifechado é a resposta mais honesta. Nossa própria comparação das duas arquiteturas, prensa elétrica de tipo aberto versus tipo fechado explicada , aborda a geometria com mais detalhes se você ainda estiver pesando as duas.
| Fator de seleção | Imprensa aberta | Imprensa de quadro fechado |
|---|---|---|
| Comportamento do quadro sob carga | Alongamento vertical mais rotação angular perceptível da lacuna | Estiramento predominantemente vertical, pequeno erro angular |
| Paralelismo deslizante para reforçar | Mudanças com carga e posição da carga | Mantém-se firmemente em toda a largura da cama |
| Tolerância de carga descentralizada | Baixo; a carga deve ficar perto do centro da lacuna | Moderado a alto, especialmente com deslizamento de ponto duplo |
| Precisão da peça e consistência das rebarbas | Aceitável para trabalhos gerais | Melhor para tolerância rígida e trabalho progressivo |
| Morra vida | Mais curto onde a inclinação é significativa | Mais tempo porque a folga permanece uniforme |
| Acesso ao operador e à matriz | Excelente de frente, esquerda e direita | Apenas frente e verso; acesso lateral restrito |
| Faixa de tonelagem típica | Aproximadamente 10 a 250 toneladas | Aproximadamente 60 a 1.000 toneladas e acima |
| Espaço físico para a mesma tonelagem | Maior pegada em relação à capacidade | Mais compacto por tonelada de força |
As estruturas fechadas não são todas construídas da mesma maneira, e a escolha da construção afeta o transporte, a manutenção e o comportamento da máquina após dez anos de supressão pesada.
Uma estrutura monobloco é fundida ou fabricada como uma peça única, ou soldada e depois aliviada de tensão e usinada como uma única unidade. É a opção mais rígida por quilograma de aço, não possui pré-tensão para relaxar e oferece a curva de deflexão mais previsível. A restrição é logística: a estrutura é o item mais pesado, geralmente precisa de uma remessa flat-rack ou break-bulk em vez de um contêiner, e o plano de montagem em sua fábrica deve ser definido antes do pedido de compra, não depois. O reparo após uma colisão também é mais difícil porque não há tirantes para calçar novamente.
Quadros de tirantes are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Uma máquina semifechada mantém as colunas laterais, mas deixa a frente e a traseira mais abertas do que uma estrutura totalmente fechada. Ela fica entre as duas famílias e é útil onde você deseja melhor rigidez do que uma prensa de abertura aberta, mas ainda precisa de acesso frontal generoso para peças longas ou desajeitadas. Não é um substituto para uma estrutura verdadeiramente fechada em uma matriz progressiva operando perto da tonelagem nominal.
Seja qual for a construção que você escolher, peça a peça única mais pesada, os pontos de elevação e o centro de gravidade. Esses três números decidem a capacidade do guindaste, a largura da porta e o custo de instalação, e frequentemente faltam em uma cotação que se concentra apenas na tonelagem e no tamanho da base.
O número de pontos de conexão deslizante é uma decisão do caminho de carga, não um recurso de marketing. Uma corrediça de ponto único é conduzida através de uma biela no centro da corrediça. É simples, econômico e perfeitamente adequado quando a força de trabalho fica próxima ao meio da cama e a ferramenta é relativamente estreita.
Uma corrediça de ponta dupla é acionada por duas bielas, uma de cada lado. Sob uma carga descentralizada, a corrediça resiste muito melhor à inclinação, porque o segundo ponto de conexão atua como uma restrição de momento. Isto é importante em três situações comuns: matrizes progressivas onde várias estações cortam simultaneamente em diferentes posições, bases largas onde a tira percorre 1.500 mm ou mais e trabalhos onde a ferramenta é deliberadamente deslocada para um lado para se adequar a uma linha de bobina ou a um sistema de transferência.
A regra prática é direta. Se a matriz for mais larga que cerca de 60% da largura do leito, ou se a tonelagem estiver concentrada longe do centro em mais de aproximadamente um quarto do comprimento do leito, uma máquina de ponta dupla é a escolha mais segura. Uma impressora de ponto único pode funcionar dessa maneira, mas você está gastando a vida inteira para economizar custos de capital.
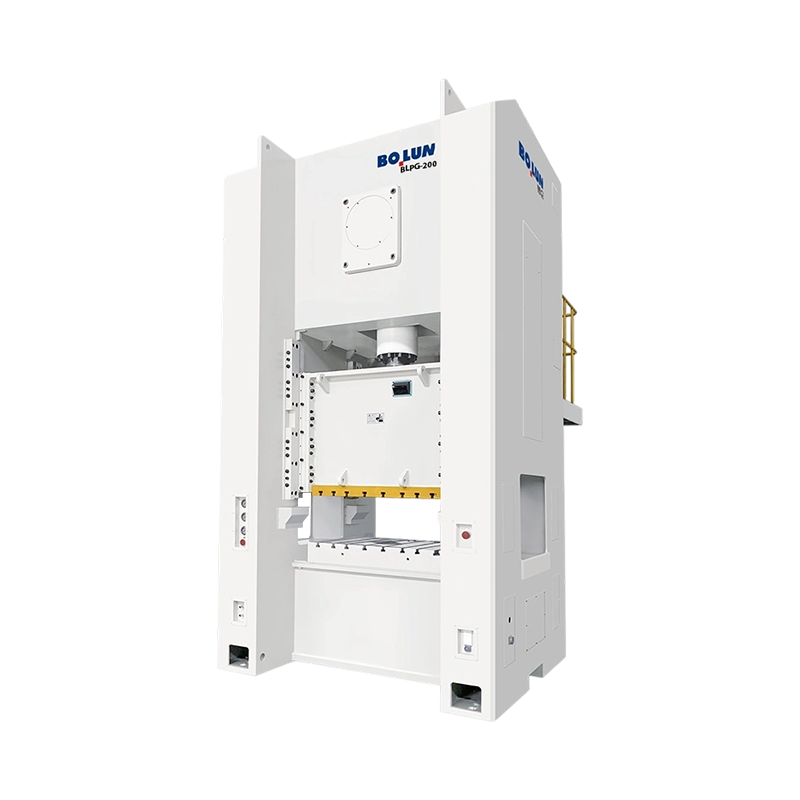
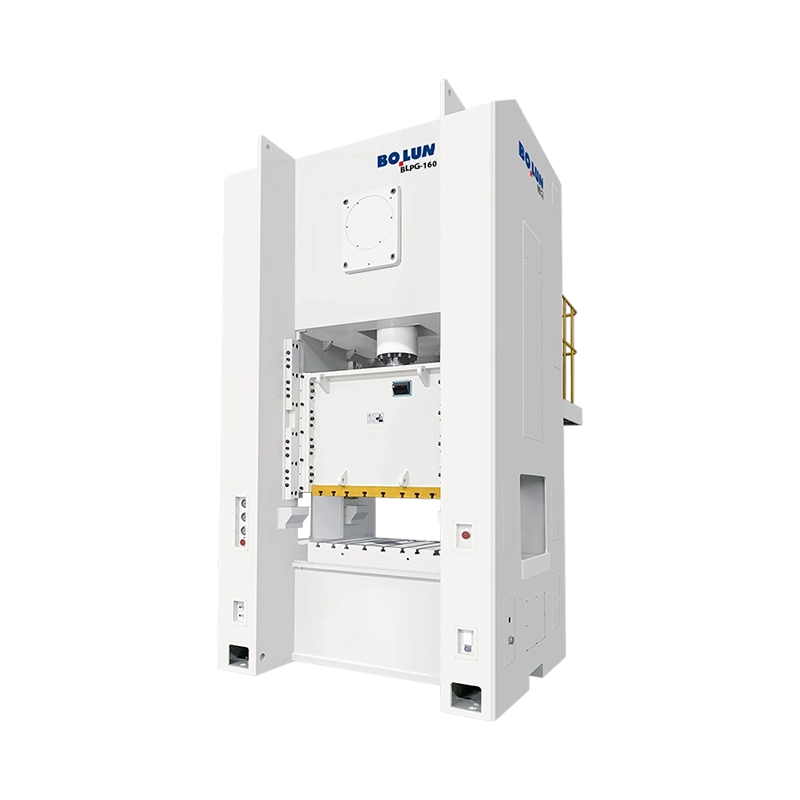
É também aqui que as máquinas de mesa larga e de ponto único ganham o seu lugar. Uma prensa fechada de ponto único com porta larga e base grande, como a série BLPG, proporciona bom acesso frontal para painéis grandes, mantendo a rigidez da estrutura fechada, e é adequada para trabalhos onde a carga está genuinamente centralizada, mas a peça é fisicamente grande. A família de ponta dupla, por outro lado, é o carro-chefe para ferramentas progressivas e multiestações. Um exemplo representativo é o 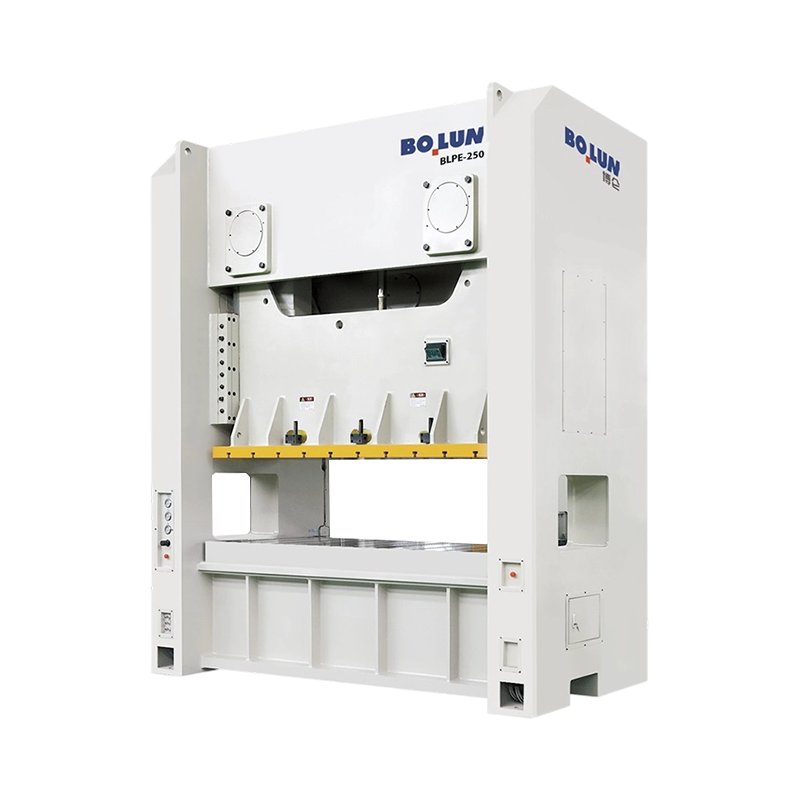 Prensa de ponto duplo de estrutura fechada de base larga BLPE-250 O BLPE-250 de 2.500 kN combina uma base de 2.500 × 1.000 mm com rigidez de estrutura fechada para grandes ferramentas progressivas e de múltiplas estações. Ver Produto → configuração, que combina uma cama larga com dois pontos de conexão e uma estrutura robusta para trabalho de produção contínuo.
O quadro decide o quão reta a máquina permanecerá. O drive decide o que o slide faz ao descer e isso, por sua vez, decide quais processos a máquina pode realmente executar. Quatro arranjos dominam as prensas mecânicas de estrutura fechada e não são intercambiáveis.
O clássico acionamento por manivela converte a energia rotativa do volante em um movimento deslizante senoidal. É eficiente, mecanicamente simples e de manutenção barata. A velocidade de deslizamento atinge o pico no meio do curso e cai em direção ao ponto morto inferior, de modo que o material passa um tempo razoável sob compressão próximo ao fundo. Os acionamentos de manivela são adequados para corte, perfuração, dobra, conformação superficial e estampagem geral, onde a demanda de força está próxima da parte inferior do curso.
Uma engrenagem excêntrica coloca uma engrenagem grande e um rolamento excêntrico entre o volante e a biela, o que aumenta a multiplicação do torque próximo ao ponto morto inferior e permite um curso mais longo sem um movimento da manivela proporcionalmente maior. O resultado é uma alta força disponível e baixo curso, que é exatamente o que a estampagem profunda, a conformação a frio e o trabalho em chapas grossas precisam. Essas máquinas tendem a ser grandes: curso longo, base larga, alta tonelagem e um volante dimensionado para um único curso pesado, em vez de trabalho leve e contínuo. Onde o trabalho exige capacidade de golpe profundo em alta tonelagem, o 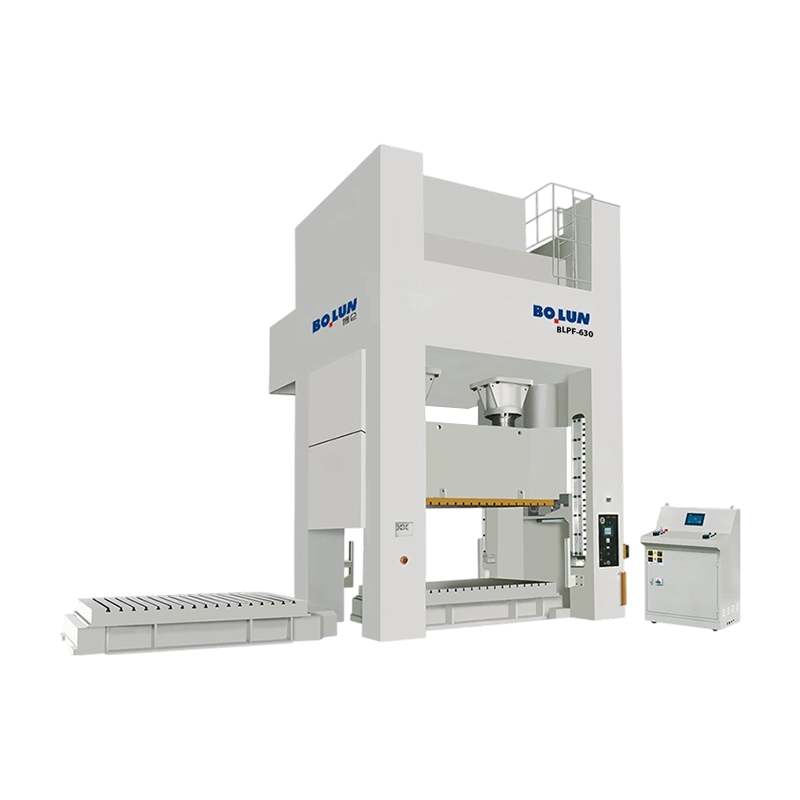 Prensa de ponto duplo com engrenagem excêntrica de curso profundo BLPF-630 Uma prensa de engrenagem excêntrica de 6.300 kN com curso de 400 mm e amortecimento de 800 kN para estampagem profunda de alta tonelagem e conformação complexa. Ver Produto → a especificação é o tipo de máquina a ser comparada com o cálculo da energia de formação, não apenas com o cálculo da tonelagem.
Uma servo-prensa substitui o volante e a embreagem por um motor e mecanismo de parafuso ou manivela que pode ser programado. O deslizamento pode desacelerar no corte, parar na parte inferior, reverter parcialmente ou aproximar-se rapidamente e formar-se lentamente. Essa flexibilidade compensa no corte silencioso, no desenho onde você deseja uma velocidade de punção controlada através do material, na cunhagem onde um tempo de espera curto melhora o preenchimento e em trabalhos onde a mesma máquina deve operar diversas ferramentas diferentes. Os limites são igualmente reais: torque disponível em baixa velocidade, energia por curso, custo do motor e do acionamento e o fato de que a energia utilizável de uma servomáquina é finita de uma forma que um grande volante não é. Se o seu processo precisar de um único golpe muito pesado, verifique o valor da energia em quilojoules, não apenas a tonelagem.
Uma servomáquina de ponto duplo montada em estrutura, como a 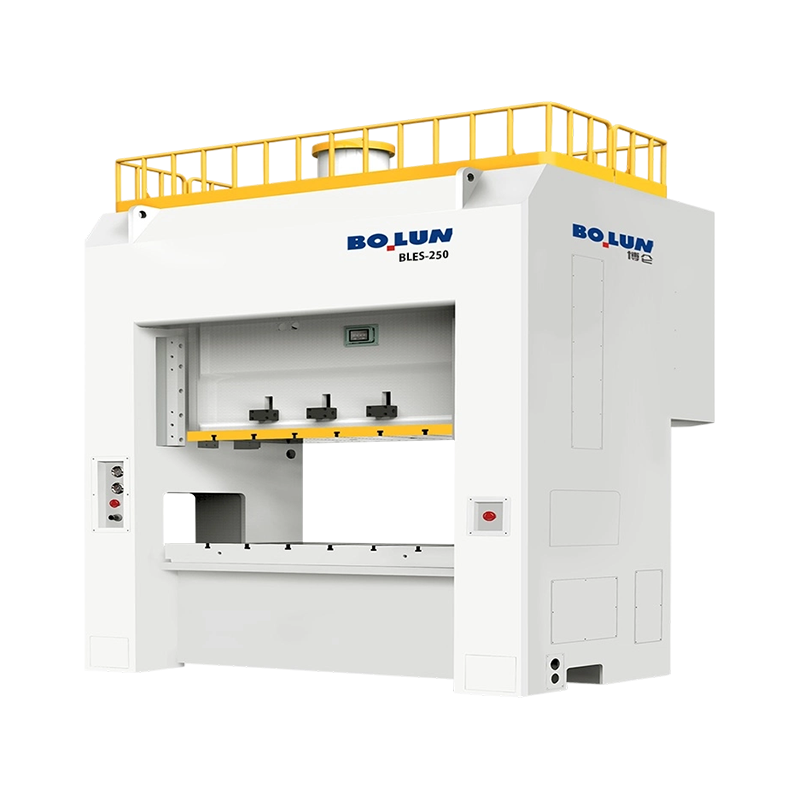 Servoprensa de ponto duplo de estrutura fechada BLES-250 Uma servoprensa de 2.500 kN com energia de trabalho de 25.200 J e rigidez de ponto duplo de estrutura fechada para estampagem profunda programável e trabalhos de estampagem de precisão. Ver Produto → configuração, é a escolha natural para uma planta que executa trabalhos mistos de alto valor e deseja perfis de curso programáveis sem abrir mão da rigidez da estrutura fechada.
As unidades de alternância multiplicam a força dramaticamente perto do ponto morto inferior através de uma ligação que se endireita à medida que o slide desce. O slide se aproxima lentamente com alta vantagem mecânica e depois se retrai rapidamente. Esta é a arquitetura padrão para forjamento a frio, cunhagem e dimensionamento, onde o material deve fluir em vez de ser cortado, e onde o pico de força fica a um ou dois milímetros do fundo. As máquinas articuladas são geralmente especificadas pela energia de deformação e pela rigidez da estrutura, e não apenas pela tonelagem.
| Tipo de unidade | Força disponível próximo ao ponto morto inferior | Processos típicos | Limitação principal a verificar |
|---|---|---|---|
| Manivela | Força nominal na posição de tonelagem nominal | Blanking, perfuração, dobra, formação superficial | Comprimento do curso e energia por curso |
| Engrenagem excêntrica | Alto, com forte multiplicação de torque | Estampagem profunda, chapa grossa, conformação a frio | Tempo de recuperação do volante em cursos contínuos |
| Servo | Programável; depende da classificação do motor e do parafuso | Supressão silenciosa, desenho controlado, cunhagem, ferramentas mistas | Energia disponível por curso e custo de acionamento |
| Alternar / junta | Muito alto dentro de uma zona de trabalho curta | Forjamento a frio, dimensionamento, cunhagem | Janela estreita de traçado utilizável |
A maioria dos erros de compra em impressoras de estrutura fechada não são cometidos com base na tonelagem. Eles são feitos nos quatro ou cinco números impressos abaixo deles. Uma folha de especificações é um contrato em miniatura e cada figura tem um contexto que a cotação raramente explica.
Comece com a posição de tonelagem nominal. Uma prensa mecânica só pode fornecer a sua força nominal a uma distância definida acima do ponto morto inferior, geralmente entre 5 e 13 mm, dependendo do tamanho e do padrão. Acima desse ponto, a geometria da unidade limita a força. Se a sua operação de conformação precisar de uma tonelagem completa de 30 mm acima do ponto morto inferior, uma máquina classificada para 6 mm não fornecerá isso, não importa o que a placa de identificação diga. Peça a curva de tonelagem, não o número único.
A seguir, verifique o curso e os cursos por minuto juntos. O SPM é normalmente cotado em um comprimento de curso específico e muitas vezes em uma configuração de velocidade específica. Uma máquina anunciada a 60 SPM só pode atingir isso com um curso curto e um acionamento de velocidade variável ajustado no máximo. Se a sua ferramenta precisar de um curso de 200 mm para a extração da peça, a taxa de produção realista poderá ser consideravelmente menor.
Em seguida, verifique a aritmética do espaço da matriz. A altura de fechamento, o ajuste do deslizamento e a espessura do reforço devem ser lidos como um conjunto. Sua pilha de matrizes deve ficar perto do meio da faixa de ajuste, não no extremo, para que você continue retificando a matriz e tenha espaço para adicionar um espaçador ou uma placa de amortecimento posteriormente. Uma matriz que só cabe com o ajuste em seu limite superior é uma matriz que não cabe após sua primeira reafiação.
| Figura de especificação | O que controla | Pergunta a fazer |
|---|---|---|
| Tonelagem nominal e posição nominal | Força utilizável a uma determinada altura acima do ponto morto inferior | Você pode fornecer a curva de tonelagem ao longo do curso de trabalho? |
| Comprimento do curso e SPM | Altura de extração da peça e saída realista | Em que configuração de curso e velocidade o SPM é medido? |
| Altura da matriz e ajuste de deslizamento | Se a pilha de matrizes cabe na margem | Qual é a posição de ajuste com minha matriz instalada? |
| Área de cama e escorregador | Dimensões da matriz e espaço de fixação | A cama citada é a abertura da estrutura ou a placa de apoio? |
| Deflexão do quadro | Estabilidade da folga da matriz e precisão da peça | Que deflexão vertical e angular é garantida com carga nominal? |
| Capacidade e curso da almofada da matriz | Força e ejeção do suporte vazio | A força de amortecimento é constante durante o curso ou aumenta? |
| Potência do motor principal | Produção contínua e recuperação de energia | Quantos golpes por minuto podem ser sustentados com carga total? |
A tonelagem deve ser calculada a partir da ferramenta, depois arredondada com uma margem e depois verificada em relação à curva da prensa. Fazer isso na outra ordem, começando pela máquina que lhe foi oferecida, é como as impressoras acabam funcionando com 95% da carga nominal e falhando precocemente.
Para cisalhamento e corte, a força é o comprimento do corte multiplicado pela espessura multiplicado pela resistência ao cisalhamento do material. Uma peça bruta quadrada de 180 mm em aço macio de 3 mm tem um comprimento de corte de 720 mm; com uma resistência ao cisalhamento em torno de 350 MPa, a força é de aproximadamente 756 kN, ou cerca de 77 toneladas. Adicione força de decapagem, normalmente de 5 a 10 por cento, e uma margem de trabalho de 20 a 30 por cento, e uma máquina de 100 a 110 toneladas será confortável. Multiplique pelo número de estações cortando simultaneamente em uma matriz progressiva. Quatro cortes simultâneos desse tamanho precisarão de bem mais de 300 toneladas, o que muda completamente a classe da máquina.
Para estiramento, a força de estiramento depende do diâmetro da peça bruta, da espessura do material e da resistência à tração, e a força do suporte da peça normalmente adiciona 20 a 40 por cento no topo. Um erro comum é dimensionar a pressão apenas com base na força de tração e esquecer que a almofada deve segurar a peça bruta durante toda a profundidade de extração enquanto o ferrolho ainda está em movimento. A capacidade de amortecimento, sua curva de força e seu curso devem ser verificados em relação ao cronograma de desenho, e não apenas em relação ao número mais alto do catálogo.
Duas verificações adicionais são frequentemente ignoradas. Primeiro, a energia: uma máquina com volante pode fornecer uma grande força, mas apenas uma quantidade finita de energia por golpe antes de desacelerar. Um trabalho com um curso de trabalho longo consome mais energia do que um corte curto com a mesma tonelagem, e se o volante não puder se recuperar entre os cursos, a taxa de produção cai. Em segundo lugar, o carregamento descentralizado: os chassis fechados toleram-no melhor do que as máquinas com vão aberto, mas não o ignoram. Se a força resultante ficar fora da zona recomendada, a corrediça inclina-se, as chavetas desgastam-se de forma desigual e a matriz apresenta variação de folga. Peça o diagrama de carga descentralizada permitida e verifique onde realmente fica o centro de força da sua ferramenta.
O espaço da matriz é onde as boas especificações morrem. Um desenho que mostra uma cama de 2.000 por 1.000 mm pode citar a abertura da estrutura, enquanto a placa de reforço real com ranhuras em T pode ser menor. Confirme qual dimensão você está comprando e, em seguida, confirme o tamanho, passo e posição da ranhura em T, porque eles decidem como você fixa a matriz e se os grampos e paralelos existentes funcionarão.
A área do slide é tão importante quanto a área da cama. A matriz superior é fixada na corrediça, e uma corrediça muito mais estreita que a matriz deixa as bordas externas da ferramenta sem suporte. Para painéis grandes esta é uma verdadeira fonte de flexão e marcação. Verifique também o limite de peso da matriz em relação ao deslizamento e à capacidade do contrapeso: uma matriz pesada desequilibrada cairá quando a pressão do contrapeso for liberada, o que é tanto uma questão de segurança quanto de danos à matriz.
Na almofada, as questões que importam são força, golpe e controle. Uma almofada pneumática proporciona uma força aproximadamente constante com um aumento característico no final do curso, o que é adequado para muitos trabalhos de desenho. Uma almofada hidráulica com força e posição programáveis proporciona mais controle para trações difíceis, mas aumenta o custo e a manutenção. Se você pretende executar trabalhos de desenho e corte, verifique se a almofada pode ser travada ou retraída para fora da matriz e se os pinos da almofada podem ser posicionados de acordo com o layout da sua ferramenta sem fazer novos furos na almofada.
Para plantas que executam trabalhos de alta mistura e baixo volume, um suporte móvel com trilhos e fixação rápida da matriz alteram a economia mais do que qualquer outra opção da lista. O tempo de configuração que cai de quatro horas para quarenta minutos compensa mais rapidamente do que uma redução marginal no tempo de ciclo, porque a impressora pode ganhar dinheiro no próximo trabalho enquanto a matriz ainda está sendo preparada.
Uma prensa de estrutura fechada é um grande investimento protegido por um pequeno número de componentes, e o sistema de sobrecarga é o mais importante deles. A proteção contra sobrecarga hidráulica libera o deslizamento quando a força excede um limite definido, geralmente em milissegundos, e depois é reiniciada. Sem ele, uma placa dupla ou uma tira mal alimentada transfere a sobrecarga para a biela, a manivela e a estrutura. Ao comparar máquinas, pergunte qual é o limite de liberação de sobrecarga, como ele é redefinido e se o ponto de liberação pode ser verificado durante o teste de aceitação, em vez de ser considerado confiável.
O arranjo da embreagem e do freio determina o desempenho de parada, o ruído e a manutenção. As embreagens e freios multidisco úmidos funcionam com óleo, duram mais, funcionam mais silenciosamente e precisam de menos ajustes do que os tipos de fricção seca, ao custo de um circuito de óleo que deve ser mantido. O que importa para a segurança é o tempo e o ângulo de parada, medidos no volante ou corrediça, pois disso depende a distância de segurança das proteções e cortinas de luz. Esses valores devem ser registrados no comissionamento e verificados anualmente.
A lubrificação não é glamorosa e é decisiva. A lubrificação centralizada automática com pressão monitorada e uma saída de falha evita a causa mais comum de desgaste prematuro de dentes e engrenagens. Solicite o diagrama de lubrificação, o número de pontos, a capacidade do reservatório e o comportamento do alarme quando uma linha é bloqueada. Pergunte também sobre o procedimento de aquecimento: uma prensa fria tem folgas diferentes de uma prensa quente, e uma oficina que começa com a tonelagem completa em uma manhã fria verá uma variação na precisão na primeira hora do turno.
A segurança da prensa é regulamentada em quase todos os lugares e o requisito não é um adesivo na máquina, mas uma função de segurança validada. Nos mercados que seguem a ISO 16092, as prensas mecânicas são cobertas por um padrão geral de segurança para prensas, além de uma peça específica da máquina para prensas mecânicas, e os sistemas de controle relacionados à segurança são projetados e validados para um nível de desempenho sob a ISO 13849. Máquinas com marca CE na Europa, NR-12 no Brasil e instalações governadas pela OSHA nos Estados Unidos abordam o mesmo problema de ângulos ligeiramente diferentes: o ponto de operação deve ser protegido e a proteção deve falhar com segurança.
Na prática, procure proteções fixas com portas de inspeção intertravadas, uma unidade de controle bimanual para operação de curso único, cortinas de luz ou tapetes de segurança onde o acesso é necessário, um bloco de segurança para ajuste da matriz e um procedimento de isolamento de energia que realmente isole a energia armazenada no volante, no ar de contrapeso e no circuito hidráulico. O bloco de segurança é frequentemente omitido nas cotações orçamentárias e é essencial para quem troca matrizes.
Do lado do controle, os recursos úteis são aqueles que reduzem o erro do operador, e não aqueles que parecem impressionantes em um folheto. Vale a pena ter memória de altura da matriz com ajuste motorizado, monitoramento de tonelagem com display por curso, histórico de falhas com carimbos de data e hora e uma indicação clara do ângulo da manivela. O monitoramento da tonelagem, em particular, se paga na primeira vez que detecta um problema de alimentação antes da ferramenta ser destruída.
Uma prensa de estrutura fechada é rígida, pesada e sensível à forma como assenta no chão. A fundação é geralmente um bloco de concreto armado separado, isolado da laje circundante, dimensionado de acordo com a massa e a carga dinâmica da máquina e moldado com bolsas de chumbadores definidas a partir de um modelo. Ignorar o isolamento e aparafusar diretamente a uma laje industrial geral é o caminho mais rápido para a fissuração, para a transmissão de vibração para máquinas vizinhas e para uma prensa que não manterá o paralelismo.
O nivelamento é um trabalho de precisão. Uma prensa nivelada a uma fração de milímetro por metro com um nível de álcool ou eletrônico adequado, então rejuntada e verificada novamente após a cura da argamassa, manterá sua geometria. Um nível nivelado a olho nu mostrará isso no primeiro dado. Aguarde o tempo de cura antes da produção e registre as leituras de nível como parte do arquivo de instalação.
Os serviços públicos geralmente são subestimados. O ar comprimido é necessário para a embreagem, contrapeso, amortecimento e jato de ar; verifique a pressão, a vazão e se a alimentação está seca e filtrada, pois a água do circuito de ar chega à embreagem e à pneumática. A alimentação elétrica deve corresponder à tensão do motor e de controle, e a capacidade do transformador deve ser dimensionada levando em consideração a corrente de partida e qualquer carga futura de servo ou VFD. Deixe espaço para um transportador de slug ou uma caixa de sucata embaixo da cama e confirme a profundidade do poço necessária para o amortecimento e a ejeção.
Finalmente, planeje o aparelhamento. Confirme a capacidade da grua no local de instalação, as larguras das portas e passagens, a carga do piso ao longo do percurso e se a estrutura chega montada ou em peças. Uma máquina que fica pronta a tempo, mas não pode ser trazida para o prédio, representa um atraso caro, e o plano de montagem não custa nada para ser preparado com antecedência.
Antes de assinar, analise os itens a seguir e obtenha resposta por escrito para cada um deles. Nenhum deles é exótico; todos eles são rotineiramente perdidos.
O custo total de propriedade geralmente acompanha a vida útil e o tempo de atividade da matriz muito mais do que o preço de compra. Uma máquina que mantém o paralelismo sob carga prolonga a vida útil da matriz por uma margem mensurável, e uma matriz que dura 30% mais vale mais do que um pequeno desconto na prensa. Adicione o custo da sucata, das horas de configuração, da energia por mil golpes e do tempo de inatividade não planejado, e a cotação mais barata frequentemente deixa de ser a opção mais barata no terceiro ano.
Os fabricantes que fabricam máquinas abertas e fechadas tendem a estruturar seu catálogo em torno das mesmas quatro variáveis: arquitetura de estrutura, número de pontos de conexão de deslizamento, tipo de acionamento e especialização do processo. Compreender essa estrutura torna mais fácil selecionar o modelo certo em vez de ler trinta planilhas de dados.
Uma linha típica de estrutura fechada vai de máquinas de porta larga de ponto único para trabalhos grandes e centralizados, passando por prensas de ponto duplo para ferramentas progressivas e de múltiplas estações, até máquinas de engrenagens excêntricas para estampagem profunda e conformação pesada e, finalmente, em variantes servo-acionadas onde o movimento de deslizamento programável vale o prêmio. Filiais especializadas ficam lado a lado: prensas alternadas de forjamento a frio para trabalhos de deformação e prensas de carcaça de bateria para produção de revestimentos em alto volume, onde a consistência dimensional em milhões de peças é mais importante do que a tonelagem bruta.
A Zhejiang Bolun High-Precision Machinery constrói sua família de estrutura fechada exatamente nessas linhas, com modelos de porta larga de ponto único, prensas de ponto duplo na faixa intermediária, máquinas de engrenagens excêntricas no topo da escala de tonelagem e um ramo servo de ponto duplo para conformação programável. A posição declarada da empresa é como um fabricante verticalmente integrado que abrange design, usinagem de componentes principais e montagem final, o que é importante para os compradores principalmente por um motivo: a estrutura, a corrediça e o acionamento são produzidos sob o mesmo teto, de modo que os números de deflexão e precisão podem ser rastreados até um processo de usinagem e inspeção, em vez de montados a partir de peças de terceiros. Os compradores que avaliam a linha podem revisar o visão geral do fabricante e então compare modelos específicos com a lista de verificação de especificações acima.
O hábito mais útil ao comprar uma prensa mecânica de tipo fechado é parar de tratar a tonelagem como a especificação principal. A tonelagem informa o tamanho da máquina. A deflexão da estrutura, o espaço da matriz, as características do acionamento e a energia por curso informam o que ela realmente produzirá, quanto tempo as matrizes durarão e se a máquina ainda manterá a tolerância em uma década. Acerte esses quatro, coloque os critérios de aceitação por escrito e o resto da compra é administração.


A resposta curta: qual tipo de quadro combina com seu trabalho U...
Um gerente de produção em uma fábrica de componentes metálicos de médio po...
Um comprador que compara uma prensa open-gap de 45 toneladas para uma linh...
Compreendendo as prensas mecânicas e suas funções essenciais ...
Design de ponto único Uma conexão de unida...
Comece com a decisão de compra, não com as definições Um engenheiro ...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

