
Um gerente de produção entra em uma reunião de engenharia com uma pilha de desenhos de um fixador de grande volume, uma pista de rolamento e um invólucro de bateria. A pergunta comum é: “Podemos fabricá-los mais rapidamente, com menos desperdício e com melhor resistência à fadiga do que usinagem ou forjamento a quente?” A resposta, em muitos casos, é a conformação a frio. A conformação a frio é o processo de moldar o metal abaixo de sua temperatura de recristalização, normalmente à temperatura ambiente, forçando o material para uma cavidade da matriz sob alta pressão. Ele transforma um simples fio ou haste em uma peça acabada ou quase acabada em segundos, ao mesmo tempo que melhora a resistência do material e reduz o desperdício. O desafio prático para um comprador não é se a conformação a frio funciona, mas como adequar o processo à geometria da peça, ao material e à prensa que fará o trabalho.
A conformação a frio é um método de usinagem que altera a forma de uma peça metálica ou fio à temperatura ambiente, sem aquecer a peça acima de seu ponto de recristalização. O metal é comprimido entre um punção e uma matriz, e o material se move plasticamente até o formato desejado. Como a temperatura permanece baixa, o metal sofre endurecimento por deformação. Isso significa que a peça se torna mais resistente à medida que é deformada, muitas vezes atingindo duas a três vezes o limite de escoamento do material original. O processo também é chamado de forjamento a frio ou encabeçamento a frio, dependendo da indústria e do tipo de peça que está sendo fabricada.
O termo “conformação a frio” é amplo. Em uma fábrica de fixadores, geralmente significa uma formadora a frio que pega o fio enrolado, corta uma peça bruta e o move através de várias estações de matrizes para produzir parafusos, porcas ou porcas. Em uma oficina de estamparia, pode significar uma prensa de forjamento a frio que forma peças maiores, como peças brutas de engrenagens ou eixos. No contexto de chapa metálica, pode referir-se à conformação por rolo ou dobra a frio. Este artigo se concentra na conformação de peças metálicas sólidas por prensagem, que é onde ocorrem a maior tonelagem e as decisões mais técnicas sobre equipamentos.
A principal distinção entre conformação a frio e conformação a quente é a temperatura. A conformação a quente funciona acima da recristalização, de modo que o metal permanece macio e pode fluir em formas complexas. A conformação a frio funciona à temperatura ambiente ou próxima dela, de modo que o metal é mais duro e mais resistente à deformação. Essa diferença orienta a especificação do equipamento: as prensas de conformação a frio precisam de maior tonelagem, estruturas mais rígidas e, muitas vezes, um perfil de curso mais sofisticado do que uma prensa de forjamento a quente com a mesma capacidade.
A conformação a frio explora o fato de que os metais dúcteis podem ser permanentemente remodelados quando a tensão excede o seu ponto de escoamento. O punção empurra o metal para dentro da cavidade da matriz e o material flui ao longo do caminho de menor resistência. Como o metal não recristaliza durante a operação, a estrutura do grão é alongada e o material fica mais duro. Este endurecimento por deformação é uma faca de dois gumes: aumenta a resistência, mas também reduz a ductilidade, de modo que a quantidade de deformação por etapa é limitada.
Existem três modos básicos de deformação que governam a maioria das operações de conformação a frio:
Na extrusão direta, o metal é empurrado através de uma abertura da matriz na mesma direção do deslocamento do punção. A peça bruta é colocada em um recipiente e um punção a comprime em uma das extremidades, forçando o material a fluir por um orifício menor. Esta é uma forma padrão de criar eixos, pinos escalonados e componentes tubulares. A pressão necessária depende da taxa de redução e da tensão de fluxo do material.
Na extrusão reversa, o metal flui na direção oposta ao deslocamento do punção. O punção entra na peça bruta e força o material a fluir para cima ao redor do punção, formando um copo ou tubo. Isso é comum na fabricação de peças ocas, como soquetes hexagonais, carcaças de baterias e êmbolos automotivos. A extrusão reversa pode produzir cavidades profundas com pouco desperdício de material, mas requer uma prensa muito rígida porque o punção sofre alta carga compressiva.
Perturbador is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
A maioria das peças formadas a frio requer uma combinação desses modos. Um fixador típico, por exemplo, usa recalque para formar a cabeça, extrusão para frente para criar uma haste e talvez uma operação de corte ou apontamento na extremidade. A prensa deve fornecer a força, o curso e a velocidade corretos para cada estação, e é por isso que o projeto da máquina é tão importante quanto as ferramentas.
A conformação a frio em um formador de múltiplas estações segue um ciclo repetitivo que é notavelmente consistente em diferentes famílias de peças. Compreender o ciclo ajuda o comprador a avaliar o que a impressora deve entregar.
A velocidade do ciclo é medida em golpes por minuto ou partes por minuto. Uma formadora de porca de alta velocidade pode operar de 200 a 400 peças por minuto, enquanto uma prensa pesada de forjamento a frio para peças grandes pode operar de apenas 20 a 60 golpes por minuto. A estrutura da prensa, a embreagem e o sistema de controle devem ser selecionados para corresponder à velocidade e ao perfil de carga necessários.
As pessoas usam esses três termos quase de forma intercambiável, o que causa uma verdadeira confusão na hora de selecionar o equipamento. A distinção não é acadêmica; afeta a especificação da prensa, a configuração do ferramental e a precisão esperada da peça.
Na prática, uma prensa de forjamento a frio tem uma estrutura mais pesada e um deslizamento mais robusto do que uma máquina de cabeçalho, porque as forças são maiores e a peça é maior. Uma máquina de cabeçalho prioriza a velocidade e a acessibilidade das ferramentas, geralmente usando um design horizontal. Quando um comprador solicita uma “máquina de conformação a frio”, o engenheiro de vendas deve esclarecer se a aplicação são fixadores pequenos ou peças estruturais de médio a grande porte. A resposta muda todas as especificações, desde a tonelagem até o tamanho da cama e o tipo de acionamento.
Nem todo metal pode ser formado a frio com sucesso. O material deve ter ductilidade suficiente para sofrer deformações plásticas severas sem rachar, e capacidade de endurecimento suficiente para melhorar a resistência sem perder a tenacidade necessária. Os materiais de conformação a frio mais comuns incluem:
| Materiais | Comportamento típico de conformação a frio | Uso final comum |
|---|---|---|
| Aço de baixo carbono | Excelente ductilidade, baixa tensão de fluxo, facilmente formado a frio. Notas como 1006 a 1018 são amplamente utilizadas. | Fixadores, pinos, eixos, âncoras |
| Aço médio carbono | Mais resistência mas menos ductilidade; pode exigir recozimento intermediário para formas complexas. | Engrenagens, acoplamentos, componentes automotivos |
| Aço inoxidável | O trabalho endurece rapidamente, precisa de maior tonelagem e ferramentas mais progressivas. | Fixadores, acessórios, componentes médicos |
| Alumínio e ligas de alumínio | Baixa exigência de força, bom acabamento superficial, mas macio e pode irritar. | Carcaças, tampas, eletrônicos |
| Cobre e latão | Excelente trabalhabilidade a frio, boa resistência à corrosão. | Terminais elétricos, peças de encanamento |
| Liga de aço | Alta resistência, mais difícil de moldar, muitas vezes precisa de moldagem a quente como trampolim. | Semi-eixos, fixadores de alta resistência |
Quando você projeta um processo de conformação a frio, a resistência ao escoamento do material e a taxa de endurecimento por deformação determinam a força de prensagem necessária. Uma peça de alumínio macio pode precisar apenas de 50 toneladas, enquanto uma versão em aço inoxidável com a mesma geometria pode precisar de 200 toneladas. O comprador não deve presumir que uma prensa classificada para aço irá lidar com uma liga diferente sem verificar o cálculo da força.
As vantagens da conformação a frio são mensuráveis e explicam por que tantas peças metálicas de grande volume são fabricadas dessa maneira.
Esses benefícios se traduzem em um menor custo total por peça durante a produção, desde que o volume seja alto o suficiente para amortizar o ferramental. Para volumes baixos, o custo da matriz é geralmente proibitivo, o que é um critério chave de compra.
A conformação a frio não é uma solução universal. Conhecer as limitações é essencial antes de se comprometer com uma prensa ou conjunto de ferramentas.
Um risco de aquisição que muitas vezes é esquecido é a laminação entre a prensa e as ferramentas. Uma prensa projetada para estampagem progressiva pode não ter o controle de velocidade de deslizamento necessário para forjamento a frio. Uma prensa construída para forjamento a frio, por outro lado, pode não ter a alta taxa de curso necessária para fixadores. O comprador deve solicitar ao fabricante que demonstre a curva força-curso e a capacidade energética, e não apenas a tonelagem nominal.
A prensa é o coração de uma operação de conformação a frio. Ele fornece a força que impulsiona o punção na matriz e determina a precisão da peça, a vida útil da ferramenta e o custo geral de produção. Os principais parâmetros da prensa a serem avaliados são tonelagem, rigidez da estrutura, comprimento do curso, velocidade de deslizamento e tipo de acionamento.
Tonelagem é a força máxima que a prensa pode aplicar durante um golpe. Deve exceder o pico de força de conformação exigido pela peça, que é calculado a partir da tensão de fluxo do material e da área projetada. Uma regra prática é selecionar uma prensa com 10 a 20 por cento a mais de tonelagem do que o pico calculado, para permitir a variação do material e o desgaste da ferramenta.
Rigidez do quadro é medido em termos da deflexão da estrutura sob carga. Uma estrutura rígida mantém o punção e a matriz alinhados, o que é fundamental para manter tolerâncias rígidas. As prensas de estrutura fechada são geralmente mais rígidas do que as prensas de estrutura aberta porque o caminho da força é simétrico em torno da base. Muitas formadoras a frio, portanto, preferem um projeto de estrutura fechada para cargas pesadas.
Comprimento do curso determina a distância que o slide percorre desde a parte inferior do traçado. Ele deve acomodar a altura da peça, a abertura da matriz e o deslocamento necessário do punção. Peças profundas e extrusões longas exigem um curso mais longo, o que, por sua vez, pode reduzir a taxa de curso porque o carro deve acelerar por uma distância maior.
Velocidade de deslizamento é a velocidade no momento em que a ferramenta entra em contato com o material. Para a conformação a frio, uma velocidade controlada próxima ao final do curso é importante para evitar carga de choque e quebra das matrizes. As prensas mecânicas possuem um perfil de velocidade determinado pela geometria do virabrequim, enquanto as servoprensas permitem ao operador programar a curva de velocidade.
Tipo de unidade pode ser mecânico, hidráulico ou servo. Uma prensa mecânica usa um volante e uma embreagem para fornecer energia e é eficiente para conformação em alta velocidade. Uma prensa hidráulica fornece tonelagem total em qualquer ponto do curso, o que é útil para operações de conformação longas, mas mais lentas em geral. Uma servoprensa utiliza um servo motor diretamente no virabrequim ou por meio de uma caixa de engrenagens, proporcionando controle preciso do movimento do deslizamento e gerenciamento de energia.
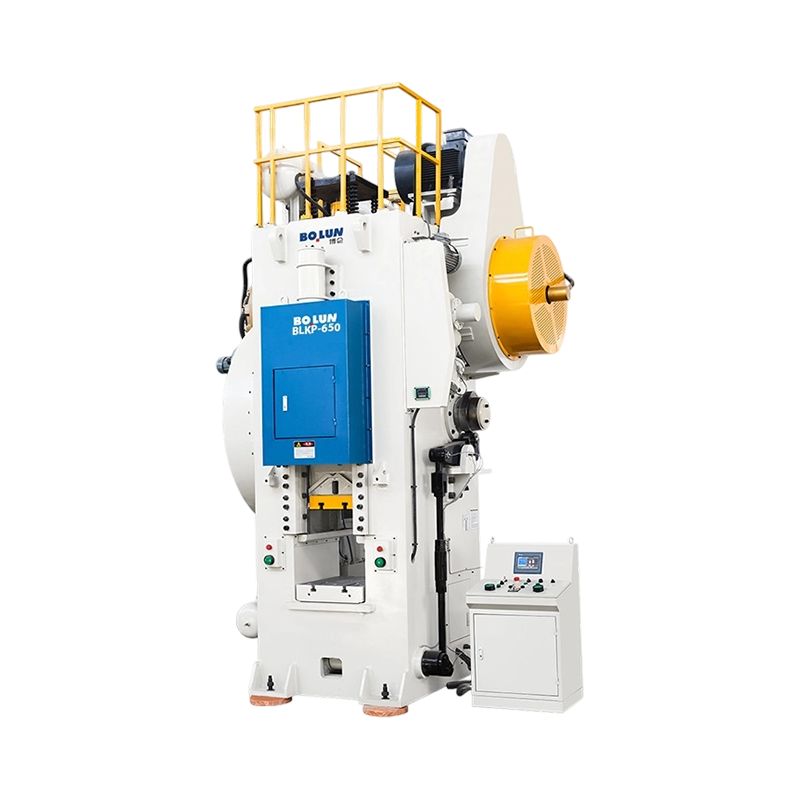
Uma prensa articulada para forjamento a frio, como uma prensa articulada, oferece vantagem mecânica na parte inferior do curso. A articulação articulada fornece alta força perto do ponto morto inferior com velocidade muito baixa, o que é ideal para peças forjadas a frio que exigem alta pressão e pouco deslocamento do deslizamento. É exatamente por isso que uma prensa articulada é frequentemente escolhida para aplicações de forjamento a frio em vez de uma prensa de manivela normal.
 Prensa elétrica tipo alavanca de forjamento a frio para serviço pesado de força industrial BLKP-850 Prensa elétrica tipo alavanca de forjamento a frio para serviço pesado de força industrial BLKP-850 delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Ver Produto →
Por exemplo, a BLKP850 é uma máquina do tipo alavanca para forjamento a frio para serviços pesados, projetada para forjamento a frio em escala industrial. Seu acionamento articulado permite altas forças de deformação com curso equilibrado, condição necessária para moldar materiais de alta resistência sem quebrá-los. Ao comparar prensas para uma linha de forjamento a frio, observe a energia de conformação efetiva por golpe, não apenas a tonelagem. A prensa articulada fornece força máxima em velocidade mínima, o que protege a ferramenta e reduz o risco de rasgo da peça.
A prensa articulada para forjamento a frio é uma máquina especializada que usa um mecanismo articulado em vez de uma simples manivela. Este mecanismo produz um efeito de “permanência” próximo à parte inferior do curso, o que significa que o deslizamento se move lentamente à medida que a força atinge o pico. Esse comportamento de baixa velocidade e alta força é exatamente o que o forjamento a frio exige.
A articulação articulada tem uma vantagem mecânica que multiplica a força de entrada. Um pequeno torque do motor torna-se uma força vertical muito grande na corrediça, mas apenas em uma curta distância de trabalho. Isso torna as prensas articuladas ideais para cunhagem, extrusão e outras operações de conformação a frio onde a deformação é pequena, mas a força é enorme. O resultado é uma peça rígida e precisa com um acabamento superficial limpo.
Um risco de uma prensa articulada é que ela não consegue sustentar um longo curso de trabalho. Se a peça exigir uma extrusão longa, a prensa poderá não fornecer deslocamento suficiente do slide. Nesse caso, uma prensa de manivela ou uma servoprensa com curso longo é mais apropriada. O comprador deve combinar o tipo de prensa com o caminho de deformação específico da peça.
As prensas servoacionadas estão mudando a economia da conformação a frio. Uma servo-prensa usa um servo motor para mover a corrediça através de um caminho programável, em vez de depender de um volante e embreagem fixos. Isto dá ao operador um alto grau de controle sobre a velocidade do deslizamento, posição e perfil de força. Para conformação a frio, uma servoprensa pode:
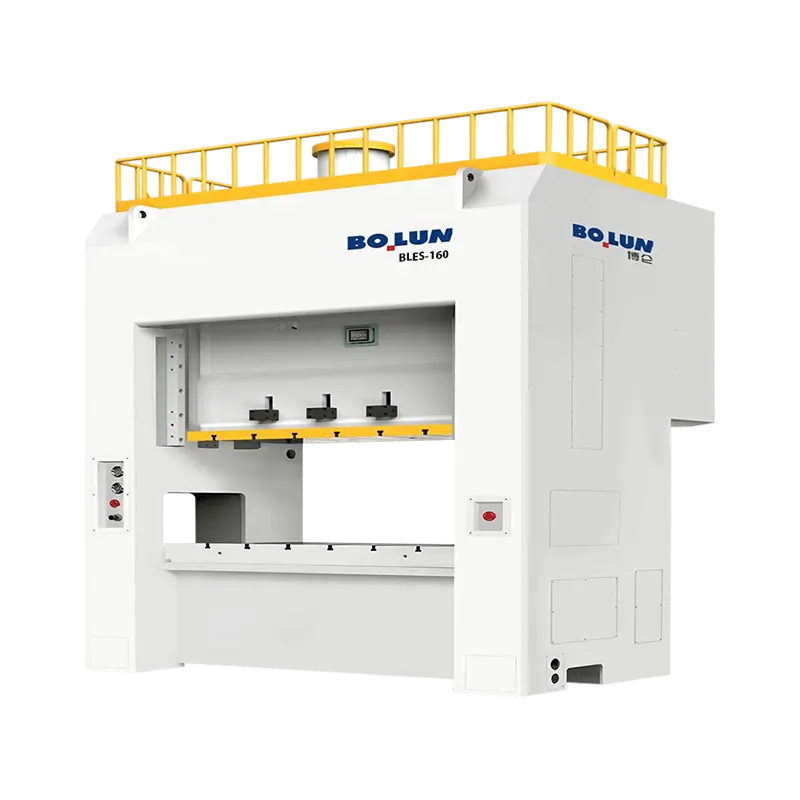
A servoprensa de ponto duplo de estrutura fechada é uma escolha comum para conformação a frio. O design da estrutura proporciona alta rigidez e a conexão de ponto duplo distribui a carga uniformemente pela base, o que é importante para peças grandes. O servo motor permite que o operador ajuste a curva de deslizamento de acordo com a resposta do material. Por exemplo, ao formar uma liga de alta resistência, a prensa pode ser programada para permanecer próxima ao fundo por algumas centenas de milissegundos, permitindo que o metal flua para dentro da cavidade da matriz sem rasgar.
 Prensa de força servo de ponto duplo de estrutura fechada de potência industrial BLES-315 Prensa de força servo de ponto duplo de estrutura fechada de potência industrial BLES-315 delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Ver Produto →
A servoprensa de ponto duplo de estrutura fechada BLES315 foi projetada para tarefas industriais de conformação a frio que exigem controle dinâmico de curso e uma base estável. Sua alta capacidade de energia e movimento programável tornam possível produzir peças com dimensões consistentes e, ao mesmo tempo, acomodar variações no material recebido. Quando uma célula de conformação a frio inclui automação, a servoprensa pode ser integrada a um robô ou a um sistema de transferência porque o tempo do curso pode ser ajustado no software, em vez de alterar os componentes mecânicos.
A estampagem profunda é um processo de conformação a frio em que uma folha ou peça bruta é inserida em uma matriz para criar um copo ou peça oca. É comum na produção de carcaças de baterias, componentes de eletrodomésticos e peças automotivas. A chave para a estampagem profunda é que o material deve fluir gradual e uniformemente para evitar rasgos. Uma servoprensa com curso programável pode fornecer a velocidade e pressão adequadas em cada estágio, razão pela qual as servoprensas são cada vez mais usadas para operações de repuxo profundo.
Uma servoprensa de ponto único de tipo aberto com capacidade de estampagem profunda, como a BLAS125, é uma solução compacta para peças que não precisam de uma base enorme, mas exigem controle preciso da velocidade de estampagem. A designação “estiramento profundo” significa que a prensa foi projetada com o comprimento de curso, velocidade de deslizamento e espaço de ferramentas corretos para lidar com a conformação de copos profundos. Quando um fornecedor comercializa explicitamente uma servoprensa para estampagem profunda, é um forte sinal de que a empresa entende a necessidade de um movimento controlado do deslizamento na conformação a frio.
 Prensa servo motorizada de ponto único tipo aberto de estampagem profunda BLAS-125 A Prensa Servo Power de ponto único de tipo aberto de alto torque e alto torque BLAS-125 oferece formidáveis 1250 kN de força com um curso de deslizamento estendido de 180 mm. Este modelo exce... Ver Produto →
Para a formação do invólucro da bateria, a combinação de um servo acionamento e uma estrutura de ponto duplo costuma ser ideal. O movimento servo pode ser ajustado ao grau e espessura do material da carcaça, e o deslizamento de ponto duplo garante pressão uniforme em toda a matriz, reduzindo rugas e rachaduras. À medida que a conformação a frio avança para a fabricação de baterias, esse equipamento está se tornando um diferencial para fornecedores que podem fornecer carcaças consistentes em grandes volumes.
A decisão de usar conformação a frio ou a quente nem sempre é óbvia. Cada processo tem uma janela específica de viabilidade com base no formato da peça, material, volume e propriedades necessárias. A tabela abaixo resume as principais diferenças.
| Critérios | Conformação a Frio | Conformação a Quente |
|---|---|---|
| Temperatura | Abaixo da recristalização, geralmente à temperatura ambiente | Acima da recristalização, normalmente 700 a 1200°C |
| Materiais strength | Aumenta devido ao endurecimento por deformação | Diminui, o material permanece macio |
| Acabamento de superfície | Suave, sem escala | Incrustação de óxido, muitas vezes requer limpeza |
| Tolerância dimensional | Apertado, muitas vezes sem usinagem secundária | Tolerâncias mais frouxas e amplas podem exigir usinagem |
| Força do equipamento | Alta tonelagem necessária | Menor tonelagem, já que o material é macio |
| Complexidade máxima da forma | Limitado a formas mais simples, sem cortes profundos | Pode formar formas complexas e peças muito grandes |
| Consumo de energia por peça | Menor energia de aquecimento, mas maior energia de formação | Alto custo de aquecimento, menor força de formação |
| Volume de produção típico | Alto volume, custo de ferramentas amortizado | Volume baixo a médio, ferramentas mais simples |
O impacto prático destas diferenças é sentido no custo total por peça. A conformação a frio brilha em longas tiragens de produção, onde o design da peça é compatível com o processo. A conformação a quente é mais tolerante para peças complexas e lotes menores, mas acrescenta custos de energia, limpeza e acabamento. Um híbrido comum é a conformação a quente, que ocorre acima da temperatura ambiente, mas abaixo da recristalização, equilibrando ductilidade e resistência. Alguns fornecedores oferecem prensas de conformação a quente que podem ser alternadas para o modo de conformação a frio, mas o controle de temperatura acrescenta complexidade.
Ao comparar uma prensa de conformação a frio com uma prensa de forjamento a quente, lembre-se de que o custo da prensa é apenas uma parte do sistema. As ferramentas, o sistema de alimentação, a automação e o controle de qualidade precisam estar alinhados com a temperatura do processo. Um fornecedor que vende apenas prensas de forjamento a quente pode não ter experiência para recomendar uma verdadeira solução de conformação a frio, portanto solicite estudos de caso específicos de conformação a frio.
A conformação a frio é usada em uma ampla variedade de indústrias porque oferece alta resistência, baixo desperdício e tempos de ciclo rápidos. Algumas das aplicações mais típicas incluem:
Quando um fabricante lhe diz que uma impressora específica é adequada para “bateria” ou “estiragem profunda”, ele não está apenas fazendo marketing. Eles estão especificando que a estrutura da prensa, a orientação do slide e o controle do curso foram projetados de acordo com as demandas dinâmicas dessa aplicação. Para um invólucro de bateria, por exemplo, a prensa deve suportar altas forças de matriz enquanto mantém uma base estável durante longos ciclos de produção. Uma estrutura fechada ou semifechada é frequentemente preferida porque resiste às cargas laterais causadas pela estampagem profunda.
A conformação a frio produz peças em alta velocidade, portanto o controle de qualidade deve ser igualmente rápido para detectar defeitos antes que se tornem um grande número de rejeições. As principais preocupações de qualidade são precisão dimensional, rachaduras, material solto e danos superficiais.
A medição dimensional geralmente é feita com um micrômetro, um medidor ou um sistema óptico. Para peças de alto volume, a medição óptica pode monitorar a peça em tempo real, verificando diâmetro, comprimento e ovalidade. O processo de conformação a frio é altamente repetível, portanto, se a primeira dúzia de peças estiver dentro da tolerância, o restante geralmente segue, a menos que a ferramenta se desgaste.
A fissuração é o modo de falha mais comum na conformação a frio. As rachaduras podem ocorrer na superfície ou internamente e normalmente são causadas por exceder o limite de ductilidade do material. Os operadores observam se há superfícies ásperas ou fraturadas, o que indica que o material atingiu seu limite de trabalho a frio. A resposta é reduzir a deformação por estação, aumentar o número de etapas ou usar um tipo de material mais macio.
Outra preocupação é a qualidade da superfície. As peças formadas a frio devem ter um acabamento brilhante e liso. Se a matriz apresentar arranhões ou for muito áspera, a peça herdará essa textura. A manutenção de ferramentas é, portanto, uma parte crítica do controle de qualidade. Um bom fornecedor fornecerá um cronograma de manutenção preventiva que inclui a inspeção de punções e matrizes quanto a desgaste, verificação dos pinos ejetores e verificação das folgas da bucha-guia.
Para um fabricante que deseja ser a fonte centralizada, o controle de qualidade também inclui o monitoramento durante o processo. Algumas servoprensas modernas podem gerar uma curva de força-deslocamento para cada golpe. Uma curva anormal indica um desvio do processo, como uma peça bruta faltando, uma ferramenta quebrada ou uma alteração na dureza do material. Esta é uma ferramenta poderosa para prevenir defeitos antes que cheguem ao cliente.
Selecionar a prensa de conformação a frio certa é uma decisão que afeta a eficiência da produção, a vida útil da ferramenta e a qualidade do produto durante anos. Use a seguinte lista de verificação para orientar sua avaliação:
Um fabricante respeitável não venderá apenas uma máquina; eles trabalharão com você para definir o processo. Por exemplo, se você precisar formar um invólucro de bateria, um fornecedor que oferece uma prensa de energia de bateria de ponto duplo de tipo aberto está demonstrando que abordou os desafios específicos dessa aplicação. O mesmo princípio se aplica às prensas articuladas de forjamento a frio e às prensas de estrutura fechada acionadas por servo.
A conformação a frio é um processo de fabricação poderoso para a produção de peças metálicas de alto volume com baixo desperdício, resistência aprimorada e tolerâncias rígidas. Não é um método único, mas uma família de processos que inclui extrusão direta, extrusão reversa, recalque, forjamento a frio e descabeçamento a frio. A escolha do equipamento é tão importante quanto o material e o ferramental, pois a prensa define a força disponível, o controle do curso e a rigidez necessária para produzir peças consistentes.
Antes de investir em uma prensa de conformação a frio, identifique a geometria, o material e o volume da peça. Trabalhe com um fornecedor de equipamentos experiente que possa mostrar como sua máquina foi projetada para os modos de conformação específicos que você executará. Compare não apenas a tonelagem, mas também o tipo de estrutura, o sistema de acionamento, a orientação do deslizamento e o suporte de ferramentas. Peça exemplos reais de peças semelhantes e seus tempos de ciclo observados, taxas de refugo e vida útil das ferramentas.
Se você está procurando uma solução completa de conformação a frio, a equipe da Máquinas de alta precisão Bolun tem a experiência e o portfólio de produtos para orientá-lo. Desde servoprensas de tipo aberto para repuxo profundo até servoprensas de ponto duplo de estrutura fechada e prensas articuladas de forjamento a frio, a máquina certa está disponível para sua aplicação. O melhor próximo passo é enviar os desenhos das peças a um fornecedor e solicitar um estudo de viabilidade do processo. Essa conversa irá salvá-lo dos dois maiores erros na conformação a frio: comprar uma prensa que seja muito pequena e comprar uma prensa que seja muito rígida para executar uma produção flexível.
A conformação a frio não é mágica, mas quando combinada com a peça, o material e a prensa certos, proporciona excelentes resultados de forma consistente. Use as informações deste guia como um ponto de partida prático para a compra do seu equipamento e, em seguida, tome a decisão final com base nos dados testados de suas próprias peças.


Quando você planeja produzir peças metálicas médias ou pequenas em grandes...
Na fabricação moderna, o forjamento a frio é amplamente utilizado nas indústr...
Coloque uma prensa de estrutura aberta de 160 toneladas e uma prensa de es...
O que é uma prensa elétrica? A prensa elétrica - também chamad...
À medida que a indústria de manufatura avança constantemente em direção à aut...
Uma matriz de forjamento a frio raramente anuncia seu fracasso com anteced...
Categorias de produtos
Contate-nos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, cidade de Jinting, cidade de Shengzhou, província de Zhejiang, China
Pronto começar?
Get in Touch

Agora!

ZHEJIANG BOLUN

